
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-10-21 Eredet: Telek


Egy kis műhely termelési kapacitásra tehet szert anélkül, hogy extra alapterületet szerezne. Ez a kompakt CNC útválasztó gépek gyakorlati vonzereje.
A kézi vágás gyakran elrendezési hibákat, egyenetlen részleteket és költséges utómunkát eredményez. A kompakt útválasztó a tesztelt digitális fájlt megismételhető szerszámmozgássá alakítja.
Ez az útmutató elmagyarázza, hogy a kis üzletek hogyan javíthatják a sebességet, a konzisztenciát, az anyagfelhasználást és a munka rugalmasságát. Tartalmazza a gépek kiválasztását, a megfelelő anyagokat, a munkafolyamatot és a biztonságot is.
Egy növekvő műhelyben gyakran a tér az első korlát. Minden új gép felveszi a versenyt a szerelőpadokkal, a raktárkészlettel, a csomagolóterekkel és a biztonságos sétányokkal. A kompakt CNC router gépek az automata vágást és gravírozást egy pad méretű platformra helyezik. Hozzáadhatják a digitális termelést anélkül, hogy a bolt teljes újratervezését kényszerítenék.
A kompakt nem jelenti azt, hogy a hasznos kapacitás garantált. A munkaboríték továbbra is szabályozza, hogy mely részek illeszkedjenek a tengelyek közé. A vásárlóknak össze kell hasonlítaniuk az X, Y és Z utazásokat a legnagyobb visszatérő termékeikkel. Egy kisebb gép akkor működik jól, ha a legtöbb megrendelés táblákat, paneleket, berendezési tárgyakat, prototípusokat, ékszereket vagy rövid feliratokat tartalmaz.
A legjobb elrendezés a készletet, a szerszámokat és a kész alkatrészeket a router közelében tartja. Az üzemeltetők kevesebb időt töltenek az anyagok szállításával az üzletben. A rövidebb kezelési útvonalak csökkentik az ütődéseket, karcolásokat és a rosszul elhelyezett üres elemeket is. A stabil pad, az elülső hozzáférés és a tiszta szerviztér megkönnyíti a napi beállításokat.
Kisbolt szükséges |
Hogyan segít egy kompakt CNC router? |
Korlátozott alapterület |
CNC kapacitást ad egy padon vagy kompakt állványon |
Vegyes egyedi rendelések |
Digitális fájlok és szerszámok segítségével módosítja a termékeket |
Kis gyártási csapat |
Programozott munkát végez, miközben a személyzet más feladatokat lát el |
Minőségi variáció |
Megismétli a tesztelt pozíciókat, mélységeket és szerszámpályákat |
Kihelyezett részletezési munka |
Házon belül hozza a megfelelő gravírozást és fényvágást |
Egy gép sok jövedelmező terméket támogathat. Egy táblás boltban akrilbetűket vághatnak, fatáblákat gravírozhatnak, és rögzítési mintákat fúrhatnak. Egy termékstúdió megmunkálhatja a fúrókat, csomagolóbetéteket és prototípusokat. Ez a tartomány segít kitölteni a nagyobb megrendelések közötti termelési hézagokat.
A Vezető CNC-gépek és CNC-orsómotor-gyártó – A Zhonghuajiang Spindle webhelye szerint a Huajiang 2000-ben kezdte meg a gyártást. Egy 20 000 négyzetméteres létesítményről és több mint 20 gyártósorról is beszámol. Kompakt útválasztója szélesebb hátteret tükröz a CNC gépek, orsómotorok, VFD-k és kapcsolódó alkatrészek terén.
A kis üzleteknek továbbra is reális elvárásokra van szükségük. Az asztali router nem helyettesítheti az ipari síkágyat a teljes lapok vagy a mély fém eltávolítása esetén. Erőssége a kompakt kapacitás és a gyakori, nagy értékű munkák összehangolásából fakad. Ez az egyezés lefoglalja a gépet anélkül, hogy máshol kellene helyet foglalnia.
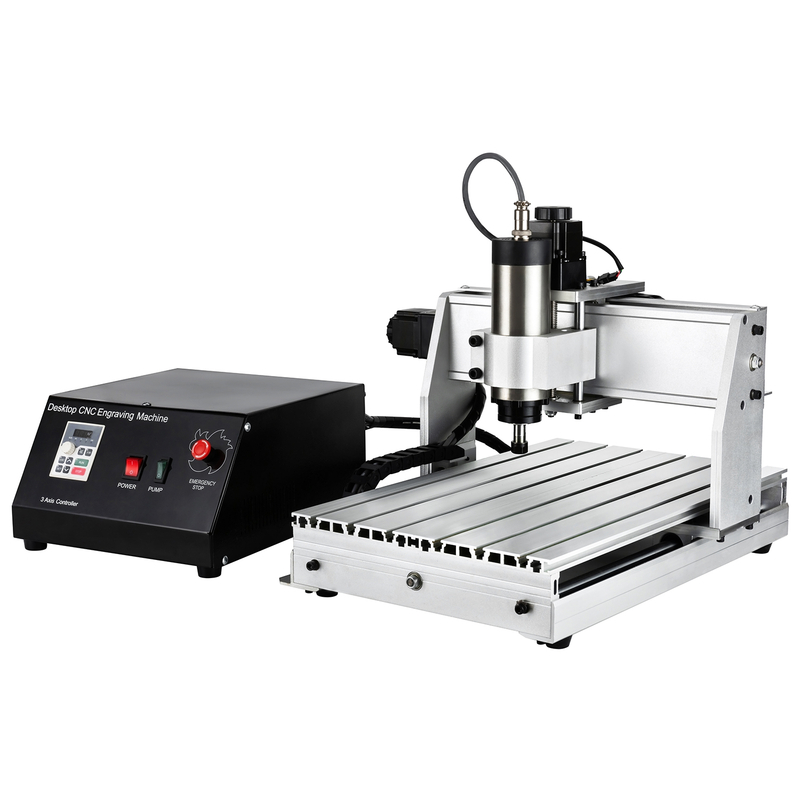
A kompakt útválasztó időt takarít meg azáltal, hogy az ismételhető döntéseket újrafelhasználható folyamattá alakítja. Az operátor létrehoz vagy importál egy tervet, előkészíti a szerszámpályákat, rögzíti az állományt és beállítja a munka eredetét. A vezérlő ezután programozott mozgásokat követ a kézzel rajzolt vonalak vagy fizikai sablonok helyett.
Az Autodesk CNC programozási áttekintése elmagyarázza, hogy a G-kód hogyan vezérli a mozgást, az orsó fordulatszámát, az előtolást és a kapcsolódó műveleteket. Ez a digitális munkafolyamat lehetővé teszi az üzlet számára, hogy teszteljen egy programot, kijavítsa és újra felhasználja. Az ismételt rendelésekhez már nincs szükség új kézi elrendezésre.
A mentett fájlok a méreteket, a mélységeket és a gravírozási pozíciókat egységesen tartják. Különösen hasznosak névtáblák, termékcímkék, lámpatestek és megfelelő alkatrészek esetén. Egy tesztelt program csökkenti a különböző operátorok közötti eltéréseket is. A konzisztencia a kalibrációtól, az éles szerszámoktól, a szilárd fogástól és a stabil anyagtól függ.
A hatékony szerszámpályák csökkentik a szükségtelen mozgást és az ismételt fogásokat. Az egymásba ágyazás több alkatrészt helyez el egy üresen, miközben megőrzi a biztonságos távolságot. Az üzlet minden lapból több használható darabot tud előállítani. A tesztek vagy kisebb termékek költségeit is megtakaríthatja.
Használja ezt az egyszerű gyártási sorrendet:
1. A programozás előtt szabványosítsa a készletméreteket és a fájlneveket.
2. Csoportos munkák egy anyagon, szerszámon és vastagságon osztozva.
3. Futtasson le egy selejttesztet az értékes készlet betöltése előtt.
4. Ellenőrizze az első kész alkatrészt, mielőtt kiengedi a tételt.
5. Rögzítse a bevált előtolásokat, sebességeket, mélységeket és szerszámszámokat.
Az automatizálás megváltoztatja a munkaerő felhasználását is. A biztonságos beállítás után az útválasztó kezeli a szabályozott mozgást, miközben a kezelő előkészíti a fájlokat vagy befejezi az előző részeket. A gép továbbra is felügyeletet igényel az anyag-, folyamat- és műhelyszabályok alapján. Ez azonban csökkenti a folyamatos kézi vezetést minden vágás során.
A gyors megmunkálás önmagában nem hoz létre hatékony üzletet. A beállítási idő, az ellenőrzés, a tisztítás, a szerszámcserék és az anyagkezelés mind hatással vannak a kimenetre. A kis üzletek többet nyernek az ismételhető munkarendszerek kiépítésével. A megbízható tízperces beállítás gyakran többet jelent, mint az agresszív előtolás, amely törött szerszámokat vagy durva éleket okoz.
A kompakt CNC marógépek a merevségüknek, orsójuknak, szerszámozásuknak és forgácsszabályozásuknak megfelelő anyagokon működnek a legjobban. A fa és a mesterséges deszkák gyakori kiindulópontok. Az akril, PVC és más műanyagok is jól megmunkálhatók, ha a hőt szabályozzák. A PCB-munkákhoz és a könnyű lágyfém-megmunkálásokhoz konzervatívabb beállításokra van szükség.
Anyag |
Általános kisbolti munkák |
Fontos beállítási fókusz |
Fa és rétegelt lemez |
Jelek, betétek, dobozok, domborművek, szerelvények |
Szemcseirány, kitépés szabályozás, poreltávolítás |
MDF |
Betűk, sablonok, formák, kijelző alkatrészek |
Éles szerszámok, porelszívás, tömített élek |
Akril |
Kijelzők, logók, panelek, címkék |
Forgácseltávolítás, megfelelő bitek, szabályozott hő |
PCB anyag |
Izolációs utak, lyukak, prototípusok |
Lapos spoilboard, finom szerszámok, pontos Z-nulla |
Alumínium vagy sárgaréz |
Lemezek, gravírozás, könnyű profilok |
Merev befogás, sekély áthaladások, megfelelő kenés |
A faprojektek kombinálhatják a profilozást, a zsebeket, a fúrást és a gravírozást egy összeállításon belül. Ez csökkenti a fűrészek, fúrók és kézi marók közötti átvitelt. Ezenkívül a dekoratív részleteket a külső szélekhez igazítja. A tiszta eredmény továbbra is a helyes bitgeometriától és vágási iránytól függ.
A műanyagokhoz éles szerszámokra és elegendő forgácstávolságra van szükség. A túlzott hő hatására a forgács visszaolvad a szélére. A nagyon lassú adagolás vágás helyett dörzsölheti. A próbavágások segítenek a kezelőnek egyensúlyban tartani az orsó fordulatszámát, előtolási sebességét és áthaladási mélységét.
A puha fém több gondozást igényel, mint a fa. Egy kompakt maró gravírozhat sárgarézt vagy készíthet sekély alumínium profilokat. Nem szabad nehéz maróközpontként kezelni. Erős tartás, kis lépcsők, megfelelő keményfém szerszámok és szabályozott hő védi a felületet és az orsót.
A Zhong Hua Jiang 3020 konfiguráció 210 × 300 × 60 mm-es munkaterületet tartalmaz. A webhely felsorolja a golyós-csavaros erőátvitelt és számos orsó-választást is. Az A 3040 kompakt asztali útválasztó kiterjeszti a használható területet a nagyobb táblák, prototípusok és csoportosított alkatrészek számára. A közzétett kapacitások továbbra is megkövetelik a vevőtől, hogy ellenőrizze az egyes konfigurációkat.
A jövedelmező munka általában az ismétlésből vagy a testreszabásból származik. Jó példák közé tartoznak a soros lemezek, a személyre szabott ajándékok, a kis táblák, a fúrósablonok, az elektronikus burkolatok és a prototípus-alkatrészek. Az ideális munka kényelmesen illeszkedik, bevált szerszámokat használ, és elég gyakran visszatér ahhoz, hogy igazolja a mentett szerelvényeket és programokat.
Két kompakt útválasztó hasonló helyet foglalhat el, de nagyon eltérően működik. A termelési kapacitás a teljes rendszerből fakad, nem egyetlen fő specifikációból. A vásárlóknak az ismétlődő alkatrészekkel, anyagokkal és befejező követelményekkel kell kezdeniük. Ezek az igények megmutatják, mely funkciók érdemlik meg a költségvetést.
A munkaborítéknak tartania kell az alkatrészt, a bilincseket és a vágási távolságot. A Z-útnak le kell fednie az állományt, a légdeszkát és a szükséges szerszámhosszt. A keret merevsége stabilan tartja a vágót terhelés alatt. A Flex remegést, pontatlan méreteket, durva éleket és rövidebb szerszámélettartamot okozhat.
A golyóscsavarok általában szabályozott mozgást és alacsony holtjátékot biztosítanak a részletes munkához. Más hajtásrendszerek eltérő sebesség-, költség- és karbantartási kompromisszumot kínálhatnak. A vásárlóknak meg kell kérdezniük, hogy a gép hogyan tartja fenn az igazítást, és hogyan történik a holtjáték ellenőrzése. A hozzáférhető beállítási pontok lerövidítik a szervizmunkát.
Az orsó teljesítménye nem garantálja a gyors vágást. A keretnek, a patronnak, a bitnek, az előtolási sebességnek és az áthaladási mélységnek el kell viselnie a terhelést. A sebességtartomány számít, mert a fának, a műanyagnak és a fémnek eltérő vágási körülményekre van szüksége. A megbízható befogópatronok és a kiegyensúlyozott szerszámok a felület minőségét is védik.
A vezérlőnek meg kell felelnie a kezelő készségeinek és a tervezett munkafolyamatnak. A GRBL rendszerek sok belépő szintű asztali géphez illeszkednek. A MACH3 alapú konfigurációk támogathatnak más vezérlési beállításokat is. Vásárlás előtt ellenőrizze a számítógép követelményeit, a fájlkompatibilitást, az offline vezérlést, a végálláskapcsolókat, a szondázást és a vészleállítási viselkedést.
Használja ezt a vásárlási ellenőrző listát:
Mérje meg a legnagyobb ismétlődő részt, ne a legkisebb mintát.
Sorolja fel az összes anyagot és a szükséges vágási mélységet.
Számítsa ki a helyet a routernek, a háznak, a vákuumtömlőnek és a számítógépnek.
Ellenőrizze a rendelkezésre álló feszültséget, az orsó konfigurációját, a befogópatronokat és a csereszerszámokat.
Tekintse át a képzést, a kézikönyveket, a pótalkatrészeket, a garanciális feltételeket és a válaszidőket.
Kérdezze meg, hogy a jövőbeni forgómunkához vagy egy erősebb orsóhoz kell-e másik gép.
A gyártó szerint a Zhong Hua Jiang támogatja az OEM/ODM kéréseket és a testreszabott konfigurációkat. Ez segíthet a vásárlóknak az orsót, a vezérlőt és a tartozékokat egy meghatározott folyamathoz igazítani. A hasznos beszállítói megbeszéléseknek tartalmazniuk kell az alkatrészrajzokat, az anyagokat, a tűréseket, a tételméreteket, a munkaórákat és a helyi teljesítményt.
Kerülje a vásárlást a maximális reklámozás érdekében. A tiszta napi munkát végző router több értéket teremt, mint egy ritkán használt túlméretezett specifikáció. A stabil beállítások, az elérhető támogatás és a megfizethető fogyóeszközök gyakran meghatározzák a hosszú távú termelékenységet.
A hatékonyság az orsó beindulása előtt kezdődik. A jól előkészített munka ellenőrzött raktárkészlettel, elnevezett fájlokkal, kiválasztott eszközökkel és világos ellenőrzési tervvel érkezik a routerhez. Ez az előkészítés megakadályozza, hogy a kezelők ugyanazt a problémát oldják meg minden gyártási folyamat során.
Tartsa együtt a rajzot, a CAM-fájlt, a G-kódot, a beállítási képet, az eszközlistát és az anyagrekordot. Jegyezze fel a munka eredetét és a rögzítés helyzetét. Rögzítse a bevált előtolásokat, orsófordulatszámokat, áthaladási mélységeket és simítási ráhagyásokat. A verzióvezérlés megakadályozza, hogy egy régi szerszámpálya elérje az új állományt.
Kezdje az egyes tételeket az első cikk ellenőrzésével. Mérje meg a fontos méreteket és ellenőrizze az él minőségét, mielőtt folytatná. Ha az eredmény sikertelen, állítsa le és javítsa a beállítást. Ez a kis szünet kevesebbe kerül, mint egy teljes lap selejtezése vagy több gravírozott termék újrakészítése.
Rögzítse a beállítási perceket, a vágási időt, a szerszámcseréket, az elutasított alkatrészeket és a karbantartási leállásokat. Ezek a számok mutatják meg az igazi szűk keresztmetszetet. Egy gyorsabb bit nem oldja meg a lassú rögzítést. Egy nagyobb orsó nem tudja kijavítani az ismétlődő programozási hibákat.
Hasznos heti tevékenységek:
Tisztítsa meg a síneket, csavarokat, befogópatronokat, ventilátorokat és a hozzáférhető forgácshelyeket.
Ellenőrizze a rögzítőelemeket, a kábelmozgást, a kenési igényeket és a vészhelyzeti kezelőszerveket.
Vizsgálja meg a biteket kopás, lerakódás, forgácsolás vagy helytelen szerszámszámok szempontjából.
Ha a síkság kezd befolyásolni a mélységet, tedd a felszínre a légdeszkát.
Készítsen biztonsági másolatot a bevált programokról, és a revíziókat egyértelműen jelölje meg.
A kompakt méret nem szünteti meg a gép veszélyeit. A finom fapor káros az egészségre és tűzveszélyt okozhat. Az OSHA fapor-útmutatója műszaki ellenőrzéseket javasol, beleértve a helyi elszívást. Az üzleteknek megfelelő elszívást, védőburkolatot, hallásvédőt és szemvédőt kell használniuk folyamataikhoz.
A vészleállítót tartsa elérhető helyen a normál működési helyzetből. Soha ne nyúljon mozgó szerszám közelébe. Rögzítsen minden nyersdarabot, és ellenőrizze a bilincseket futás előtt. Kerülje az ismeretlen vagy kockázatos munkák felügyelet nélkül hagyását. A burkolat segíthet megvédeni a forgácsot és a zajt, de lehetővé kell tennie a biztonságos légáramlást és a karbantartást.
Végül havonta tekintse át a gépek kihasználtságát. Ha a várakozás a programozásból fakad, javítsa a sablonokat és a képzést. Ha a beállítás késéseket okoz, javítsa a berendezési tárgyakat és a készletek szabványait. Ha a kapacitás tele marad, helyezze át az ismétlődő munkát ütemezett kötegekre. A mért fejlesztések a kompakt routert megbízható termelési eszközzé varázsolják.
A kompakt CNC útválasztók segítségével a kis üzletek pontos, megismételhető munkát végezhetnek korlátozott helyen. Értéküket a megfelelő munkák, a bevált programok, a szilárd munkavégzés, a megfelelő szerszámok és a fegyelmezett karbantartás jelentik.
Válassza ki a munkaborítékot, az orsót, a vezérlőt és a támogatást a valódi termékek körül. Ha a gép megfelel a munkafolyamatnak, csökkentheti az utómunkálatokat, lerövidítheti a beállításokat, és kiterjesztheti a jövedelmező vágási és gravírozási szolgáltatásokat.
V: Támogatni tudják a kisméretű alkatrészek kisipari munkáit, ha a gép és a folyamat megfelel a szükséges tűréshatároknak. A merevség, a kalibráció, a szerszám állapota, a munkatartás és az anyagstabilitás egyaránt befolyásolja a pontosságot. Mindig teszteljen egy mintát, mérje meg a kritikus jellemzőket, és hagyja jóvá az első részt a kötegelt gyártás előtt. Ne feltételezze, hogy minden anyagra vagy konfigurációra egy közzétett pontosság vonatkozik.
V: A leggyakrabban használt anyagok közé tartozik a fa, rétegelt lemez, MDF, akril, PVC, műanyagok, PCB anyagok és bizonyos puha fémek. A tényleges kapacitás az orsó teljesítményétől, a keret merevségétől, a szerszámozástól, a hűtéstől és a vágási paraméterektől függ. A lágyfémek általában sekély áthaladást és merev rögzítést igényelnek. A kompakt routerek nem helyettesítik a nehézfém maróközpontokat.
V: Hagyjon több helyet a gép külső méreteinél. Az üzletben hely kell egy stabil padra, raktárra, bilincsekre, számítógép hozzáférésre, elszívó tömlőkre, szellőztetésre és karbantartásra. Csempézéskor hagyjon helyet a hosszú munkadarabok számára. Tartsa nyitva a sétányokat, és a vészhelyzeti kezelőszerveket könnyen elérhetővé tegye.
V: Igen, különösen kis ismétlődő alkatrészek, soros lemezek, táblák, ajándékok, felszerelések és prototípusok esetében. A kötegelt hatékonyság javul a mentett programok, a szabványosított állomány, az egymásba ágyazás és az ismételhető rögzítések révén. A köteg futtatása előtt ellenőrizze az első tételt. Kövesse nyomon a szerszám kopását, mert az idővel megváltoztathatja a méreteket és a felület minőségét.
V: Kezdje a legnagyobb visszatérő résszel és a legnehezebben tervezett anyaggal. Válasszon elegendő X, Y és Z utat a raktárkészlethez, bilincsekhez és szerszámokhoz. Igazítsa az orsó teljesítményét és fordulatszámát a valós vágási terheléshez. Válasszon olyan vezérlőt, amely kompatibilis a rendelkezésre álló számítógépekkel, szoftverekkel és kezelői ismeretekkel. Rendelés előtt ellenőrizze a szondát, a végálláskapcsolókat, a vészleállítókat, a támogatást és a cserealkatrészeket.


