
Դիտումներ՝ 0 Հեղինակ՝ Կայքի խմբագիր Հրապարակման ժամանակը՝ 2026-07-03 Ծագում. Կայք


Ի՞նչ կլիներ, եթե ձեր CNC երթուղիչը կարողանար գործիքները վայրկյանների ընթացքում փոխել՝ առանց արտադրությունը դադարեցնելու: ATC Spindle Motor-ը դա հնարավոր է դարձնում՝ համատեղելով բարձր արագությամբ կտրումը գործիքի ավտոմատ փոփոխման հետ: Հորատման, ֆրեզերային, երթուղային և փորագրման խանութների համար ձեռքով գործիքը փոխում է վատնումի ժամանակը, մինչդեռ spindle-ի վատ ճշգրտությունը կարող է վնասել մակերեսի ավարտը և ճշգրտությունը: Երկարատև արտադրությունների համար անհրաժեշտ է նաև կայուն սառեցում և հուսալի կատարում: Այս գրառման մեջ դուք կսովորեք ATC spindle շարժիչի հիմնական գործառույթները և ինչպես ընտրել ճիշտը ձեր CNC երթուղիչի համար:
CNC երթուղիչների շատ խանութների համար իրական խոչընդոտը արագությունը նվազեցնելը չէ: Դա դադար է կտրելու քայլերի միջև: Վահանակին կարող է անհրաժեշտ լինել մեկ գործիք՝ կոպիտ կտրելու համար, մյուսը՝ հորատման համար, մյուսը՝ փորագրման համար, այնուհետև՝ մաքուր եզրերի ավարտական գործիք: Եթե յուրաքանչյուր փոփոխություն կախված է օպերատորից, մեքենան շարունակում է կանգ առնել, և ելքը արագ նվազում է: Ահա թե որտեղ ATC Spindle Motors-ը հստակ արժեք է ստեղծում. նրանք թույլ են տալիս CNC երթուղիչին ավտոմատ կերպով միացնել գործիքները ծրագրի համաձայն, այնպես որ արտադրությունը շարունակում է շարժվել:
Ձեռքով գործիքների փոփոխման կարգավորումներում օպերատորը պետք է դադարեցնի spindle-ը, հեռացնի ընթացիկ գործիքը, տեղադրի հաջորդը, ստուգի հավասարեցումը, այնուհետև վերագործարկի աշխատանքը: Նույնիսկ պարզ փոփոխությունը կարող է մի քանի րոպե տևել: Ամբողջ հերթափոխի ընթացքում այդ փոքր դադարները վերածվում են արտադրության կորած ժամանակի, հատկապես կահույքի, պահարանի, դռների, MDF-ի, նրբատախտակի կամ ակրիլային մշակման մեջ:
ATC spindle շարժիչը օգտագործում է օդաճնշական գործիքների ազատման և սեղմման համակարգ: CNC կարգավորիչը ուղարկում է հրամանը, spindle-ն ազատում է ընթացիկ գործիքակալը, մեքենան վերցնում է հաջորդ գործիքը գործիքի ամսագրից, այնուհետև այն ինքնաբերաբար միանում է: Գործընթացը սովորաբար տևում է վայրկյաններ, ոչ թե րոպեներ, ինչը օգնում է երթուղիչին կատարել բազմաքայլ աշխատանք՝ առանց ձեռքով ընդհատումների:
Արտադրության փուլ |
Ձեռնարկ Spindle Workflow |
ATC Spindle Motor Workflow |
Գործիքի փոփոխություն |
Օպերատորը կանգնեցնում է մեքենան, ձեռքով փոխում գործիքը |
CNC ծրագիրը գործարկում է գործիքի ավտոմատ փոփոխությունը |
Ժամանակի օգտագործում |
Րոպեներ յուրաքանչյուր գործիքի փոփոխության համար |
Վայրկյաններ մեկ գործիքի փոփոխության համար |
Աշխատանքի կարիք |
Օպերատորի հաճախակի ուշադրությունը |
Ավելի քիչ ձեռքի աշխատանք |
Աշխատանքային ընթացք |
Կրկնվող կանգառներ |
Շարունակական հաստոցներ |
Լավագույն օգտագործումը |
Պարզ մեկ գործիքի աշխատանքներ |
Բազմակի պրոցես CNC երթուղում |
CNC երթուղիչի իրական աշխատանքների մեծ մասը մեկ քայլով առաջադրանքներ չեն: Կաբինետի դռանը կարող է անհրաժեշտ լինել կտրում, բացում, կրունկի փոս հորատում, մակերևույթի փորագրություն և եզրերի հարդարում: Կահույքի հատվածին կարող է անհրաժեշտ լինել սկզբում կոպիտ ֆրեզեր, ապա ճշգրիտ հորատում, ապա դեկորատիվ երթուղի: Յուրաքանչյուր քայլի կարիք ունի գործիքի տարբեր ձև, տրամագիծ կամ կտրելու ոճ:
Ահա թե ինչու է գործիքի ավտոմատ փոփոխությունն այդքան օգտակար: CNC երթուղիչը հետևում է մշակման ծրագրին և ճիշտ պահին ընտրում է ճիշտ գործիքը: Այն չի ապավինում օպերատորին յուրաքանչյուր փոփոխությունը հիշելու կամ գործընթացը դադարեցնելու համար: Այն նաև նվազեցնում է սխալ գործիքի տեղադրման հնարավորությունը կրկնակի խմբաքանակի արտադրության ժամանակ:
ATC-ի կողմից աջակցվող CNC երթուղիչի ընդհանուր գործընթացները ներառում են.
Կտրում և կոպիտ երթուղի. Այս քայլերը հեռացնում են ավելի մեծ քանակությամբ նյութ: Նրանց անհրաժեշտ է spindle-ի կայուն հզորություն, ամուր գործիքների սեղմում և ճիշտ RPM: ATC-ն օգնում է մեքենային անցնել կոպիտ կտրումից հաջորդ գործընթացին՝ առանց երկար կանգառի:
Հորատում և բացվածք. այս առաջադրանքները հաճախ պահանջում են տարբեր չափերի գործիքներ: Կաբինետի, դռների և վահանակների աշխատանքի ժամանակ մեկ ծրագրում կարող են հայտնվել մի քանի անցքերի տեսակներ: Գործիքների ավտոմատ փոփոխությունը հետևողական է պահում յուրաքանչյուր գործիքի փոփոխություն:
Փորագրություն, ֆրեզերացում և հարդարում. Այս քայլերը պահանջում են ավելի լավ ճշգրտություն և հարթ մակերեսի որակ: Ափը պետք է ապահով կերպով պահի գործիքը, պահպանի արագությունը և նվազեցնի թրթռումը: ATC-ն ապահովում է ավելի մաքուր անցումներ ծանր կտրվածքի և նուրբ հարդարման միջև:
Գնորդի տեսանկյունից ամենամեծ առավելությունը պարզ է՝ օրական ավելի շատ պատրաստի մասեր: Երբ գործիքի փոփոխություններն այլևս կախված չեն ձեռքով դադարներից, CNC երթուղիչը կարող է ավարտել ավելի երկար ծրագրեր, կրկնել աշխատանքները ավելի հետևողականորեն և աջակցել ավելի մեծ պատվերների: Սա ամենակարևորն է մեծ ծավալի արտադրության մեջ, որտեղ պարապուրդն ուղղակիորեն ազդում է առաքման արագության և շահույթի վրա:
Այն նաև նվազեցնում է աշխատանքային ճնշումը: Մեկ օպերատորը կարող է վերահսկել մեկից ավելի մեքենաներ, քանի որ յուրաքանչյուր գործիքի փոփոխության համար նրանք կարիք չունեն կանգնելու երթուղիչի կողքին: Աշխատանքային հոսքը դառնում է ավելի հեշտ կառավարելը, հատկապես խմբաքանակի արտադրության, բնադրված կտրման, պահարանների պատրաստման և փայտամշակման CNC երթուղիչի գծերի համար: Huajiang ATC spindle-ի ձևավորումները, օրինակ, կենտրոնանում են օդաճնշական ավտոմատ գործիքների փոփոխության, գործիքների ամսագրի ինտեգրման և CNC երթուղիչի կիրառման համար շարունակական բազմագործիքների մշակման վրա:
Աճող խանութների համար ATC-ն միայն արագության մասին չէ: Այն նաև բարելավում է գործընթացի վերահսկումը: Գործիքների միևնույն հաջորդականությունը ամեն անգամ գործում է նույն կերպ, ինչը օգնում է նվազեցնել սխալները, պաշտպանել նյութը և պատրաստի մասերն ավելի հետևողական պահել կրկնվող պատվերների դեպքում:
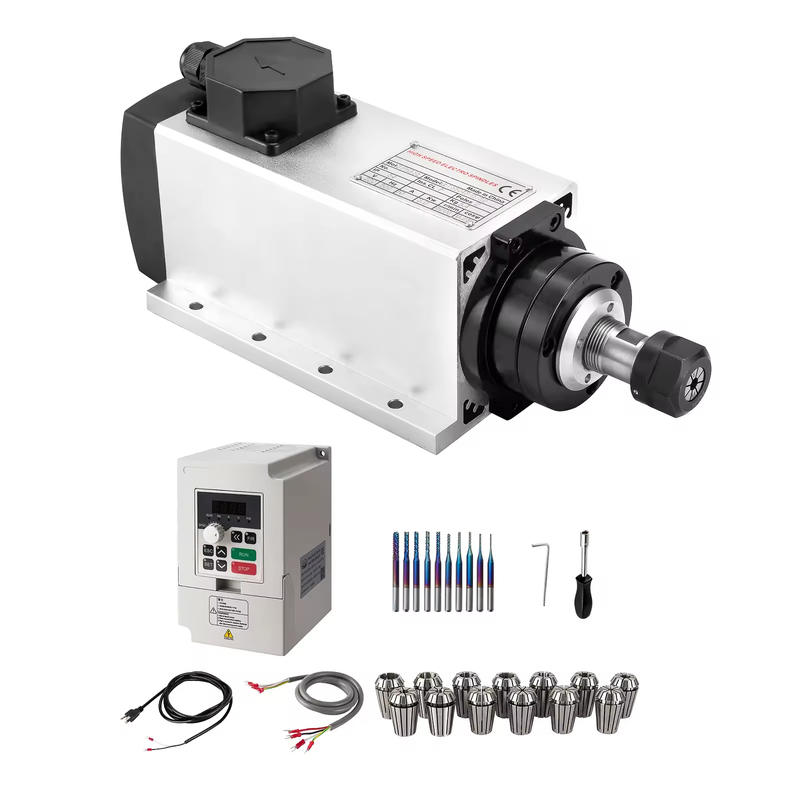
Բարձր արագությամբ ռոտացիան այն պատճառներից մեկն է, որ ATC Spindle Motors-ն այդքան արժեքավոր է CNC երթուղիչի մեքենաներում: Արագությունը ազդում է գործիքի մաքրության վրա, նյութի արագ շարժման վրա և գործիքի երկարակեցության վրա: Երբ RPM-ը, գործիքի տեսակը, սնուցման արագությունը և նյութը լավ համընկնում են, երթուղիչն ավելի հարթ է կտրում, ավելի քիչ ժամանակ է վատնում և ավելի կայուն արդյունքներ է տալիս կրկնվող աշխատանքների ընթացքում:
Spindle-ի արագությունը միայն «ավելի արագ կտրում» չէ: Այն վերահսկում է, թե ինչպես է կտրող եզրը համապատասխանում նյութին, որքան ջերմություն է կուտակվում և որքան մաքուր տեսք ունի պատրաստի մակերեսը: Փայտե վահանակը, ակրիլային թերթիկը, ալյումինե ափսեը և PCB տախտակը յուրաքանչյուրը պահանջում է արագության տարբեր միջակայք, ուստի մեկ ֆիքսված արագությունը հազվադեպ է լավ աշխատում բոլոր աշխատանքների համար: Ճիշտ RPM-ն օգնում է գործիքին մաքուր կերպով հեռացնել նյութը՝ այն քսելու, այրելու կամ պատռելու փոխարեն: Փայտամշակման ժամանակ ավելի բարձր արագությունը հաճախ օգնում է մաքուր եզրեր ստեղծել, հատկապես MDF-ի, նրբատախտակի, պահարանի դռների և դեկորատիվ վահանակների վրա: Պլաստմասսաներում չափազանց մեծ արագությունը կարող է ջերմություն առաջացնել, ուստի spindle-ը պետք է աշխատի վերահսկվող տիրույթում, որպեսզի խուսափի հալվելուց: Սխալ արագությունը հաճախ առաջացնում է տեսանելի որակի խնդիրներ: Օպերատորները կարող են տեսնել այրված փայտի եզրեր, կոպիտ կտրվածքներ, փշրված ակրիլ, գործիքների ավելի արագ մաշվածություն կամ չափերի վատ ճշգրտություն: Իրական արտադրության մեջ այս խնդիրները ստեղծում են վերամշակում, վատնում նյութ և ավելի դանդաղ առաքում, ուստի արագության վերահսկումը դառնում է ծախսերի ուղղակի գործոն:
CNC երթուղիչի շատ հավելվածներ օգտագործում են ATC spindle արագություն մոտ 10,000–24,000 RPM : Այս տեսականին համապատասխանում է փայտամշակման, կահույքի արտադրության, ակրիլային մշակման և թեթև ալյումինի մեքենաշինության մեջ սովորական կտրման, երթուղու, հորատման, փորագրման և հարդարման աշխատանքներին: Այն ապահովում է բավականաչափ արագություն մաքուր կտրման համար՝ միաժամանակ թույլ տալով կայուն կառավարում VFD-ի միջոցով: Որոշ բարձր հաճախականությամբ spindle մոդելներ կարող են հասնել շատ ավելի բարձր արագությունների նուրբ փորագրման կամ ճշգրիտ կտրման համար: Համաձայն հղումային հոդվածի՝ Huajiang ATC spindle շարժիչի տարբերակները ներառում են օդային հովացմամբ մոդելներ 10,000–24,000 RPM միջակայքում, գումարած բարձր հաճախականության մոդելներ, որոնք հասնում են մինչև 60,000 RPM մասնագիտացված CNC երթուղման կամ փորագրման կարիքների համար: Հիմնական բանը թղթի վրա ամենաբարձր RPM-ը չընտրելն է: Ավելի լավ ընտրությունը spindle արագության միջակայքն է, որը համապատասխանում է ամենօրյա արտադրության կարիքներին: Պահարանների խանութը կարող է ավելի շատ հոգ տանել կայուն 18,000–24,000 RPM կտրման մասին, մինչդեռ նուրբ փորագրող օգտագործողին կարող է անհրաժեշտ լինել ավելի բարձր հաճախականության կատարողականություն և ավելի ցածր թրթռում:
Նյութ / Դիմում |
RPM մոտեցում |
Արտադրության օգուտ |
Փայտ |
Մաքուր եզրերի և չիպերի արագ հեռացման համար օգտագործեք բարձր արագությամբ կտրում: Գործիքը սուր պահեք և սնուցման արագությունը կայուն պահեք, քանի որ չափազանց ջերմությունը կարող է դեռևս այրել ծայրերը երկար կտրվածքների ժամանակ: |
Ավելի մաքուր եզրեր, ավելի արագ երթուղի, կահույքի մասերի ավելի լավ ավարտ: |
MDF և նրբատախտակ |
Օգտագործեք կայուն միջինից բարձր արագություն սահուն երթուղու համար: Այս վահանակները կարող են դիպչել կամ փչանալ, եթե արագությունն ու սնուցումը չեն համընկնում: |
Վահանակի ավելի հարթ եզրեր, ավելի լավ պահարան և դռների մշակման որակ: |
Ակրիլ և պլաստմասսա |
Օգտագործեք վերահսկվող արագություն, ոչ թե կուրորեն բարձր արագություն: Չափից շատ ջերմությունը կարող է հալեցնել ծայրերը, մինչդեռ շատ փոքր արագությունը կարող է հանգեցնել կոպիտ կտրման: |
Ավելի պարզ եզրեր, ավելի քիչ հալվող, ավելի քիչ մերժված մասեր: |
Ալյումին և փափուկ մետաղներ |
Հավասարակշռել արագությունը, ոլորող մոմենտը, սնուցման արագությունը և գործիքի տեսակը: Արդյունավետ կտրման համար անհրաժեշտ է բավարար պտույտ/րոպե, բայց նաև բավականաչափ պտտող մոմենտ՝ նյութի կայուն հեռացման համար: |
Ավելի լավ ճշգրտություն, գործիքի ավելի ցածր լարվածություն, բարելավված մակերեսի ավարտ: |
PCB փորագրություն |
Օգտագործեք բարձր արագությամբ ճշգրիտ ռոտացիա: Փոքր գործիքներին անհրաժեշտ է կայուն RPM և ցածր թրթռում, որպեսզի խուսափեն կոտրված ծայրերից կամ փորագրության անհավասար խորությունից: |
Ավելի նուրբ մանրամասներ, ավելի մաքուր գծեր, ավելի կայուն ճշգրիտ աշխատանք: |
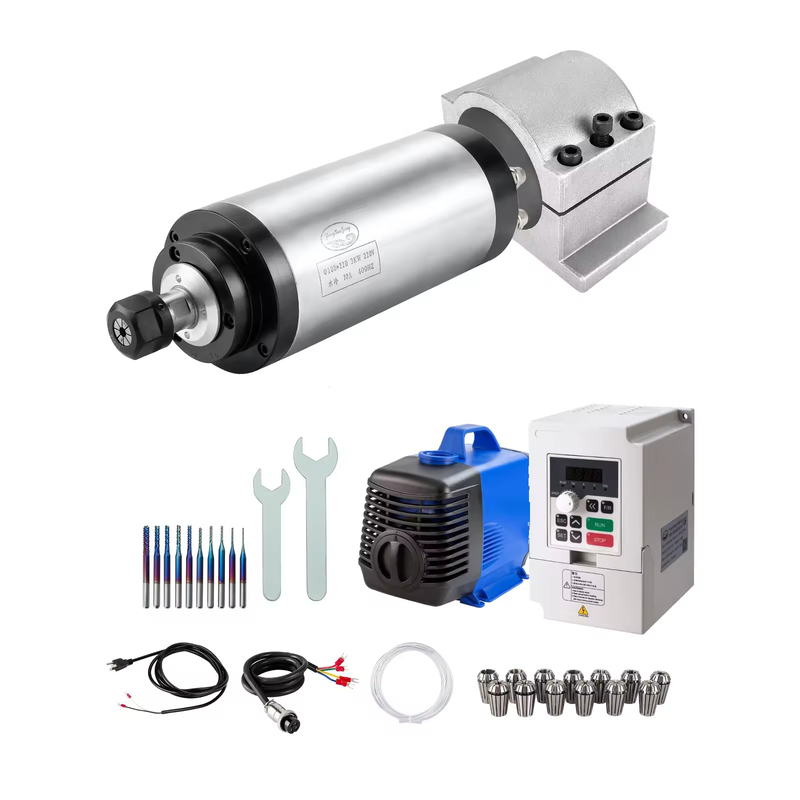
Արագության կառավարումը որոշում է, թե արդյոք CNC երթուղիչը մաքուր կտրում է, թե պայքարում է նյութի հետ: ATC Spindle Motors-ին անհրաժեշտ է ավելի քան բարձր RPM; իրական աշխատանքի ժամանակ նրանց պետք է կայուն, կարգավորելի արագություն: Երթուղիչը կարող է կտրել MDF-ն մեկ քայլով, ապա փորագրել ակրիլը, իսկ հետո հորատել ալյումին: Յուրաքանչյուր առաջադրանք պահանջում է տարբեր արագության արձագանք, ուստի VFD կառավարումը դառնում է գործնական արտադրական գործիք, ոչ միայն էլեկտրական լրասարք:
VFD- ն կամ Հաճախականության փոխարկիչ կոչվում է նաև հաճախականության ինվերտոր: Այն վերահսկում է լիսեռի արագությունը՝ կարգավորելով շարժիչին ուղարկվող էլեկտրական հաճախականությունը: CNC երթուղիչի ամենօրյա աշխատանքի ժամանակ այն օպերատորին թույլ է տալիս համապատասխանեցնել RPM-ը նյութին, գործիքի տրամագծին, կտրման խորությանը և մշակման առաջադրանքին: Արագության անխափան կառավարումը հիմնական առավելությունն է: Միայն ֆիքսված արագության մակարդակներ օգտագործելու փոխարեն, spindle-ը կարող է սահուն շարժվել RPM-ի լայն տիրույթում: Սա օգնում է, երբ մեկ աշխատանքը ներառում է կոպիտ կտրում, հորատում, փորագրություն, հարդարում կամ թեթև ֆրեզեր մեկ ծրագրի մեջ: Տեղեկատվական նյութում, Huajiang ATC spindle լուծումները նկարագրված են որպես VFD արագության կարգավորում՝ RPM-ը փայտի, պլաստիկի, փափուկ մետաղների և այլ նյութերի հետ համապատասխանեցնելու համար: Այն նաև նշում է տիպիկ ATC spindle արագության միջակայքերը, ինչպիսիք են 10,000–24,000 RPM, գումարած բարձր հաճախականության մոդելները, որոնք հասնում են մինչև 60,000 RPM:
VFD-ի լավ կառավարումը ստիպում է, որ լիսեռը կտրելու ընթացքում ավելի 'տեղավորվել' զգալ: Այն օգնում է շարժիչին սահուն արագացնել, պահել կայուն RPM-ը, այնուհետև դանդաղեցնել վերահսկվող եղանակով, երբ CNC ծրագիրը պահանջում է գործիքի փոփոխություն: Սա նվազեցնում է գործիքի, լիսեռի առանցքակալների և աշխատանքային մասի հանկարծակի սթրեսը:
VFD Control Benefit |
Ինչ է դա նշանակում արտադրության մեջ |
Հարթ արագացում |
Ափը ավելի մեղմ է հասնում թիրախային արագությանը: Այն նվազեցնում է ցնցումները գործարկման ժամանակ, հատկապես բարձր արագությամբ spindle համակարգերի վրա: |
Կայուն RPM |
Գործիքը պահպանում է կտրման ավելի կայուն արագություն: Այն օգնում է խուսափել կոպիտ եզրերից, շշնջացող նշաններից և նյութի անհավասար հեռացումից: |
Ավելի լավ կտրման որակ |
Գլխի արագությունը կարող է համապատասխանել յուրաքանչյուր նյութին: Փայտի, MDF-ի, ակրիլային, ալյումինի և PCB-ի աշխատանքները բոլորը պահանջում են տարբեր արագության վարքագիծ: |
Գործիքների մաշվածության նվազում |
Գործիքը քսելու փոխարեն կտրում է։ Սա նվազեցնում է ջերմությունը, պաշտպանում է կտրող եզրերը և օգնում երկարացնել գործիքի կյանքը: |
Մակերեւույթի ավելի լավ ավարտ |
Կայուն արագությունն ապահովում է ավելի մաքուր եզրեր և հարթ դեմքեր: Այն հատկապես օգտակար է փորագրման, հարդարման և դեկորատիվ երթուղման ժամանակ: |
Ավելի շատ ճկունություն |
Մեկ CNC երթուղիչը կարող է կարգավորել ավելի շատ նյութեր և գործընթացներ: Պատվերների միջև անցնելն ավելի հեշտ է դառնում՝ առանց մեքենայի ամբողջ կարգավորումը փոխելու: |
Գնորդների համար արագության կայուն կարգավորումն ամենակարևորն է, երբ արտադրությունը հաճախ փոխվում է: Խառը նյութերի պատվերները, մաքսային վահանակները, փոքր խմբաքանակները և բարդ մշակման աշխատանքները, բոլորն էլ ավելի մեծ պահանջարկ են դնում spindle-ի վրա: Եթե RPM-ը շարժվում է, պատրաստի հատվածը կարող է ցույց տալ այրման հետքեր, հալված եզրեր, գործիքի հետքեր կամ սխալ չափսեր:
Խառը նյութերի արտադրության համար. Այն օգնում է երթուղիչին ավելի անվտանգ տեղափոխել փայտից MDF, ակրիլ, պլաստիկ կամ փափուկ մետաղ: Օպերատորները կարող են կարգավորել RPM-ը յուրաքանչյուր նյութի վրա՝ գուշակությունների վրա հիմնվելու փոխարեն: Սա նվազեցնում է ջարդոնի ռիսկը և որակը դարձնում ավելի կանխատեսելի:
Կրկնվող խմբաքանակային աշխատանքի համար. այն օգնում է միևնույն ծրագրին մատուցել նույն ավարտը բազմաթիվ մասերում: Կայուն RPM-ը նվազեցնում է տատանումները վաղ մասերի և հետագա մասերի միջև: Սա օգտակար է պահարանների գործարանների, կահույքի գծերի և վահանակների մշակման խանութների համար:
Գործիքների պաշտպանության համար. այն նվազեցնում է արագության հանկարծակի փոփոխությունները, ավելորդ ջերմությունը և կտրելու վատ շփումը: Գործիքներն ավելի երկար են աշխատում, երբ աշխատում են համապատասխան RPM-ով: Այն նաև օգնում է նվազեցնել գործիքի կոտրվելու հավանականությունը փորագրման, հորատման կամ հարդարման ժամանակ:
ATC նշանակում է ավտոմատ գործիքի փոփոխություն, որը թույլ է տալիս spindle-ին ավտոմատ կերպով փոխել գործիքները:
A: Ոչ միշտ, բայց այն իդեալական է բազմաֆունկցիոնալ, մեծ ծավալի կամ ավտոմատացված CNC երթուղման համար:
A: Այն նվազեցնում է անգործունակությունը՝ գործիքները վայրկյանների ընթացքում փոխելով:
A: Շատ մոդելներ աշխատում են շուրջ 10,000–24,000 RPM:
A: Օդային հովացման մոդելներն ավելի պարզ են. ջրով սառեցված մոդելները կատարում են ավելի երկար, ավելի ծանր աշխատանքներ:
A: Ընդհանուր տարբերակները ներառում են ISO30, BT30, BT40, HSK և ER կոլետները:
ATC Spindle Motor-ն օգնում է ձեր CNC երթուղիչին աշխատել ավելի արագ, մաքուր և ավելի հուսալի:
Այն ավտոմատ կերպով փոխում է գործիքները, նվազեցնում է աշխատուժը, բարելավում է ճշգրտությունը և աջակցում է շարունակական հաստոցներին:
Պարզ մեկ գործիքով աշխատանքների համար կարող է բավարար լինել ստանդարտ spindle:
Կահույքի, փայտամշակման և մեծածավալ արտադրության համար ATC-ը խելացի արդիականացում է:
Բացահայտեք Huajiang ATC Spindle Motor լուծումները՝ համապատասխանելու ձեր հզորության, արագության, հովացման և գործիքակալի կարիքներին:


