
Skoðanir: 0 Höfundur: Ritstjóri vefsins Útgáfutími: 21-10-2026 Uppruni: Síða


Lítið verkstæði getur fengið framleiðslugetu án þess að fá auka gólfpláss. Það er hagnýt aðdráttarafl samsettra CNC leiðarvéla.
Handvirk klipping hefur oft í för með sér skipulagsvillur, ójöfn smáatriði og kostnaðarsama endurvinnslu. Fyrirferðalítill beini breytir prófaðri stafrænni skrá í endurtekna hreyfingu á verkfærum.
Þessi handbók útskýrir hvernig litlar verslanir geta bætt hraða, samkvæmni, efnisnotkun og sveigjanleika í starfi. Einnig er fjallað um vélaval, viðeigandi efni, vinnuflæði og öryggi.
Pláss er oft fyrsta takmörk inni í vaxandi verkstæði. Sérhver ný vél keppir við samsetningarbekki, lagergeymslu, pökkunarsvæði og örugga göngustíga. Fyrirferðarlítil CNC leiðarvélar setja sjálfvirkan skurð og leturgröftur á bekkjarstærð pall. Þeir geta bætt við stafrænni framleiðslu án þess að þvinga fram fullkomna endurhönnun verslunar.
Fyrirferðarlítill þýðir ekki að nothæf getu sé tryggð. Vinnuumslagið stjórnar samt hvaða hlutar passa á milli ása. Kaupendur ættu að bera saman X, Y og Z ferðalög við stærstu endurteknu vörur sínar. Minni vél virkar vel þegar flestar pantanir fela í sér veggskjöldur, spjöld, innréttingar, frumgerðir, skartgripi eða stutta skiltahluta.
Besta skipulagið heldur lager, verkfærum og fullbúnum hlutum nálægt leiðinni. Rekstraraðilar eyða minni tíma í að flytja efni yfir búðina. Styttri meðhöndlunarleiðir draga einnig úr höggum, rispum og röngum eyðum. Stöðugur bekkur, aðgangur að framan og hreint þjónusturými auðvelda daglega uppsetningu.
Lítil-verslun þörf |
Hvernig Compact CNC Router hjálpar |
Takmarkað gólfpláss |
Bætir CNC getu á bekk eða þéttan stand |
Blandaðar sérpantanir |
Breytir vörum með stafrænum skrám og verkfærum |
Lítið framleiðsluteymi |
Keyrir forritaða vinnu á meðan starfsfólk sinnir öðrum verkefnum |
Gæðaafbrigði |
Endurtekur prófaðar stöður, dýpt og verkfærabrautir |
Útvistuð smáatriði vinna |
Koma með viðeigandi leturgröftur og ljósskurð innanhúss |
Ein vél getur stutt marga arðbæra hluti. Skiltabúð getur klippt akrýlstafi, grafið viðarplötur og borað uppsetningarmynstur. Vörustofa getur vélað jigs, umbúðir og frumgerðir. Þetta svið hjálpar til við að fylla framleiðslubil á milli stærri pantana.
The Leiðandi CNC Machine & CNC Spindle Motor Manufacturer - Zhonghuajiang Spindle website segir að Huajiang hóf framleiðslu árið 2000. Það greinir einnig frá 20.000 fermetra aðstöðu og yfir 20 framleiðslulínum. Fyrirferðarlítil leiðarsvið hans endurspeglar breiðari bakgrunn í CNC vélum, snældamótorum, VFD og tengdum hlutum.
Litlar verslanir þurfa enn raunhæfar væntingar. Skrifborðsbeini getur ekki komið í stað iðnaðarflats fyrir full blöð eða djúpan málmfjarlægingu. Styrkur þess kemur frá því að samræma fyrirferðarlítið afkastagetu við tíða, verðmæta vinnu. Þessi samsvörun heldur vélinni uppteknum án þess að eyða plássi sem þarf annars staðar.
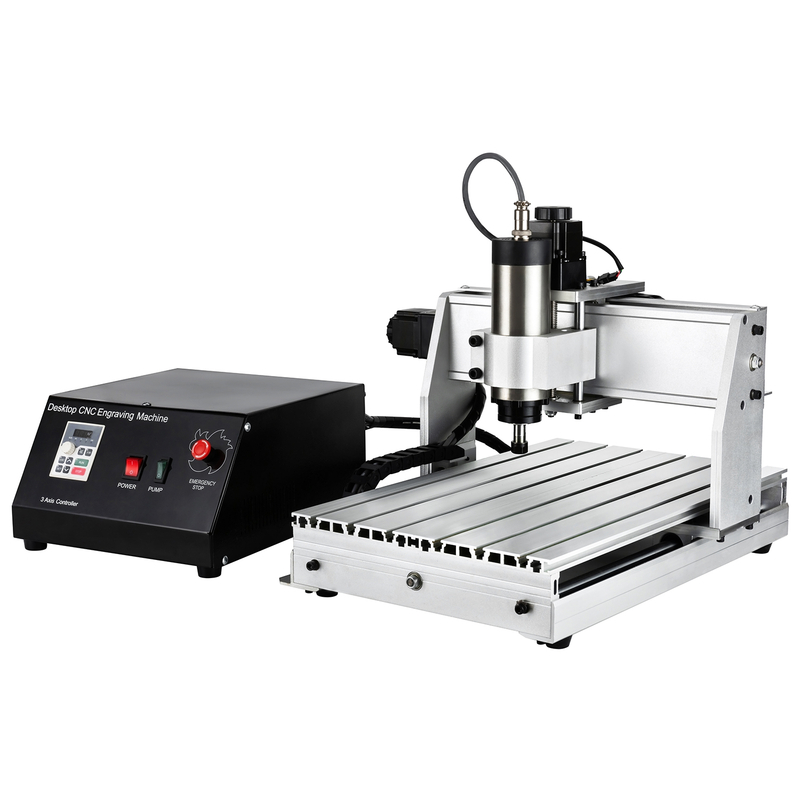
Fyrirferðalítill leið sparar tíma með því að breyta endurteknum ákvörðunum í endurnýtanlegt ferli. Rekstraraðili býr til eða flytur inn hönnun, útbýr verkfærabrautir, tryggir lagerinn og stillir uppruna verksins. Stýringin fylgir síðan forrituðum hreyfingum í stað handteiknaðra lína eða líkamlegra sniðmáta.
CNC forritunaryfirlit Autodesk útskýrir hvernig G-kóði stjórnar hreyfingu, snúningshraða, straumhraða og tengdum aðgerðum. Þetta stafræna verkflæði gerir verslun kleift að prófa eitt forrit, leiðrétta það og endurnýta það. Endurteknar pantanir þurfa ekki lengur nýtt handvirkt skipulag.
Vistaðar skrár halda málum, dýpt og leturgröftur í samræmi. Þau eru sérstaklega gagnleg fyrir nafnplötur, vörumerki, innréttingar og samsvarandi íhluti. Prófað forrit dregur einnig úr breytileika milli mismunandi rekstraraðila. Samræmi fer eftir kvörðun, skörpum verkfærum, þéttri vinnu og stöðugu efni.
Skilvirkir verkfærastígar draga úr óþarfa ferðum og endurteknum ferðum. Hreiður setur nokkra hluta á eina eyðu á sama tíma og öruggt bil er varðveitt. Verslunin getur framleitt fleiri nothæfa hluti úr hverju blaði. Það getur líka sparað niðurskurð fyrir prófanir eða smærri vörur.
Notaðu þessa einföldu framleiðsluröð:
1. Stöðldu stofnstærðir og skráarheiti fyrir forritun.
2. Hópvinnu sem deila einu efni, verkfæri og þykkt.
3. Keyrðu ruslpróf áður en verðmætt lager er hlaðið.
4. Skoðaðu fyrsta fullbúna hlutann áður en lotunni er sleppt.
5. Skráðu sannað straum, hraða, dýpt og númer verkfæra.
Sjálfvirkni breytir líka því hvernig vinnuafli nýtist. Eftir örugga uppsetningu, höndlar beininn stýrða hreyfingu á meðan stjórnandinn undirbýr skrár eða klárar fyrri hluta. Vélin þarf enn eftirlit út frá efni, ferli og verslunarreglum. Hins vegar dregur það úr samfelldri handleiðsögn við hverja skurð.
Hröð vinnsla ein og sér skapar ekki skilvirka verslun. Uppsetningartími, skoðun, hreinsun, verkfærabreytingar og efnismeðferð hafa áhrif á framleiðsluna. Lítil verslanir græða meira með því að byggja upp endurtekin vinnukerfi. Áreiðanleg tíu mínútna uppsetning skiptir oft meira máli en árásargjarn fóðurhraði sem veldur biluðum verkfærum eða grófum brúnum.
Fyrirferðarlítil CNC leiðarvélar virka best á efni sem passa við stífleika þeirra, snælda, verkfæri og flísastýringu. Viðar- og verkfræðilegar plötur eru algengir upphafspunktar. Akrýl, PVC og önnur plast vinna einnig vel þegar hita er stjórnað. PCB vinna og létt mjúk málmvinnsla þurfa íhaldssamari stillingar.
Efni |
Algeng störf í litlum verslunum |
Mikilvægur uppsetning fókus |
Viður og krossviður |
Skilti, innlegg, kassar, lágmyndir, innréttingar |
Kornastefna, rífunarstýring, rykhreinsun |
MDF |
Bréf, sniðmát, mót, skjáhlutar |
Skarp verkfæri, rykútdráttur, lokaðar brúnir |
Akrýl |
Skjár, lógó, spjöld, merki |
Flísarýming, viðeigandi bitar, stýrður hiti |
PCB efni |
Einangrunarleiðir, holur, frumgerðir |
Flat spoilboard, fín verkfæri, nákvæmt Z-núll |
Ál eða kopar |
Plötur, leturgröftur, ljós snið |
Stíf klemma, grunnar gangar, viðeigandi smurning |
Viðarverkefni geta sameinað snið, vasa, boranir og leturgröftur í einni uppsetningu. Þetta dregur úr flutningi á milli saga, bora og handfesta beina. Það heldur einnig skrautlegum smáatriðum í takt við ytri brúnir. Hreinar niðurstöður eru enn háðar réttri rúmfræði bita og skurðarstefnu.
Plast þarf skörp verkfæri og næga flísaúthreinsun. Ofgnótt hiti getur brætt flög aftur á brúnina. Mjög hægur straumur getur nuddað í stað þess að skera. Prófunarskurðir hjálpa stjórnandanum að koma jafnvægi á snældahraða, straumhraða og flutningsdýpt.
Mjúkur málmur krefst meiri umönnunar en viður. Fyrirferðalítill leið getur grafið kopar eða búið til grunna álprófíla. Það ætti ekki að meðhöndla það eins og þunga mölunarstöð. Sterk vinnuhald, litlar niðurfærslur, hentug karbíðverkfæri og stýrður hiti verja frágang og snæld.
Zhong Hua Jiang 3020 uppsetning sýnir 210 × 300 × 60 mm vinnusvæði. Þessi síða sýnir einnig kúluskrúfuskiptingu og nokkra snældavalkosti. Þess 3040 fyrirferðarlítill borðbeini stækkar nothæft svæði fyrir stærri veggskjöldur, frumgerðir og flokkaða hluta. Birt getu krefst þess samt að kaupandinn staðfesti hverja uppsetningu.
Arðbær vinna kemur venjulega frá endurtekningu eða aðlögun. Góð dæmi eru raðplötur, sérsniðnar gjafir, lítil skilti, borsniðmát, rafræn umbúðir og frumgerð íhluti. Hin fullkomna vinna passar vel, notar sannað verkfæri og skilar nógu oft til að réttlæta vistaðar innréttingar og forrit.
Tveir fyrirferðarlítill beinir geta tekið svipað pláss en samt skilað mjög mismunandi árangri. Framleiðslugeta kemur frá öllu kerfinu, ekki einni fyrirsögn. Kaupendur ættu að byrja á endurteknum hlutum, efni og frágangskröfum. Þessar þarfir sýna hvaða eiginleikar verðskulda fjárhagsáætlunina.
Vinnuumslagið verður að halda hlutanum, klemmunum og skurðarrýminu. Z ferðalög ættu að ná yfir lager, spoilboard og nauðsynlega verkfæralengd. Stífleiki ramma heldur skerinu stöðugu undir álagi. Flex getur búið til þvaður, ónákvæmar stærðir, grófar brúnir og styttri endingu verkfæra.
Kúluskrúfur veita venjulega stjórnaða hreyfingu og lítið bakslag fyrir nákvæma vinnu. Önnur drifkerfi geta boðið upp á mismunandi hraða, kostnað og viðhald. Kaupendur ættu að spyrja hvernig vélin heldur uppstillingu og hvernig bakslag er athugað. Aðgengilegir aðlögunarstaðir stytta þjónustuvinnu.
Snældakraftur tryggir ekki hraðan skurð. Ramminn, hylki, bit, straumhraði og dýpt verða að standa undir álaginu. Hraðasvið skiptir máli vegna þess að viður, plast og málmur þurfa mismunandi skurðskilyrði. Áreiðanlegir spangir og jafnvægisverkfæri vernda einnig yfirborðsgæði.
Stjórnandi ætti að passa við færni rekstraraðila og fyrirhugað vinnuflæði. GRBL kerfi henta mörgum skrifborðsvélum á byrjunarstigi. MACH3-undirstaða stillingar gætu stutt aðrar stjórnstillingar. Staðfestu tölvukröfur, skráasamhæfni, stjórnun án nettengingar, takmörkunarrofa, rannsaka og neyðarstöðvunarhegðun fyrir kaup.
Notaðu þennan kaupgátlista:
Mældu stærsta endurtekna hlutann, ekki minnsta sýnishornið.
Skráðu hvert efni og nauðsynlega skurðardýpt.
Reiknaðu pláss fyrir beininn, girðinguna, lofttæmisslönguna og tölvuna.
Staðfestu tiltæka spennu, snældastillingu, hylki og skiptiverkfæri.
Skoðaðu þjálfun, handbækur, varahluti, ábyrgðarskilmála og viðbragðstíma.
Spyrðu hvort framtíðar snúningsvinnu eða sterkari snælda þurfi aðra vél.
Framleiðandinn segir að Zhong Hua Jiang styðji OEM / ODM beiðnir og sérsniðnar stillingar. Það getur hjálpað kaupendum að samræma snælda, stjórnandi og fylgihluti með skilgreindu ferli. Gagnleg umfjöllun um birgja ætti að innihalda hlutateikningar, efni, vikmörk, lotustærðir, vinnutíma og staðbundið afl.
Forðastu að kaupa aðeins fyrir hámarks auglýsta getu. Bein sem framleiðir hreina daglega vinnu skapar meiri verðmæti en of stór forskrift sem notuð er sjaldan. Stöðug uppsetning, tiltækur stuðningur og rekstrarvörur á viðráðanlegu verði ráða oft langtíma framleiðni.
Skilvirkni byrjar áður en snældan byrjar. Vel undirbúið starf berst í beininn með sannprófuðum lager, nafngreindum skrám, völdum verkfærum og skýrri skoðunaráætlun. Þessi undirbúningur kemur í veg fyrir að rekstraraðilar leysi sama vandamálið í hverri framleiðslukeyrslu.
Haltu teikningunni, CAM skránni, G-kóðanum, uppsetningarmyndinni, verkfæralistanum og efnisskránni saman. Athugaðu uppruna verksins og stöðu innréttingar. Skráðu sannað straum, snældahraða, rásdýpt og frágangsheimildir. Útgáfustýring kemur í veg fyrir að gömul verkfæraslóð nái nýjum lager.
Byrjaðu hverja lotu með athugun á fyrstu grein. Mældu mikilvægar stærðir og athugaðu brún gæði áður en þú heldur áfram. Ef niðurstaðan mistekst skaltu stöðva og leiðrétta uppsetninguna. Þetta litla hlé kostar minna en að úrelda heilt blað eða endurgera nokkrar graftar vörur.
Skráðu uppsetningarmínútur, klippingartíma, verkfærabreytingar, hlutum sem hafnað var og viðhaldsstopp. Þessar tölur sýna hinn raunverulega flöskuháls. Hraðari biti getur ekki leyst hæga klemmu. Stærri snælda getur ekki lagað endurteknar forritunarvillur.
Gagnlegar vikulegar aðgerðir eru ma:
Hreinsaðu teina, skrúfur, hylki, viftur og aðgengileg flísasvæði.
Athugaðu festingar, snúruhreyfingar, smurþarfir og neyðarstýringar.
Skoðaðu bita með tilliti til slits, uppbyggingar, spóna eða rangra tækjanúmera.
Settu yfirborðið á spoilboardið þegar flatleiki byrjar að hafa áhrif á dýpt.
Taktu öryggisafrit af sannreyndum forritum og haltu endurskoðunum greinilega merktum.
Lítil stærð fjarlægir ekki hættu á vélinni. Fínt viðarryk hefur áhrif á heilsuna og getur skapað eldhættu. Viðarryksleiðbeiningar OSHA mæla með verkfræðilegum stjórntækjum, þar með talið staðbundinni útblástursloftræstingu. Verslanir ættu að nota viðeigandi útdrátt, hlífðarvörn, heyrnarhlífar og augnhlífar fyrir ferla sína.
Haltu neyðarstöðvuninni aðgengilegan frá venjulegri notkunarstöðu. Náðu aldrei nálægt verkfæri sem er á hreyfingu. Festið hvert eyðublað og skoðið klemmurnar áður en þær eru keyrðar. Forðastu að skilja ókunn eða áhættusöm störf eftir án eftirlits. Girðing getur hjálpað til við að innihalda flís og hávaða, en það verður að leyfa öruggt loftflæði og viðhald.
Að lokum skaltu skoða vélanotkun mánaðarlega. Ef biðin kemur frá forritun skaltu bæta sniðmát og þjálfun. Ef uppsetning veldur töfum skaltu bæta innréttingar og lagerstaðla. Ef afkastageta helst fullt skaltu færa endurtekna vinnu yfir á áætlaða lotur. Mældar endurbætur breyta fyrirferðarlítilli leið í áreiðanlegan framleiðslueign.
Fyrirferðarlítil CNC leiðarvélar hjálpa litlum verslunum að framleiða nákvæma, endurtekna vinnu innan takmarkaðs pláss. Verðmæti þeirra kemur frá hentugum störfum, sannreyndum verkefnum, traustri vinnu, réttum verkfærum og öguðu viðhaldi.
Veldu vinnuumslagið, snælduna, stjórnandann og stuðninginn í kringum raunverulegar vörur. Þegar vélin passar við vinnuflæðið getur hún dregið úr endurvinnslu, stytt uppsetningar og aukið arðbæra skurðar- og leturgröftuþjónustu.
A: Þeir geta stutt smáhlutavinnu í atvinnuskyni þegar vélin og ferlið uppfylla tilskilin umburðarlyndi. Stífleiki, kvörðun, ástand verkfæra, vinnuhald og efnisstöðugleiki hafa allir áhrif á nákvæmni. Prófaðu alltaf sýnishorn, mældu mikilvæga eiginleika og samþykktu fyrsta hlutann fyrir lotuframleiðslu. Ekki gera ráð fyrir að ein birt nákvæmni eigi við um hvert efni eða uppsetningu.
A: Algeng efni eru viður, krossviður, MDF, akrýl, PVC, plast, PCB efni og valdir mjúkir málmar. Raunveruleg afkastageta fer eftir snældaafli, stífni ramma, verkfæri, kælingu og skurðarbreytur. Mjúkir málmar þurfa venjulega grunna brautir og stífa klemmu. Fyrirferðarlítill beinir koma ekki í staðinn fyrir þungmálm mölunarstöðvar.
A: Leyfðu meira plássi en ytri mál vélarinnar. Verslunin þarf pláss fyrir stöðugan bekk, lagerhleðslu, klemmur, tölvuaðgang, útsogsslöngur, loftræstingu og viðhald. Taktu með úthreinsun fyrir langa vinnustykki þegar þú notar flísalögn. Haltu gangbrautum opnum og auðvelt að ná til neyðarstýringa.
A: Já, sérstaklega fyrir litla endurtekna hluta, raðplötur, skilti, gjafir, innréttingar og frumgerðir. Lotuskilvirkni batnar með vistuðum forritum, stöðluðum stofnum, hreiðri og endurteknum innréttingum. Skoðaðu fyrsta hlutinn áður en þú keyrir lotuna. Fylgstu með sliti á verkfærum vegna þess að það getur breytt stærðum og klára gæði með tímanum.
A: Byrjaðu með stærsta endurtekna hlutann og erfiðasta skipulagða efnið. Veldu nóg af X, Y og Z ferðalögum fyrir lager, klemmur og verkfæri. Passaðu snúningskraft og hraða við raunhæft skurðarálag. Veldu stjórnandi sem er samhæfður tiltækum tölvum, hugbúnaði og færni stjórnanda. Staðfestu könnun, takmörkunarrofa, neyðarstopp, stuðning og varahluti áður en þú pantar.


