
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 30-07-2025 ที่มา: เว็บไซต์


การแนะนำ
การพูดคุยในการตัดเฉือน CNC ซึ่งเป็นเรื่องน่ารำคาญที่คุ้นเคย อาจทำให้ชิ้นงานของคุณเสียหาย สร้างความเสียหายให้กับเครื่องมือของคุณ และทำให้ประสิทธิภาพการทำงานของคุณสั่นคลอนถึงแกนหลัก เป็นการสั่นสะเทือนที่ไม่พึงประสงค์ที่เกิดขึ้นระหว่างการตัด และหากคุณเคยได้ยินเสียงดังกึกก้องในขณะที่เครื่องจักรกำลังทำงานอยู่ แสดงว่าคุณต้องเผชิญกับมันโดยตรง แต่ข่าวดีก็คือ การพูดคุยไม่ใช่สัตว์ประหลาดที่หลีกเลี่ยงไม่ได้ ด้วยความรู้ เครื่องมือ และกลยุทธ์ที่ถูกต้อง คุณสามารถเตะมันออกไปได้
ลองคิดแบบนี้: Chatter คือการใช้เครื่องจักรซีเอ็นซีแบบคงที่ในการออกอากาศทางวิทยุ มันบิดเบือนข้อความ สร้างความไร้ประสิทธิภาพ และทำให้เกิดข้อผิดพลาด ในการตัดเฉือน ข้อผิดพลาดเหล่านั้นส่งผลให้เกิดชิ้นส่วนที่เป็นเศษ อายุการใช้งานเครื่องมือสั้นลง และต้นทุนสูงขึ้น ดังนั้น การกำจัดการพูดคุยไม่ได้เป็นเพียงการปรับปรุงคุณภาพเท่านั้น แต่ยังเกี่ยวกับการเพิ่มประสิทธิภาพการดำเนินงานและผลกำไรทั้งหมดของคุณอีกด้วย
คู่มือนี้จะพาคุณเจาะลึกถึงสาเหตุของการพูดคุย วิธีสังเกต และที่สำคัญที่สุดคือวิธีกำจัดมัน ไม่ว่าคุณจะเป็นช่างเครื่องที่มีประสบการณ์หรือเพียงแค่เริ่มต้นในโลกของ CNC พิมพ์เขียวทีละขั้นตอนนี้จะช่วยให้คุณมีกลยุทธ์ที่นำไปใช้ได้จริงเพื่อปิดเสียงพูดคุยและทำให้เส้นทางสู่ความแม่นยำของคุณราบรื่น
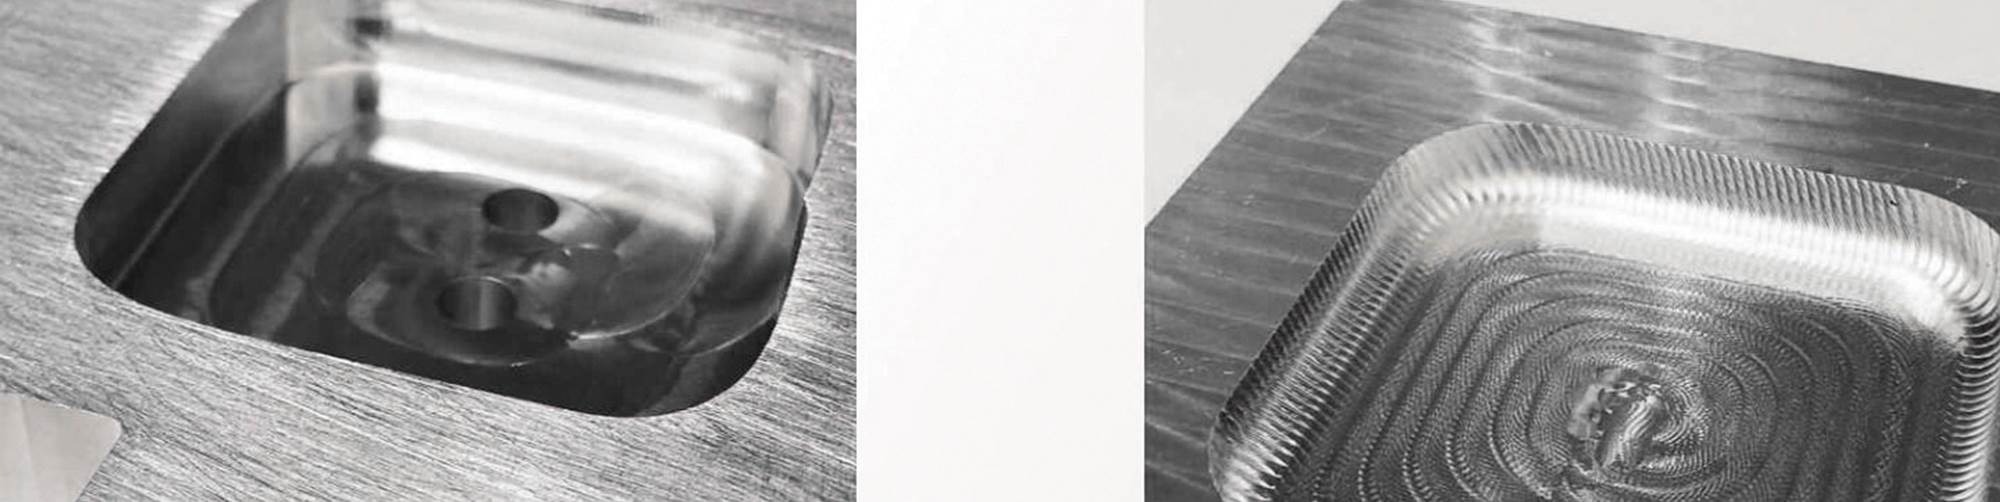
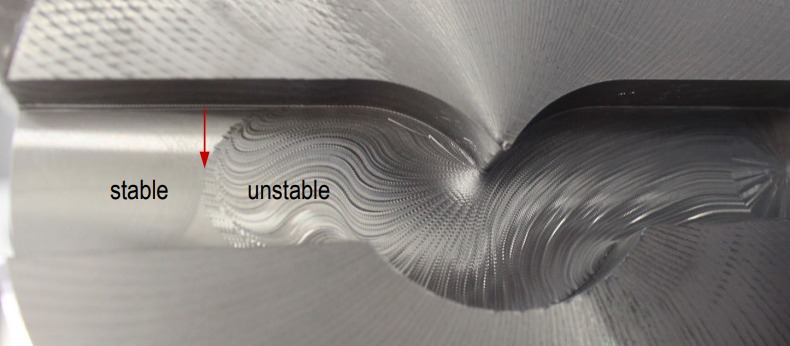
การพูดคุย CNC หมายถึงการสั่นสะเทือนที่เกิดขึ้นระหว่างกระบวนการตัด โดยจะปรากฏเป็นคลื่นซ้ำๆ บนพื้นผิวชิ้นงาน และมักทำให้เกิดเสียงดังแหลมสูง มีสองประเภทหลัก:
1. การพูดคุยแบบสร้างใหม่ – เกิดจากการวนซ้ำระหว่างเครื่องมือและชิ้นงานจากรอบการตัดครั้งก่อน
2. Mode Coupling Chatter – เกิดขึ้นเมื่อโหมดการสั่นสะเทือนสองโหมดที่แตกต่างกัน (เช่น ด้านข้างและแรงบิด) จับคู่กัน
3. การสั่นแบบบังคับ – เกิดจากปัจจัยภายนอก เช่น มอเตอร์ไม่สมดุลหรือแบริ่งที่สึกหรอ
แต่ละประเภทเหล่านี้นำเสนอความท้าทายเฉพาะตัว แต่ทุกประเภทมีผลลัพธ์ที่เหมือนกัน นั่นคือ คุณภาพการตัดเฉือนที่ลดลง และการสึกหรอบนอุปกรณ์ที่เพิ่มขึ้น หากคุณได้ยินเสียงแหลมหรือสังเกตเห็นสันบนส่วนต่างๆ ของคุณ คุณอาจกำลังเผชิญกับหนึ่งในผู้กระทำผิดเหล่านี้
แล้วทำไมการพูดคุยถึงเกิดขึ้น? ไม่ใช่เพียงสิ่งเดียว แต่มักจะประกอบด้วยปัจจัยต่างๆ รวมกัน:
· พารามิเตอร์การตัดไม่เหมาะสม : ความเร็วแกนหมุนหรืออัตราป้อนสูงเกินไปอาจขยายการสั่นได้
· เครื่องมือหรือตัวจับยึดที่อ่อนแอ : การขาดความแข็งแกร่งหรือรูปทรงของเครื่องมือที่ไม่เหมาะสมอาจทำให้เกิดการสั่นสะเทือนได้
· การยึดติดไม่ดี : หากชิ้นส่วนของคุณไม่ได้ยึดแน่นหนา การเคลื่อนไหวใดๆ ก็ตามอาจกลายเป็นเรื่องวุ่นวายได้
· สภาพของเครื่องจักร : ไกด์เวย์หลวม บอลสกรูที่สึกหรอ และการวางแนวที่ไม่ตรงทั้งหมดมีส่วนช่วย
· คุณสมบัติของวัสดุ : วัสดุบางชนิดมีแนวโน้มที่จะเกิดการสั่นสะเทือนมากกว่าวัสดุอื่นๆ เนื่องจากความแข็งหรือความยืดหยุ่น
การระบุสาเหตุที่แท้จริงเป็นขั้นตอนแรกในการระงับเสียงรบกวนทั้งในรูปแบบตัวอักษรและเชิงเปรียบเทียบ คุณไม่สามารถแก้ไขสิ่งที่คุณไม่เข้าใจได้
พื้นที่กระแทก |
คำอธิบาย |
ผลที่ตามมา |
พื้นผิวเสร็จสิ้น |
รูปแบบหยัก เครื่องหมายเครื่องมือไม่สม่ำเสมอบนชิ้นงาน |
ความสวยงามไม่ดี การปฏิเสธชิ้นส่วน ความไม่ถูกต้องของมิติ |
ความแม่นยำของมิติ |
การสั่นสะเทือนทำให้เครื่องมือเบี่ยงเบนไปจากเส้นทาง |
ชิ้นส่วนที่ไม่รองรับ ฟังก์ชันการทำงานลดลง |
การสึกหรอของเครื่องมือ |
การสั่นสะเทือนอย่างต่อเนื่องทำให้เกิดการบิ่นและแตกหักของคมตัด |
เปลี่ยนเครื่องมือบ่อยครั้ง ต้นทุนเครื่องมือสูงขึ้น |
การสึกหรอของเครื่องจักร |
เสียงพูดคุยจะถ่ายทอดความเครียดไปยังส่วนประกอบของเครื่องจักร |
แบริ่งเสียหาย อายุเครื่องจักรลดลง การบำรุงรักษาเพิ่มขึ้น |
รอบเวลา |
อัตราป้อนช้าลงเพื่อหลีกเลี่ยงการพูดคุย |
เวลาในการผลิตนานขึ้น ประสิทธิภาพลดลง |
ต้นทุนการผลิต |
เพิ่มเศษเหล็ก การทำงานซ้ำ และความเสียหายของเครื่องมือ |
ค่าใช้จ่ายในการดำเนินงานที่สูงขึ้น อัตรากำไรลดลง |
ผลที่ตามมาประการหนึ่งของการพูดคุยคือพื้นผิวที่ได้คุณภาพไม่ดี ลองจินตนาการถึงการพยายามเขียนด้วยปากกาในขณะที่มือของคุณสั่น นั่นคือสิ่งที่คนพูดพล่อยๆ ทำกับเครื่องมือตัดของคุณ การสั่นสะเทือนทำให้เกิดเส้นทางเครื่องมือที่ผิดปกติ ซึ่งทำให้ชิ้นส่วนของคุณมีรูปแบบคล้ายคลื่น
ความไม่สมบูรณ์เหล่านี้ไม่ได้เป็นเพียงความสวยงามเท่านั้น สิ่งเหล่านี้สามารถประนีประนอมกับพิกัดความเผื่อที่จำกัด ก่อให้เกิดจุดอ่อนทางโครงสร้าง และนำไปสู่การปฏิเสธชิ้นส่วน ในอุตสาหกรรมต่างๆ เช่น การบินและอวกาศหรือการแพทย์ ซึ่งความแม่นยำคือทุกสิ่ง นั่นคือตัวทำลายข้อตกลง
การพูดคุยยังส่งผลต่อความแม่นยำของมิติด้วย แม้ว่าชิ้นส่วนของคุณจะดูดีเมื่อมองจากพื้นผิว แต่ความผิดปกติที่ซ่อนอยู่สามารถนำไปสู่ความล้มเหลวด้านประสิทธิภาพ โดยเฉพาะอย่างยิ่งภายใต้ความเครียดหรือภาระงาน
การพูดคุยไม่ได้แย่แค่ในส่วนนี้เท่านั้น แต่ยังโหดร้ายต่อเครื่องมือของคุณอีกด้วย การสั่นสะเทือนอย่างต่อเนื่องทำให้เกิดการแตกหักระดับไมโครบนคมตัด ส่งผลให้เครื่องมือสึกหรอเร็วขึ้น คุณจะพบว่าตัวเองเปลี่ยนดอกเอ็นมิลล์หรือเม็ดมีดบ่อยขึ้น ซึ่งเพิ่มขึ้นอย่างรวดเร็ว
และอย่าลืมเกี่ยวกับเครื่องของคุณ การได้รับแรงสั่นสะเทือนเป็นเวลานานอาจทำให้โบลต์คลายตัว แบริ่งเสียหาย และทำให้อายุการใช้งานอุปกรณ์ CNC ของคุณสั้นลง ค่าบำรุงรักษาเพิ่มขึ้น และการหยุดทำงานโดยไม่ได้วางแผนกลายเป็นเรื่องน่าปวดหัวเป็นประจำ
ในตอนท้ายของวัน เสียงพูดคุยจะเข้ามาหาคุณในจุดที่ทำให้คุณเจ็บปวดมากที่สุด—กระเป๋าสตางค์ของคุณ การตกแต่งพื้นผิวที่ไม่ดีจำเป็นต้องทำใหม่หรือทำให้ชิ้นส่วนเสียหาย เครื่องมือจำเป็นต้องเปลี่ยนบ่อยขึ้น เครื่องจักรพังกะทันหัน ปัจจัยทั้งหมดเหล่านี้มีส่วนทำให้:
· รอบเวลานานขึ้น
· ปริมาณงานต่ำกว่า
· ต้นทุนการดำเนินงานที่เพิ่มขึ้น
· พลาดกำหนดเวลา
หากคุณเปิดร้านค้าที่มีปริมาณมาก ความสูญเสียเหล่านี้จะเพิ่มขึ้นอย่างรวดเร็ว แต่ถึงแม้จะเป็นการดำเนินงานขนาดเล็ก ผลกระทบก็มีนัยสำคัญ ค่าใช้จ่ายในการเพิกเฉยต่อการพูดพล่อยๆ นั้นสูงกว่าการลงทุนเพื่อป้องกันเสมอ
วิธีการระบุตัวตน |
ตัวชี้วัด |
เครื่องมือ/เทคนิค |
สัญญาณการได้ยิน |
เสียงแหลมสูง เสียงรัว หรือเสียงกรี๊ดระหว่างการตัด |
เซ็นเซอร์การได้ยินและการปล่อยเสียงของผู้ปฏิบัติงาน |
การตรวจสอบด้วยสายตา |
พื้นผิวเป็นคลื่น มีเส้นเป็นมันเงา มีเส้นตัดที่ไม่สอดคล้องกัน |
การตรวจสอบชิ้นส่วนหลังกระบวนการ |
รูปแบบการสึกหรอของเครื่องมือ |
การสึกหรอที่ผิดปกติ เช่น การบิ่นหรือการไหม้ที่ขอบเครื่องมือ |
กล้องจุลทรรศน์เลนส์ขยาย |
การสร้างความร้อน |
ความร้อนหรือควันมากเกินไประหว่างการตัด |
กล้องถ่ายภาพความร้อน เซนเซอร์อินฟราเรด |
การวัดการสั่นสะเทือน |
วัดการสั่นสะเทือนที่สูงกว่าเกณฑ์ที่ยอมรับได้ |
มาตรความเร่ง, เซ็นเซอร์สั่นสะเทือน |
การตอบสนองของแรงตัด |
แรงตัดที่เพิ่มขึ้นระหว่างการตัดเฉือน |
ไดนาโมมิเตอร์แรงตัด เซ็นเซอร์แรงบิด |
การพูดคุยมักจะดังและไม่ผิดเพี้ยน เสียงแหลมสูง เสียงบด หรือเสียงกรุ๊งกริ๊งเป็นวิธีการร้องขอความช่วยเหลือจากเครื่องของคุณ อย่าละเลยมัน เป็นสัญญาณสีแดงว่ามีบางอย่างผิดปกติ
แต่ไม่ใช่แค่เรื่องเสียงรบกวนเท่านั้น คุณจะสังเกตเห็น:
· ลวดลายพื้นผิวเป็นคลื่น (มักเรียกว่า 'เครื่องหมายพูดคุย')
· มีเส้นแวววาว หรือบริเวณที่ขัดเงา
· การสึกหรอของเครื่องมือก่อนกำหนด
· ความร้อนหรือควันมากเกินไประหว่างการตัด
อาการเหล่านี้สังเกตได้ง่ายหากคุณใส่ใจ สร้างนิสัยในการตรวจสอบชิ้นส่วนหลังการทำงานทุกครั้ง โดยเฉพาะอย่างยิ่งในระหว่างการกัดหยาบหรือการทำงานที่ความเร็วสูง
หากคุณต้องการเป็นมากกว่าสายตาและหู เครื่องมือวินิจฉัยคือเพื่อนที่ดีที่สุดของคุณ ใช้:
· ตัวบ่งชี้การหมุน เพื่อตรวจสอบการหลวมของเครื่องจักร
· มาตรความเร่ง เพื่อวัดการสั่นสะเทือน
· การถ่ายภาพความร้อน เพื่อตรวจจับโซนที่มีความร้อนสูงเกินไป
~!phoenix_var152_0!~ ~!phoenix_var152_1!~ ~!phoenix_var152_2!~
เครื่องมือเหล่านี้ช่วยให้คุณระบุแหล่งที่มาของเสียงพูดได้อย่างแม่นยำในการผ่าตัด คุณไม่จำเป็นต้องเดา คุณจะรู้แน่ชัดว่าสิ่งใดที่ต้องแก้ไข
~!phoenix_var155_0!~ ~!phoenix_var155_1!~.
Advanced setups use software that connects to sensors on the spindle, tool holder, and even the workpiece. ระบบเหล่านี้จะวางแผนความถี่การสั่นสะเทือนและสัมพันธ์กับพารามิเตอร์ของเครื่องจักร ด้วยข้อมูลนี้ คุณสามารถ:
· ปรับความเร็วเพื่อหลีกเลี่ยงความถี่เรโซแนนซ์
· ปรับสมดุลสปินเดิลหรือที่จับเครื่องมือของคุณ
· คาดการณ์เมื่อมีแนวโน้มที่จะเกิดการพูดคุย
การปรับพารามิเตอร์การตัดให้ถูกต้องเป็นวิธีเดียวที่มีประสิทธิภาพมากที่สุดในการปิดเสียงพูดคุย ลองคิดดูว่ามันเหมือนกับการปรับแต่งเครื่องดนตรี การปรับเปลี่ยนเล็กๆ น้อยๆ สามารถสร้างโลกแห่งความแตกต่างในการแสดงทุกอย่างได้
Often, the first move to eliminate chatter is tweaking your spindle speed. เคล็ดลับต่อไปนี้คือการเปลี่ยนแปลงเล็กๆ น้อยๆ แม้เพียง 10% ก็สามารถเปลี่ยนการทำงานของคุณออกจากช่วงความถี่เรโซแนนซ์ได้ มันเหมือนกับการเหยียบเบรกบนวงจรป้อนกลับที่บ้าคลั่ง
Use what's known as 'spindle speed variation' (SSV) —a CNC feature that varies spindle speed during the cut. สิ่งนี้จะทำลายจังหวะของการพูดคุยแบบสร้างใหม่ และหยุดมันก่อนที่มันจะก่อตัวขึ้น
~!phoenix_var167_0!~ ~!phoenix_var167_1!~ ~!phoenix_var167_2!~
เคล็ดลับสำคัญ:
~!phoenix_var169_0!~ ~!phoenix_var169_1!~
~!phoenix_var170_0!~ ~!phoenix_var170_1!~
· อย่ากลัวที่จะทำการทดสอบการตัดโดยมีการเปลี่ยนแปลงเล็กน้อย
ต้นเหตุสำคัญอีกประการหนึ่งที่อยู่เบื้องหลังเสียงสะท้านคือ ความลึกของการตัด (DOC) หรือ ความกว้างของการตัดที่มากเกินไป (WOC ) หากเครื่องมือของคุณกัดจนเกินกว่าที่จะเคี้ยวได้ มันจะต้องกรีดร้อง—จริงๆ
ลองวิธีการเหล่านี้:
· ลด DOC ทีละน้อยจนกว่าการสั่นสะเทือนจะคงที่
~!phoenix_var176_0!~ ~!phoenix_var176_1!~ ~!phoenix_var176_2!~~!phoenix_var176_3!~
· แบ่งการตัดลึกออกเป็นหลายรอบ
เครื่องมือตัดของคุณคือ MVP ของการปฏิบัติงาน แต่ถ้าเป็นประเภท รูปร่าง หรือวัสดุที่ไม่ถูกต้อง ก็สามารถขยายการพูดคุยแทนที่จะระงับได้
· เครื่องมือคาร์ไบด์ มีความแข็งมากกว่าเหล็กกล้าความเร็วสูง (HSS) ทำให้ต้านทานการสะท้านได้ดีขึ้น
· เครื่องมือเคลือบ (เช่น TiN หรือ AlTiN) ช่วยลดแรงเสียดทาน ซึ่งช่วยลดความร้อนและการสั่นสะเทือน
รูปทรงของเครื่องมือมีความสำคัญมากกว่าที่ช่างเครื่องส่วนใหญ่ตระหนัก พยายาม:
~!phoenix_var188_0!~ ~!phoenix_var188_1!~ ~!phoenix_var188_2!~
~!phoenix_var189_0!~ ~!phoenix_var189_1!~ ~!phoenix_var189_2!~
· ส่วนยื่นสั้นลง เพื่อความแข็งแกร่งยิ่งขึ้น
· เส้นผ่านศูนย์กลางแกนกลางขนาดใหญ่ เพื่อเพิ่มความแข็งแรง
If your part isn't held tightly, it will vibrate. ระยะเวลา. Proper workholding is the foundation of chatter-free machining.
เคล็ดลับในการปรับปรุงอุปกรณ์จับยึด:
~!phoenix_var197_0!~ ~!phoenix_var197_1!~ ~!phoenix_var197_2!~ ~!phoenix_var197_3!~
~!phoenix_var198_0!~ ~!phoenix_var198_1!~ ~!phoenix_var198_2!~ ~!phoenix_var198_3!~
~!phoenix_var199_0!~ ~!phoenix_var199_1!~ ~!phoenix_var199_2!~ ~!phoenix_var199_3!~ ~!phoenix_var199_4!~ ~!phoenix_var199_5!~
~!phoenix_var200_0!~ ~!phoenix_var200_1!~ ~!phoenix_var200_2!~ ~!phoenix_var200_3!~
~!phoenix_var201_0!~ ~!phoenix_var201_1!~ ~!phoenix_var201_2!~ ~!phoenix_var201_3!~ ~!phoenix_var201_4!~
ตรวจสอบ:
· สไลด์หรือทางหลวม
· บอลสกรูที่ชำรุด
· การวางแนวแกนหมุนไม่ตรง
· โต๊ะวางชิ้นงาน สั่นสะเทือน ระหว่างการทำงาน
อย่าเพิ่งซ่อมของเมื่อมันพัง ป้องกันไม่ให้แตกหัก
สร้างรายการตรวจสอบการบำรุงรักษาตามปกติ:
· หล่อลื่นรางนำทางและสกรูอย่างสม่ำเสมอ
· ขันโบลท์และข้อต่อให้แน่น
· ตรวจสอบความสมดุลของสปินเดิลและสุขภาพตลับลูกปืน
· ปรับเทียบแกนใหม่ทุกๆ สองสามเดือน
These holders often contain materials like polymers or tuned mass dampers inside the holder body. ผลลัพธ์? Dramatically reduced vibration, longer tool life, and better finishes.
~!phoenix_var222_0!~ ~!phoenix_var222_1!~ ~!phoenix_var222_2!~ ~!phoenix_var222_3!~ ~!phoenix_var222_4!~
~!phoenix_var224_0!~ ~!phoenix_var224_1!~ ~!phoenix_var224_2!~ ~!phoenix_var224_3!~ ~!phoenix_var224_4!~
ใช้สำหรับ:
· การทำงานด้วยความเร็วสูง
· ชิ้นส่วนผนังบาง
· วัสดุเกรดการบินและอวกาศ
~!phoenix_var232_0!~ ~!phoenix_var232_1!~ ~!phoenix_var232_2!~
· แดมเปอร์แม่เหล็ก สำหรับชุดสปินเดิล
· แดมเปอร์ปรับมวล ภายในตัวเรือนสปินเดิล
เครื่องมือซอฟต์แวร์ขั้นสูงใช้ แบบจำลองทางคณิตศาสตร์และไดนามิกของการตัดเฉือน เพื่อคาดการณ์ว่าเมื่อใดมีแนวโน้มที่จะเกิดการสะท้านโดยพิจารณาจาก:
· คุณสมบัติของวัสดุ
· รูปทรงของเครื่องมือ
· พารามิเตอร์การตัด
· ไดนามิกของเครื่องจักร
ด้วยการคาดการณ์เหล่านี้ คุณสามารถปรับการตั้งค่าของคุณในช่วงดิจิทัล ซึ่งช่วยประหยัดเวลา วัสดุ และอายุการใช้งานของเครื่องมือ โปรแกรมอย่าง MachiningCloud , VERICUT หรือ NC Simul เป็นโปรแกรมยอดนิยมในอุตสาหกรรมเมื่อพูดถึงการวิเคราะห์และป้องกันการพูดคุย
การออกแบบ Toolpath ส่งผลโดยตรงต่อเสียงพูดพล่อยๆ รูปแบบบางอย่างทำให้เกิดการสั่นสะเทือน ในขณะที่รูปแบบอื่นๆ ทำให้สั่นสะเทือนตามธรรมชาติ
นี่คือสิ่งที่คุณควรทำ:
· ใช้ กลยุทธ์การตัดเฉือนความเร็วสูง เช่น การหักบัญชีแบบปรับตัว เพื่อลดการมีส่วนร่วมของเครื่องมือและทำให้แรงคงที่
· หลีกเลี่ยงการเปลี่ยนแปลงทิศทางกะทันหันหรือมุมแหลมคมในเส้นทางเครื่องมือของคุณ
· ใช้ เทคนิค การประกอบเครื่องมืออย่างต่อเนื่อง ซึ่งลดการโก่งตัวของเครื่องมือ
ทางเดินเครื่องมือที่ชาญฉลาดยิ่งขึ้นหมายถึงแรงตัดที่สมดุลมากขึ้น ซึ่งส่งผลให้ได้ผิวสำเร็จที่เรียบเนียนยิ่งขึ้น ไร้การสะท้าน
โซลูชัน CAM บางตัวรวมลูปป้อนกลับแบบเรียลไทม์โดยใช้เซ็นเซอร์ที่ติดตั้งบนเครื่องจักร ระบบเหล่านี้จะตรวจสอบการสั่นสะเทือนของสปินเดิล แรงตัด และการปล่อยเสียงแบบเรียลไทม์ หากการพูดคุยเริ่มเกิดขึ้น พวกเขาสามารถ:
· ส่งการแจ้งเตือนไปยังผู้ปฏิบัติงาน
· ปรับฟีด/ความเร็วโดยอัตโนมัติขณะเดินทาง
· บันทึกข้อมูลสำหรับการวิเคราะห์หลังกระบวนการ
ชั้นการควบคุมการสะท้านเชิงรุกนี้มีประโยชน์อย่างยิ่งใน สภาพแวดล้อมการตัดเฉือนแบบอัตโนมัติหรือไฟดับ ซึ่งไม่สามารถตรวจสอบด้วยตนเองได้
คุณสามารถมีเครื่องมือที่ดีที่สุด ซอฟต์แวร์ที่ชาญฉลาดที่สุด และเครื่องจักรที่แข็งแกร่ง แต่หากผู้ปฏิบัติงานของคุณขาดประสบการณ์ คนพูดพล่อยก็จะหาทางเข้ามา
ช่างเครื่องที่ได้รับการฝึกอบรมมาเป็นอย่างดีสามารถ:
· ฟังความแตกต่างระหว่างการตัดต่อที่ดีและไม่ดี
· รู้สึกถึงแรงสั่นสะเทือนอันละเอียดอ่อน
· วินิจฉัยการพูดคุยตามเครื่องหมายของเครื่องมือเพียงอย่างเดียว
ผู้ปฏิบัติงานที่มีทักษะยังรู้ว่าเมื่อใดควรเข้าไปแทรกแซง เปลี่ยนเครื่องมือ หรือปรับการตั้งค่าแบบเรียลไทม์ สัญชาตญาณของพวกเขาซึ่งพัฒนาขึ้นมาเป็นเวลาหลายพันชั่วโมงบนพื้นร้านนั้นไม่สามารถถูกแทนที่ได้
ส่งเสริมการศึกษาอย่างต่อเนื่อง ลงทุนในการเติบโตของทีมของคุณ ผู้ดำเนินการที่ชาญฉลาดคือแนวป้องกันแรกของคุณจากการพูดคุย
โลกแห่งการตัดเฉือนมีการพัฒนาอย่างรวดเร็ว และการก้าวไปข้างหน้าจำเป็นต้องมีการฝึกอบรมอย่างต่อเนื่อง เป็นเจ้าภาพหรือเข้าร่วม:
· เวิร์กช็อปภายในองค์กร ที่เน้นเรื่องการวินิจฉัยการพูดคุย
· การสัมมนาที่นำโดยผู้ขาย เกี่ยวกับเครื่องมือและเทคนิคการตัดใหม่ๆ
· หลักสูตรออนไลน์และการรับรอง จากแพลตฟอร์ม เช่น Coursera, Tooling U หรือ LinkedIn Learning
ความรู้คือพลัง และในการตัดเฉือน CNC มันคือพลังในการลดเศษ ปรับปรุงคุณภาพ และยืดอายุการใช้งานของเครื่องจักร
มาดูกันว่าบางบริษัทกำจัดการพูดคุยและปรับปรุงการผลิตได้อย่างไร:
ปัญหา: เสียงพูดคุยในชิ้นส่วนอะลูมิเนียมที่มีกระเป๋าลึก
วิธีแก้ไข: เปลี่ยนไปใช้ดอกเอ็นมิลแบบเกลียวแปรผัน เพิ่มตัวจับยึดแบบลดแรงสั่นสะท้าน
ผลลัพธ์: ลดรอบเวลาลง 30% ปรับปรุงเกรดการเก็บผิวสำเร็จจาก Ra 6.3 µm เป็น Ra 1.2 µm
ปัญหา: การสึกหรอของเครื่องมือมากเกินไปและข้อบกพร่องที่พื้นผิว
วิธีแก้ไข: ใช้การตรวจสอบการสั่นสะเทือนแบบเรียลไทม์พร้อมการตอบสนองของ CAM
ผลลัพธ์: อายุการใช้งานเครื่องมือเพิ่มขึ้น 40% และชิ้นส่วนที่ถูกปฏิเสธน้อยลง
ปัญหา: มีเสียงพูดคุยในรากฟันเทียมไทเทเนียมขนาดเล็ก
วิธีแก้ไข: ปรับกลยุทธ์เส้นทางเครื่องมือให้เหมาะสม เพิ่มฟิกซ์เจอร์ที่มีความแข็งแกร่งสูง
ผลลัพธ์: ได้รับพิกัดความเผื่อ ±0.005 มม. อย่างสม่ำเสมอ
ตัวอย่างเหล่านี้แสดงให้เห็นว่าไม่ว่าอุตสาหกรรมหรือวัสดุจะเป็นเช่นไร การใช้กลยุทธ์ที่เหมาะสมจะนำไปสู่การปรับปรุงที่วัดผลได้จริง
พูดคุยกับช่างเครื่องมากประสบการณ์ แล้วพวกเขาจะบอกคุณว่า การพูดคุยไม่ได้เป็นเพียงเรื่องน่ารำคาญเท่านั้น มันเป็นนักฆ่าร้าน นี่คือสิ่งที่พวกเขาได้เรียนรู้มาอย่างยากลำบาก:
· อย่าเพิกเฉยต่อสัญญาณเริ่มต้น เพราะการพูดคุยจะแย่ลงเสมอ
· การตั้งค่าที่เข้มงวดมีความสำคัญมากกว่าการตั้งค่าที่รวดเร็ว
· การทดสอบการตัดและเอกสารประกอบคือเพื่อนที่ดีที่สุดของคุณ
· เครื่องมือราคาถูกทำให้คุณเสียค่าใช้จ่ายมากขึ้นในระยะยาว
การฟังภูมิปัญญาจากฝ่ายผลิตมีความสำคัญพอๆ กับการอ่านคู่มือ ประสบการณ์ในโลกแห่งความเป็นจริงนั้นเปรียบเสมือนทองคำเมื่อต้องวินิจฉัยและแก้ไขปัญหาการพูดคุย
เครื่องจักรที่ปรับเทียบไม่ดีก็เหมือนกับรถที่มีล้อไม่ตรงแนว แน่นอนว่ามันจะเคลื่อนไหวแต่ไม่ราบรื่น การสอบเทียบเป็นประจำช่วยให้มั่นใจได้ว่าแกนทั้งหมดอยู่ในแนวเดียวกัน ลดระยะฟันเฟืองให้เหลือน้อยที่สุด และส่วนประกอบต่างๆ ทำงานได้อย่างกลมกลืน
ข้อผิดพลาดทั่วไป:
· ละเว้นปัญหาการจัดตำแหน่งเล็กน้อย
· ข้ามการบำรุงรักษาตามกำหนดเวลา
· ไม่สามารถปรับเทียบใหม่ได้หลังจากที่ชิ้นส่วนขัดข้อง
แม้แต่เครื่องจักรใหม่เอี่ยมก็ยังได้รับประโยชน์จากการตรวจสอบการสอบเทียบตั้งแต่เนิ่นๆ อย่าถือว่าการตั้งค่าจากโรงงานนั้นสมบูรณ์แบบ
การใช้เครื่องมือที่ไม่ถูกต้องก็เหมือนกับการใช้ค้อนเมื่อคุณต้องการไขควง ไม่ใช่แค่ไม่ได้ผลเท่านั้น แต่ยังสร้างความเสียหายด้วย
ข้อผิดพลาดทั่วไปของเครื่องมือ:
· เครื่องมือ เข้าถึงได้ยาวสำหรับการตัดตื้น
· มีร่องฟันมากเกินไปสำหรับวัสดุเหนียว
· ละเลยความสำคัญของการเคลือบเครื่องมือ
· รูปทรงของเครื่องมือไม่ตรงกับความแข็งของวัสดุ
ปรึกษาผู้จำหน่ายเครื่องมือหรือตัวแทนของคุณเสมอก่อนเริ่มงานใหม่ การโทรห้านาทีสามารถประหยัดเวลาในการทำงานซ้ำได้หลายชั่วโมง
Internet of Things ระดับอุตสาหกรรม (IIoT) กำลังพลิกโฉมการตัดเฉือน CNC เซ็นเซอร์อัจฉริยะที่ฝังอยู่ในเครื่องจักร สปินเดิล และเครื่องมือสามารถรวบรวมข้อมูลแบบเรียลไทม์เกี่ยวกับการสั่นสะเทือน อุณหภูมิ และแรงตัด
ข้อมูลนี้ถูกป้อนเข้าสู่แดชบอร์ดหรือแพลตฟอร์มคลาวด์ ทำให้สามารถปรับการคาดการณ์ได้ เช่น:
· ลดความเร็วเมื่อการสั่นสะเทือนเกินขีดจำกัด
· แจ้งเตือนผู้ปฏิบัติงานก่อนที่เสียงพูดคุยจะทำให้เครื่องมือเสียหาย
· การปิดเครื่องในกรณีที่มีสภาวะที่รุนแรง
ระบบอัจฉริยะเหล่านี้ไม่เพียงแค่ตรวจจับการพูดคุยเท่านั้น แต่ยังทำงานเพื่อป้องกันการพูดคุยดังกล่าวอีกด้วย
การบำรุงรักษาเชิงคาดการณ์ใช้ข้อมูลและการวิเคราะห์เพื่อคาดการณ์ว่าส่วนประกอบของเครื่องจักรจะล้มเหลวเมื่อใด มันเป็นตัวเปลี่ยนเกมสำหรับการควบคุมการพูดคุย
สิทธิประโยชน์ ได้แก่:
· ระบุการสึกหรอของตลับลูกปืนก่อนที่จะทำให้เกิดการสั่นสะเทือนของสปินเดิล
· ป้องกันการหลวมในรางเชิงเส้น
· กำหนดเวลาหยุดทำงานโดยไม่กระทบต่อการผลิต
ด้วยการจัดการปัญหาก่อนที่จะก่อให้เกิดการพูดคุย การบำรุงรักษาเชิงคาดการณ์จะช่วยให้ร้านค้าของคุณดำเนินไปได้อย่างราบรื่นและเงียบเชียบ
การควบคุมการพูดคุยนั้นสอดคล้องกับ หลักการผลิตแบบลีน อย่าง เป็นธรรมชาติ สอดคล้องกับการลดของเสีย เพิ่มประสิทธิภาพการไหล และรักษาคุณภาพที่สม่ำเสมอ
เครื่องมือแบบลีนที่ช่วยเรื่องการพูดคุย:
· เหตุการณ์ Kaizen เพื่อขจัดสาเหตุที่แท้จริง
· คำแนะนำการทำงานมาตรฐาน สำหรับการตั้งค่าเครื่องจักร
· โปรแกรม 5ส เพื่อรักษาสภาพแวดล้อมที่สะอาดและมั่นคง
พื้นที่ทำงานที่เพรียวบางและเป็นระเบียบช่วยลดความวุ่นวายที่มักก่อให้เกิดการพูดคุยวุ่นวาย
สุดท้าย จัดทำเอกสารทุกอย่าง สร้าง SOP ที่ประกอบด้วย:
· พารามิเตอร์การตัดที่เหมาะสมที่สุดสำหรับวัสดุแต่ละชนิด
· กิจวัตรการอุ่นเครื่องและการสอบเทียบเครื่องจักร
· รายการตรวจสอบการเลือกเครื่องมือ
· แนวทางการตรวจสอบเครื่องจักรรายวัน
SOP ที่ชัดเจนและเข้าถึงได้ช่วยให้ผู้ปฏิบัติงานทุกราย ไม่ว่าจะเป็นมือใหม่หรือผู้มีประสบการณ์ ปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุด โดยไม่ทำให้เกิดเรื่องไร้สาระอย่างสม่ำเสมอ
การพูดคุยอาจเป็นปัญหาทั่วไปในการตัดเฉือน CNC แต่ก็หลีกเลี่ยงไม่ได้ ด้วยความเข้าใจที่ชัดเจนถึงสาเหตุและกล่องเครื่องมือที่เต็มไปด้วยการแก้ไขเชิงกลยุทธ์ ตั้งแต่การปรับแต่งพารามิเตอร์การตัดไปจนถึงการอัพเกรดซอฟต์แวร์และฮาร์ดแวร์ คุณสามารถสร้างสภาพแวดล้อมร้านค้าที่เงียบสงบ มีประสิทธิภาพ และประสิทธิผลได้
อย่าปล่อยให้การพูดคุยกระทบต่อความแม่นยำของคุณ สิ้นเปลืองวัสดุ หรือทำลายผลกำไรของคุณ ดำเนินการเชิงรุก ได้รับการศึกษา และควบคุมการพูดคุยเป็นส่วนสำคัญของกลยุทธ์ CNC ของคุณ
มองหาเสียงแหลมสูงระหว่างการตัด รูปแบบคลื่นที่มองเห็นได้บนชิ้นงานของคุณ และสัญญาณของการสึกหรอของเครื่องมืออย่างรวดเร็วหรือความเสียหายที่พื้นผิว เซ็นเซอร์สั่นสะเทือนแบบเรียลไทม์สามารถช่วยตรวจจับได้ตั้งแต่เนิ่นๆ
แม้ว่าอาจไม่สามารถหลีกเลี่ยงได้ 100% ในทุกสถานการณ์ แต่การใช้เทคนิคและเครื่องมือที่เหมาะสมสามารถลดปัญหาจนเกือบเป็นศูนย์ได้ ด้วยประสบการณ์และการตั้งค่าที่เหมาะสม คุณสามารถรันชิ้นส่วนต่างๆ ได้อย่างราบรื่นทุกครั้ง
เริ่มต้นด้วยการแก้ไขง่ายๆ เช่น การปรับอัตราการป้อนหรือการใช้เครื่องมือที่สั้นลง การเพิ่มประสิทธิภาพ Toolpath ในซอฟต์แวร์ CAM ของคุณและการติดตั้งที่ดีขึ้นนั้นมีราคาไม่แพงแต่มีประสิทธิภาพสูง
อุณหภูมิที่สูงขึ้นสามารถนำไปสู่การขยายตัวทางความร้อน ทำให้เกิดการวางแนวที่ไม่ตรงและเพิ่มความไวต่อการสั่นสะเทือน การรักษาเสถียรภาพทางความร้อนในสภาพแวดล้อมการตัดของคุณถือเป็นสิ่งสำคัญ
หากซอฟต์แวร์ปัจจุบันของคุณขาดคุณสมบัติการจำลองหรือการคาดเดาการพูดคุย การอัปเกรดอาจคุ้มค่า โซลูชัน CAM สมัยใหม่นำเสนอเครื่องมือวิเคราะห์ที่ทรงพลังซึ่งช่วยป้องกันการพูดคุยจากขั้นตอนการเขียนโปรแกรม


