
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-10-21 Kaynak: Alan


Küçük bir atölye, fazladan zemin alanı kazanmadan üretim kapasitesi kazanabilir. Kompakt CNC router makinelerinin pratik çekiciliği budur.
Manuel kesim sıklıkla yerleşim hatalarına, eşit olmayan ayrıntılara ve maliyetli yeniden işlemelere neden olur. Kompakt bir yönlendirici, test edilmiş bir dijital dosyayı tekrarlanabilir araç hareketine dönüştürür.
Bu kılavuz, küçük mağazaların hızı, tutarlılığı, malzeme kullanımını ve iş esnekliğini nasıl geliştirebileceğini açıklamaktadır. Aynı zamanda makine seçimini, uygun malzemeleri, iş akışını ve güvenliği de kapsar.
Büyüyen bir atölyede alan genellikle ilk sınırdır. Her yeni makine montaj tezgahları, stok depoları, paketleme alanları ve güvenli yürüyüş yollarıyla rekabet eder. Kompakt CNC router makineleri, otomatik kesme ve gravürü tezgah boyutunda bir platforma yerleştirir. Mağazanın tamamen yeniden tasarlanmasını gerektirmeden dijital üretim ekleyebilirler.
Kompakt, kullanışlı kapasitenin garanti edildiği anlamına gelmez. Çalışma zarfı hala eksenler arasına hangi parçaların sığacağını kontrol ediyor. Alıcılar X, Y ve Z seyahatini en büyük yinelenen ürünleriyle karşılaştırmalıdır. Daha küçük bir makine, çoğu siparişin plaketler, paneller, demirbaşlar, prototipler, mücevherler veya kısa tabela bileşenleri içerdiği durumlarda iyi çalışır.
En iyi düzen, stoğu, araçları ve bitmiş parçaları yönlendiriciye yakın tutar. Operatörler atölye boyunca malzeme taşımak için daha az zaman harcarlar. Daha kısa taşıma yolları aynı zamanda darbeleri, çizikleri ve yanlış yerleştirilmiş boşlukları da azaltır. Sağlam bir tezgah, önden erişim ve açık servis alanı günlük kurulumları kolaylaştırır.
Küçük Dükkan İhtiyacı |
Kompakt CNC Router Nasıl Yardımcı Olur? |
Sınırlı taban alanı |
Tezgah veya kompakt standa CNC kapasitesi ekler |
Karışık özel siparişler |
Ürünleri dijital dosyalar ve araçlarla değiştirir |
Küçük üretim ekibi |
Personel diğer görevleri yerine getirirken programlanmış işi yürütür |
Kalite değişimi |
Test edilen konumları, derinlikleri ve takım yollarını tekrarlar |
Dış kaynaklı detay çalışması |
Uygun gravür ve hafif kesimi kendi bünyenize getirir |
Bir makine birçok karlı ürünü destekleyebilir. Bir tabela dükkanı akrilik harfleri kesebilir, ahşap plakaları kazıyabilir ve montaj desenlerini delebilir. Bir ürün stüdyosu, kalıpları, ambalaj eklerini ve prototipleri işleyebilir. Bu aralık, daha büyük siparişler arasındaki üretim boşluklarının doldurulmasına yardımcı olur.
Lider CNC Makine ve CNC Mil Motoru Üreticisi - Zhonghuajiang Spindle web sitesi, Huajiang'ın 2000 yılında üretime başladığını söylüyor. Ayrıca 20.000 metrekarelik bir tesis ve 20'den fazla üretim hattı da rapor ediyor. Kompakt yönlendirici yelpazesi, CNC makineleri, iş mili motorları, VFD'ler ve ilgili parçalar konusunda daha geniş bir geçmişi yansıtır.
Küçük mağazaların hala gerçekçi beklentilere ihtiyacı var. Bir masaüstü yönlendirici, tam sayfaların veya derin metallerin kaldırılması için endüstriyel bir düz yatağın yerini alamaz. Gücü, kompakt kapasiteyi sık, yüksek değerli işlerle eşleştirmekten gelir. Bu eşleşme, başka bir yerde ihtiyaç duyulan alanı tüketmeden makineyi meşgul eder.
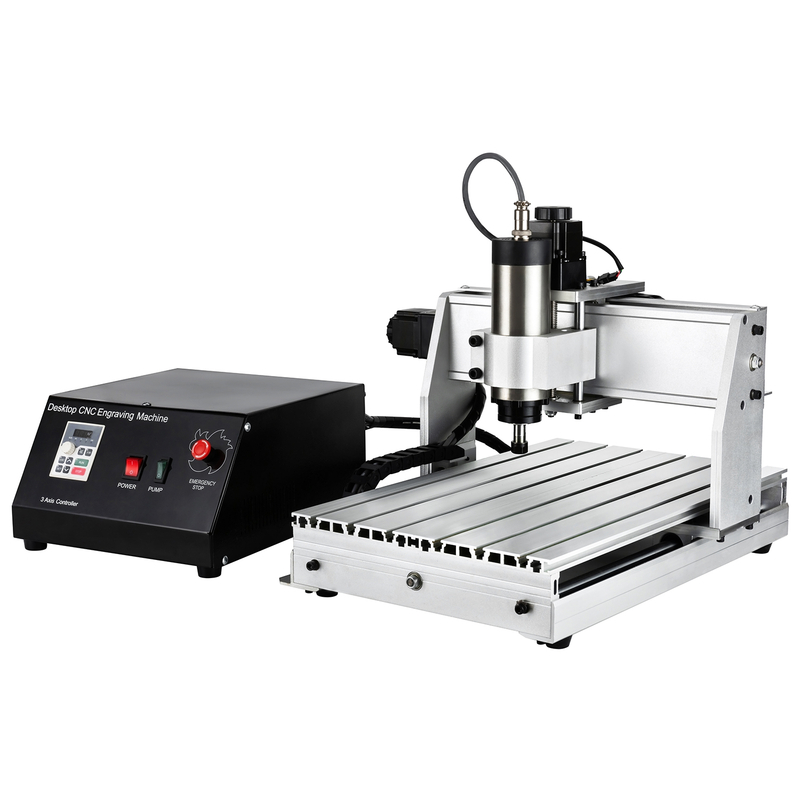
Kompakt bir yönlendirici, tekrarlanabilir kararları yeniden kullanılabilir bir sürece dönüştürerek zamandan tasarruf sağlar. Operatör bir tasarım oluşturur veya içe aktarır, takım yollarını hazırlar, stoğu güvence altına alır ve işin kaynağını belirler. Kontrolör daha sonra elle çizilmiş çizgiler veya fiziksel şablonlar yerine programlanmış hareketleri takip eder.
Autodesk'in CNC programlamaya genel bakışı, G kodunun hareketi, iş mili hızını, ilerleme hızını ve ilgili eylemleri nasıl kontrol ettiğini açıklar. Bu dijital iş akışı, mağazanın bir programı test etmesine, düzeltmesine ve yeniden kullanmasına olanak tanır. Tekrarlanan siparişler artık yeni bir manuel düzen gerektirmiyor.
Kaydedilen dosyalar boyutları, derinlikleri ve gravür konumlarını tutarlı tutar. Bunlar özellikle isim levhaları, ürün etiketleri, donanımlar ve eşleşen bileşenler için kullanışlıdır. Test edilmiş bir program aynı zamanda farklı operatörler arasındaki farklılıkları da azaltır. Tutarlılık; kalibrasyona, keskin aletlere, sıkı iş parçası tutuşuna ve sağlam malzemeye bağlıdır.
Verimli takım yolları gereksiz seyahatleri ve tekrarlanan geçişleri azaltır. Yerleştirme, güvenli aralığı korurken birkaç parçayı tek bir boşluğa yerleştirir. Mağaza her sayfadan daha kullanışlı parçalar üretebilir. Ayrıca testler veya daha küçük ürünler için kesimlerden tasarruf edebilir.
Bu basit üretim sırasını kullanın:
1. Programlamadan önce stok boyutlarını ve dosya adlarını standartlaştırın.
2. Tek bir malzemeyi, aracı ve kalınlığı paylaşan grup işleri.
3. Değerli stokları yüklemeden önce bir hurda testi yapın.
4. Partiyi serbest bırakmadan önce ilk bitmiş parçayı inceleyin.
5. Kanıtlanmış ilerlemeleri, hızları, derinlikleri ve takım numaralarını kaydedin.
Otomasyon aynı zamanda emeğin kullanılma biçimini de değiştirir. Güvenli bir kurulumun ardından, operatör dosyaları hazırlarken veya önceki parçaları tamamlarken yönlendirici kontrollü hareketi gerçekleştirir. Makinenin hala malzeme, proses ve atölye kurallarına göre denetlenmesi gerekiyor. Ancak her kesim sırasında sürekli el yönlendirmesini azaltır.
Hızlı işleme tek başına verimli bir atölye yaratmaz. Kurulum süresi, inceleme, temizleme, takım değişiklikleri ve malzeme taşıma işlemlerinin tümü çıktıyı etkiler. Küçük mağazalar tekrarlanabilir iş sistemleri oluşturarak daha fazla kazanç elde eder. On dakikalık güvenilir bir kurulum çoğu zaman kırık takımlara veya pürüzlü kenarlara neden olan agresif ilerleme hızından daha önemlidir.
Kompakt CNC router makineleri, sertlikleri, iş milleri, takımları ve talaş kontrolüyle eşleşen malzemeler üzerinde en iyi şekilde çalışır. Ahşap ve mühendislik tahtaları ortak başlangıç noktalarıdır. Akrilik, PVC ve diğer plastikler de ısı kontrol altında tutulduğunda iyi işlenir. PCB çalışması ve hafif yumuşak metal işleme, daha muhafazakar ayarlara ihtiyaç duyar.
Malzeme |
Yaygın Küçük Mağaza İşleri |
Önemli Kurulum Odağı |
Ahşap ve kontrplak |
İşaretler, kaplamalar, kutular, kabartmalar, demirbaşlar |
Tahıl yönü, yırtma kontrolü, toz giderme |
MDF |
Mektuplar, şablonlar, kalıplar, teşhir parçaları |
Keskin aletler, toz emme, yalıtılmış kenarlar |
Akrilik |
Ekranlar, logolar, paneller, etiketler |
Talaş tahliyesi, uygun uçlar, kontrollü ısı |
PCB malzemesi |
Yalıtım yolları, delikler, prototipler |
Düz spoiler, hassas aletler, hassas Z-sıfır |
Alüminyum veya pirinç |
Plakalar, gravürler, hafif profiller |
Rijit bağlama, sığ geçişler, uygun yağlama |
Ahşap projeleri profil oluşturmayı, cepleri, delmeyi ve gravürü tek bir kurulumda birleştirebilir. Bu, testereler, matkaplar ve el tipi frezeler arasındaki aktarımları azaltır. Ayrıca dekoratif detayların dış kenarlarla aynı hizada kalmasını sağlar. Temiz sonuçlar hala doğru uç geometrisine ve kesme yönüne bağlıdır.
Plastikler keskin aletlere ve yeterli talaş açıklığına ihtiyaç duyar. Aşırı ısı, talaşları tekrar kenara doğru eritebilir. Çok yavaş beslemeler kesilmek yerine sürtünebilir. Test kesimleri operatörün iş mili hızını, ilerleme hızını ve geçiş derinliğini dengelemesine yardımcı olur.
Yumuşak metal ahşaptan daha fazla bakım gerektirir. Kompakt bir yönlendirici, pirinci gravürleyebilir veya sığ alüminyum profiller yapabilir. Ağır bir frezeleme merkezi gibi ele alınmamalıdır. Güçlü iş tutma, küçük adımlamalar, uygun karbür takımlar ve kontrollü ısı, cilayı ve iş milini korur.
Zhong Hua Jiang 3020 konfigürasyonunda 210 × 300 × 60 mm'lik bir çalışma alanı listelenmektedir. Sitede ayrıca bilyalı vidalı şanzıman ve çeşitli iş mili seçenekleri de listeleniyor. Onun 3040 kompakt masaüstü yönlendirici, daha büyük plakalar, prototipler ve gruplanmış parçalar için kullanılabilir alanı genişletir. Yayınlanan kapasiteler hâlâ alıcının her konfigürasyonu doğrulamasını gerektiriyor.
Kârlı işler genellikle tekrardan veya kişiselleştirmeden gelir. İyi örnekler arasında serileştirilmiş plakalar, kişiselleştirilmiş hediyeler, küçük tabelalar, delme şablonları, elektronik muhafazalar ve prototip bileşenler yer alır. İdeal iş rahatça sığar, kanıtlanmış takımlar kullanır ve kaydedilen fikstür ve programları haklı çıkaracak kadar sık geri döner.
İki kompakt yönlendirici benzer alanı kaplayabilir ancak çok farklı performans gösterebilir. Üretken kapasite tek bir başlık spesifikasyonundan değil sistemin tamamından gelir. Alıcılar yinelenen parçalar, malzemeler ve bitirme gereksinimleriyle başlamalıdır. Bu ihtiyaçlar hangi özelliklerin bütçeyi hak ettiğini ortaya koyuyor.
Çalışma zarfı parçayı, kelepçeleri ve kesme açıklığını tutmalıdır. Z hareketi, stok, spoiler ve gerekli takım uzunluğunu kapsamalıdır. Çerçeve sertliği kesiciyi yük altında sabit tutar. Flex, titreşime, hatalı boyutlara, pürüzlü kenarlara ve daha kısa takım ömrüne neden olabilir.
Bilyalı vidalar genellikle ayrıntılı çalışma için kontrollü hareket ve düşük boşluk sağlar. Diğer tahrik sistemleri farklı hız, maliyet ve bakım açısından ödünleşimler sunabilir. Alıcılar, makinenin hizalamayı nasıl koruduğunu ve boşluğun nasıl kontrol edildiğini sormalıdır. Erişilebilir ayar noktaları servis çalışmalarını kısaltır.
Mil gücü hızlı kesimi garanti etmez. Çerçeve, penset, uç, ilerleme hızı ve geçiş derinliği yükü desteklemelidir. Hız aralığı önemlidir çünkü ahşap, plastik ve metal farklı kesme koşullarına ihtiyaç duyar. Güvenilir pensetler ve dengeli takımlar aynı zamanda yüzey kalitesini de korur.
Kontrolör, operatörün becerilerine ve planlanan iş akışına uygun olmalıdır. GRBL sistemleri birçok giriş seviyesi masaüstü makineye uygundur. MACH3 tabanlı konfigürasyonlar diğer kontrol tercihlerini destekleyebilir. Satın almadan önce bilgisayar gereksinimlerini, dosya uyumluluğunu, çevrimdışı kontrolü, limit anahtarlarını, araştırmayı ve acil durdurma davranışını doğrulayın.
Bu satın alma kontrol listesini kullanın:
En küçük numuneyi değil, tekrar eden en büyük parçayı ölçün.
Her malzemeyi ve gerekli kesme derinliğini listeleyin.
Yönlendirici, muhafaza, vakum hortumu ve bilgisayar için alanı hesaplayın.
Mevcut voltajı, iş mili konfigürasyonunu, pensleri ve yedek araçları onaylayın.
Eğitimi, kılavuzları, yedek parçaları, garanti koşullarını ve yanıt sürelerini inceleyin.
Gelecekteki döner işlerin veya daha güçlü bir iş milinin başka bir makineye ihtiyaç duyup duymadığını sorun.
Üretici, Zhong Hua Jiang'ın OEM/ODM isteklerini ve özelleştirilmiş konfigürasyonları desteklediğini söylüyor. Bu, alıcıların iş milini, kontrol cihazını ve aksesuarları tanımlanmış bir süreçle uyumlu hale getirmesine yardımcı olabilir. Yararlı bir tedarikçi tartışması parça çizimlerini, malzemeleri, toleransları, parti büyüklüklerini, çalışma saatlerini ve yerel gücü içermelidir.
Yalnızca reklamı yapılan maksimum özellik için satın almaktan kaçının. Temiz günlük iş üreten bir yönlendirici, nadiren kullanılan büyük boyutlu bir spesifikasyondan daha fazla değer yaratır. Kararlı kurulumlar, mevcut destek ve uygun fiyatlı sarf malzemeleri genellikle uzun vadeli üretkenliği belirler.
Verimlilik iş mili başlamadan önce başlar. Yönlendiriciye, doğrulanmış stok, adlandırılmış dosyalar, seçilmiş araçlar ve net bir denetim planıyla iyi hazırlanmış bir iş gelir. Bu hazırlık, operatörlerin her üretim çalışması sırasında aynı sorunu çözmesini önler.
Çizimi, CAM dosyasını, G kodunu, kurulum görüntüsünü, takım listesini ve malzeme kaydını bir arada tutun. İşin kökenini ve fikstür konumunu not edin. Kanıtlanmış ilerlemeleri, iş mili hızlarını, geçiş derinliklerini ve son işlem toleranslarını kaydedin. Sürüm kontrolü eski takım yolunun yeni stoğa ulaşmasını engeller.
Her partiye ilk ürün kontrolüyle başlayın. Devam etmeden önce önemli boyutları ölçün ve kenar kalitesini inceleyin. Sonuç başarısız olursa kurulumu durdurun ve düzeltin. Bu küçük duraklama, bir sayfanın tamamını hurdaya çıkarmaktan veya birkaç gravürlü ürünü yeniden yapmaktan daha az maliyetlidir.
Kurulum dakikalarını, kesme süresini, takım değişikliklerini, reddedilen parçaları ve bakım duraklarını kaydedin. Bu rakamlar gerçek darboğazı ortaya koyuyor. Daha hızlı bir uç, yavaş kenetlemeyi çözemez. Daha büyük bir iş mili tekrarlanan programlama hatalarını düzeltemez.
Yararlı haftalık eylemler şunları içerir:
Rayları, vidaları, halkaları, fanları ve erişilebilir talaş alanlarını temizleyin.
Bağlantı elemanlarını, kablo hareketini, yağlama ihtiyaçlarını ve acil durum kontrollerini kontrol edin.
Uçları aşınma, birikme, talaş veya yanlış takım numaraları açısından inceleyin.
Düzlük derinliği etkilemeye başladığında spoilerboard'u yüzeye çıkarın.
Kanıtlanmış programları yedekleyin ve revizyonları açıkça etiketlenmiş halde tutun.
Kompakt boyut, makine tehlikelerini ortadan kaldırmaz. İnce ahşap tozu sağlığı etkiler ve yangın riski oluşturabilir. OSHA'nın ahşap tozu kılavuzu, yerel egzoz havalandırması da dahil olmak üzere mühendislik kontrollerini önerir. Mağazalar, işlemleri için uygun ekstraksiyon, koruma, işitme koruması ve göz koruması kullanmalıdır.
Acil durdurmayı normal çalışma konumundan ulaşılabilir tutun. Asla hareketli bir aletin yakınına uzanmayın. Çalıştırmadan önce her boşluğu sabitleyin ve kelepçeleri inceleyin. Alışılmadık veya riskli işleri gözetimsiz bırakmaktan kaçının. Muhafaza, talaş ve gürültünün kontrol altına alınmasına yardımcı olabilir ancak güvenli hava akışına ve bakıma olanak sağlamalıdır.
Son olarak makine kullanımını aylık olarak gözden geçirin. Beklemek programlamadan kaynaklanıyorsa şablonları ve eğitimi geliştirin. Kurulum gecikmelere neden oluyorsa demirbaşları ve stok standartlarını iyileştirin. Kapasite dolu kalırsa yinelenen işleri planlanmış gruplara taşıyın. Ölçülen iyileştirmeler, kompakt bir yönlendiriciyi güvenilir bir üretim varlığına dönüştürür.
Kompakt CNC router makineleri, küçük atölyelerin sınırlı alanda doğru, tekrarlanabilir işler üretmesine yardımcı olur. Değerleri uygun işlerden, kanıtlanmış programlardan, sıkı iş tutmadan, doğru takımlamadan ve disiplinli bakımdan gelir.
Gerçek ürünlere uygun çalışma zarfını, iş milini, denetleyiciyi ve desteği seçin. Makine iş akışına uyum sağladığında yeniden çalışmayı azaltabilir, kurulumları kısaltabilir ve karlı kesme ve gravür hizmetlerini genişletebilir.
C: Makine ve proses gerekli toleransı karşıladığında ticari küçük parça çalışmasını destekleyebilirler. Rijitlik, kalibrasyon, takımın durumu, iş parçası tutma ve malzeme stabilitesinin tümü doğruluğu etkiler. Seri üretimden önce her zaman bir numuneyi test edin, kritik özellikleri ölçün ve ilk parçayı onaylayın. Yayınlanmış bir doğruluğun her malzeme veya konfigürasyon için geçerli olduğunu varsaymayın.
C: Yaygın malzemeler arasında ahşap, kontrplak, MDF, akrilik, PVC, plastik, PCB malzemesi ve seçilmiş yumuşak metaller bulunur. Gerçek kapasite iş mili gücüne, çerçeve sertliğine, işlemeye, soğutmaya ve kesme parametrelerine bağlıdır. Yumuşak metaller genellikle sığ geçişlere ve sert kelepçelemeye ihtiyaç duyar. Kompakt yönlendiriciler ağır metal frezeleme merkezlerinin yerine geçmez.
C: Makinenin dış boyutlarından daha fazla alan bırakın. Mağazanın sabit bir tezgah, stok yükleme, kelepçeler, bilgisayar erişimi, tahliye hortumları, havalandırma ve bakım için alana ihtiyacı var. Fayans kullanırken uzun iş parçaları için boşluk bırakın. Yürüyüş yollarını açık tutun ve acil durum kontrollerine kolayca erişilebilin.
C: Evet, özellikle tekrarlanan küçük parçalar, serileştirilmiş plakalar, tabelalar, hediyeler, demirbaşlar ve prototipler için. Parti verimliliği, kaydedilen programlar, standartlaştırılmış stok, yerleştirme ve tekrarlanabilir fikstürler aracılığıyla artar. Toplu işlemi çalıştırmadan önce ilk öğeyi inceleyin. Takım aşınmasını takip edin çünkü zamanla boyutlar ve yüzey kalitesi değişebilir.
C: Tekrarlanan en büyük parçayla ve planlanan en zor materyalle başlayın. Stok, kelepçeler ve aletler için yeterli sayıda X, Y ve Z hareketi seçin. İş mili gücünü ve hızını gerçekçi kesme yükleriyle eşleştirin. Mevcut bilgisayarlar, yazılım ve operatör becerileriyle uyumlu bir kontrol cihazı seçin. Sipariş vermeden önce problamayı, limit anahtarlarını, acil durdurmayı, desteği ve yedek parçaları onaylayın.


