ნახვები: 0 ავტორი: საიტის რედაქტორი გამოქვეყნების დრო: 2025-10-17 წარმოშობა: საიტი


დესკტოპის CNC (კომპიუტერული რიცხვითი კონტროლი) აპარატები წარმოადგენს ტრადიციული სამრეწველო CNC სისტემების კომპაქტურ, ხელმისაწვდომ ევოლუციას, რომელიც განკუთვნილია ძირითადად ჰობისტებისთვის, მცირე ბიზნესისთვის, შემქმნელებისთვის და საგანმანათლებლო გარემოებისთვის. ეს მანქანები იყენებენ კომპიუტერის მიერ კონტროლირებად სიზუსტეს მასალების ჭრის, კვეთის, გრავირებისა და დაფქვის ავტომატიზაციისთვის, როგორიცაა ხე, პლასტმასი, ალუმინი და რბილი ლითონებიც კი. მათი უფრო დიდი სამრეწველო კოლეგებისგან განსხვავებით, დესკტოპის CNC-ები, როგორც წესი, ზომისაა სახლის ან ოფისის გამოყენებისთვის - ხშირად მოთავსებულია სამუშაო მაგიდაზე 2x2 ფუტის ქვეშ ნაკვალევი - და იკვებება ღერძების გადაადგილებისთვის სტეპერი ან სერვო ძრავებით, დაწყვილებული ღერძის ძრავით საჭრელი ხელსაწყოს გასატარებლად.
ძირითადი ფუნქციები მოიცავს მომხმარებლისთვის მოსახერხებელი პროგრამული ინტერფეისებს (მაგ. თავსებადია GRBL თან, Mach3 ან Fusion 360-თან), ხელსაწყოების შეცვლის მოდულურ სისტემებთან და ხელმისაწვდომობასთან, საწყისი დონის მოდელებით დაწყებული $200-დან $1000-მდე. ისინი გამოირჩევიან პროტოტიპებით, საბაჟო ნიშნებით, PCB დაფქვით და მხატვრული დამზადებით, გვთავაზობენ ტოლერანტობას 0.01 მმ-მდე. თუმცა, შეზღუდვები, როგორიცაა შემცირებული სიმყარე და სიმძლავრე სამრეწველო მანქანებთან შედარებით, ნიშნავს, რომ ისინი საუკეთესოდ შეეფერება მსუბუქი სამუშაოების შესრულებას, სადაც ვიბრაციის კონტროლი და მასალის დამაგრება გადამწყვეტია სიზუსტისთვის.
ნებისმიერი CNC აპარატის გულში დგას spindle ძრავა, რომელიც ბრუნავს საჭრელ ხელსაწყოს (მაგ., ბოლო წისქვილებს, ბურღულებს ან მარშრუტიზატორებს) მაღალი სიჩქარით, რათა მასალა ეფექტურად ამოიღოს. დესკტოპის CNC-ებში, spindle ძრავები ორი ძირითადი ტიპისაა:
· როუტერის სტილის შტრიხები : ეს არის არსებითად მაღალსიჩქარიანი DC ან AC მარშრუტიზატორები, როგორიცაა ისეთი ბრენდები, როგორიცაა DeWalt ან Makita, ადაპტირებული CNC გამოყენებისთვის. ისინი, როგორც წესი, მუშაობენ 10,000–30,000 RPM–ზე, აწვდიან 1–3 კვტ სიმძლავრეს და გაცივდებიან ჰაერით ან წყლით. დადებითი მოიცავს დაბალი ღირებულება და მარტივი ჩანაცვლება; მინუსები არის უფრო მაღალი ხმაური, ვიბრაცია და კოლეტის გამონაბოლქვი, რამაც შეიძლება გავლენა მოახდინოს სამუშაოს სიზუსტეზე.
· გამოყოფილი CNC შტრიხები : ხშირად ER-კოლეტზე და ინვერტორზე (მაგ. VFD- ცვლადი სიხშირის ამძრავი s-ის საშუალებით), ისინი უზრუნველყოფენ ცვლადი სიჩქარეს 0-დან 24,000 RPM-მდე ან უფრო მაღალი, სიმძლავრე 500W-2.5kW. წყლის გაგრილებული მოდელები (ჩვეულებრივია მოდელებში, როგორიცაა Shapeoko ან Nomad) გთავაზობთ უფრო ჩუმად მუშაობას და უკეთეს თერმულ სტაბილურობას, ხოლო ჰაერით გაცივებული მოდელები უფრო მარტივია, მაგრამ ხმამაღალი. გაფართოებული ვარიანტები მოიცავს ავტომატურ ინსტრუმენტების შემცვლელებს (ATC) უწყვეტი სამუშაო პროცესებისთვის.
Spindle-ის შერჩევა გავლენას ახდენს ბრუნვაზე (უფრო ღრმა ჭრისთვის), სიჩქარეზე (ზედაპირის დასასრულებლად) და თავსებადობაზე ხელსაწყოების დამჭერებთან, როგორიცაა ER11 /16/20 კოლეტები. ინტეგრაცია გულისხმობს იმის უზრუნველყოფას, რომ CNC ჩარჩოს შეუძლია გაუმკლავდეს spindle-ის წონას (0,5–5 კგ) და ბიძგს, რაც ხშირად მოითხოვს საკისრების ან შიგთავსების განახლებას მტვრისა და ჩიპების მართვისთვის.
შესაბამისი spindle ძრავის არჩევა გადამწყვეტია დესკტოპის CNC-ის მუშაობის, ხანგრძლივობისა და მრავალფეროვნებისთვის, რადგან ეს პირდაპირ გავლენას ახდენს დამუშავების ხარისხზე, ეფექტურობასა და უსაფრთხოებაზე. შეუსაბამობამ შეიძლება გამოიწვიოს ხელსაწყოს გატეხვა, ზედაპირის ცუდი მოპირკეთება, გადაჭარბებული სითბოს დაგროვება ან ჩარჩოს რეზონანსი, გარანტიების პოტენციურად გაუქმება ან მანქანის უკმარისობის გამოწვევა.
კრიტიკული ფაქტორები მოიცავს:
· მასალების თავსებადობა : მაღალი RPM-ის ღეროები უხდება რბილ მასალებს, როგორიცაა ქაფი ან აკრილი სუფთა კიდეებისთვის, ხოლო მაღალი ბრუნვის, დაბალი RPM მოდელები უკეთ უმკლავდებიან ლითონებს გადახრის თავიდან ასაცილებლად.
· სიმძლავრე და სიჩქარის დიაპაზონი : არასაკმარისი სიმძლავრე ჩერდება კვების დროს, ხოლო ზედმეტად გადატვირთული ღეროები ძაბავს აპარატის მექანიკას.
· გაგრილება და ხმაური : წყლის გაგრილება ხელს უშლის თერმული გაფართოების შეცდომებს ხანგრძლივ სამუშაოებში და უფრო მშვიდი მუშაობა აუცილებელია სახლის გამოყენებისთვის.
· ღირებულება ROI-ის წინააღმდეგ : პრემიუმ სპინდლები (მაგ., $200–$800) ამცირებენ დროზე მუშაობას და ააქტიურებენ მოწინავე ფუნქციებს, როგორიცაა ATC, რაც ამართლებს ინვესტიციას პროფესიონალური გამომუშავებისთვის.
· უსაფრთხოება და მოვლა : ისეთი ფუნქციები, როგორიცაა ავტომატური გამორთვა, დაბალანსებული როტორები და კოლეტის მარტივი შეცვლა, ამცირებს რისკებს გადინების ან ნარჩენების შეღწევისგან.
საბოლოო ჯამში, სწორი ღერძი ემთხვევა თქვენს სამუშაო პროცესს - მაგ., 1,5 კვტ წყალში გაგრილებული ER20 ზოგადი დანიშნულების ფრეზისთვის - აძლიერებს სიზუსტეს, აფართოებს მასალების ვარიანტებს და მაქსიმალურად ზრდის დესკტოპის CNC-ის პოტენციალს, როგორც საიმედო წარმოების ხელსაწყოს. ცუდი არჩევანი ხშირად იწვევს იმედგაცრუებულ შეზღუდვებს, რაც ხაზს უსვამს სპეციფიკაციების, მომხმარებლის მიმოხილვებისა და თავსებადობის ტესტირების საფუძვლიანი კვლევის საჭიროებას.
CNC spindle ძრავა არის მაღალსიჩქარიანი მბრუნავი ამძრავი სისტემა კომპიუტერული რიცხვითი კონტროლის (CNC) აპარატის ბირთვში, რომელიც პასუხისმგებელია საჭრელი ხელსაწყოს ტრიალებს, როგორიცაა ბოლო წისქვილები, წვრთნები ან გრავირების ნაჭრები, ზუსტი და ცვლადი სიჩქარით მასალის ამოსაღებად სამუშაო ნაწილიდან. არსებითად, ის გარდაქმნის ელექტრულ ენერგიას მექანიკურ ბრუნად ელექტროძრავის მეშვეობით (ჩვეულებრივ, AC ან DC ჯაგრისების ტიპები), ხშირად დაწყვილებული ცვლადი სიხშირის ამძრავი (VFD) სიჩქარის კონტროლისთვის. დესკტოპის CNC-ებში, spindles მერყეობს 500W-დან 2.5kW-მდე, მიიღწევა RPM 5000-48000 და გამოიყენეთ კოლეტი სისტემები, როგორიცაა ER11 , ER16 ან ER20 რათა უსაფრთხოდ დაიჭიროთ ხელსაწყოები 01მმ სიზუსტით.
ძირითადი ფუნქცია არის კონტროლირებადი ბრუნვისა და ბრუნვის ძალის უზრუნველყოფა, რაც საშუალებას აძლევს ოპერაციებს, როგორიცაა ფრეზი, მარშრუტი, ბურღვა და გრავიურა. იგი ინტეგრირდება CNC-ის კონტროლერთან (მაგ., GRBL ან Mach4 პროგრამული უზრუნველყოფის საშუალებით) სიჩქარის სინქრონიზაციისთვის კვების სიხშირეებთან, ჭრის სიღრმესთან და მასალის ტიპთან, ხელს უშლის ხელსაწყოს გადახრის ან გატეხვას. მოწინავე spindles მოიცავს სენსორებს ხელსაწყოს სიგრძის ავტომატური გაზომვისთვის, ვიბრაციის მონიტორინგისთვის და გადატვირთვისაგან დაცვისთვის, რაც უზრუნველყოფს თანმიმდევრულ შესრულებას სამუშაოებში, PCB-ების პროტოტიპებიდან ალუმინის ნაწილების კვეთამდე.
სპინდლის ძრავა აძლიერებს CNC პროცესებს მასალის მოცილებისთვის საჭირო კინეტიკური ენერგიის წარმოქმნით ათვლის ძალების მეშვეობით. ჭრის დროს, დაწნული ხელსაწყოს ფლეიტები ან კიდეები ცვდებიან, ჭრიან ან აორთქლებენ მასალას შეხების წერტილში, ეფექტურობით ნაკარნახევი RPM (უფრო მაღალია პლასტმასის ან ხის თხელი მოპირკეთებისთვის), ბრუნვის (ლითონებში ჩასვლისთვის) და ჩიპის დატვირთვით (მასალა ამოღებულია კბილის ბრუნზე). მაგალითად, სპილენძზე დელიკატური შაბლონების გრავირებას სჭირდება 20000+ RPM სუფთა V-ღარებისთვის, ხოლო ხის ხის გახეხვა შეიძლება გამოიყენოს 10000 RPM მაღალი ბრუნვით ჩიპების ევაკუაცია ჩაძირვის გარეშე.
ელექტროენერგიის მიწოდება იმართება VFD-ის მეშვეობით, რომელიც არეგულირებს სიხშირეს და ძაბვას ძრავის სტატორის გრაგნილებთან, რაც შესაძლებელს ხდის დინამიური სიჩქარის ცვლილებას სამუშაოს შუა პერიოდში - მაგ., შენელება მძიმე ჭრის დროს ან აწევა დასრულებისას. გაგრილება ხელს უშლის თერმულ გაქცევას, ინარჩუნებს შუბლის სიმტკიცეს და ტარების ხანგრძლივობას (ხშირად 10000+ საათი). გრავირებაში, spindle-ის ზუსტი როტაცია ამცირებს ბურღულებსა და სითბოს ზემოქმედების ზონებს, ხოლო ჭრისას მხარს უჭერს მრავალ ღერძულ ინტერპოლაციას 3D კონტურებისთვის. მტვრის შეგროვებისა და შეზეთვის სისტემებთან ინტეგრაცია კიდევ უფრო აძლიერებს ხელსაწყოს სიცოცხლეს და ზედაპირის ხარისხს, რაც spindle-ს აქცევს 'სამუშაო ცხენს', რომელიც გადააქვს G-კოდის ინსტრუქციებს ფიზიკურ გამომუშავებად.
დესკტოპის CNC მომხმარებლებმა უნდა აირჩიონ ჰაერით გაგრილებული და წყლის გაცივებული შტრიხები ხმაურის, სითბოს მენეჯმენტის, მოვლისა და გამოყენების საფუძველზე. ორივე ტიპი იყენებს მაღალსიჩქარიან საკისრებს და ER კოლეტებს, მაგრამ განსხვავდება თერმული გაფრქვევით:
· ჰაერით გაგრილებული შტრიხები : ისინი ეყრდნობიან ჩაშენებულ ვენტილატორების ან გარე აბერებს, რათა ატმოსფერული ჰაერი ფარფლებით ან ძრავის კორპუსზე მიმოიქცევა, რითაც გამოიყოფა სითბოს მუშაობა. უპირატესობებში შედის სიმარტივე, არ არის საჭირო ტუმბოების ან გამაგრილებლის რეზერვუარები, დაბალი საწყისი ფასი ($100–$400) და პორტაბელურობა – იდეალურია ჰობის მოყვარულთათვის ან წყვეტილი გამოყენებისთვის. ისინი ეფექტურად უმკლავდებიან 24000 RPM-მდე სიჩქარეს ხისა და პლასტმასისთვის, მაგრამ წარმოქმნიან მნიშვნელოვან ხმაურს (70-90 dB) და ებრძვიან ხანგრძლივ მაღალი დატვირთვის ამოცანებს, რაც იწვევს ტარების უფრო სწრაფ ცვეთას და პოტენციურ თერმული გაფართოების შეცდომებს (0,1 მმ-მდე). მტვრის შეღწევა ჩვეულებრივი პრობლემაა, რომელიც მოითხოვს ხშირ გაწმენდას.
· წყალში გაგრილებული შტრიხები : დალუქული ტუმბო ახორციელებს გამაგრილებლის ცირკულირებას (ხშირად გამოხდილ წყალს ანტიკოროზიული დანამატებით) შიდა არხებით ძრავისა და საკისრების ირგვლივ, რაც უზრუნველყოფს უმაღლესი სითბოს უარყოფას სტაბილური მუშაობისთვის 1-2 კვტ საათში. დადებითი არის უფრო მშვიდი შესრულება (50-70 dB), უკეთესი სიზუსტე მეტალებში ან გაფართოებულ სესიებში და უფრო გრძელი სიცოცხლის ხანგრძლივობა (20,000+ საათი), რაც მათ შესაფერისს ხდის პროფესიონალურ კონფიგურაციას, როგორიცაა Genmitsu ან BobsCNC კომპლექტები ($200-$600). უარყოფითი მხარეები მოიცავს დამატებით სირთულეს (ტუმბო, შლანგები, რეზერვუარი), გაჟონვის ან ტუმბოს უკმარისობის რისკი და გაგრილების სისტემის უფრო მაღალი სიმძლავრის მოხმარება. ისინი აუცილებელია სითბოსადმი მგრძნობიარე მასალებისთვის, რათა თავიდან იქნას აცილებული დეფორმაცია ან ცუდი ტოლერანტობა.
მოკლედ, აირჩიე ჰაერით გაგრილება ბიუჯეტის, მსუბუქი გრავიურისთვის; წყალში გაცივებული მოთხოვნილი დაფქვისთვის, სადაც მნიშვნელობა აქვს სიზუსტეს და მუშაობის დროს. ჰიბრიდული ან ზეთის ნისლის სისტემები არსებობს, მაგრამ უფრო იშვიათია სამუშაო მაგიდაზე. ოპტიმალური შედეგისთვის ყოველთვის შეუსაბამეთ გაგრილება თქვენი აპარატის შიგთავსს და გარემო პირობებს.
სიმძლავრე, რომელიც იზომება ვატებში (W) ან კილოვატებში (კვტ), მიუთითებს ბორბლის ძრავის სიმძლავრეზე საჭრელი ხელსაწყოების გადაადგილებისას მასალებში, ხოლო ბრუნი (Nm) ზომავს ბრუნვის ძალას ჭრის დროს წინააღმდეგობის დასაძლევად. დესკტოპის CNC-ებისთვის, spindles, როგორც წესი, მერყეობს 300 W-დან (მსუბუქი გრავირება) 2,5 კვტ-მდე (ალუმინის დაფქვა), ბრუნვის მომენტი პიკს აღწევს ქვედა RPM-ზე მძიმე მარაგის ამოღებისთვის. არასაკმარისი სიმძლავრე იწვევს გაჩერებას ან წვას, ხოლო ზედმეტი ძაბავს მანქანის ჩარჩოს.
ძირითადი მოსაზრებები:
· აპლიკაციის შესატყვისი : 500–800W შეესაბამება ხეს/პლასტმასს; 1.5–2 კვტ ლითონებისთვის, რათა შეინარჩუნონ საკვების სიჩქარე გადახრის გარეშე.
· VFD ინტეგრაცია : დარწმუნდით, რომ ცვლადი სიხშირის ამძრავი მხარს უჭერს ძრავის სიმძლავრის რეიტინგს გლუვი ბრუნვის მოსახვევებისთვის — მაგ., მუდმივი ბრუნი საბაზისო სიჩქარემდე, შემდეგ მუდმივი სიმძლავრე.
· ეფექტურობა : მოძებნეთ AC ძრავები 80–90% ეფექტურობით, რათა მინიმუმამდე დაიყვანოთ სითბო და ენერგიის ნარჩენები. შეამოწმეთ სპეციფიკაციების ან მომხმარებლის კრიტერიუმების მეშვეობით ჩიპების დატვირთვის რეალურ სამყაროში (მაგ., 0,05–0,2 მმ თითო კბილზე).
უფრო მაღალი ბრუნვის მომენტი იძლევა ღრმა ჭრის საშუალებას (მაგ., 5–10 მმ გადასასვლელი რბილ ლითონებში), მაგრამ დაბალანსებულია თქვენი CNC სიხისტესთან ვიბრაციის თავიდან ასაცილებლად.
RPM (ბრუნი წუთში) განსაზღვრავს ჭრის სიჩქარეს და დასრულების ხარისხს, დესკტოპის შტრიხები გვთავაზობს 5000–48000 RPM-ს VFD კონტროლის საშუალებით. უფრო მაღალი სიჩქარე გამოირჩევა წვრილ გრავირებაში (მაგ., 20,000+ RPM სუფთა აკრილის კიდეებისთვის), ხოლო ქვედა დიაპაზონები უზრუნველყოფს ბრუნვას უხეშობისთვის.
შეფასების ფაქტორები:
· ცვლადი კონტროლი : უპირატესობა მიანიჭეთ 0–24,000 RPM მინიმუმს მრავალფეროვნებისთვის — მაგ., ნელი ძაფების დაჭერისთვის, სწრაფი PCB დაფქვისთვის.
· მასალის ოპტიმიზაცია : გამოთვალეთ ზედაპირის სიჩქარე (SFM = RPM × ხელსაწყოს დიამეტრი × π / 1000) მასალის შესატყვისად; ფოლადებს სჭირდებათ 300–600 SFM, პლასტმასებს 1000+.
· ხელსაწყოების თავსებადობა : დარწმუნდით, რომ RPM თავიდან აიცილებს რეზონანსულ სიხშირეებს, რომლებიც აძლიერებენ ხმაურს და შეამოწმეთ მაქსიმალური რეიტინგები, რათა თავიდან აიცილოთ ტარების უკმარისობა.
ფართო დიაპაზონი ინვერტორების საშუალებით იძლევა დინამიურ კორექტირებას პროგრამულ უზრუნველყოფაში, როგორიცაა Fusion 360, ამცირებს ხელსაწყოების ცვეთას და აუმჯობესებს ტოლერანტობას 0.01 მმ-მდე.
გაგრილება ხელს უშლის გადახურებას, რაც იწვევს თერმულ გაფართოებას (0,05 მმ-მდე შეცდომებს), ტარების დეგრადაციას და ენერგიის დაკარგვას. ჰაერით გაგრილებული იყენებს გულშემატკივრებს სიმარტივისთვის; წყლის გაგრილებით ახორციელებს სითხის ცირკულირებას ეფექტურობისთვის.
შერჩევის რჩევები:
· სამუშაო ციკლი : ჰაერით გაგრილება <2 საათიანი სესიებისთვის (ხმაურიანი, 70–90 დბ); წყლის გაგრილება უწყვეტი გამოყენებისთვის (უფრო მშვიდი, სტაბილური ტემპერატურა <40°C).
· გარემო : წყლის სისტემას ესაჭიროება ტუმბოები (5–10 ვტ) და რეზერვუარები; დაიცავით გაჟონვისგან წყალქვეშა ტუმბოებითა და ფილტრებით.
· ეფექტურობაზე ზემოქმედება : წყლის გაგრილება ინარჩუნებს მაღალ RPM/ბრუნვას უფრო მეტხანს, იდეალურია ლითონებისთვის; ჰაერი უხდება მშრალ, მტვრიან მაღაზიებს, მაგრამ მოითხოვს მტვრის ჩექმებს.
აირჩიეთ ხმაურის ტოლერანტობისა და მუშაობის დროის მიხედვით - წყალი ზუსტი პროფესიონალებისთვის, ჰაერი ჰობისთვის.
კოლეტები (მაგ., ER11 , ER16 , ER20 ) ხელსაწყოებს უსაფრთხოდ უჭერენ ხელსაწყოებს, ზომა კარნახობს ღეროს დიაპაზონს და გამონაბოლქვის (<0,005 მმ იდეალური). ER11 ამუშავებს 0,5–7 მმ-იან თასებს (წვრილი გრავირება); ER20 13 მმ-მდე (მრავალმხრივი ფრეზი).
მოსაზრებები:
· ხელსაწყოების ეკოსისტემა : ემთხვევა ჩვეულებრივ ბიტებს ER16 1–10 მმ-ით აწონასწორებს სიზუსტეს და სიმტკიცეს.
· Runout და Taper : ზუსტი კოლეჯები CNC-დაფქული კონუსებით ამცირებს ვიბრაციას; შეცვალეთ თხილის/ქანჩის ნაკრები თანმიმდევრული დამაგრებისთვის.
· ATC მზადყოფნა : უფრო დიდი კოლეჯები ( ER25 +) მხარს უჭერენ ხელსაწყოების ავტომატურ გადამცვლელებს, მაგრამ ამატებენ წონას.
გადაამოწმეთ აპარატის სამაგრი (მაგ., 43 მმ ან 52 მმ მილტუჩები) და შეიტანეთ დამატებითი ელემენტები სწრაფი გაცვლისთვის, რაც უზრუნველყოფს თავსებადობას მომწოდებლებთან, როგორიცაა Amana ან Whiteside.
ზუსტი საკინძები დაბალ გადინებას, დაბალანსებულ როტორებს და კერამიკულ/ჰიბრიდულ საკისრებს <0,01 მმ სიზუსტით. დისბალანსის ან რეზონანსის ვიბრაცია ამცირებს ხელსაწყოს სიცოცხლეს და იწვევს ჭკუის ნიშნებს.
ძირითადი ასპექტები:
· ტარების ხარისხი : კუთხოვანი საკონტაქტო საკისრები უმკლავდებიან ღერძულ დატვირთვას; ABEC-7+ რეიტინგები მაღალი სიჩქარით სტაბილურობისთვის.
· ბალანსის ხარისხი : G2.5 ან უკეთესი ISO 1940-ზე მინიმალური ჰარმონიისთვის 24000 RPM-ზე.
· დემპინგი : ინტეგრალური დემპერები ან ჩარჩოს იზოლაცია; ტესტი ციფერბლატის ინდიკატორებით <0,005 მმ TIR-ისთვის (სულ მითითებული ამონაბოლქვი).
რეალურ დროში მონიტორინგის სენსორები აძლიერებენ უსაფრთხოებას. უპირატესობა მიანიჭეთ მშვენიერ სამუშაოებს, როგორიცაა სამკაულები ან სქემები.
გამძლეობა უზრუნველყოფს 10,000–30,000 საათს მომსახურებას, IP რეიტინგული შიგთავსების (IP54+ მტვრის/ჩიპის წინააღმდეგობისთვის) და დალუქული საკისრების გავლენას. მოვლა მოიცავს შეზეთვას, კოლეტის გაწმენდას და VFD კალიბრაციას.
ფაქტორები:
· აშენების ხარისხი : ალუმინის კორპუსები ანოდირებადი კოროზიის წინააღმდეგ; შეამოწმეთ MTBF (საშუალო დრო წარუმატებლობას შორის).
· მომსახურეობა : მოდულური კონსტრუქციები ტარების ადვილად გაცვლისთვის; წყლის სისტემას სჭირდება გამაგრილებლის შეცვლა ყოველ 6 თვეში.
· გარანტია და ნაწილები : 1–2 წლიანი დაფარვა; OEM შემცვლელების ხელმისაწვდომობა კრიტიკულია შეფერხებისთვის.
მომხმარებელთა მიმოხილვები ხაზს უსვამს ხანგრძლივობას - მაგალითად, ჩინურ სპინდლებს შეიძლება დასჭირდეს განახლება. ინვესტირება ხარისხში ROI-სთვის, გარემოს ტენიანობის და გამოყენების ჟურნალების ფაქტორზე პროგნოზირებადი შენარჩუნებისთვის.
კომპიუტერული ციფრული კონტროლის (CNC) ბაზარი შეერთებულ შტატებში განიცდის მძლავრ გაფართოებას, რაც გამოწვეულია ავტომატიზაციის მიღწევებით, შიდა წარმოების აღორძინებით და ზუსტი ინსტრუმენტებზე მოთხოვნის ზრდა ინდუსტრიებში. 2025 წლის მდგომარეობით, აშშ-ს CNC როუტერის ბაზარი, რომელიც მოიცავს დესკტოპის და სამრეწველო მოდელებს, შეფასებულია დაახლოებით 1,5 მილიარდ აშშ დოლარად, სავარაუდოდ, 2035 წლისთვის 3,2 მილიარდ აშშ დოლარს მიაღწევს, რაც ასახავს რთული წლიური ზრდის ტემპს (CAGR) 7,13%. ეს ზრდა აჭარბებს CNC როუტერის გლობალურ ბაზარს, რომელიც სავარაუდოდ გაფართოვდება 765,80 მილიარდი აშშ დოლარიდან 2025 წელს 1,101,37 მილიარდ აშშ დოლარამდე 2034 წლისთვის CAGR 4,12%-ით. ძირითადი დრაივერები მოიცავს პოლიტიკის წახალისებას, როგორიცაა წარმოებული ამერიკაში 2024 წლის აქტი, რომელიც გთავაზობთ საგადასახადო შეღავათებს CNC აღჭურვილობაში ინვესტიციებისთვის, 15 მილიარდი დოლარის ფედერალურ ბიძგთან ერთად წარმოების ტექნოლოგიებისა და სამუშაო ძალის ტრენინგებისთვის. ეს ფაქტორები აძლიერებს ძალისხმევის გაძლიერებას, განსაკუთრებით საავტომობილო, კოსმოსური და ხის დამუშავების სექტორებში, სადაც CNC მარშრუტიზატორები იძლევა მაღალი სიზუსტის, კონფიგურირებადი წარმოებას. გარდა ამისა, ხელოვნური ინტელექტის, IoT და რობოტიკის ინტეგრაცია ამცირებს შესვლის ბარიერებს, რაც CNC-ს წვდომას ხდის დიდი ქარხნების მიღმა მცირე სახელოსნოებისთვის და ჰობისათვის.
ჩრდილოეთ ამერიკის დომინირება ბაზარზე, რომელიც იკავებს გლობალური წილის თითქმის 30%-ს, მომდინარეობს მისი დამკვიდრებული ინოვატორების ეკოსისტემიდან, როგორიცაა Haas Automation და Techno CNC Systems, რომლებმაც 2025 წელს გამოუშვეს ხელმისაწვდომი მრავალღერძიანი და განათლებაზე ორიენტირებული მოდელები. გამოწვევები არსებობს, მათ შორის მაღალი საწყისი ხარჯები (დასასვლელი დონის მანქანები $1000–$10000) და გამოცდილი მუშახელის დეფიციტი, მაგრამ ტენდენციები მოდულარული, მოსახერხებელი დიზაინისა და გამოყენებული აღჭურვილობის დაფინანსების ვარიანტების მიმართ ამსუბუქებს ამ დაბრკოლებებს. საერთო ჯამში, აშშ-ს CNC ბაზრის ტრაექტორია მიუთითებს გადასვლას უფრო ჭკვიანური, უფრო მდგრადი წარმოებისკენ, სადაც დესკტოპის ვარიანტები გადამწყვეტ როლს თამაშობენ წვდომის დემოკრატიზაციაში.
ამერიკაში დესკტოპის CNC მარშრუტიზატორებზე მოთხოვნა გაიზარდა, გადალახა უფსკრული ჰობის ექსპერიმენტებსა და პროფესიონალურ პროტოტიპებს შორის. გაყიდვები, სავარაუდოდ, მნიშვნელოვნად შეუწყობს ხელს CNC როუტერის ფართო სეგმენტის 4,41% CAGR 2033 წლამდე. ელექტრონული კომერციის პლატფორმები, როგორიცაა Etsy საბაჟო საქონლისთვის და კულტურული აქცენტი პერსონალიზაციაზე. 2025 წელს, მხოლოდ მაგიდის CNC ქარხნის ქვეჯგუფი ფასდება 1,291.3 მილიონ აშშ დოლარად გლობალურად, აშშ-მა დაიპყრო 40%-ზე მეტი მისი მწარმოებლების აქტიური თემებისა და STEM ინიციატივების გამო.
ხელმისაწვდომობა წვრილმანი მომხმარებლებისთვის და შეკრების სიმარტივე უმნიშვნელოვანესია. დომინირებს საწყისი დონის კომპლექტები, როგორიცაა Sainsmart Genmitsu 3018 PROVer ($200–$500), რომელიც გვთავაზობს ხის, პლასტმასის და რბილი ლითონების გრავირებას და ფრეზს, იდეალურია სახლის ხელოსნებისთვის, რომლებიც აწარმოებენ ნიშანს, დეკორს ან PCB პროტოტიპებს. წვრილმანი ეთოსს აძლიერებს ღია კოდის დიზაინი, როგორიცაა MPCNC (ძირითადად ბეჭდური CNC), რომელსაც ჰობისტები 1000 დოლარად ამზადებენ 3D-დაბეჭდილი ნაწილების გამოყენებით, რაც ხელს უწყობს ინოვაციას ავტოფარეხებში და შემქმნელ სივრცეებში. მოთხოვნა აქ დაკავშირებულია მდგრადობასთან - ზუსტი შემცირება ამცირებს ნარჩენებს - და პოსტპანდემიურ ბუმს სახლში დაფუძნებულ მეწარმეობაში, ახალი მომხმარებელთა 50%-ზე მეტს ასახელებს პერსონალიზებული ბაზრებისთვის მორგებას, როგორიცაა პერსონალიზებული საჩუქრები.
პროფესიონალური დესკტოპის მოდელები ემსახურება მცირე ზომის მწარმოებლებსა და სემინარებს, ხაზს უსვამს მასშტაბურობასა და ინტეგრაციას. მანქანები, როგორიცაა Shapeoko 4 ($1,500–$3,000) ან Onefinity Elite Series ($2,000+) უზრუნველყოფს სიმყარეს ალუმინის დაფქვისა და 3D კონტურისთვის, მხარს უჭერს აპლიკაციებს სანიშნეების, კაბინეტის და კოსმოსური პროტოტიპების შესაქმნელად. შეერთებულ შტატებში წარმოებული ვარიანტები ShopSabre-დან და CAMaster-დან ($3,000–$10,000) ხაზს უსვამს ამერიკულ ოსტატობას, ისეთი ფუნქციებით, როგორიცაა ავტომატური ხელსაწყოების შემცვლელები (ATC), რომლებიც საშუალებას აძლევს უყურადღებო მუშაობას 24/7 წარმოებისთვის. პროფესიონალები აფასებენ მათ ROI-სთვის — შრომის შემცირება 30-50%-ით — და თავსებადობა პროგრამულ უზრუნველყოფასთან, როგორიცაა Fusion 360. ბაზრის მონაცემები აჩვენებს მცირე და საშუალო ბიზნესის 43%-ს, ხოლო ავეჯის და სანიშნეების ინდუსტრიები ლიდერობენ 49%-ით და 44%-ით, შესაბამისად. საერთო ჯამში, აშშ-ში მოთხოვნა ყოველწლიურად იზრდება 15-20%-ით, რაც გამოწვეულია ხელმისაწვდომი დაფინანსებით და 46%-იანი წილი განათლების/ტრენინგის საბოლოო გამოყენებაში.
| სეგმენტის | ძირითადი დრაივერების | პოპულარული მოდელები (2025) | ფასების დიაპაზონის | აპლიკაციები |
|---|---|---|---|---|
| წვრილმანი/ჰობისტი | ხელმისაწვდომობა, გამოყენების სიმარტივე, მწარმოებლის კულტურა | Genmitsu 3018, Shapeoko 4 (შესვლა) | $200–$1000 | გრავიურა, პროტოტიპი, ხელნაკეთობა |
| პროფესიონალი | სიზუსტე, მასშტაბურობა, ინტეგრაცია | Onefinity Elite, ShopSabre IS-M | $1500–$10000 | სანიშნეები, ავეჯი, მცირე პარტიული წარმოება |
2025 წელს, ამერიკაში მცირე სახელოსნოები მიმართულია ჰიბრიდული ავტომატიზაციისკენ, CNC მარშრუტიზატორების შერწყმა AI, IoT და რობოტიკა, რათა გაზარდოს ეფექტურობა კაპიტალური შეკეთების ოპერაციების გარეშე. ეს ცვლილება განიხილავს მუშახელის დეფიციტს, რომელიც სავარაუდოდ გავლენას მოახდენს 2.1 მილიონ სამუშაო ადგილზე 2030 წლისთვის წარმოებაში და პერსონალიზაციის მოთხოვნილებების ზრდას, მცირე და საშუალო საწარმოებში ავტომატიზაციის დანერგვა წელიწადში 25%-ით გაიზარდა. კომპაქტური დესკტოპის CNC-ები plug-and-play ფუნქციებით ცენტრალურია, რაც უზრუნველყოფს 24/7 გაშვებას და ამცირებს დაყენების დროს 40%-ით.
ხელოვნური ინტელექტის ინტეგრაცია დესკტოპის CNC-ებში, როგორიცაა Haas-ის, პროგნოზირებს ხელსაწყოების ცვეთას და ოპტიმიზებს არხებს რეალურ დროში მონაცემების საშუალებით, 30%-ით ამცირებს შეფერხებებს და ზრდის პროდუქტიულობას რესურსებით შეზღუდულ მაღაზიებში. ღრუბელზე დაფუძნებული პლატფორმები უზრუნველყოფენ მყისიერ ციტირებას და დისტანციურ მონიტორინგს, იდეალურია სოლოპრენერებისთვის Etsy-ის ან ადგილობრივი კონტრაქტების მეშვეობით.
ხელმისაწვდომი კობოტები ($10,000–$20,000) წყვილდება CNC–ებთან ავტომატური ჩატვირთვა/გადმოტვირთვისთვის, როგორც ჩანს Techno სისტემებში, რაც საშუალებას აძლევს ერთ ოპერატორს მართოს მრავალი მანქანა. ეს ტენდენცია მხარს უჭერს ჰიბრიდულ სამუშაო ნაკადებს, აერთიანებს ხელით მხატვრულ ხელოვნებას ციფრულ სიზუსტეს შეკვეთილი ხის დამუშავებისთვის.
ეკოზე ორიენტირებული ტენდენციები მოიცავს გადამუშავებადი მასალების დამუშავებას და ენერგოეფექტურ შტრიხებს, რომლებიც შეესაბამება მწვანე სტიმულს. მოთხოვნით პლატფორმები, როგორიცაა MakerVerse, იძლევა მცირე გაშვებას, 3D-CNC ჰიბრიდებით, რომლებიც ამცირებენ ნარჩენებს 20%-ით.
კომპლექსური ნაწილების 5 ღერძიანი დესკტოპის მოდელები სულ უფრო პოპულარული ხდება სახელოსნოებში, 3 ღერძიანი კვლავ დომინანტურია ბაზრის 54%-ით სიმარტივისთვის. ბარიერები, როგორიცაა ხარჯები, მცირდება მოდულური განახლებებისა და დაფინანსების გზით, აშშ-ს მცირე სახელოსნოების პოზიციონირება, როგორც მოქნილი კონკურენტები 100+ მილიარდი დოლარის ღირებულების გლობალური CNC ეკოსისტემაში.
ეს ტენდენციები ხაზს უსვამს დემოკრატიზებულ მომავალს: მცირე სახელოსნოები იყენებენ ავტომატიზაციას მდგრადობისთვის, აშშ-ს პოლიტიკით, რომელიც აჩქარებს მიღებას, რათა შენარჩუნდეს წარმოების ლიდერობა.
აშშ-ს მზარდი CNC ბაზარზე, დესკტოპის შპინდლის ძრავები აუცილებელია ჰობისტებისა და პროფესიონალებისთვის, რომლებიც ეძებენ სიზუსტეს, საიმედოობას და ღირებულებას. 2025 წლის მიმოხილვებზე დაყრდნობით, როგორიცაა CNCSourced, Amazon და Reddit-ის ჰობისტური საზოგადოებები, ეს კურირებული სია ხაზს უსვამს საუკეთესო შემსრულებლებს ხის დამუშავების, გრავიურის და მსუბუქი ლითონის სამუშაოებისთვის. არჩევანი პრიორიტეტულად ანიჭებს სიმძლავრეს, ხმაურის დონეს, ინტეგრაციის სიმარტივეს და მომხმარებლის გამოხმაურებას, ფასები მერყეობს $50-დან $500-მდე. ყველა თავსებადია პოპულარულ ჩარჩოებთან, როგორიცაა Shapeoko ან 3018 ნაკრები.
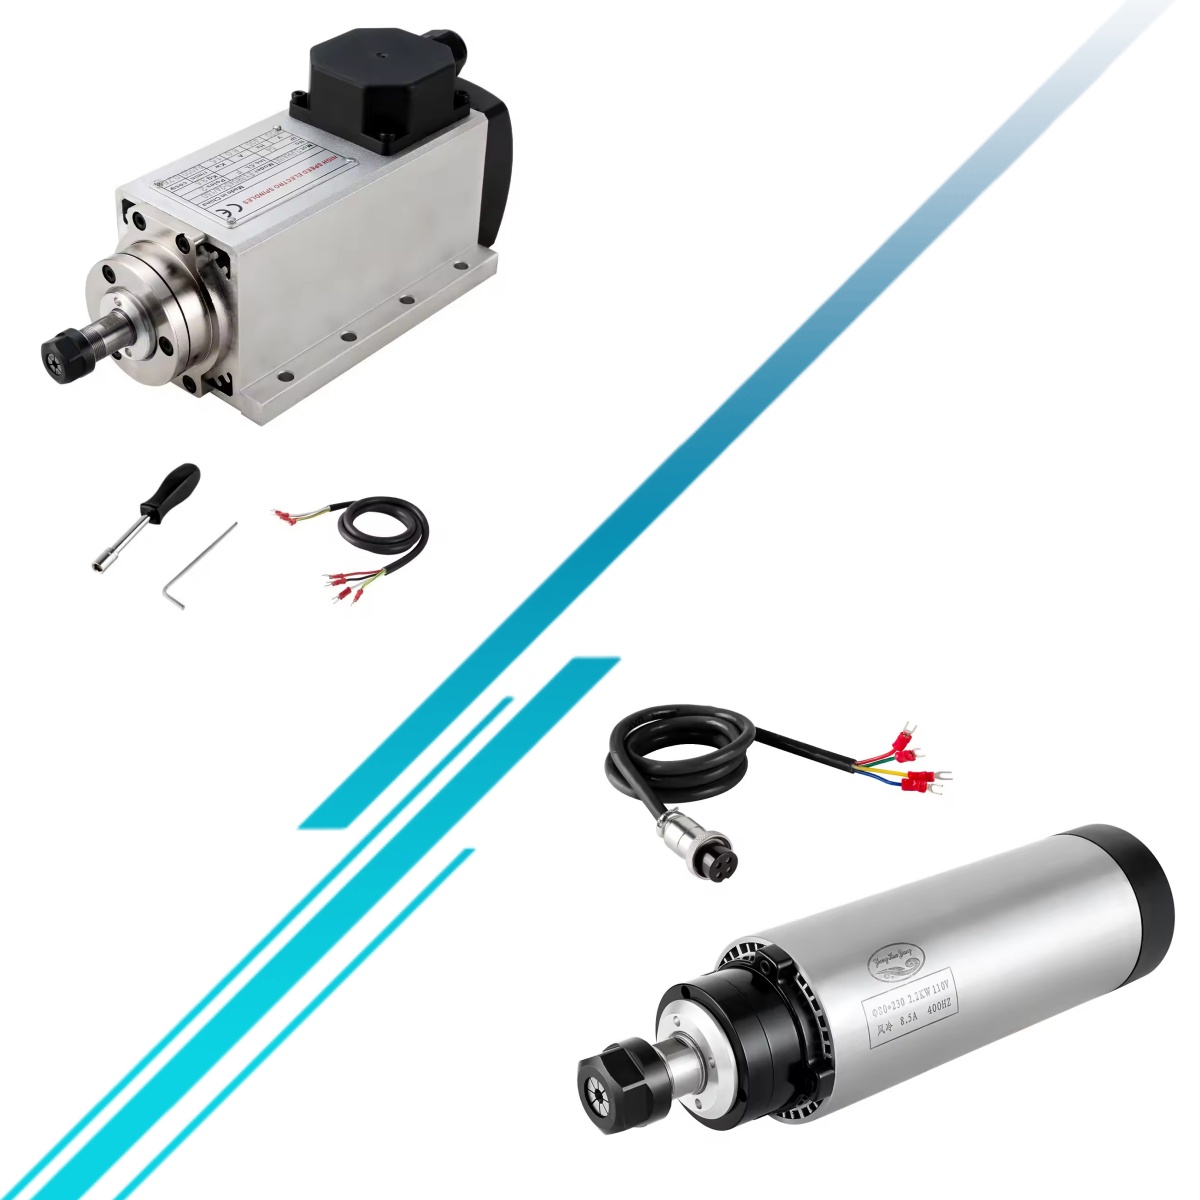
Zhong Hua Jiang, დაარსებული 2000 წელს Huajiang-ის ქვეშ, არის CNC spindles, VFDs და მარშრუტიზატორების წამყვანი ჩინური მწარმოებელი, რომელიც ექსპორტს ახორციელებს 100-ზე მეტ ქვეყანაში, მათ შორის აშშ-ში. მათი 20,000 კვადრატული ფუტის ფართობი აწარმოებს საიმედო შესვლის საშუალო დონის შტრიხებს, RT სერიები იძენს მიმზიდველობას დესკტოპის დაყენებისთვის Amazon-ისა და AliExpress-ის საშუალებით. 2025 წელს, ეს არის ყველაზე საბიუჯეტო არჩევანი ამერიკელი მწარმოებლებისთვის, რომელიც შეაქებულია აშშ-ს სწრაფი გადაზიდვისა და პასუხისმგებელი მხარდაჭერისთვის.
აღჭურვილია ინოვაციური გაგრილების სისტემა ვენტილატორის დახმარებით ოპტიმიზირებული ჰაერის ნაკადის არხებით სითბოს ეფექტური გაფრქვევისთვის, სტაბილური ტემპერატურის შენარჩუნება 50°C-ზე დაბლა ხანგრძლივი მუშაობის დროს წყლის ტუმბოების სირთულის გარეშე. ეს დიზაინი ამცირებს თერმული გაფართოების შეცდომებს და მხარს უჭერს მუდმივი ბრუნვის გამომუშავებას.
აღჭურვილია მაღალი ხარისხის კუთხური კონტაქტის ბურთულიანი საკისრებით (მაგ., P4 ან ABEC-7 ექვივალენტი) მინიმალური ამოწურვისთვის (<0,005 მმ) და გლუვი ბრუნისთვის, ვიბრაციის მინიმუმამდე შესამცირებლად და 60-75 დბ-ზე მშვიდი მუშაობის უზრუნველსაყოფად პიკური სიჩქარის დროსაც კი.
შეფასებულია 2 წლამდე (ან ~5,000–10,000 საათის განმავლობაში) 8-საათიანი ყოველდღიური გამოყენების პირობებში, დალუქული, ცხიმით შეზეთილი საკისრების და გამძლე ალუმინის კორპუსების წყალობით, ჩიპებისა და მტვრის მიმართ მდგრადი (IP54 რეიტინგი).
სრულად მხარს უჭერს ცვლადი სიხშირის ამძრავი s-ს ზუსტი 0–24,000 RPM კონტროლისთვის (ჩვეულებრივია 1,5 კვტ მოდელებში), 110V/220V შეყვანით, ER11 / ER16 კოლეტებით (1–10 მმ შუბლები) და დანამატის გაყვანილობა საავიაციო შტეფსელებით. სიმძლავრის დიაპაზონი 500W–2.2kW; კომპლექტებში ხშირად შედის სამაგრები, კოლეჯები და ხელსაწყოები. ზომები: როგორც წესი, 65–80 მმ დიამეტრი x 150–200 მმ სიგრძე; წონა 2–4 კგ დესკტოპის მარტივი ინტეგრაციისთვის.
ეს spindle აჯობებს კარგ მუშაობას მისი დაბალი ამოწურვის (<0,005 მმ) და დინამიური დაბალანსების გამო, ამცირებს ვიბრაციას სუფთა კიდეებისთვის აკრილის, ხის და PCB-ებზე. წყლის გაგრილება ინარჩუნებს სტაბილურ ტემპერატურებს (<40°C) გახანგრძლივებული სესიებისთვის, რაც ხელს უშლის თერმული დრეიფს, რაც იწვევს გრავირების უზუსტობებს. მაღალი ბრუნვის სიჩქარე დაბალ RPM-ზე შეესაბამება დეტალურ V-კვეთას, ხოლო ცვლადი სიჩქარე VFD-ის საშუალებით საშუალებას იძლევა შეუფერხებლად გადაინაცვლოს უხეში (10,000 RPM) დასრულებამდე (24,000 RPM), იდეალურია ტოლერანტობისთვის 0.01 მმ-მდე.
მრავალმხრივი ნიშნების, საბაჟო სამკაულების და PCB პროტოტიპებისთვის; ამუშავებს ხის, პლასტმასის, ალუმინის და რბილ ლითონებს შეფერხების გარეშე. ამაზონის მომხმარებლები აფასებენ მას 4.5/5 (200+ მიმოხილვა), ჩუმად მუშაობის (50–70 დბ) და მნიშვნელობა: 'ჩემი 3018 გადაკეთდა პროფესიონალურ ინსტრუმენტად - სპილენძის ზუსტი ჭრა, ჩხუბის გარეშე.'. ROI ბრწყინავს პატარა მაღაზიებისთვის, 10000+ საათიანი სიცოცხლის ხანგრძლივობით.
დააწკაპუნეთ აქ spindle motors-ის შესაძენად Amazon-ზე.
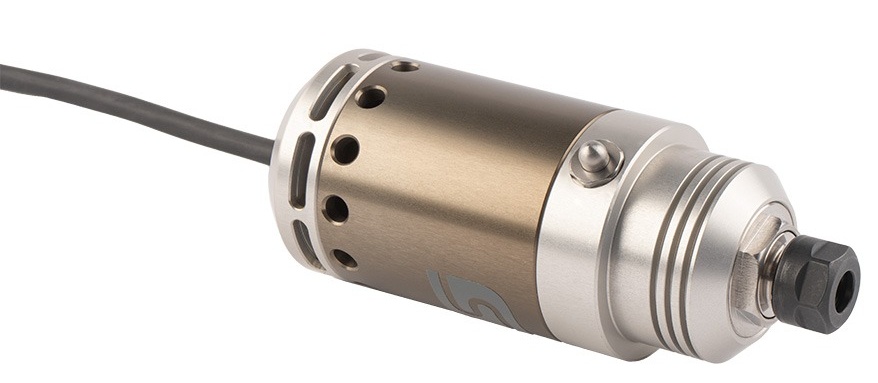
HF-500 v2 აღჭურვილია მაღალი ბრუნვის ასინქრონული ფუნჯის გარეშე ძრავით, რომელიც გამორიცხავს ნახშირბადის ჯაგრისებს ტექნიკური მუშაობის გარეშე და თანმიმდევრული მუშაობისთვის. სამმაგი კუთხური კონტაქტის ბურთულიანი საკისრები (ABEC-7 კლასის) უზრუნველყოფს კონცენტრულობას 0,01 მმ-მდე, ხისტი ალუმინის კორპუსით, რომელიც უძლებს გადახრას კვების დროს.
50–65 dB-ზე (თუნდაც 20,000 RPM-ზე), ის ჩურჩულით წყნარია დახეულ მარშრუტიზატორებთან (80+ dB) დაბალანსებული როტორებისა და დალუქული საკისრების წყალობით. განახლებული მართვის განყოფილება მხარს უჭერს 6 ენას და PWM/ანალოგურ სიგნალებს უწყვეტი GRBL ინტეგრაციისთვის, რაც ამცირებს ელექტრო ხმაურს.
ხის დამუშავებისთვის, მისი 500 ვტ ბრუნვის მომენტი ამუშავებს 5-10 მმ-იან გავლას ხისტ ხეებში ჩატბორვის გარეშე, ხოლო 5,000–30,000 RPM დიაპაზონი შეესაბამება ალუმინის ან სპილენძის გრავირებას <0,005 მმ სიზუსტით. ER11 კოლეტები (7 მმ-მდე) მხარს უჭერს წვრილ ბიტებს დეტალური სადურგლო ან ჩასაშენებლად; ჰაერის გაწმენდის ვარიანტი ახანგრძლივებს ტარების სიცოცხლეს მტვრიან მაღაზიებში.
Stepcraft-ის ფორუმებზე და YouTube-ზე (4.7/5) მომხმარებელთა მიმოხილვები ხაზს უსვამს მის სტაბილურობას: 'დაჭერით უნაკლო ნაკვთები მუხაში — საკმარისად ჩუმად ავტოფარეხით გამოსაყენებლად.' იდეალურია MPCNC განახლებისთვის, თუმცა კოლეტები ცალკე იყიდება.
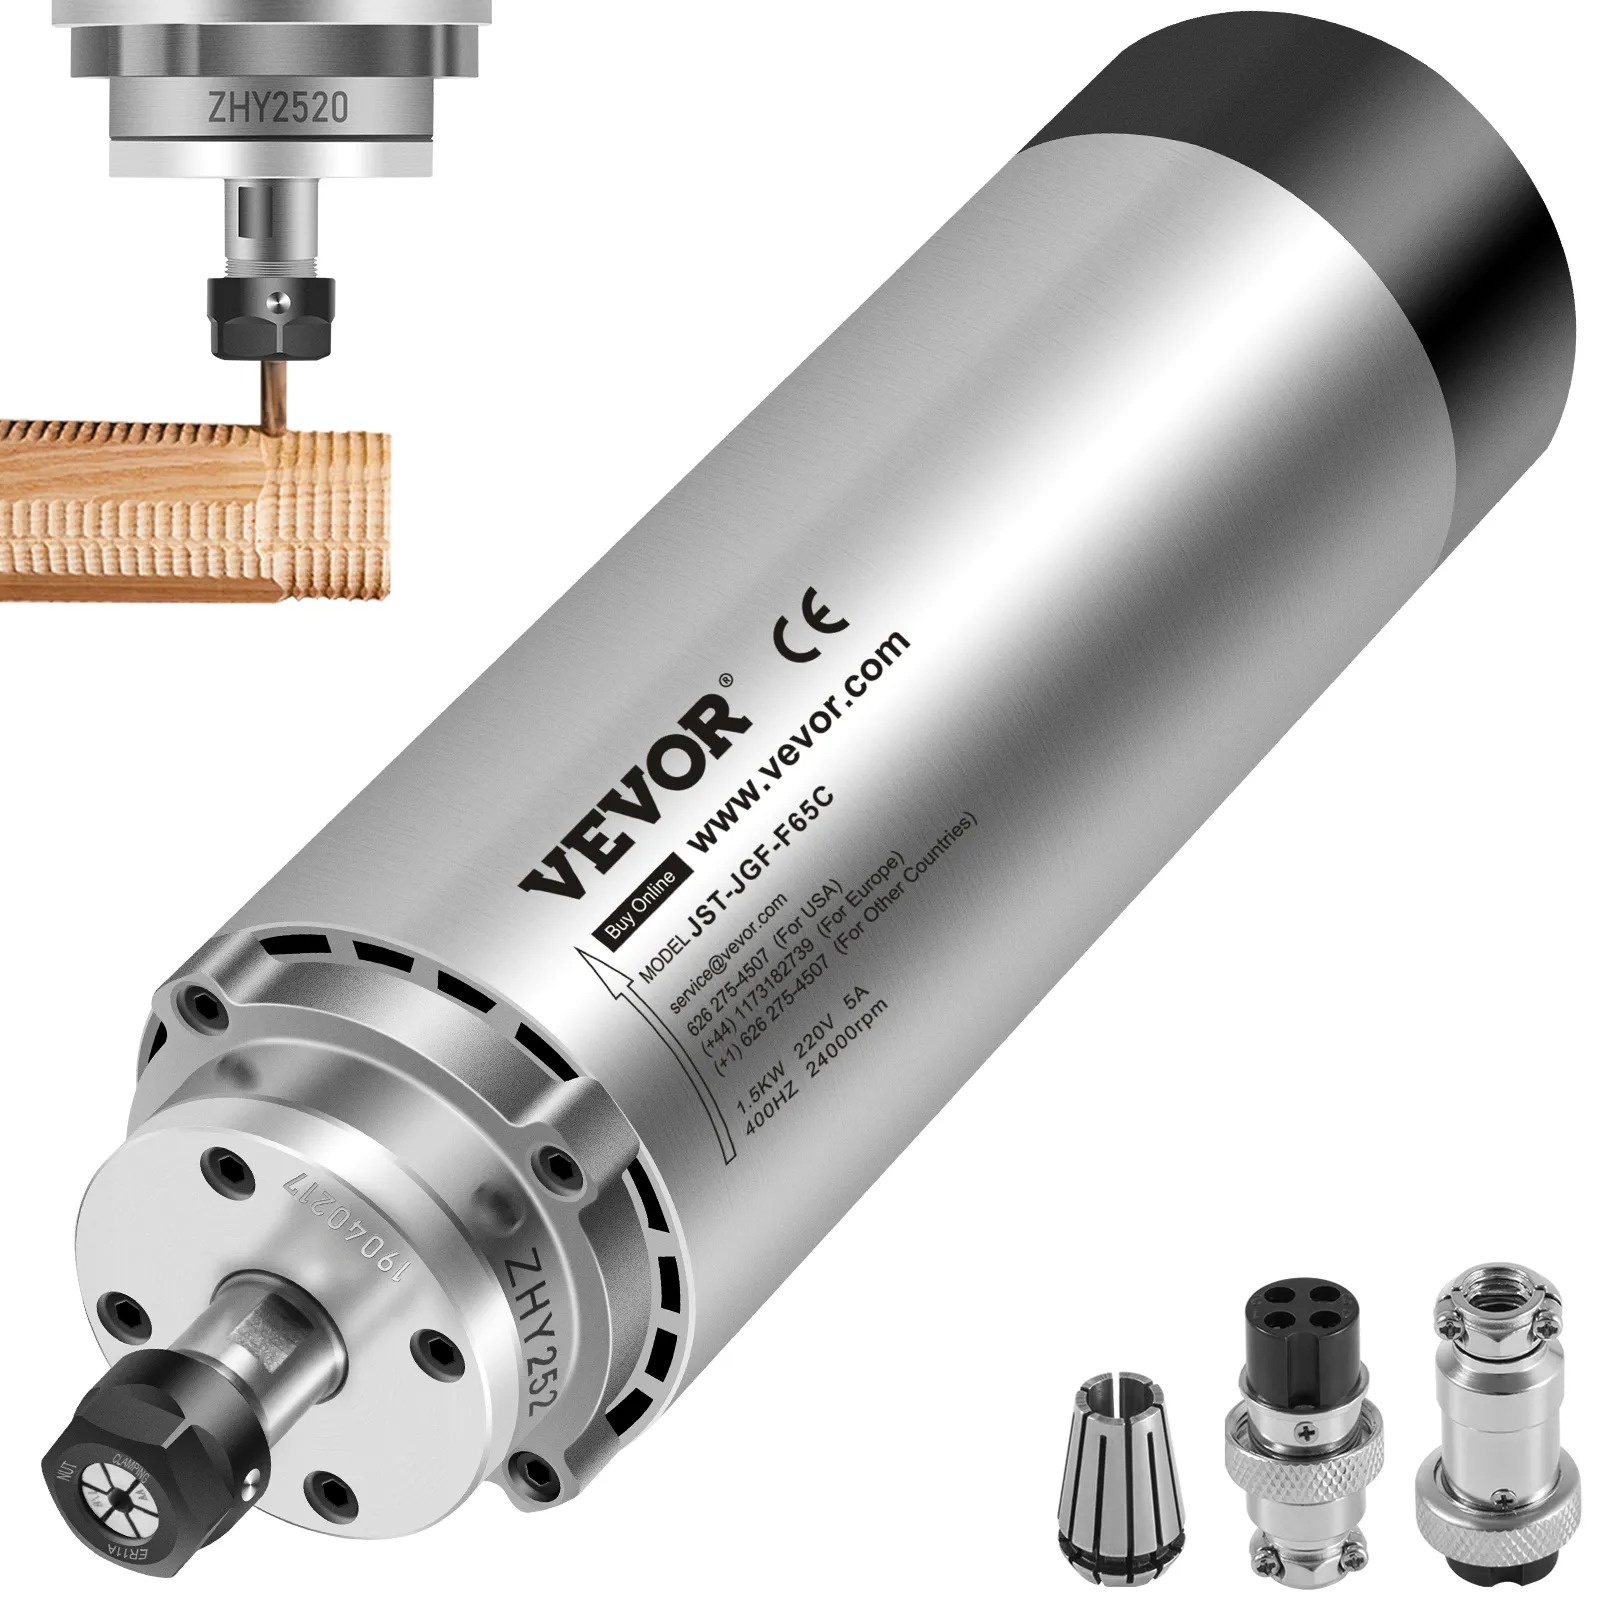
$100–$150, Vevor–ის 0,8–1,5 კვტ კომპლექტები გვთავაზობენ პროფესიონალურ ფუნქციებს პრემიუმ ფასების გარეშე, მათ შორის VFD და კოლეჯები — იდეალურია საწყისი დონის მომხმარებლებისთვის 3018 ან Genmitsu ჩარჩოებზე.
იწონის 2-3 კგ 65 მმ დიამეტრით, იგი მონტაჟდება წუთებში ჩართული დამჭერების მეშვეობით; არ არის საჭირო გამაგრილებლის დაყენება. ER11 (წვრილი გრავირება) ან ER16 (მრავალმხრივი ფრეზი) ვარიანტები ერგება 1-10 მმ-იან ღეროებს, სიზუსტისთვის <0,002 მმ ამონაწერით.
ოპტიმიზირებულია კომპაქტური მანქანებისთვის, ის აწვდის 12,000–24,000 RPM ქაფში, ხესა და რბილ პლასტმასებში ეფექტური ჭრისთვის; 4 საკისარი უზრუნველყოფს გლუვ მუშაობას 400 ჰც-მდე. ამაზონის გამოხმაურება (4.4/5, 500+ მიმოხილვა) აფასებს სიმარტივეს: 'დააერთე და ითამაშე ჩემს 3018-ზე — მსუბუქი მხეცი პროტოტიპებისთვის.' მტვრისგან მდგრადი, მაგრამ უფრო ხმამაღალი (70 დბ) მოკლე სესიებისთვის.
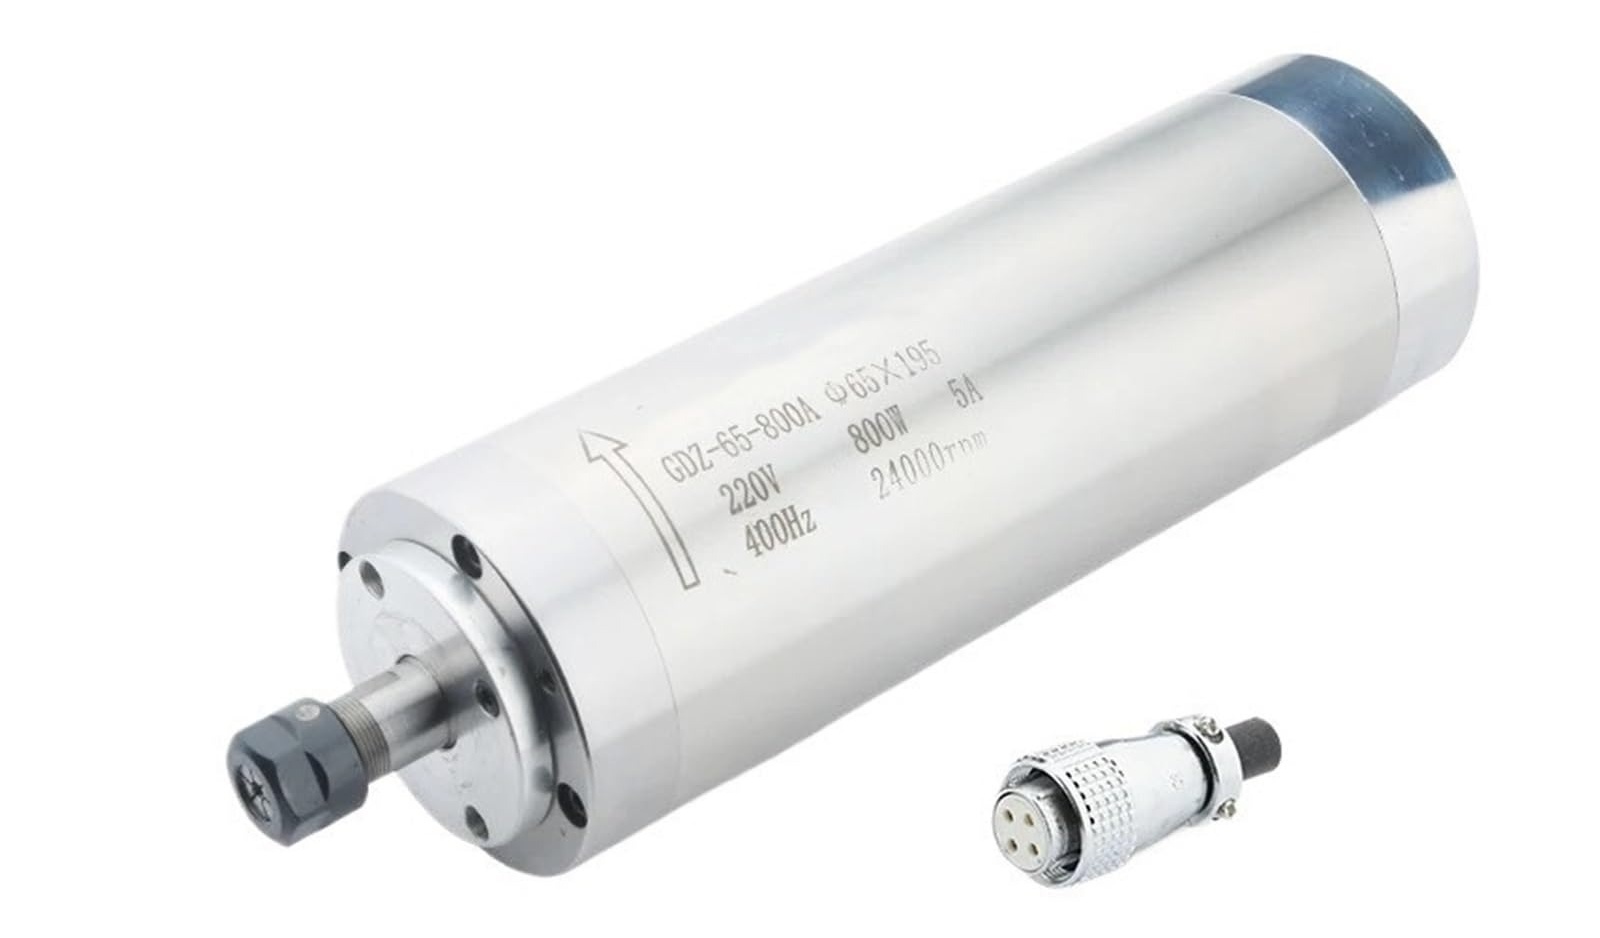
ეს 65 მმ x 158 მმ წყალში გაგრილებული მოწყობილობა ათავსებს 0,33 ნმ ბრუნვას 2,6 კგ ჩარჩოში, იდეალურია მჭიდრო Z- სივრცეებისთვის დესკტოპის მარშრუტიზატორებზე, როგორიცაა Shapeoko.
24000 RPM-მდე <0,01 მმ გამონაბოლქვით და ER11 კოლეტით უზრუნველყოფს ვიბრაციის გარეშე გრავირებას; 2x P4 კლასის საკისრები (7002C DT) უზრუნველყოფს აბრეშუმისებრ მუშაობას რთული შაბლონებისთვის.
ცხიმის შეზეთვა 10000+ საათის განმავლობაში; წყლის გაგრილება ინარჩუნებს ხმაურს 55 დბ. მიმოხილვები AliExpress-ზე (4.6/5) აღნიშნავს გამძლეობას: '200 საათი გარბოდა პლაივუდზე სლოკინის გარეშე — მშვიდი და მაგარი.' შეესაბამება ხეებს, PVC-ს და მსუბუქ ალუმინს.
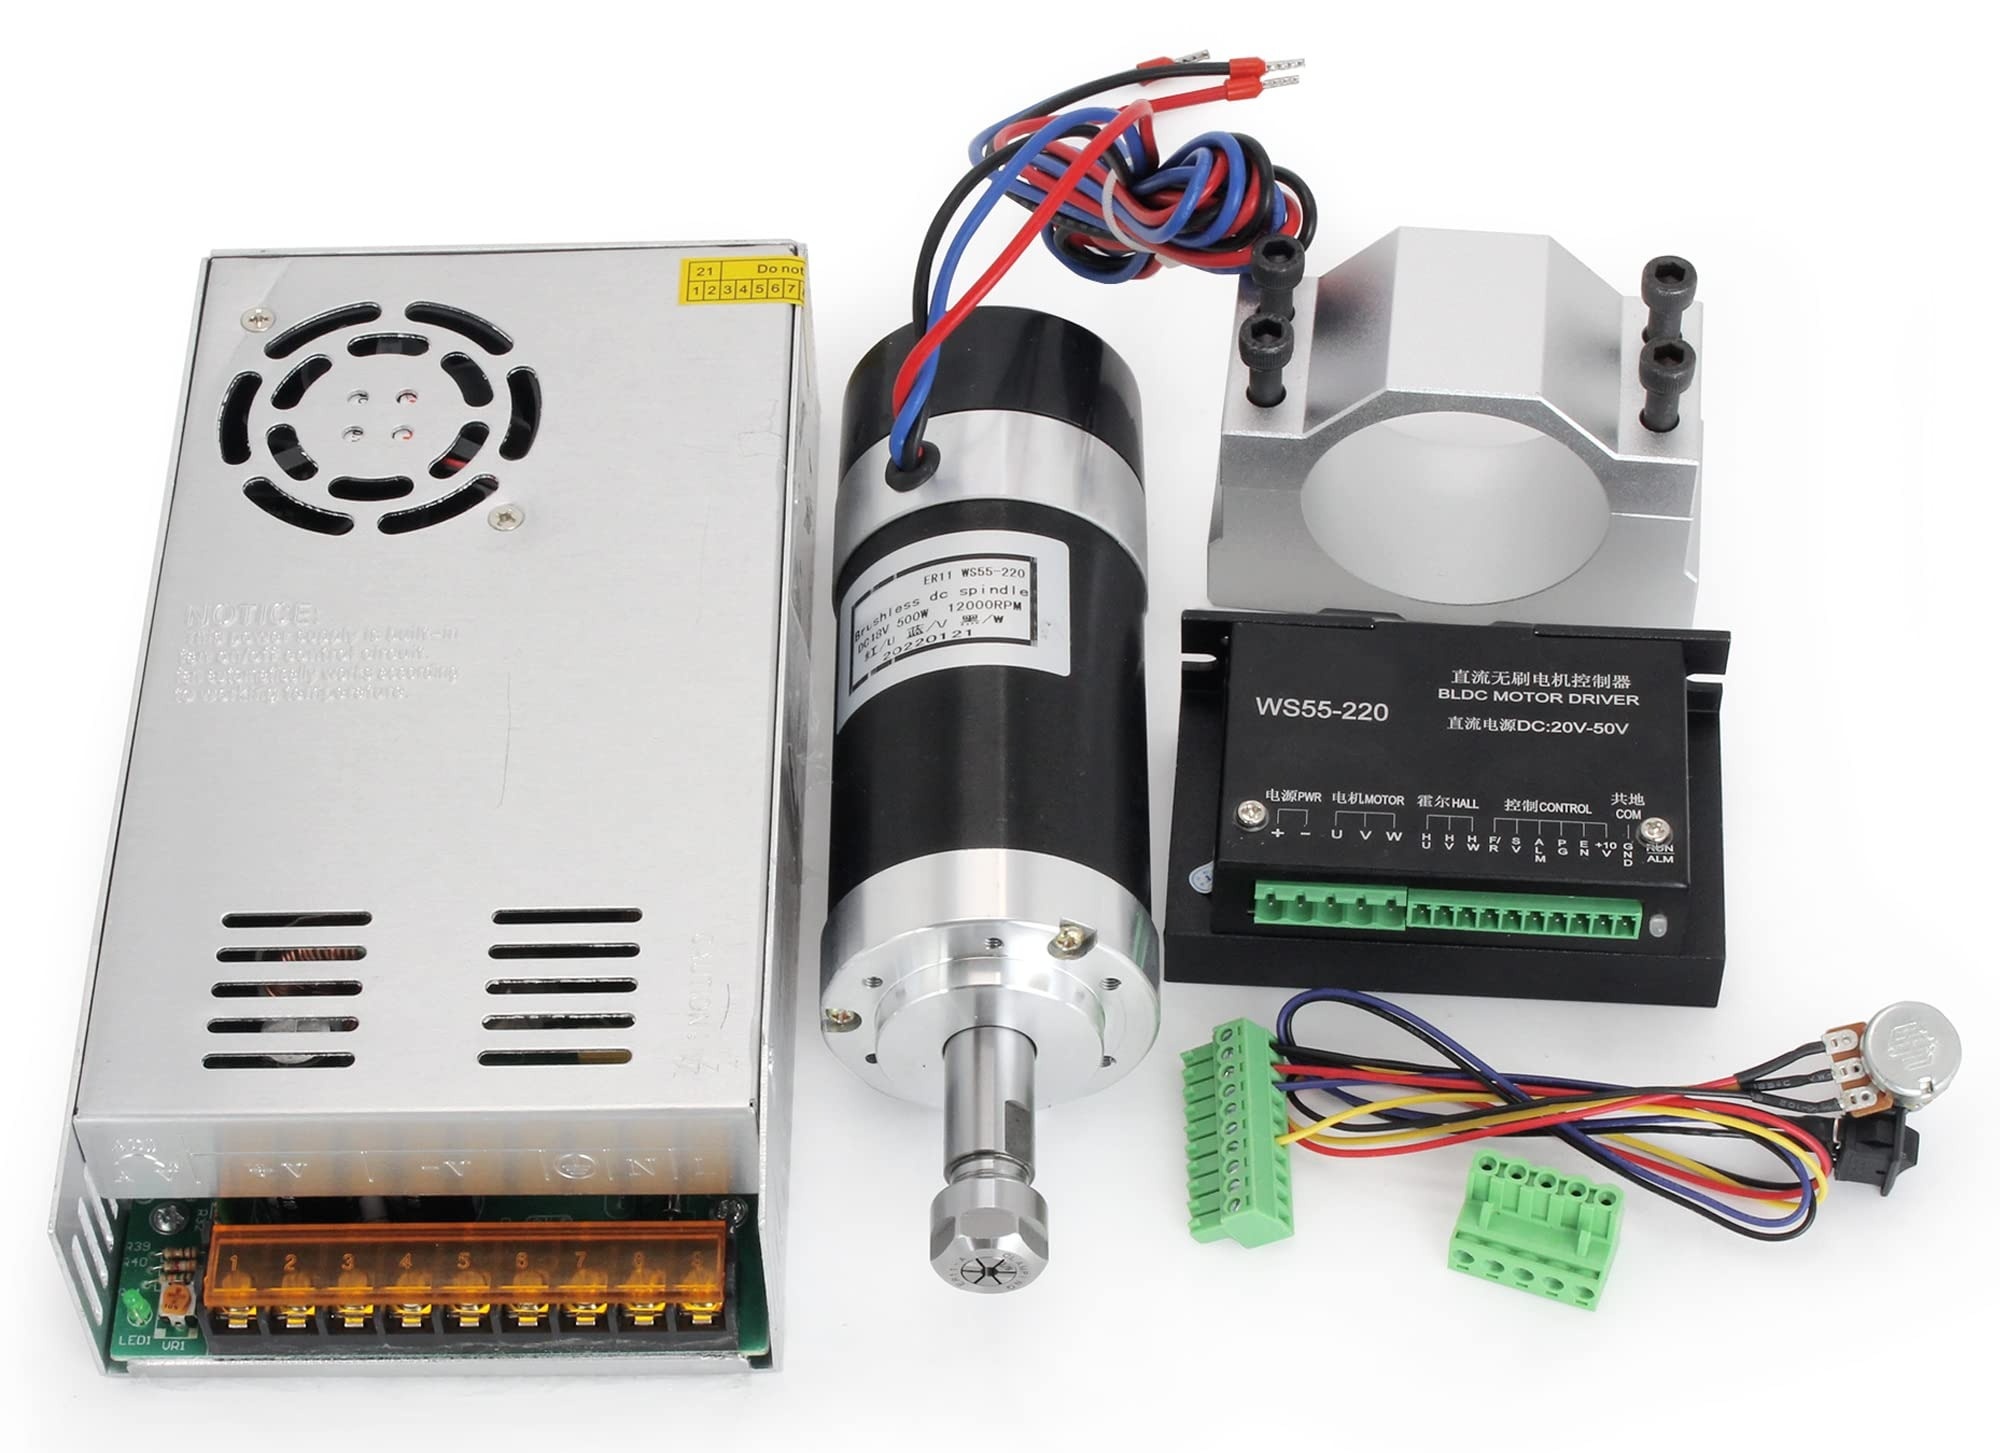
100$-ზე ნაკლები, ეს ნაკრები მოიცავს VFD-ს, დენის წყაროს და დამჭერებს — შეერთება და დაკვრა დამწყებთათვის 3018 ან Workbee კონსტრუქციებისთვის.
48V DC მუშაობა 0–12000 RPM ციფერბლატით; მხარს უჭერს Mach3 PWM G-კოდის მარტივი კონტროლისთვის, რთული გაყვანილობის გარეშე.
0.6Nm ბრუნვის სახელურები ხის/პლასტმასის გრავირება; ER11 კოლეტი 1/8' ბიტებისთვის. Amazon-ის მომხმარებლებს (4.5/5, 300+ მიმოხილვა) მოსწონთ: 'იდეალური დამწყები — აკრილის ნიშნები უნაკლოდ მოჭრილი, დგომის გარეშე' კომპაქტური (52 მმ) მინი მარშრუტიზატორებისთვის.
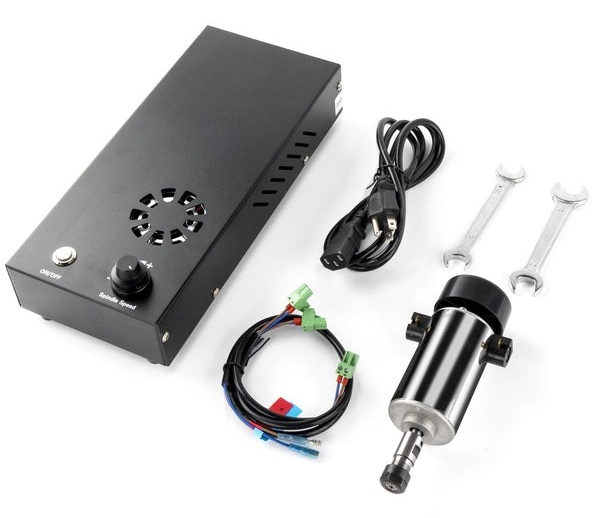
3018-SE V2/Masuter-ზე მორგებული ეს 300 ვტ განახლება აძლიერებს მარაგიდან 60 ვტ-ს რბილი ლითონების ღრმა ჭრისთვის.
52მმ დიამეტრი x 48V; ჰაერით გაგრილებული ინტეგრირებული ყუთით სითბოს გაფრქვევისთვის, იწონის <2 კგ-ზე მარტივი გაცვლისთვის.
10,000–12,000 RPM ER11 კოლეტით; ჩართვა/გამორთვა პროგრამული უზრუნველყოფის საშუალებით. FoxAlien საიტის მიმოხილვები (4.8/5) რეივი: 'Transformed my 3018 — გრავირებული ალუმინი გამოტოვების გარეშე.' მშვიდი (60 dB) სახლის გამოყენებისთვის.
დამზადებულია აშშ-ში 6061-T6 ალუმინით, ეს spindle ხაზს უსვამს ადგილობრივ წყაროს და მორგებულ მორგებას X-Carve/Shapeoko-ს განახლებისთვის.
ხისტი სამაგრები პირდაპირი წამყვანი ხრახნებით; <0,01 მმ სიზუსტე კვადრატული ხაზოვანი საკისრებით, 500–1,5 კვტ მარშრუტიზატორების მხარდაჭერით.
სახელურები 48' ფურცლებით; დაბალი ვიბრაცია პროფესიონალური ტოლერანტებისთვის. CNC4Newbie ფორუმები (4.7/5) ქება: 'მყარი კლდე პლაივუდის დაფქვისთვის — აშშ-ს წარმოების ხარისხი ანათებს.' მოდულური ATC დანამატებისთვის.
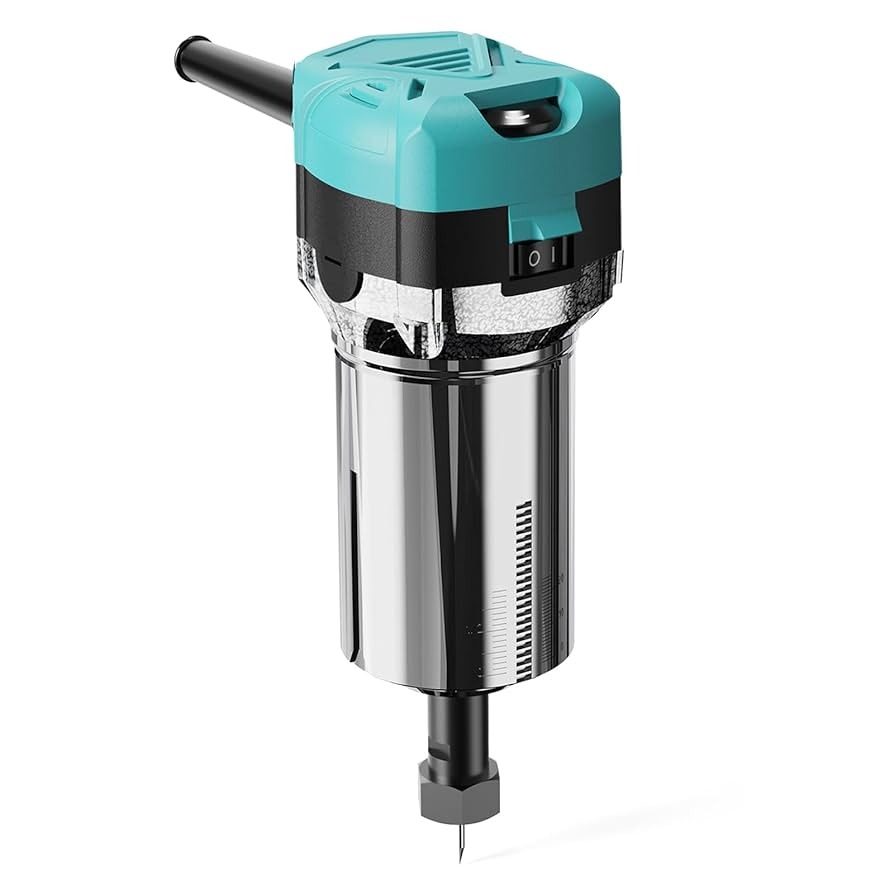
1.25HP მორთვა როუტერი ორმაგდება როგორც ხელის ხელსაწყო; 65 მმ კორპუსი მორგებულია Shapeoko-ს რეჟიმების გარეშე.
აკრიფეთ 10,000–30,000 RPM; რბილი დაწყება ამცირებს გაშვების შოკს, ზუსტი კოლეჯებით <0,01 მმ გადინებისთვის.
110V plug-and-play; YouTube მიმოხილვები (4.6/5) ხაზს უსვამს მრავალფეროვნებას: 'უფასო MPCNC-ზე — ფოლადის მარიონეტების დაჭრა ძალისხმევის გარეშე.' გამძლეა 500+ საათის განმავლობაში.
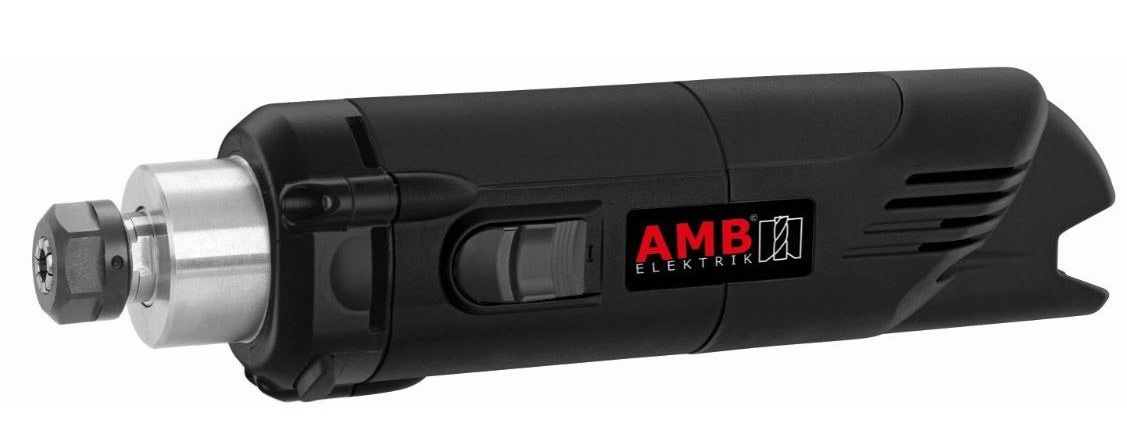
AMB (ყოფილი Kress) აწვდის სიზუსტეს ER16 კოლეტებისა და 43H7 უჟანგავი კისრის მეშვეობით; 1050 W სამრეწველო კლასის დესკტოპისთვის.
74 dB 5000 RPM-ზე; 500–25,000 RPM 0.01 მმ კონცენტრირებულობით, ჯაგრისები ძლებს 1000 საათს.
ლითონებში ბრუნვის ვექტორული კონტროლი; StoneyCNC მიმოხილვები (4.8/5): 'საუკეთესო ღირებულება - უნაკლო ქარხნების ქარხნებზე.' შეესაბამება plexi და ფერადი.
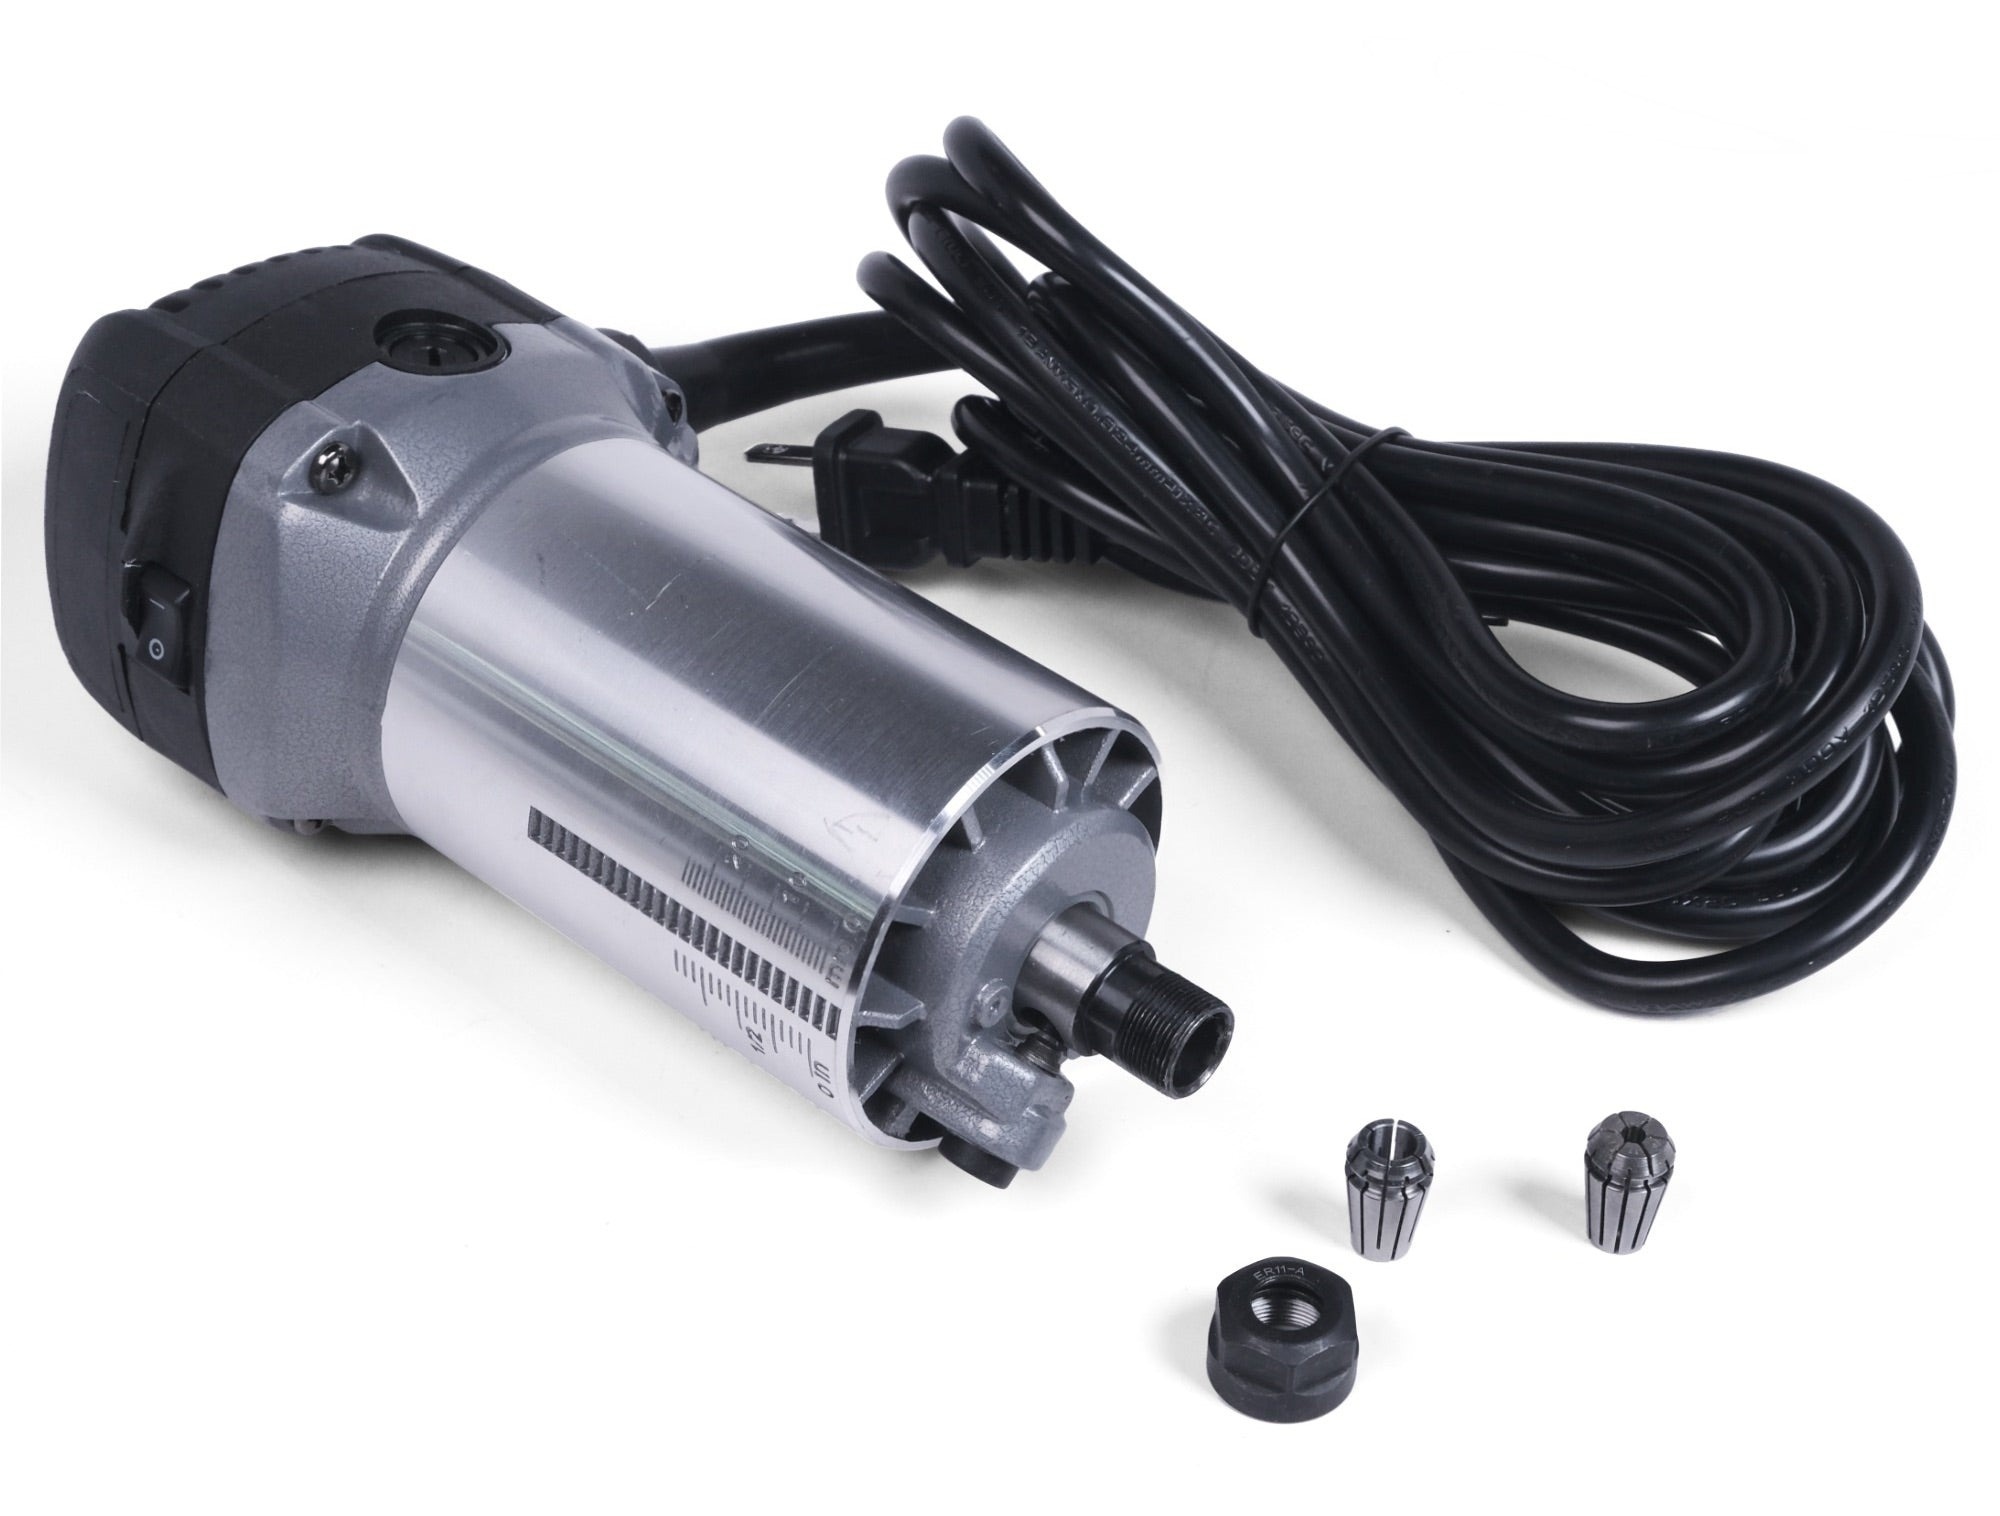
ხელახლა შექმნილია Shapeoko 4/Pro-სთვის; 110V/1.25HP გაფართოებული კაბელით მარტივი გაყვანილობისთვის.
10,000–30,000 RPM; ზუსტი კოლეჯები (1/8–1/4') <0,005 მმ სიზუსტით, ჩუმი 70 დბ.
65 მმ-იანი სამაგრი ჯდება ყველაზე მეტად; Carbide3D ფორუმები (4.7/5): 'სანდო ყოველდღიური დრაივერი — პროფესიონალური შედეგები ალუმინის შესახებ.' უწყვეტი მხარდაჭერა შედის.
| რანგის | მოდელის | სიმძლავრის | RPM დიაპაზონის | გაგრილების | ფასი (USD) | საუკეთესო |
|---|---|---|---|---|---|---|
| 1 | ჟონ ჰუა ჯიანგ | 1.5 კვტ | 0–24000 | წყალი | $150–$250 | გრავირება |
| 2 | სტეპკრაფტი HF-500 | 500 W | 5000–30000 | ჰაერი | $300–400$ | ხე/ლითონი |
| 3 | ვევორ ER11 /16 | 0,8–1,5 კვტ | 12000–24000 | ჰაერი | $100-$150 | ჰობი |
| 4 | GDZ-65-800W | 800 W | 0–24000 | წყალი | $80-$120 | კვეთა |
| 5 | RATTMMOTOR 500W | 500 W | 0–12000 | ჰაერი | $50–100$ | წვრილმანი |
| 6 | FoxAlien 300W | 300 W | 10000–12000 | ჰაერი | $100-$150 | 3018 განახლებები |
| 7 | CNC4NEWBIE სიზუსტე | 500 ვტ–1,5 კვტ | ცვლადი | ჰაერი/წყალი | 200-400 დოლარი | პროფესიონალური განახლებები |
| 8 | Makita RT0701C | 1.25 ცხ.ძ | 10000–30000 | ჰაერი | $100-$150 | მრავალმხრივი |
| 9 | AMB (კრესი) 1050 | 1.05 კვტ | 5000–25000 | ჰაერი | $300–500$ | პრემიუმი |
| 10 | კარბიდის კომპაქტური | 1.25 ცხ.ძ | 10000–30000 | ჰაერი | $80-$120 | შაპეოკო |
თქვენი CNC spindle ძრავის სათანადო მოვლა აუცილებელია გლუვი მუშაობის უზრუნველსაყოფად, სიზუსტის შესანარჩუნებლად და მისი სიცოცხლის გახანგრძლივებისთვის - ხშირად 5000-დან 30000 საათამდე, მოდელის მიხედვით. უგულებელყოფამ შეიძლება გამოიწვიოს ვიბრაცია, ტარების გაუმართაობა ან ბრუნვის შემცირება, რაც გამოიწვევს ძვირადღირებულ შეფერხებას ან ხელსაწყოს გაფუჭებას. დაიცავით რუტინული გრაფიკი: ყოველდღიური ვიზუალური შემოწმება, ყოველკვირეული დასუფთავება, ყოველთვიური ინსპექტირება და წლიური მომსახურება. ყოველთვის გამორთეთ და გამორთეთ მანქანა ტექნიკური სამუშაოების დაწყებამდე და გაეცანით თქვენი მწარმოებლის სახელმძღვანელოს (მაგ., Zhong Hua Jiang-ის ან Vevor-ის მოდელებისთვის) მოდელის სპეციფიკური მითითებისთვის. გამოიყენეთ PPE, როგორიცაა ხელთათმანები და თვალის დაცვა და შეინახეთ სამუშაო საათებისა და პრობლემების ჟურნალი პროგნოზირებადი მოვლისთვის.
მტვერი და ჩიპები მასალებისგან, როგორიცაა ხის ან ალუმინი, შეიძლება ჩაკეტოს ჰაერის შესასვლელები ჰაერით გაგრილებულ ღერძებზე (ან გამაგრილებლის არხებზე წყლის გაგრილებაში), რაც გამოიწვევს გადახურებას, თერმული გაფართოების შეცდომებს (0,05 მმ-მდე) და ტარების ნაადრევ ცვეთას.
· სიხშირე : ყოველი 10-20 საათის გამოყენების შემდეგ ან ყოველდღიურად მტვრიან გარემოში.
· ნაბიჯები :
1. გამორთეთ და ამოიღეთ spindle CNC-დან, თუ ეს შესაძლებელია.
2. გამოიყენეთ შეკუმშული ჰაერი (30 PSI-ზე ნაკლები) ან რბილი ფუნჯი სავენტილაციო, ვენტილატორებისა და ფარფლების გასასუფთავებლად — მოერიდეთ მტვერსასრუტებს, რომლებიც ქმნიან სტატიკას.
3. წყლის გაგრილებისთვის: ჩამოიბანეთ არხები გამოხდილი წყლით და რბილი სარეცხი საშუალებით, შემდეგ კარგად გააშრეთ.
4. დაათვალიერეთ და გაასუფთავეთ კოლეჯები/თხილი; გაასუფთავეთ კორპუსი იზოპროპილის სპირტით (90%+) და მიკროფიბერის ქსოვილით.
· რჩევები : დააინსტალირეთ მტვრის ჩექმები ან შიგთავსები; ჰაერით გაგრილებული ვენტილატორებისთვის, ხელმისაწვდომობის შემთხვევაში შეზეთეთ პირები. ეს ხელს უშლის სიცხესთან დაკავშირებული ავარიების 80%-ს და ინარჩუნებს RPM სტაბილურობას.
საკისრები (ხშირად კუთხოვანი კონტაქტი ან კერამიკული ჰიბრიდები) უმკლავდებიან მაღალსიჩქარიან დატვირთვას, მაგრამ მცირდება დაბინძურების, დისბალანსის ან გადაჭარბებული გამოყენებისგან, რაც გამოიხატება როგორც კვნესა, დაფქვა ან არარეგულარული ვიბრაცია, რაც გავლენას ახდენს ჭრის ხარისხზე.
· ცვეთის ნიშნები : არაჩვეულებრივი ხმაური (>5 დბ მატება), გადაჭარბებული ამოწურვა (>0.01მმ გაზომილი ციფერბლატის ინდიკატორით) ან სიცხე გაშვების შემდეგ (>60°C).
· ინსპექტირების რუტინა :
1. იმოძრავეთ RPM-ის შუა რიცხვებში (მაგ. 12000) 5 წუთის განმავლობაში და მოუსმინეთ/იგრძენით ანომალიები.
2. შეამოწმეთ გამონადენი სატესტო არბორის დამონტაჟებით და ციფერბლატის გამოყენებით - უნდა იყოს <0,005 მმ.
3. ყოველთვიურად: დაშალეთ, თუ გამოცდილი ხართ, ან გაგზავნეთ სერვის ცენტრში ცხიმის ანალიზისთვის.
· ჩანაცვლება :
o გამოიყენეთ OEM ან ექვივალენტი (მაგ., ABEC-7 P4 კლასი); ER-collet spindles-ისთვის შეცვალეთ წყვილები წინასწარ ჩატვირთვის შესანარჩუნებლად.
o საჭირო ხელსაწყოები: საკისრების ამწევი, პრესა და ბრუნვის გასაღები ხელახლა დასაწყობად.
o ღირებულება: $20–$100 თითო კომპლექტში; ველით ყოველ 2000-5000 საათში.
· პროფესიონალური რჩევა : დააბალანსეთ როტორები ყოველწლიურად დინამიური ბალანსერით ISO G2.5 სტანდარტების შესაბამისად, რაც ამცირებს ვიბრაციით გამოწვეულ ცვეთას.
გადატვირთვა - ნომინალური სიმძლავრის, ბრუნვის ან სამუშაო ციკლის გადაჭარბება - იწვევს გაჩერებას, ძრავის დამწვრობას ან VFD ხარვეზებს, განსაკუთრებით შეზღუდული სიმტკიცის მქონე სამუშაო კომპიუტერებში.
· საუკეთესო პრაქტიკა :
o შესატყვისი მიწოდების/სიჩქარის მასალას: გამოიყენეთ კალკულატორები (მაგ., G-Wizard) ჩიპის დატვირთვისთვის (0,05–0,2 მმ/კბილზე); არასოდეს აღემატებოდეს 80% მაქსიმალური RPM/ბრუნვის მომენტს.
o უწყვეტი სიარულის შეზღუდვა: <4 საათი ჰაერით გაგრილებისთვის, <8 წყლის გაგრილებისთვის; ჩართეთ 10-15 წუთიანი გაგრილება.
o მონიტორინგი VFD ამპერატორების მეშვეობით (უნდა დარჩეს <90% რეიტინგული); დენის სენსორების ინტეგრირება ავტომატური გამორთვისთვის.
o განაახლეთ ჩარჩო/სამონტაჟოები, თუ ადგილი აქვს გადახრისას - შეამოწმეთ ხისტი დაჭერით ან მძიმე ჩაძირვით.
· მონიტორინგი : გამოიყენეთ პროგრამული უზრუნველყოფა, როგორიცაა Mach4 ან Fusion 360 ადაპტური გაწმენდისთვის, რათა თავიდან აიცილოთ მწვერვალები; მოერიდეთ მიმართულების სწრაფ ცვლილებას პანდუსების გარეშე.
A ცვლადი სიხშირის ამძრავი (VFD) არეგულირებს RPM-ს, ძაბვას და სიხშირეს, მაგრამ შეიძლება შეფერხდეს შეუსაბამობის შემთხვევაში, რამაც გამოიწვიოს ჰარმონიები ან გადაჭარბებული ძაბვა.
· შერჩევა და დაყენება :
o აირჩიეთ VFD-ები შეფასებული 1.5x spindle სიმძლავრით (მაგ. Huanyang ან Delta 1.5kW spindles) ვექტორული კონტროლით მუდმივი ბრუნვისთვის.
o პარამეტრები: დააყენეთ გადამყვანის სიხშირე >8 kHz სიმშვიდისთვის, ჩართეთ დაცვა გადაჭარბებული დენისგან/გადატვირთვისაგან (მოგზაურობები 150% 60 წმ.).
o გაყვანილობა: გამოიყენეთ დაცული კაბელები, დამიწეთ სათანადოდ, რათა თავიდან აიცილოთ EMI; დაკალიბრება 0-400Hz გამომავალისთვის.
· მოვლა :
o ყოველთვიურად: შეამოწმეთ ვენტილატორები/კონდენსატორები მტვერისთვის; firmware განახლებები მწარმოებლის აპლიკაციის საშუალებით.
o ტესტის დაცვა: გაუმართაობის სიმულაცია ავტომატური გამორთვის უზრუნველსაყოფად.
· უპირატესობები : ახანგრძლივებს სიცოცხლეს 20-30%-ით რბილი დაწყებისა და დინამიური დამუხრუჭების მეშვეობით; შეუთავსებელი იაფი VFDs რისკის ქვეშ spindle დაზიანება.
უმოქმედო ღეროები (მაგ., > 1 თვე) მიდრეკილია ჟანგისკენ ტენიანობისგან, განსაკუთრებით ავტოფარეხებში, დამღუპველ საკისრებში და კოტეჯებში.
· შენახვის ეტაპები :
1. კარგად გაასუფთავეთ და წაისვით მსუბუქი მანქანის ზეთი (მაგ., WD-40 Specialist) ლილვებზე/კოლეტებზე.
2. ამოიღეთ ხელსაწყოები; შეინახეთ დალუქულ ჩანთაში ან ყუთში სილიკა გელის გამშრალ პაკეტებში.
3. ვერტიკალური ორიენტაცია ტარების წინასწარ დატვირთვის შესამსუბუქებლად; კლიმატის კონტროლი (<60% RH, 10–30°C).
4. წყალში გაგრილებისთვის: სრულად გადაწურეთ და სეზონური პერიოდის შემთხვევაში დაუმატეთ ანტიფრიზი.
· ხელახალი გააქტიურება : ამუშავეთ დაბალ RPM-ზე 30 წუთის განმავლობაში, რათა გადაანაწილოთ ცხიმი სრულ გამოყენებამდე.
· გრძელვადიანი : ყოველწლიური დაშლა შესამოწმებლად, თუ ინახება >6 თვე.
| სარემონტო სამუშაოების | სიხშირის | ინსტრუმენტები საჭიროა | მოსალოდნელი სარგებელი |
|---|---|---|---|
| სუფთა შესასვლელები | ყოველდღიური / ყოველკვირეული | შეკუმშული ჰაერი, ფუნჯი | ხელს უშლის გადახურებას |
| ტარების შემოწმება | ყოველთვიური | ციფერბლატი, სტეტოსკოპი | აცვიათ ადრეული გამოვლენა |
| გადატვირთვის თავიდან აცილება | თითო სამუშაო | სიჩქარის კალკულატორი, VFD მონიტორი | ახანგრძლივებს ძრავის სიცოცხლეს |
| VFD შემოწმება | ყოველთვიური | მულტიმეტრი | სტაბილური სიჩქარის კონტროლი |
| შენახვის მოსამზადებელი | როგორც საჭიროა | ზეთი, საშრობი | კოროზიის პრევენცია |
ამ პრაქტიკის რეგულარულმა დაცვამ შეიძლება გააორმაგოს თქვენი spindle-ის ROI, მინიმუმამდე დაიყვანოს რემონტი (ხშირად $100–$300) და უზრუნველყოს თანმიმდევრული სიზუსტე თქვენი დესკტოპის CNC სამუშაო პროცესში. რთული საკითხებისთვის მიმართეთ სერტიფიცირებულ ტექნიკოსებს ან ფორუმებს, როგორიცაა CNCZone.
სწორი CNC spindle ძრავის არჩევა გადამწყვეტია თქვენი აპარატის სრული პოტენციალის გასახსნელად, რადგან ის პირდაპირ გავლენას ახდენს სიზუსტეზე, ეფექტურობაზე და მრავალფეროვნებაზე ჭრის, გრავირებისა და ფრეზის ამოცანებში. კარგად შეხამებული ღერო ამცირებს ვიბრაციას, ოპტიმიზებს ბრუნვას სხვადასხვა მასალისთვის - რბილი ხისგან დაწყებული ალუმინის დამთავრებული - და შეუფერხებლად აერთიანებს დესკტოპის CNC ჩარჩოებს, როგორიცაა Shapeoko ან 3018 სერია, რაც უზრუნველყოფს ტოლერანტობას 0,01 მმ-მდე და ახანგრძლივებს ხელსაწყოს სიცოცხლეს. ცუდი შერჩევა, პირიქით, იწვევს შეფერხებას, გადახურებას ან დასრულებას, რაც ხაზს უსვამს სიმძლავრის (500W–2.5kW), RPM დიაპაზონის (48000-მდე), გაგრილების ტიპისა და კოლეტის თავსებადობის შეფასების საჭიროებას თქვენი სამუშაო ნაკადის მოთხოვნების შესაბამისად.
ხართ თუ არა ავტოფარეხში საბაჟო ნიშნების პროტოტიპების მომზადების მოყვარული, მცირე სახელოსნოს მფლობელი, ან პროფესიონალი, რომელიც ეძებთ სამრეწველო ხარისხის საიმედოობას, ამ ტოპ 10 სიის ვარიანტები გვთავაზობს რაღაცას ყველა საჭიროებისთვის და ბიუჯეტისთვის, დაწყებული 100$-ზე დაბალი ჰაერის გაგრილების კომპლექტებიდან დაწყებული 500$-მდე პრემიუმ ტექნოლოგიით მოდელამდე. ბრენდები, როგორიცაა Vevor და RATTMMOTOR, ემსახურებიან დამწყებთათვის plug-and-play-ის სიმარტივით, ხოლო Stepcraft, AMB (Kress) და CNC4NEWBIE უზრუნველყოფს მაღალი დონის სიმშვიდეს და გამძლეობას მომთხოვნი აპლიკაციებისთვის. ამერიკული წარმოების ან აშშ-ში ოპტიმიზებული არჩევანი, როგორიცაა Carbide Compact ან Makita RT0701C, ხაზს უსვამს მარტივ ინტეგრაციას და მძლავრ მხარდაჭერას, რომელიც შეესაბამება წვრილმანი და ავტომატიზაციის მზარდ ტენდენციებს აშშ-ს CNC ბაზარზე.
მათ შორის, Zhong Hua Jiang CNC spindle ძრავა ბრწყინავს, როგორც ძლიერი, ზუსტი და გრძელვადიანი გადაწყვეტა, რომელსაც გლობალურად ენდობა . მისი დაპატენტებული ჰაერით გაგრილებული დიზაინით, ზუსტი საკისრებით გლუვი მუშაობისთვის, VFD თავსებადობით ცვლადი სიჩქარისთვის და 2 წლამდე სიცოცხლის ხანგრძლივობით ყოველდღიური გამოყენებისას, ის განსაკუთრებულ მნიშვნელობას ანიჭებს ზუსტი გრავირებას და მსუბუქ ფრეზს. Huajiang-ის 20+ წლიანი R&D-ის, CE/ISO სერთიფიკატების და აშშ-ს ძლიერი ხელმისაწვდომობის მხარდაჭერით, ის აქცევს საწყისი დონის მანქანებს მრავალმხრივ სამუშაო ცხენებად - ამუშავებს ყველაფერს, PCB პროტოტიპიდან დაწყებული, საბაჟო ნიშნებით დამთავრებული მინიმალური ხმაურითა და მოვლის საშუალებით. მომხმარებლის აღიარება მისი სტაბილურობისა და ROI გამორჩეულს ხდის მას როგორც დამწყებებისთვის, ასევე პროფესიონალებისთვის, რომლებიც ცდილობენ გააუმჯობესონ თავიანთი პარამეტრები სირთულის გარეშე.
საბოლოო ჯამში, ჩადეთ დრო თქვენს მასალებთან და მანქანასთან სპეციფიკაციების შესატყვისად, პრიორიტეტად მიაქციეთ ტექნიკური რუტინები, როგორიცაა რეგულარული გაწმენდა და ტარების შემოწმება, და გამოიყენეთ VFD დაცვა ხანგრძლივობისთვის. იმის გამო, რომ ამერიკული CNC ლანდშაფტი განვითარდება ხელახალი და ავტომატიზაციით, საიმედო ღეროს არჩევა, როგორიცაა Zhong Hua Jiang, არა მხოლოდ ზრდის პროდუქტიულობას, არამედ პოზიციონირებს თქვენ მდგრადი, მაღალი ხარისხის გამომუშავებისთვის მზარდი კონკურენტუნარიანი მწარმოებლის ეკონომიკაში. გამოიკვლიეთ მომხმარებელთა მიმოხილვები, შეამოწმეთ თავსებადობა და დაიწყეთ მცირე მასშტაბით — თქვენი იდეალური ღერძი ელოდება გაუთავებელ კრეატიულობას.
დააწკაპუნეთ აქ Zhong Hua Jiang-ის კატალოგის ჩამოსატვირთად.