
Skatījumi: 0 Autors: Vietnes redaktors Publicēšanas laiks: 2026-10-21 Izcelsme: Vietne


Neliela darbnīca var iegūt ražošanas jaudu, neiegūstot papildu platību. Tā ir kompakto CNC maršrutētāju praktiskā pievilcība.
Manuālā griešana bieži rada izkārtojuma kļūdas, nevienmērīgas detaļas un dārgu pārstrādi. Kompakts maršrutētājs pārvērš pārbaudītu digitālo failu atkārtojamā instrumenta kustībā.
Šajā rokasgrāmatā ir paskaidrots, kā mazie veikali var uzlabot ātrumu, konsekvenci, materiālu izmantošanu un darba elastību. Tas attiecas arī uz mašīnu izvēli, piemērotiem materiāliem, darbplūsmu un drošību.
Vieta bieži vien ir pirmais ierobežojums augošā darbnīcā. Katra jauna iekārta sacenšas ar montāžas soliņiem, krājumu noliktavām, iepakošanas zonām un drošiem celiņiem. Kompaktās CNC maršrutētāju mašīnas novieto automatizētu griešanu un gravēšanu uz stenda izmēra platformas. Viņi var pievienot digitālo ražošanu, nepiespiežot pilnībā pārveidot veikalu.
Kompakts nenozīmē, ka lietderīgā jauda ir garantēta. Darba aploksne joprojām kontrolē, kuras daļas iekļaujas starp asīm. Pircējiem ir jāsalīdzina X, Y un Z ceļojumi ar saviem lielākajiem periodiskajiem produktiem. Mazāka mašīna darbojas labi, ja vairums pasūtījumu ietver plāksnes, paneļus, armatūru, prototipus, rotaslietas vai īsu izkārtņu sastāvdaļas.
Labākais izkārtojums nodrošina, ka krājumi, instrumenti un gatavās detaļas atrodas maršrutētāja tuvumā. Operatori pavada mazāk laika, nesot materiālus pa veikalu. Īsāki apstrādes maršruti samazina arī izciļņus, skrāpējumus un nepareizi novietotas sagataves. Stabils sols, piekļuve priekšpusē un tīra apkalpošanas telpa atvieglo ikdienas iestatīšanu.
Nepieciešams mazs veikals |
Kā palīdz kompaktais CNC maršrutētājs |
Ierobežota grīdas platība |
Papildina CNC jaudu uz stenda vai kompakta statīva |
Jauktie pasūtījumi |
Maina produktus, izmantojot digitālos failus un rīkus |
Maza ražošanas komanda |
Veic ieprogrammētu darbu, kamēr darbinieki veic citus uzdevumus |
Kvalitātes variācija |
Atkārto pārbaudītās pozīcijas, dziļumus un darba ceļus |
Ārpakalpojuma detaļu darbs |
Nodrošina piemērotu gravēšanu un vieglu griešanu uz vietas |
Viena mašīna var atbalstīt daudzas ienesīgas preces. Izkārtņu veikals var izgriezt akrila burtus, iegravēt koka plāksnes un urbt montāžas modeļus. Produktu studija var apstrādāt džigas, iepakojuma ieliktņus un prototipus. Šis diapazons palīdz aizpildīt ražošanas nepilnības starp lielākiem pasūtījumiem.
The Vadošais CNC mašīnu un CNC vārpstu motoru ražotājs — Zhonghuajiang Spindle tīmekļa vietnē teikts, ka Huajiang sāka ražot 2000. gadā. Tā arī ziņo par 20 000 kvadrātpēdu iekārtu un vairāk nekā 20 ražošanas līnijām. Tā kompaktais maršrutētāju klāsts atspoguļo plašāku CNC iekārtu, vārpstas motoru, VFD un saistīto detaļu pieredzi.
Mazajiem veikaliem joprojām ir vajadzīgas reālas cerības. Galddatora maršrutētājs nevar aizstāt rūpniecisko plakanvirsmu pilnām loksnēm vai dziļai metāla noņemšanai. Tās spēks ir saistīts ar kompaktās jaudas saskaņošanu ar biežu, vērtīgu darbu. Šī spēle padara mašīnu aizņemtu, neaizņemot vietu, kas nepieciešama citur.
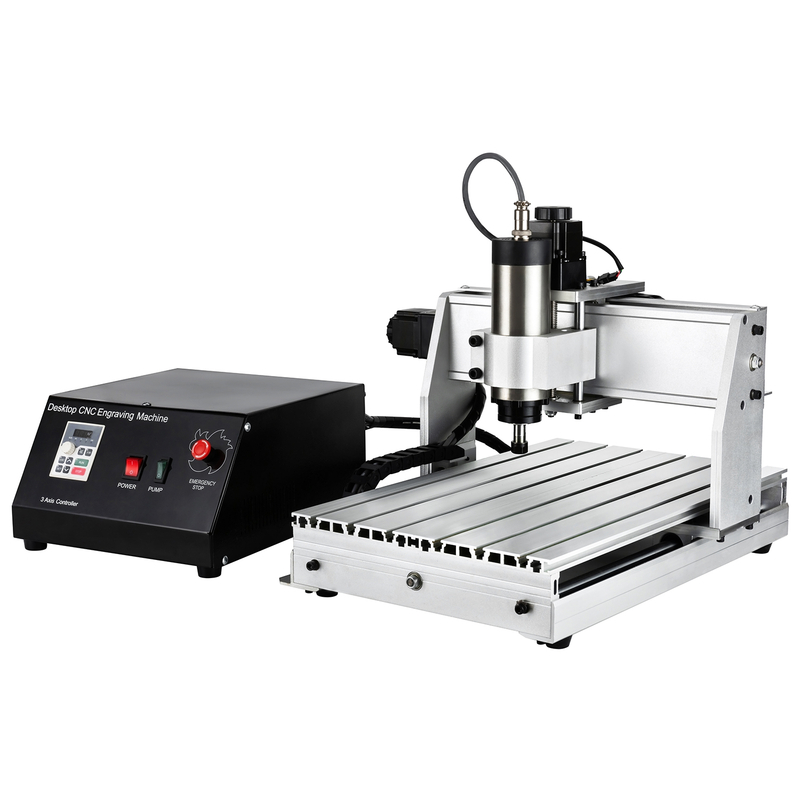
Kompakts maršrutētājs ietaupa laiku, pārvēršot atkārtojamus lēmumus atkārtoti lietojamā procesā. Operators izveido vai importē dizainu, sagatavo instrumentu celiņus, nodrošina krājumu un nosaka darba izcelsmi. Pēc tam kontrolieris seko ieprogrammētām kustībām, nevis ar roku zīmētām līnijām vai fiziskajām veidnēm.
Autodesk CNC programmēšanas pārskats izskaidro, kā G kods kontrolē kustību, vārpstas ātrumu, padevi un saistītās darbības. Šī digitālā darbplūsma ļauj veikalam pārbaudīt vienu programmu, labot to un izmantot to atkārtoti. Atkārtotiem pasūtījumiem vairs nav nepieciešams jauns manuāls izkārtojums.
Saglabātie faili saglabā konsekventus izmērus, dziļumus un gravēšanas pozīcijas. Tie ir īpaši noderīgi datu plāksnītēm, produktu etiķetēm, armatūrai un atbilstošiem komponentiem. Pārbaudīta programma arī samazina atšķirības starp dažādiem operatoriem. Konsistence ir atkarīga no kalibrēšanas, asiem instrumentiem, stingras darba turēšanas un stabila materiāla.
Efektīvi darba ceļi samazina nevajadzīgu pārvietošanos un atkārtotas piespēles. Ligzdošana novieto vairākas daļas uz vienas sagataves, vienlaikus saglabājot drošu atstarpi. Veikals var izgatavot vairāk izmantojamu gabalu no katras lapas. Tas var arī ietaupīt pārbaudēm vai mazākiem produktiem.
Izmantojiet šo vienkāršo ražošanas secību:
1. Pirms programmēšanas standartizējiet krājumu izmērus un failu nosaukumus.
2. Grupu darbi, kuriem ir viens materiāls, rīks un biezums.
3. Pirms vērtīgo krājumu iekraušanas veiciet lūžņu pārbaudi.
4. Pirms partijas izlaišanas pārbaudiet pirmo gatavo daļu.
5. Reģistrējiet pārbaudītas padeves, ātrumus, dziļumus un instrumentu numurus.
Automatizācija maina arī to, kā tiek izmantots darbaspēks. Pēc drošas iestatīšanas maršrutētājs apstrādā kontrolētu kustību, kamēr operators sagatavo failus vai pabeidz iepriekšējās daļas. Iekārtai joprojām ir nepieciešama uzraudzība, pamatojoties uz materiāliem, procesu un veikala noteikumiem. Tomēr tas samazina nepārtrauktu rokas vadību katra griezuma laikā.
Ar ātru apstrādi vien nevar izveidot efektīvu veikalu. Iestatīšanas laiks, pārbaude, tīrīšana, instrumentu maiņa un materiālu apstrāde ietekmē produkciju. Mazie veikali iegūst vairāk, veidojot atkārtojamas darba sistēmas. Uzticama desmit minūšu iestatīšana bieži vien ir svarīgāka par agresīvu padeves ātrumu, kas izraisa instrumentu salauzšanu vai raupjas malas.
Kompaktās CNC maršrutētāju mašīnas vislabāk darbojas ar materiāliem, kas atbilst to stingrībai, vārpstai, instrumentiem un mikroshēmu vadībai. Koksne un inženierijas dēļi ir izplatīti sākumpunkti. Akrils, PVC un citas plastmasas arī labi tiek apstrādātas, ja siltums tiek kontrolēts. PCB darbam un vieglai mīksto metālu apstrādei ir nepieciešami konservatīvāki iestatījumi.
Materiāls |
Parastie mazo veikalu darbi |
Svarīgs iestatīšanas fokuss |
Koksne un saplāksnis |
Izkārtnes, inkrustācijas, kastes, reljefi, armatūra |
Graudu virziens, izraušanas kontrole, putekļu noņemšana |
MDF |
Burti, veidnes, veidnes, displeja daļas |
Asi instrumenti, putekļu nosūkšana, aizzīmogotas malas |
Akrils |
Displeji, logotipi, paneļi, atzīmes |
Mikroshēmu evakuācija, piemēroti biti, kontrolēts siltums |
PCB materiāls |
Izolācijas celiņi, caurumi, prototipi |
Plakans spoilboard, smalki instrumenti, precīza Z-nulle |
Alumīnijs vai misiņš |
Plāksnes, gravēšana, gaismas profili |
Stingra iespīlēšana, seklas ietves, piemērota eļļošana |
Koka projektos vienā iestatījumā var apvienot profilēšanu, kabatas, urbšanu un gravēšanu. Tas samazina pārvietošanu starp zāģiem, urbjiem un rokas frēzēm. Tas arī saglabā dekoratīvās detaļas saskaņotas ar ārējām malām. Tīri rezultāti joprojām ir atkarīgi no pareizās uzgaļu ģeometrijas un griešanas virziena.
Plastmasai ir nepieciešami asi instrumenti un pietiekami daudz skaidu. Pārmērīgs karstums var izkausēt skaidas atpakaļ uz malas. Ļoti lēna padeve var berzēt, nevis sagriezt. Testa griezumi palīdz operatoram līdzsvarot vārpstas ātrumu, padevi un caurlaides dziļumu.
Mīkstam metālam nepieciešama lielāka kopšana nekā kokam. Kompakts maršrutētājs var iegravēt misiņu vai izgatavot seklus alumīnija profilus. To nevajadzētu uzskatīt par smagu frēzēšanas centru. Spēcīga darba turēšana, nelieli pakāpju līmeņi, piemēroti karbīda instrumenti un kontrolēts karstums aizsargā apdari un vārpstu.
Zhong Hua Jiang 3020 konfigurācijā ir norādīta 210 × 300 × 60 mm darba zona. Vietnē ir norādīta arī lodveida skrūvju transmisija un vairākas vārpstas izvēles iespējas. Tās 3040 kompaktais darbvirsmas maršrutētājs paplašina izmantojamo laukumu lielākām plāksnēm, prototipiem un grupētām daļām. Publicētajām iespējām pircējam joprojām ir jāpārbauda katra konfigurācija.
Ienesīgs darbs parasti nāk no atkārtošanas vai pielāgošanas. Labi piemēri ir sērijveida plāksnes, personalizētas dāvanas, mazas izkārtnes, urbšanas veidnes, elektroniskie korpusi un prototipu komponenti. Ideāls darbs ir ērti piemērots, tiek izmantoti pārbaudīti instrumenti un pietiekami bieži atgriežas, lai attaisnotu saglabātos armatūru un programmas.
Divi kompakti maršrutētāji var aizņemt līdzīgu vietu, taču darbojas ļoti atšķirīgi. Ražošanas jauda nāk no visas sistēmas, nevis no vienas virsraksta specifikācijas. Pircējiem jāsāk ar atkārtotām detaļām, materiāliem un apdares prasībām. Šīs vajadzības atklāj, kuras funkcijas ir pelnījušas budžetu.
Darba aploksnei ir jānotur daļa, skavas un griešanas atstarpe. Z gājienam ir jāaptver pamatne, spoilboard un nepieciešamais instrumenta garums. Rāmja stingrība nodrošina griezēja stabilitāti zem slodzes. Flex var radīt pļāpāšanu, neprecīzus izmērus, raupjas malas un īsāku instrumenta kalpošanas laiku.
Lodveida skrūves parasti nodrošina kontrolētu kustību un mazu pretsparu detalizētam darbam. Citas piedziņas sistēmas var piedāvāt dažādus ātruma, izmaksu un apkopes kompromisus. Pircējiem jājautā, kā iekārta uztur izlīdzinājumu un kā tiek pārbaudīta pretdarbība. Pieejamie regulēšanas punkti saīsina apkopes darbu.
Vārpstas jauda negarantē ātru griešanu. Rāmim, fiksatoram, uzgalim, padeves ātrumam un caurlaides dziļumam ir jāatbalsta slodze. Ātruma diapazonam ir nozīme, jo kokam, plastmasai un metālam ir nepieciešami atšķirīgi griešanas apstākļi. Uzticamas uzmavas un līdzsvaroti instrumenti arī aizsargā virsmas kvalitāti.
Kontrolierim jāatbilst operatora prasmēm un plānotajai darbplūsmai. GRBL sistēmas ir piemērotas daudzām sākuma līmeņa galddatoriem. Uz MACH3 balstītas konfigurācijas var atbalstīt citas vadības preferences. Pirms iegādes apstipriniet datora prasības, failu saderību, bezsaistes vadību, robežslēdžus, zondēšanu un avārijas apturēšanas darbību.
Izmantojiet šo pirkšanas kontrolsarakstu:
Izmēriet lielāko atkārtojošo daļu, nevis mazāko paraugu.
Uzskaitiet katru materiālu un nepieciešamo griešanas dziļumu.
Aprēķiniet vietu maršrutētājam, korpusam, vakuuma šļūtenei un datoram.
Apstipriniet pieejamo spriegumu, vārpstas konfigurāciju, uzmavas un nomaiņas rīkus.
Pārskatiet apmācību, rokasgrāmatas, rezerves daļas, garantijas noteikumus un atbildes laikus.
Jautājiet, vai turpmākajam rotācijas darbam vai stiprākai vārpstai ir nepieciešama cita iekārta.
Ražotājs saka, ka Zhong Hua Jiang atbalsta OEM/ODM pieprasījumus un pielāgotas konfigurācijas. Tas var palīdzēt pircējiem saskaņot vārpstu, kontrolieri un piederumus noteiktam procesam. Noderīgā piegādātāja apspriedē jāiekļauj detaļu rasējumi, materiāli, pielaides, partijas lielumi, darba stundas un vietējā jauda.
Izvairieties no pirkšanas tikai maksimālai reklamētajai iespējai. Maršrutētājs, kas veic tīru ikdienas darbu, rada lielāku vērtību nekā pārāk liela specifikācija, ko izmanto reti. Stabili iestatījumi, pieejamais atbalsts un pieejamie izejmateriāli bieži vien nosaka ilgtermiņa produktivitāti.
Efektivitāte sākas pirms vārpstas sākuma. Rūpīgi sagatavots darbs tiek veikts maršrutētājā ar pārbaudītiem krājumiem, failiem ar nosaukumu, atlasītiem rīkiem un skaidru pārbaudes plānu. Šī sagatavošana neļauj operatoriem atrisināt vienu un to pašu problēmu katrā ražošanas posmā.
Saglabājiet zīmējumu, CAM failu, G kodu, iestatīšanas attēlu, rīku sarakstu un materiālu ierakstu kopā. Ņemiet vērā darba izcelsmi un stiprinājuma pozīciju. Ierakstiet pārbaudītas padeves, vārpstas ātrumus, caurlaides dziļumus un apdares pielaides. Versijas kontrole neļauj vecam darba ceļam sasniegt jaunu krājumu.
Sāciet katru partiju ar pirmā izstrādājuma pārbaudi. Pirms turpināt, izmēriet svarīgos izmērus un pārbaudiet malu kvalitāti. Ja rezultāts neizdodas, pārtrauciet un labojiet iestatīšanu. Šī nelielā pauze maksā mazāk nekā visas loksnes sagriešana vai vairāku gravētu izstrādājumu pārtaisīšana.
Reģistrējiet iestatīšanas minūtes, griešanas laiku, instrumentu maiņas, noraidītās detaļas un apkopes pārtraukumus. Šie skaitļi atklāj patieso vājo kaklu. Ātrāks bits nevar atrisināt lēnu iespīlēšanu. Lielāka vārpsta nevar novērst atkārtotas programmēšanas kļūdas.
Noderīgas nedēļas darbības ietver:
Notīriet sliedes, skrūves, uzmavas, ventilatorus un pieejamās skaidu vietas.
Pārbaudiet stiprinājumus, kabeļu kustību, eļļošanas vajadzības un avārijas vadības ierīces.
Pārbaudiet, vai uzgaļiem nav nodiluma, uzkrāšanās, šķembu vai nepareizu instrumentu numuru.
Kad plakanums sāk ietekmēt dziļumu, novietojiet to uz virsmas.
Dublējiet pārbaudītās programmas un skaidri marķējiet tos.
Kompaktais izmērs nenovērš mašīnas apdraudējumus. Smalkie koksnes putekļi ietekmē veselību un var radīt ugunsgrēka risku. OSHA koka putekļu vadlīnijās ir ieteikta inženiertehniskā kontrole, tostarp vietējā nosūces ventilācija. Veikaliem savos procesos jāizmanto piemērota nosūkšana, aizsardzība, dzirdes un acu aizsarglīdzekļi.
Turiet avārijas apturēšanas ierīci sasniedzamu no parastās darbības pozīcijas. Nekad nepieskarieties kustīgam instrumentam. Pirms palaišanas nostipriniet katru sagatavi un pārbaudiet skavas. Izvairieties no nepazīstamu vai riskantu darbu atstāšanas bez uzraudzības. Korpuss var palīdzēt ierobežot mikroshēmas un troksni, taču tam ir jānodrošina droša gaisa plūsma un apkope.
Visbeidzot, katru mēnesi pārskatiet mašīnas izmantošanu. Ja gaidīšana nāk no programmēšanas, uzlabojiet veidnes un apmācību. Ja iestatīšana izraisa kavēšanos, uzlabojiet armatūru un krājumu standartus. Ja jauda paliek pilna, pārvietojiet periodiskos darbus uz plānotajām partijām. Izmērīti uzlabojumi pārvērš kompakto maršrutētāju par uzticamu ražošanas līdzekli.
Kompaktās CNC maršrutētāju iekārtas palīdz maziem veikaliem veikt precīzu, atkārtojamu darbu ierobežotā telpā. To vērtību nodrošina piemēroti darbi, pārbaudītas programmas, stingra darba turēšana, pareizi instrumenti un disciplinēta apkope.
Izvēlieties darba aploksni, vārpstu, kontrolieri un atbalstu reāliem produktiem. Kad iekārta atbilst darbplūsmai, tā var samazināt pārstrādi, saīsināt iestatījumus un paplašināt rentablus griešanas un gravēšanas pakalpojumus.
A: Tie var atbalstīt komerciālu nelielu detaļu darbu, ja iekārta un process atbilst vajadzīgajai pielaidei. Precizitāti ietekmē stingrība, kalibrēšana, instrumenta stāvoklis, darba turēšana un materiāla stabilitāte. Vienmēr pārbaudiet paraugu, izmēriet kritiskās īpašības un apstipriniet pirmo daļu pirms partijas ražošanas. Nedomājiet, ka viena publicētā precizitāte attiecas uz katru materiālu vai konfigurāciju.
A: Izplatītākie materiāli ir koks, saplāksnis, MDF, akrils, PVC, plastmasa, PCB materiāls un atsevišķi mīkstie metāli. Faktiskā jauda ir atkarīga no vārpstas jaudas, rāmja stingrības, instrumentiem, dzesēšanas un griešanas parametriem. Mīkstajiem metāliem parasti ir vajadzīgas seklas caurlaides un stingra iespīlēšana. Kompaktie maršrutētāji neaizstāj smago metālu frēzēšanas centrus.
A: Atstājiet vairāk vietas nekā mašīnas ārējie izmēri. Veikalā ir nepieciešama vieta stabilam solam, krājumu iekraušanai, skavas, piekļuve datoram, nosūkšanas šļūtenes, ventilācija un apkope. Izmantojot flīzēšanu, iekļaujiet atstarpi gariem sagatavēm. Turiet ejas atvērtas un avārijas vadības ierīces viegli sasniedzamas.
A: Jā, īpaši mazām atkārtotām detaļām, sērijveida plāksnēm, zīmēm, dāvanām, armatūru un prototipiem. Pakešu efektivitāte uzlabojas, izmantojot saglabātās programmas, standartizētu krājumu, ligzdošanu un atkārtojamus armatūru. Pirms partijas palaišanas pārbaudiet pirmo vienumu. Sekojiet instrumenta nodilumam, jo tas laika gaitā var mainīt izmērus un apdares kvalitāti.
A: Sāciet ar lielāko atkārtoto daļu un vissmagāk plānoto materiālu. Izvēlieties pietiekami daudz X, Y un Z gājienu krājumiem, skavām un instrumentiem. Saskaņojiet vārpstas jaudu un ātrumu ar reālām griešanas slodzēm. Izvēlieties kontrolieri, kas ir saderīgs ar pieejamajiem datoriem, programmatūru un operatora prasmēm. Pirms pasūtīšanas apstipriniet zondēšanu, gala slēdžus, avārijas apturēšanu, atbalstu un rezerves daļas.


