
Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-08-12 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ເຄີຍພະຍາຍາມເຮັດຊິ້ນສ່ວນທີ່ບໍ່ມີພື້ນທີ່ຫວ່າງບໍ? ກະ ທັດຮັດ ເຄື່ອງເຣົາເຕີ CNC ສາມາດປ່ຽນຫ້ອງທີ່ແໜ້ນໜານັ້ນໃຫ້ກາຍເປັນບ່ອນເຮັດວຽກຕົວຈິງໄດ້.
ກອງປະຊຸມຂະຫນາດນ້ອຍຕ້ອງການຄວາມຖືກຕ້ອງໂດຍບໍ່ມີການ clutter ພິເສດ. ເຄື່ອງທີ່ຖືກຕ້ອງຄວນເຫມາະກັບພື້ນທີ່ຂອງເຈົ້າ, ຕັດວັດສະດຸຂອງເຈົ້າ, ແລະມີຄວາມຫນ້າເຊື່ອຖື.
ໃນບົດຂຽນນີ້, ພວກເຮົາຈະກວມເອົາ ຄວາມເຫມາະສົມ (ການວາງແຜນພື້ນທີ່), ຄວາມສາມາດ (ໄມ້, ພາດສະຕິກ, ໂລຫະອ່ອນ), ການຕິດຕັ້ງ (ການຕິດຕັ້ງດ່ວນ), ແລະ ຄ່າໃຊ້ຈ່າຍທັງຫມົດ (ການບໍາລຸງຮັກສາແລະການສະຫນັບສະຫນູນຫລັງການຂາຍ).
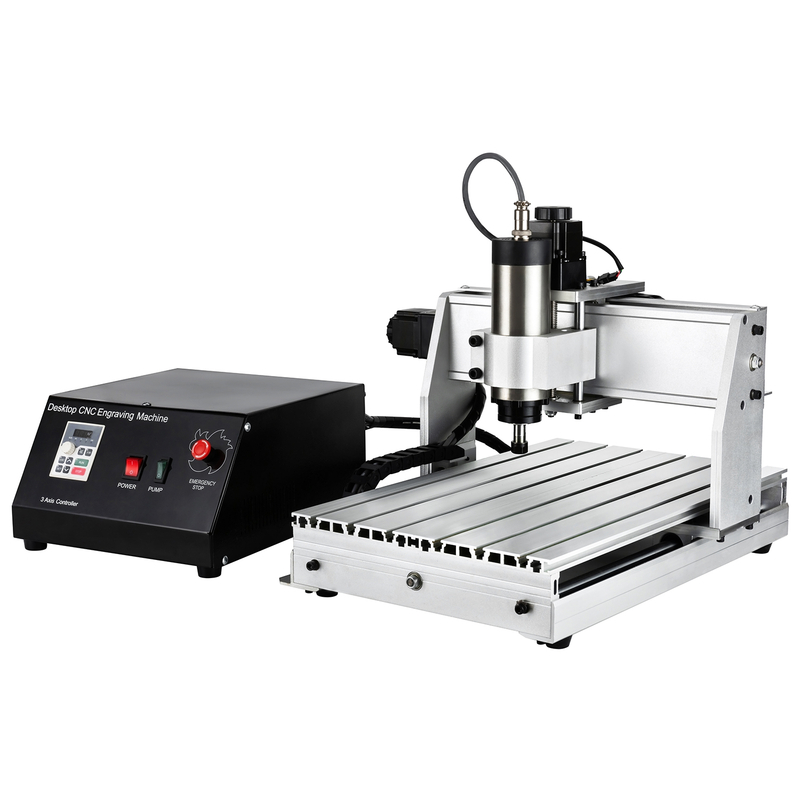
ກະ ທັດຮັດ ເຄື່ອງເຣົາເຕີ CNC ແມ່ນພຽງແຕ່ 'ກະທັດຮັດ' ຖ້າມັນເໝາະສົມກັບຊີວິດຈິງຂອງເຈົ້າ. ຂ້ອຍເຄີຍເຫັນຜູ້ຊື້ສຸມໃສ່ຂະຫນາດນອກ, ຫຼັງຈາກນັ້ນລືມສາຍ, ສາຍທໍ່ຂີ້ຝຸ່ນ, ແລະພື້ນທີ່ປະຕິບັດການ. ວັດແທກກ່ອນ. ຕັດສິນໃຈທີສອງ. ທ່ານຈະຊ່ວຍປະຢັດອາທິດຂອງຄວາມອຸກອັ່ງ.
ວິທີທີ່ໄວທີ່ຈະຄິດກ່ຽວກັບມັນ: ຮ້ານຂອງເຈົ້າມີຂໍ້ຈໍາກັດ, ບໍ່ພຽງແຕ່ເປັນຮອຍຕີນ. ເມື່ອເຄື່ອງຈັກແລ່ນ, ມັນຕ້ອງການການເກັບກູ້ການເຮັດວຽກ, ຫ້ອງສາຍໄຟ, ແລະພື້ນທີ່ລະບາຍອາກາດ. ລາຍລະອຽດເຫຼົ່ານັ້ນຕັດສິນໃຈວ່າເຄື່ອງໄດ້ມີຄວາມຮູ້ສຶກງ່າຍຫຼືຫນ້າລໍາຄານມື້ຕໍ່ໄປ.
ເລີ່ມຕົ້ນດ້ວຍການສ້າງແຜນທີ່ເສັ້ນທາງຈາກເຄື່ອງຈັກໄປຫາທຸກສິ່ງທຸກຢ່າງທີ່ມັນຕ້ອງການ. ນັ້ນລວມມີພະລັງງານ, ການສະກັດເອົາຂີ້ຝຸ່ນ, ແລະແມ້ກະທັ້ງວິທີທີ່ທ່ານຈະເຂົ້າຫາເຄື່ອງມືຫຼັງຈາກຕິດຕັ້ງມັນ.
ໃຊ້ລາຍການກວດນີ້ເພື່ອບໍ່ໃຫ້ພາດລາຍການ 'ເບິ່ງບໍ່ເຫັນ' ທີ່ຄົນລືມ:
ຄວາມກວ້າງຂອງປະຕູ / ແລວທາງ : ວັດແທກຈຸດທີ່ແຄບທີ່ສຸດທີ່ເຄື່ອງຈະຜ່ານ. ເພີ່ມ 5-10 ຊຕມສໍາລັບການຫຸ້ມຫໍ່ແລະການຫັນເປັນມຸມ. ຖ້າທ່ານວາງແຜນການຈັດສົ່ງຜ່ານຊອຍ, ກວດເບິ່ງເສັ້ນທາງ, ບໍ່ແມ່ນໄລຍະຫ່າງຂອງຫ້ອງວາງສະແດງ.
ຂະຫນາດ Bench ແລະຄວາມສູງທີ່ມີຢູ່ : ຢືນຢັນວ່າຕາຕະລາງສາມາດຮອງຮັບນ້ໍາ, ແລະກວດກາເບິ່ງຄວາມສູງສໍາລັບສາຍສາຍ. ຊັ້ນວາງຕ່ຳພາຍໃຕ້ຕັ່ງນັ່ງສາມາດກີດຂວາງພື້ນທີ່ຄວບຄຸມ/ໄຟຟ້າແບບປະສົມປະສານ. ນອກຈາກນັ້ນ, ໃຫ້ກວດເບິ່ງວ່າທ່ານມີການເກັບກູ້ຫຼາຍປານໃດຂ້າງເທິງພື້ນທີ່ spindle.
ຕໍາແໜ່ງປ່ຽງເກັບຂີ້ຝຸ່ນ : ຊອກຫາບ່ອນທີ່ທໍ່ຈະເຊື່ອມຕໍ່ໃນລະຫວ່າງການເຮັດວຽກ. ຖ້າທໍ່ສູນຍາກາດຂອງເຈົ້າຈັບຢູ່ຊັ້ນວາງ, ເຈົ້າຈະປ່ຽນເສັ້ນທາງທັງໝົດຂອງຮ້ານ. ມັນງ່າຍກວ່າທີ່ຈະວາງແຜນດຽວນີ້ກ່ວາການ 'ເຮັດໃຫ້ມັນເຮັດວຽກ' ພາຍຫຼັງ.
ການເຂົ້າເຖິງພະລັງງານແລະເສັ້ນທາງສາຍ : ກໍານົດປະເພດ outlet ແລະສາຍເຂົ້າເຖິງ. ຫຼີກເວັ້ນການແລ່ນສາຍເຄເບີ້ນຜ່ານທາງຍ່າງບ່ອນທີ່ຊິບແລະຂີ້ຝຸ່ນລວບລວມ. ຖ້າທ່ານຕ້ອງການການຂະຫຍາຍ, ໃຫ້ແນ່ໃຈວ່າມັນສາມາດຈັດການກັບການໂຫຼດໄດ້ຢ່າງປອດໄພ.
ຕອນນີ້ໃຫ້ປຽບທຽບສິ່ງທີ່ສຳຄັນທີ່ສຸດ: ຮອຍຕີນທີ່ຄອບຄອງ ທຽບກັບຂະໜາດນອກ. ຂະໜາດນອກ 'ນ້ອຍ' ຍັງສາມາດຕ້ອງການຫ້ອງເພີ່ມເຕີມໄດ້ເມື່ອທ່ານລວມເອົາທໍ່ທໍ່, ການເຂົ້າເຖິງການຢຸດສຸກເສີນ, ແລະການລ້າງສາຍເຄເບີ້ນ.
ການວັດແທກທີ່ທ່ານກວດສອບ |
ເປັນຫຍັງມັນຈຶ່ງສໍາຄັນໃນກອງປະຊຸມຂະຫນາດນ້ອຍ |
ຈະເຮັດແນວໃດ |
ຮອຍຕີນທີ່ຍຶດຄອງ |
ພື້ນທີ່ໃຊ້ຕົວຈິງໃນລະຫວ່າງການປະຕິບັດງານ |
ປະກອບມີທໍ່ + ລ້າງສາຍ |
ຂະຫນາດນອກເຄື່ອງ |
ການຫຸ້ມຫໍ່ + ການຄາດຄະເນການຈັດວາງ |
ຢືນຢັນວ່າມັນຜ່ານປະຕູ |
ຊ່ອງແກນ Z |
ຄວາມເລິກສໍາລັບພາກສ່ວນແລະຄວາມຫນາ |
ຮັບປະກັນການເດີນທາງ Z ພຽງພໍສໍາລັບວຽກຂອງເຈົ້າ |
ຜູ້ຊື້ສ່ວນໃຫຍ່ຊອກຫາ 'desktop CNC,' ຈາກນັ້ນຄົ້ນພົບວ່າຂະຫນາດວຽກແມ່ນຂໍ້ຈໍາກັດທີ່ແທ້ຈິງ. ເບນເທິງກະ ຊັບ ເຄື່ອງເຣົາເຕີ CNC ປົກກະຕິຈະຮູ້ສຶກດີໃນຊັ້ນຮຽນ 24' x 24' ຫາ 36' x 36'. ການຕັ້ງຄ່າບາງອັນແມ່ນນ້ອຍລົງ. ຄົນອື່ນໃຊ້ລົດເຂັນທີ່ອຸທິດຕົນ.
ແຕ່ຢ່າຢຸດຢູ່ທີ່ຂະຫນາດຂອງແທັບເລັດ. ທ່ານຕ້ອງການຈັບຄູ່ການເດີນທາງເຮັດວຽກທີ່ມີປະສິດທິພາບກັບພາກສ່ວນທີ່ທ່ານເຮັດຕົວຈິງ.
ຂອບເຂດຂະຫນາດຂອງ Bench-top (desktop class) : ວາງແຜນສໍາລັບເຄື່ອງຈັກຕົວມັນເອງບວກກັບ clearance ອ້ອມຮອບມັນ. ຜູ້ໃຊ້ຫຼາຍຄົນຕ້ອງການພື້ນທີ່ດ້ານຫນ້າສໍາລັບອຸປະກອນການໃຫ້ອາຫານແລະການກວດສອບຄວາມສອດຄ່ອງ. ຖ້າເກົ້າອີ້ຂອງເຈົ້າແຫນ້ນ, ສັນຍາ 'ກະທັດຮັດ' ສາມາດກາຍເປັນການຕີຄົງທີ່.
ການເດີນທາງທີ່ມີປະສິດທິຜົນທຽບກັບຂະຫນາດໂດຍລວມ : ຂະຫນາດໂດຍລວມເບິ່ງຄົງຢູ່ໃນເຈ້ຍ. ຂະຫນາດການເດີນທາງກໍານົດສິ່ງທີ່ທ່ານສາມາດຕັດ, ແກະສະຫຼັກ, ແລະເຈາະ. ສໍາລັບກອງປະຊຸມຂະຫນາດນ້ອຍ, ຂະຫນາດການເດີນທາງມັກຈະກໍານົດວ່າທ່ານສາມາດເຮັດແຜ່ນຂະຫນາດໃຫຍ່ຫນຶ່ງຫຼືພຽງແຕ່ສ່ວນຂະຫນາດນ້ອຍເທົ່ານັ້ນ.
ການເກັບກູ້ແນວຕັ້ງ (Z-axis travel) : ການເດີນທາງ Z-axis ຕັດສິນໃຈວ່າຫຸ້ນຂອງທ່ານສາມາດຫນາ. ຊິ້ນສ່ວນແຜ່ນບາງໆແລະຊ່ອງຫວ່າງຂະຫນາດນ້ອຍມີຄວາມຮູ້ສຶກງ່າຍ. ສິນຄ້າແຜ່ນຫຼືການຕິດຕັ້ງທີ່ຫນາກວ່າຕ້ອງການ headroom ຫຼາຍ, ບວກກັບຄວາມຍາວຂອງເຄື່ອງມືທີ່ປອດໄພ.
ຂ້າງລຸ່ມນີ້ແມ່ນວິທີງ່າຍໆໃນແຜນທີ່ການເດີນທາງໄປຫາປະເພດວຽກ.
ວຽກຫຼັກຂອງເຈົ້າ |
ສິ່ງທີ່ຕ້ອງຈັດລໍາດັບຄວາມສໍາຄັນ |
ເຫມາະທົ່ວໄປສໍາລັບເຄື່ອງທີ່ຫນາແຫນ້ນ |
engraving ຂະຫນາດນ້ອຍ / ການເຮັດວຽກ PCB |
Z-axis ສໍາລັບການຕິດຕໍ່ເຄື່ອງມື, ການເດີນທາງສໍາລັບການຈັດວາງ |
ການເດີນທາງຊັ້ນ desktop ເຮັດວຽກໄດ້ດີ |
ການເຮັດປ້າຍ / ການແກະສະຫຼັກບັນເທົາທຸກ |
ການເດີນທາງ X/Y + ການຄວບຄຸມຄວາມໄວ spindle |
ຮູບແບບເດັສທັອບຂະຫນາດໃຫຍ່ເຫມາະກັບວຽກຫຼາຍ |
ພາດສະຕິກ prototypes / routing blanks |
Z ການເດີນທາງ + rigidity ຫມັ້ນຄົງ |
ການອອກແບບກອບແຂງກະທັດລັດຊ່ວຍ |
ສໍາລັບພື້ນທີ່ຈໍາກັດ, ການເກັບກູ້ແນວຕັ້ງຈະກາຍເປັນສິ່ງສໍາຄັນຫຼາຍເພາະວ່າທ່ານບໍ່ສາມາດ 'ພຽງແຕ່ຍ້າຍສິ່ງທີ່ຢູ່ອ້ອມຮອບ' ໄດ້ຢ່າງງ່າຍດາຍ.
ການຈັດຕໍາແຫນ່ງບໍ່ແມ່ນການຕັດສິນໃຈຫນຶ່ງ. ມັນເປັນຍຸດທະສາດການຈັດວາງ. ທາງເລືອກທີ່ດີທີ່ສຸດຂອງທ່ານແມ່ນຂຶ້ນກັບວິທີທີ່ທ່ານຈັດການຂີ້ຝຸ່ນແລະບ່ອນທີ່ທ່ານເກັບຮັກສາວັດສະດຸ.
ນີ້ແມ່ນການເຄື່ອນໄຫວທີ່ງ່າຍດາຍທີ່ສຸດ. ກະທັດຮັດ ທີ່ດີ ເຄື່ອງເຣົາເຕີ CNC ມັກຈະໃສ່ກັບບ່ອນນັ່ງມາດຕະຖານໂດຍບໍ່ຕ້ອງປ່ຽນບ່ອນເຮັດວຽກຂອງເຈົ້າໃຫ້ເປັນບ່ອນກໍ່ສ້າງ. ຢ່າງໃດກໍຕາມ, ໃຫ້ກວດເບິ່ງວິທີການທໍ່ຂີ້ຝຸ່ນຈາກການເຊື່ອມຕໍ່ທີ່ຕິດຢູ່ດ້ານເທິງແລະວ່າຂາຂອງເບດຈະຕັນມັນບໍ.
ການຈັດວາງມຸມຊ່ວຍປະຫຍັດພື້ນທີ່ຂອງພື້ນ, ແຕ່ມັນປ່ຽນວິທີທີ່ທ່ານເຂົ້າເຖິງເຄື່ອງຈັກ. ໃຫ້ແນ່ໃຈວ່າທ່ານສາມາດບັນລຸການຄວບຄຸມໄດ້ໄວແລະເອົາຊິ້ນສ່ວນອອກຢ່າງປອດໄພຫຼັງຈາກການຕັດ. ນອກຈາກນັ້ນ, ກວດສອບວ່າສາຍຂີ້ຝຸ່ນບໍ່ໄດ້ແລ່ນເຂົ້າໄປໃນຂອບກໍາແພງແລະຈໍາກັດການໄຫຼຂອງອາກາດ.
ຖ້າກອງປະຊຸມຂອງທ່ານຈັດຄືນໃຫມ່ທຸກໆອາທິດ, ການເຄື່ອນຍ້າຍແມ່ນສໍາຄັນ. ກອບທີ່ມີນ້ໍາຫນັກເບົາບວກກັບການຈັດຕໍາແຫນ່ງທີ່ຫມັ້ນຄົງຊ່ວຍໃຫ້ທ່ານປ່ຽນເຄື່ອງຈັກໃນເວລາທີ່ການຜະລິດມີການປ່ຽນແປງ. ການຈັບແມ່ນສາຍແລະຄວາມຍາວຂອງທໍ່. ວາງແຜນການຫຼຸດສາຍເຄເບີ້ນ ແລະ ເສັ້ນທາງສາຍທໍ່ເພື່ອໃຫ້ການເຄື່ອນຍ້າຍບໍ່ໄດ້ສ້າງຈຸດ friction ໃຫມ່.
ການຄວບຄຸມສິ່ງລົບກວນແລະຂີ້ຝຸ່ນຍັງຈັດວາງຮູບຮ່າງ. ໃນສະຖານທີ່ໃນລົ່ມ, ການຕິດຕັ້ງແບບປິດລ້ອມ ຫຼື ການໂຕ້ຕອບທີ່ເປັນມິດກັບຝຸ່ນແມ່ນເປັນເລື່ອງສໍາຄັນ. spindle ທີ່ເຮັດວຽກງຽບຈະຊ່ວຍໃຫ້ທ່ານຮັກສາການດໍາເນີນງານຢູ່ໃກ້ກັບສະຖານີເຮັດວຽກອື່ນໆໂດຍບໍ່ມີການລົບກວນຢ່າງຕໍ່ເນື່ອງ.
'ບໍ່ມີພື້ນຖານຄົງທີ່' ບໍ່ໄດ້ຫມາຍຄວາມວ່າ 'ວາງຢູ່ບ່ອນໃດກໍໄດ້ ແລະບໍ່ສົນໃຈທຸກຢ່າງ.' ການອອກແບບທີ່ກະທັດຮັດເນັ້ນໃສ່ການຕິດຕັ້ງທີ່ງ່າຍກວ່າ, ແຕ່ທ່ານຍັງຕ້ອງການພື້ນຜິວທີ່ມີລະດັບ ແລະນິໄສຂອງສາຍໄຟທີ່ປອດໄພ.
ນີ້ແມ່ນສິ່ງທີ່ຄວນກວດສອບເພື່ອໃຫ້ເຄື່ອງປະຕິບັດຕົວໄດ້ດີໃນການນໍາໃຊ້ປະຈໍາວັນ:
ພື້ນຜິວລະດັບ : ຢືນຢັນວ່າ bench ຫຼືພື້ນແມ່ນຫມັ້ນຄົງ. ເຖິງແມ່ນວ່າຄວາມບໍ່ສະ ເໝີ ພາບເລັກນ້ອຍສາມາດສົ່ງຜົນກະທົບຕໍ່ການເຮັດເລື້ມຄືນໃນລະຫວ່າງການເຮັດວຽກທີ່ຍາວນານ.
ແຫຼ່ງການສັ່ນສະເທືອນ : ຮັກສາເຄື່ອງໃຫ້ຫ່າງຈາກປະຕູຢ່າງໜັກ, ເຄື່ອງອັດ, ຫຼືພື້ນທີ່ທີ່ມີການຈະລາຈອນສູງ. ໃນກອງປະຊຸມຂະຫນາດນ້ອຍ, ການສັ່ນສະເທືອນເດີນທາງໄກກວ່າທີ່ຄົນຄິດ.
ຄວາມປອດໄພຂອງສາຍເຄເບີນ : ສາຍເສັ້ນທາງເພື່ອໃຫ້ຊິບບໍ່ໄດ້ເກັບກໍາຢູ່ທີ່ໂຄ້ງ. ຫຼີກລ່ຽງບ່ອນທີ່ສາຍທໍ່ ຫຼືສາຍໄຟຂັດກອບເຄື່ອງໃນລະຫວ່າງການເຄື່ອນທີ່.
ນີ້ຫມາຍຄວາມວ່າແນວໃດສໍາລັບລູກຄ້າແມ່ນງ່າຍດາຍ: ເຄື່ອງທີ່ຫນາແຫນ້ນຖືກອອກແບບເພື່ອຫຼຸດຜ່ອນພາລະການຕິດຕັ້ງ. ທ່ານໃຊ້ເວລາຫນ້ອຍໃນການກໍ່ສ້າງພື້ນຖານໂຄງລ່າງແລະພາກສ່ວນຕັດເວລາຫຼາຍ. ມັນສໍາຄັນໃນເວລາທີ່ 'ອະສັງຫາລິມະສັບ' ຂອງກອງປະຊຸມຂອງທ່ານເປັນຄໍຂອດ, ບໍ່ແມ່ນງົບປະມານຂອງທ່ານ.
ຂະ ໜາດກະທັດຮັດ ເຄື່ອງເຣົາເຕີ CNC ຮູ້ສຶກວ່າ 'ຖືກຕ້ອງ' ເພາະວ່າມັນເຮັດຕົວຄືກັບເຄື່ອງມືອຸດສາຫະກຳຂະໜາດນ້ອຍ, ບໍ່ແມ່ນຂອງຫຼິ້ນ. ເມື່ອມັນຕັດຢ່າງລຽບງ່າຍ, ພວກມັນມັກຈະເຮັດສິ່ງໜຶ່ງທີ່ງຽບໆໄດ້ດີ: ຄວາມແຂງແກ່ນ. ອີກປະການຫນຶ່ງທີ່ງຽບສະຫງົບແມ່ນຮູບແບບເອເລັກໂຕຣນິກ, ມັກຈະສ້າງຂຶ້ນໃນໂຄງສ້າງເຄື່ອງຈັກເພື່ອຫຼຸດຜ່ອນຄວາມວຸ່ນວາຍ.
ຜູ້ຊື້ສ່ວນໃຫຍ່ສັງເກດເຫັນຄວາມແຕກຕ່າງພຽງແຕ່ຫຼັງຈາກວຽກທໍາອິດ. ເວົ້າໜ້ອຍລົງໃນລະຫວ່າງການແກະສະຫຼັກ. ລົບກວນການຕິດຕັ້ງໜ້ອຍລົງ. ພື້ນທີ່ເຮັດວຽກທີ່ສະອາດຂຶ້ນ ເພາະວ່າພາກສ່ວນສາຍໄຟ ແລະຂີ້ຝຸ່ນບໍ່ໄດ້ກະແຈກກະຈາຍຢູ່ທົ່ວທຸກແຫ່ງ. ໄຊຊະນະນ້ອຍໆເຫຼົ່ານັ້ນເພີ່ມຂຶ້ນໄວໃນຮ້ານຈໍາກັດ.
ຄວາມແຂງກະດ້າງແມ່ນງ່າຍດາຍ: ກອບຄວນຄົງທີ່ໃນຂະນະທີ່ spindle ເຂົ້າໄປໃນວັດສະດຸ. ຖ້າເຄື່ອງເໜັງຕີງ, ເຄື່ອງມືຈະສູນເສຍ 'ເສັ້ນທາງ,' ແລະທ່ານເຫັນວ່າມັນເປັນຂອບຫຍາບ ຫຼື ຄວາມເລິກທີ່ບໍ່ສອດຄ່ອງ.
ການຕັ້ງຄ່າຕຽງນອນສາມາດຮູ້ສຶກດີເມື່ອມີການຕັດແສງ. ພາຍໃຕ້ການ engraving ຊ້ໍາ passes ຫຼືການຜະລິດ batch ຂະຫນາດນ້ອຍ, flex ເພີ່ມຂຶ້ນ. ດ້ວຍກອບກະທັດຮັດທີ່ແຂງແກ່ນ, ມັນຊ່ວຍໃຫ້ຄວາມເລິກແລະຄວາມກວ້າງຂອງເສັ້ນສອດຄ່ອງກັນຕະຫຼອດການແລ່ນ.
ເມື່ອມີຄວາມເຄັ່ງຄັດ, ມັນສະແດງໃຫ້ເຫັນເຖິງປະເພດຂອງການເຮັດວຽກທີ່ກອງປະຊຸມຂະຫນາດນ້ອຍເຮັດ:
ຄຸນະພາບການແກະສະຫລັກ : ເສັ້ນທາງເຄື່ອງມືທີ່ຫມັ້ນຄົງຫມາຍຄວາມວ່າຂອບຕົວອັກສອນທີ່ສະອາດກວ່າ
ຄວາມສອດຄ່ອງຂອງຊຸດນ້ອຍ : ສ່ວນທີສອງແລະທີສາມເບິ່ງຄືວ່າທໍາອິດ
ຄວາມຍືດຫຍຸ່ນການເລືອກເຄື່ອງມື : bits ໃຊ້ໄດ້ດົນຂຶ້ນເພາະວ່າການຕິດຕໍ່ຍັງຄົງຄວບຄຸມຫຼາຍ
ນີ້ແມ່ນການປຽບທຽບພາກປະຕິບັດທີ່ທ່ານສາມາດນໍາໃຊ້ໃນເວລາຊື້ເຄື່ອງ.
ວິທີການອອກແບບ |
ສິ່ງທີ່ທ່ານຮູ້ສຶກໃນລະຫວ່າງການຕັດ |
ຜົນກະທົບປົກກະຕິໃນກອງປະຊຸມຂະຫນາດນ້ອຍ |
ການອອກແບບກອບແຂງ |
ການສັ່ນສະເທືອນໜ້ອຍລົງ, ຄວາມເລິກສະໝໍ່າສະເໝີ |
ການແກະສະຫຼັກທີ່ສະອາດກວ່າ, ເຮັດໃໝ່ໜ້ອຍລົງ |
ການອອກແບບຍ້າຍຕຽງ |
flex ທີ່ກ່ຽວຂ້ອງກັບການເຄື່ອນໄຫວເພີ່ມເຕີມພາຍໃຕ້ການໂຫຼດ |
ຄວາມເລິກລອຍລົມ, ສົນທະນາກ່ຽວກັບວຽກທີ່ຍາວກວ່າ |
ການອ້າງສິດ 'ປະຫຍັດພື້ນທີ່' ຫຼາຍຄົນບໍ່ສົນໃຈສິ່ງທີ່ເກີດຂຶ້ນຫຼັງຈາກການຈັດສົ່ງ. ໃນກອງປະຊຸມຕົວຈິງ, ພວກເຂົາບໍ່ຕ້ອງການຫໍຄວບຄຸມພິເສດທີ່ຈະເອົາພື້ນທີ່ຕັ້ງໂຕະ. ກະທັດຮັດ ທີ່ອອກແບບມາດີ ເຄື່ອງເຣົາເຕີ CNC ມັກຈະເກັບເຄື່ອງອີເລັກໂທຣນິກພາຍໃນ ຫຼື ພາຍໃຕ້ຕູ້ເຄື່ອງ.
ທາງເລືອກອັນໜຶ່ງນັ້ນປ່ຽນແປງຂະບວນການເຮັດວຽກປະຈຳວັນຂອງເຈົ້າ:
ຕູ້ພາຍນອກໜ້ອຍລົງ ໝາຍເຖິງພື້ນທີ່ຫວ່າງໜ້ອຍລົງ ແລະແລ່ນສາຍໜ້ອຍລົງ
ສາຍໄຟທີ່ງ່າຍກວ່າ ໝາຍເຖິງການເລີ່ມຕົ້ນທຳອິດທີ່ໄວຂຶ້ນ ແລະແກ້ໄຂບັນຫາໄດ້ໄວຂຶ້ນ
ຫຼຸດຜ່ອນຄວາມສັບສົນຂອງສາຍໄຟ ໃນລະຫວ່າງການເຄື່ອນທີ່, ການປະກອບຄືນໃໝ່, ຫຼືການປ່ຽນແປງເຄື່ອງມື
ຂັ້ນຕອນການເຮັດວຽກງ່າຍຂອງສາຍໄຟປົກກະຕິເບິ່ງຄືນີ້ໃນການປະຕິບັດ:
1. ເຊື່ອມຕໍ່ spindle + ສາຍໄຟຄວບຄຸມ VFD ຜ່ານຮູບແບບປະສົມປະສານ
2. ກຳນົດເສັ້ນທາງ USB/Ethernet/ສາຍຄວບຄຸມ ຫ່າງຈາກເສັ້ນທາງຂີ້ຝຸ່ນ
3. ທົດສອບການຫມຸນ spindle ແລະການຈໍາກັດການສະຫຼັບກ່ອນທີ່ຈະໄຟລ໌ engraving ທໍາອິດ
4. ບັນທຶກຊຸດພາລາມິເຕີພື້ນຖານເພື່ອໃຫ້ວຽກເຮັດຊ້ຳຮູ້ສຶກວ່າສາມາດຄາດເດົາໄດ້
ຄວາມເຂົ້າກັນໄດ້ຂອງ enclosure ແມ່ນບ່ອນທີ່ການອອກແບບທີ່ຫນາແຫນ້ນກາຍເປັນການປະຕິບັດ, ບໍ່ພຽງແຕ່ຂະຫນາດນ້ອຍ. ຫ້ອງປະຊຸມໃນລົ່ມສົນໃຈເລື່ອງຂີ້ຝຸ່ນແລະສຽງດັງເພາະວ່າລູກຄ້າແບ່ງປັນພື້ນທີ່ກັບຄົນ, ຊັ້ນວາງ, ແລະເຄື່ອງຈັກ. ການບັນຈຸຂີ້ຝຸ່ນຍັງມີຜົນກະທົບຕໍ່ຊີວິດຂອງເຄື່ອງມື ແລະເວລາທໍາຄວາມສະອາດ.
ສິ່ງທີ່ຄາດຫວັງຈາກການຕິດຕັ້ງ router ທີ່ຫນາແຫນ້ນ:
ຄວາມຄາດຫວັງຂອງການບັນຈຸຂີ້ຝຸ່ນ : ເກີບຂີ້ຝຸ່ນແລະສ່ວນຕິດຕໍ່ທີ່ສະຫງວນໄວ້ສໍາລັບການເຊື່ອມຕໍ່ທໍ່
ຄວາມຄາດຫວັງຂອງການຫຼຸດຜ່ອນສິ່ງລົບກວນ : ແບບ spindle ທີ່ອຸທິດຕົນສາມາດເຮັດວຽກໄດ້ງຽບກວ່າ routers ມືທົ່ວໄປ
ແນວຄວາມຄິດການໂຕ້ຕອບການເກັບຂີ້ຝຸ່ນ : ການອອກແບບສ່ວນຕິດຕໍ່ແບບຕິດຢູ່ດ້ານເທິງ ຫຼືສະຫງວນໄວ້ເພື່ອຫຼຸດຜ່ອນການຕິດທໍ່
ເສັ້ນທາງທໍ່ນັ້ນສຳຄັນກວ່າທີ່ຄົນຄິດ. ຖ້າສາຍທໍ່ນັ້ນຂ້າມຝາ ຫຼືລາກໄປໃນມຸມທີ່ແໜ້ນໜາ, ຊິບ ແລະສິ່ງເສດເຫຼືອຈະຊອກຫາເສັ້ນທາງສຳລັບເຈົ້າ. ແຜນຜັງທີ່ສະຫຼາດກວ່າເຮັດໃຫ້ເສັ້ນທາງທໍ່ສັ້ນ, ລຽບ, ແລະຢູ່ຫ່າງຈາກເສັ້ນທາງຈອດສຸກເສີນ.
ລາຍລະອຽດເພີ່ມເຕີມອີກອັນໜຶ່ງທີ່ຮູ້ສຶກວ່າ 'ນ້ອຍແຕ່ໃຫຍ່' ໃນການນຳໃຊ້ປະຈຳວັນ: ເມື່ອເຄື່ອງອີເລັກໂທຣນິກຖືກລວມເຂົ້າກັນ, ຝຸ່ນຈະຢູ່ໄກຈາກສ່ວນປະກອບທີ່ລະອຽດອ່ອນ. ນັ້ນຊ່ວຍຫຼຸດຜ່ອນໂອກາດທີ່ກອງປະຊຸມຂະຫນາດນ້ອຍຕ້ອງການພິທີກໍາທໍາຄວາມສະອາດຢ່າງຕໍ່ເນື່ອງກ່ອນທຸກໆວຽກ. ສໍາລັບການຕິດຕັ້ງແບບກະທັດຮັດ, ມັນເປັນຄວາມແຕກຕ່າງລະຫວ່າງ 'ພ້ອມທີ່ຈະຕັດ' ແລະ 'ເຊັດກ່ອນສະເໝີ.'

ກະ ທັດຮັດ ເຄື່ອງເຣົາເຕີ CNC ພຽງແຕ່ 'ເຮັດວຽກ' ເມື່ອພະລັງງານ spindle ແລະຄວາມໄວກົງກັບວຽກ. ຫຼາຍໆບ່ອນເຮັດວຽກຂະຫນາດນ້ອຍຊື້ເຄື່ອງຫນາແຫນ້ນ, ຫຼັງຈາກນັ້ນຕໍານິຕິຕຽນເຄື່ອງໃນເວລາທີ່ feeds ປິດ. ສ່ວນໃຫຍ່ຂອງເວລາ, ມັນບໍ່ກົງກັນ: ຄວາມໄວ spindle, ເຄື່ອງມື, ແລະຄວາມແຂງຂອງວັດສະດຸ.
ນີ້ແມ່ນວິທີທີ່ເປັນມິດກັບຜູ້ຊື້ທີ່ຈະຄິດກ່ຽວກັບມັນ. ເຂົາເຈົ້າເລືອກວັດສະດຸກ່ອນ, ຈາກນັ້ນເລືອກພຶດຕິກຳຂອງ spindle/VFD ທີ່ຮອງຮັບວັດສະດຸເຫຼົ່ານັ້ນ ໂດຍບໍ່ມີການຍູ້ບິດໜັກເກີນໄປ.
ຮ້ານຄ້າຂະຫນາດນ້ອຍມັກຈະບໍ່ຕັດສິ່ງຫນຶ່ງ. ພວກເຂົາເຈົ້າຕັດປ້າຍໃນມື້ນີ້, prototypes ໃນມື້ອື່ນ, ຫຼັງຈາກນັ້ນ PCB ຫວ່າງໃນອາທິດຕໍ່ໄປ. ການຕິດຕັ້ງ spindle ແລະ VFD ຂອງທ່ານຄວນຈະກວມເອົາການປະສົມນັ້ນໂດຍບໍ່ມີການເຮັດໃຫ້ທຸກວຽກຕໍ່ສູ້.
ໄມ້ເນື້ອແຂງ/ໄມ້ອ່ອນ : ປ້າຍ, ແກະສະຫຼັກສະຫຼັດ, ຕົວອັກສອນ
ໄມ້ອັດ / MDF : ຕົ້ນແບບ, ຊິ້ນສ່ວນ, ຂະບວນການເຮັດວຽກຂອງໂຟມ
ພາດສະຕິກ & ອົງປະກອບ : acrylic, HDPE, PVC, ເສັ້ນໄຍກາກບອນ (ຫນ້າທີ່ແສງສະຫວ່າງ / ທໍ່ຕື້ນ)
ໂລຫະອ່ອນ : ແກະສະຫຼັກ / ໂມ້ດ້ວຍການຕັ້ງຄ່າທີ່ຖືກຕ້ອງ, ອາລູມິນຽມ, ທອງເຫລືອງ, ທອງແດງ
ສື່ສ້າງຕົວແບບ : ຫວ່າງເປົ່າ MDF, ຫວ່າງເປົ່າ PCB
ຈຸດປະຕິບັດແມ່ນງ່າຍດາຍ: ແຕ່ລະວັດສະດຸ 'ຕ້ອງການ' ລະດັບ RPM ທີ່ແຕກຕ່າງກັນແລະຮູບແບບຄວາມເລິກຂອງການຕັດ. ຄວາມໄວ spindle ທີ່ມີຄວາມຍືດຫຍຸ່ນຊ່ວຍໃຫ້ທ່ານຮັກສາການໂຫຼດຂອງເຄື່ອງມືທີ່ຫມັ້ນຄົງ.
ປະເພດວັດສະດຸ |
ການເຮັດວຽກປົກກະຕິໃນຮ້ານຂະຫນາດນ້ອຍ |
ພຶດຕິກໍາຄວາມໄວເພື່ອຊອກຫາ |
ໄມ້ແຂງ/ໄມ້ອ່ອນ |
ປ້າຍ, ການແກະສະຫຼັກບັນເທົາທຸກ, ຕົວອັກສອນ |
ການຄວບຄຸມ RPM ຂະຫນາດກາງສໍາລັບແຄມທີ່ສະອາດ |
ໄມ້ອັດ/MDF |
ຕົ້ນແບບ, ຊິ້ນສ່ວນ, ໂຟມເຄື່ອງມື |
RPM ຄົງທີ່ສໍາລັບຊິບຕັດທີ່ສອດຄ່ອງ |
ອະຄິລິກ/ພາດສະຕິກ |
acrylic, HDPE, PVC |
ໄວຂຶ້ນ, RPM ຄວບຄຸມເພື່ອຫຼີກເວັ້ນການ melting |
ຄາບອນໄຟເບີ (ພາລະໜ້າທີ່ເບົາ) |
ຜ່ານຕື້ນ, ເສັ້ນທາງຜິວຫນັງ |
RPM ທີ່ສອດຄ່ອງ, ຄວາມເລິກຕື້ນ, ການສົນທະນາຫຼຸດລົງ |
ໂລຫະອ່ອນ |
ອະລູມິນຽມ, ທອງເຫລືອງ, ແກະສະຫລັກທອງແດງ |
ການຄວບຄຸມ RPM + ຍຸດທະສາດອາຫານແບບອະນຸລັກ |
PCB ຫວ່າງ |
ເຈາະ PCB ແລະເສັ້ນທາງ |
ຄວາມໄວທີ່ເຮັດຊ້ຳໄດ້ສຳລັບເລຂາຄະນິດທີ່ແໜ້ນໜາ |
A VFD ຊ່ວຍໃຫ້ຄວາມໄວ spindle ປ່ຽນແປງແທນທີ່ຈະບັງຄັບຄວາມໄວຫນຶ່ງສໍາລັບທຸກສິ່ງທຸກຢ່າງ. ເຄື່ອງມືຕັດຄວາມໄວຄົງທີ່ຮູ້ສຶກວ່າ 'ດີ' ຈົນກ່ວາມື້ທີ່ທ່ານປ່ຽນວັດສະດຸຫຼືເສັ້ນຜ່າກາງບິດ. ຫຼັງຈາກນັ້ນ, ຜົນໄດ້ຮັບ swing: ແຄມ rough, ບາດແຜ, ຫຼື bit ນຸ່ງເສື້ອ.
ດ້ວຍ spindle ທີ່ຂັບເຄື່ອນດ້ວຍ VFD, ຮ້ານຄ້າມັກຈະໄດ້ຮັບ:
ການຄວບຄຸມຄວາມໄວສໍາລັບເຄື່ອງມື + ວັດສະດຸທີ່ແຕກຕ່າງກັນ ເພື່ອໃຫ້ແຕ່ລະວຽກເລີ່ມໃກ້ຊິດກັບການຕັ້ງຄ່າທີ່ຖືກຕ້ອງ
ຜົນໄດ້ຮັບທີ່ຄາດເດົາໄດ້ຫຼາຍກວ່າກັບຄວາມໄວຄົງທີ່ ເພາະວ່າ RPM ສາມາດຈັບຄູ່ການໂຫຼດບິດແລະການສ້າງຊິບ
ຄວາມໄດ້ປຽບຂອງການດໍາເນີນງານທີ່ງຽບສະຫງົບ ນັບຕັ້ງແຕ່ສະຕູດິໂອໃນລົ່ມແລະບ່ອນຈອດລົດເບິ່ງແຍງລະດັບສຽງລົບກວນໃນລະຫວ່າງການແລ່ນແກະສະຫຼັກທີ່ຍາວກວ່າ
ເຖິງແມ່ນວ່າໃນເວລາທີ່ສະເປັກຂອງເຄື່ອງເບິ່ງຄ້າຍຄືກັນ, ການຄວບຄຸມ VFD ປ່ຽນແປງປົກກະຕິຂອງທ່ານ. ປະຊາຊົນສາມາດປັບຜົນຜະລິດສໍາລັບ acrylic ທຽບກັບ MDF, ບໍ່ພຽງແຕ່ສໍາລັບ 'ໄມ້' ໂດຍທົ່ວໄປ. ເວລາທົດລອງໜ້ອຍລົງໝາຍເຖິງຊົ່ວໂມງການຜະລິດທີ່ສາມາດໃຊ້ໄດ້ຫຼາຍຂຶ້ນ.
ຮູບແບບການເຮັດຄວາມເຢັນແມ່ນການຕັດສິນໃຈປະຈໍາວັນໃນພື້ນທີ່ເຮັດວຽກທີ່ຈໍາກັດ. ມັນມີຜົນກະທົບຕໍ່ວຽກງານການບໍາລຸງຮັກສາ, ວິທີທີ່ທ່ານດໍາເນີນການຢ່າງຕໍ່ເນື່ອງ, ແລະວ່າ spindle ຂອງທ່ານຄົງທີ່ຄົງທີ່ໃນວຽກທີ່ຍາວກວ່າ.
Air-cooled : ການບໍາລຸງຮັກສາງ່າຍກວ່າ, ທົ່ວໄປສໍາລັບຫ້ອງຮຽນຫນາແຫນ້ນ
ຂັ້ນຕອນການລະບາຍນໍ້າຂອງແຫຼວໜ້ອຍລົງ
ຂະບວນການເຮັດວຽກ 'ຕັ້ງຄ່າຄັ້ງດຽວ ແລະແລ່ນ' ງ່າຍຂຶ້ນ
ເຫມາະສໍາລັບກອງປະຊຸມຂະຫນາດນ້ອຍທີ່ເຮັດ batches ສັ້ນ
Water-cooled : ທາງເລືອກຄວາມອາດສາມາດສູງຂຶ້ນໃນເວລາທີ່ທ່ານຕ້ອງການຫນ້າທີ່ແບບຍືນຍົງຫຼາຍ
ເຫມາະສົມກັບການແລ່ນທີ່ຍາວກວ່າ ແລະຄວາມຕ້ອງການ spindle ຫນັກກວ່າ
ເພີ່ມຄວາມຮັບຜິດຊອບຂອງລະບົບເຮັດຄວາມເຢັນ, ເຊິ່ງສໍາຄັນໃນພື້ນທີ່ໃກ້ຊິດ
ສໍາລັບການຕັ້ງຄ່າ desktop ທີ່ໃຫຍ່ກວ່າ, ປະໂຫຍກທີ່ສໍາຄັນທີ່ຄົນຄວນຈື່ແມ່ນ ຄວາມໄວ spindle ສາມາດປັບໄດ້ . ມັນເປັນຄວາມສາມາດປະຕິບັດຢູ່ເບື້ອງຫຼັງ 'ຕັດວັດສະດຸທີ່ແຕກຕ່າງກັນ.' ໃນເວລາທີ່ການປ່ຽນແປງຄວາມໄວຢ່າງສະດວກ, ພວກເຂົາເຈົ້າສາມາດຮັກສາການສໍາເລັດຮູບຫນ້າດິນແລະຊີວິດຂອງເຄື່ອງມືຄວາມຫມັ້ນຄົງຫຼາຍຂຶ້ນໃນການເຮັດວຽກ.
ເມື່ອທ່ານກໍາລັງປຽບທຽບ Compact ເຄື່ອງເຣົາເຕີ CNC , ບໍ່ພຽງແຕ່ຖາມ 'wow many watts.' ຖາມວ່າ spindle ແລະ VFD ຊ່ວຍໃຫ້ທ່ານມີຄວາມສອດຄ່ອງແນວໃດ.
ຊອກຫາສັນຍານໂລກທີ່ແທ້ຈິງເຫຼົ່ານີ້:
ລະດັບ RPM ທີ່ສາມາດປັບໄດ້ ສອດຄ່ອງກັບວັດສະດຸທີ່ຄາດໄວ້ຂອງທ່ານ (ໄມ້, ພາດສະຕິກ, ໂລຫະອ່ອນ)
ການຈັບຄູ່ພຶດຕິກໍາ VFD ທີ່ບໍ່ເຮັດໃຫ້ເກີດຄວາມບໍ່ສະຖຽນລະພາບໃນລະຫວ່າງການເລີ່ມຕົ້ນ ແລະຄວາມໄວຂອງການປ່ຽນແປງ
ຄວາມເຂົ້າກັນໄດ້ຂອງເຄື່ອງມື ເພື່ອໃຫ້ອັດຕາອາຫານສາມາດສອດຄ່ອງກັບ RPM ທີ່ທ່ານສາມາດຄວບຄຸມໄດ້
ກອງປະຊຸມທີ່ຕັດ acrylic ແລະອາລູມິນຽມໃນອາທິດດຽວກັນມັກຈະໄດ້ຮັບຜົນປະໂຫຍດຫຼາຍທີ່ສຸດຈາກການຄວບຄຸມຄວາມໄວ VFD. ກອງປະຊຸມທີ່ເນັ້ນໃສ່ພຽງແຕ່ປ້າຍ MDF ຍັງສາມາດເຮັດໄດ້ດີ, ແຕ່ພວກເຂົາຈະຮູ້ສຶກເຖິງຄວາມແຕກຕ່າງທັນທີທີ່ພວກມັນຂະຫຍາຍອອກໄປນອກວັດສະດຸຫນຶ່ງ.
ການເລືອກ ທີ່ຖືກຕ້ອງ Compact ເຄື່ອງເຣົາເຕີ CNC ຫມາຍເຖິງການຈັບຄູ່ຂໍ້ຈໍາກັດທີ່ແທ້ຈິງ, ບໍ່ແມ່ນການຮຽກຮ້ອງການຕະຫຼາດ. ເຫມາະກັບຮອຍຕີນຂອງທ່ານ, ການເກັບກູ້, ແລະການຈັດວາງ bench; ຕັດດ້ວຍການຄວບຄຸມຄວາມໄວ spindle / VFD ແລະລະບົບສາຍສົ່ງທີ່ເຄັ່ງຄັດສໍາລັບວັດສະດຸຂອງທ່ານ. ຫຼັງຈາກນັ້ນ, ປົກປັກຮັກສາ uptime ກັບການຮັບປະກັນ, ອາໄຫຼ່, ແລະສະຫນັບສະຫນູນດ້ານວິຊາການທາງໄກ. ຕໍ່ໄປ, ກວດສອບຂະຫນາດສ່ວນທີ່ໃຫຍ່ທີ່ສຸດຂອງທ່ານ, ຮອຍຕີນຂອງຊັ້ນທີ່ມີຢູ່ແລະຄວາມສູງ, ແລະລາຍການວັດສະດຸບູລິມະສິດຂອງທ່ານ. ຜູ້ສະຫນອງທີ່ເຂັ້ມແຂງໃນ routers CNC desktop ທີ່ຫນາແຫນ້ນແລະລະບົບນິເວດ spindle / VFD ສາມາດເຮັດໃຫ້ງ່າຍຂຶ້ນ.


