
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 21-10-2026 Opprinnelse: nettsted


Et lite verksted kan få produksjonskapasitet uten å få ekstra gulvplass. Det er den praktiske appellen til kompakte CNC-rutermaskiner.
Manuell skjæring gir ofte layoutfeil, ujevne detaljer og kostbart etterarbeid. En kompakt ruter gjør en testet digital fil til repeterbare verktøybevegelser.
Denne veiledningen forklarer hvordan små butikker kan forbedre hastighet, konsistens, materialbruk og jobbfleksibilitet. Den dekker også maskinvalg, passende materialer, arbeidsflyt og sikkerhet.
Plassen er ofte den første grensen i et voksende verksted. Hver ny maskin konkurrerer mot monteringsbenker, lageroppbevaring, pakkeområder og trygge gangveier. Kompakte CNC-rutermaskiner plasserer automatisert skjæring og gravering på en plattform i benkstørrelse. De kan legge til digital produksjon uten å tvinge frem en fullstendig redesign av butikk.
Kompakt betyr ikke at nyttig kapasitet er garantert. Arbeidskonvolutten styrer fortsatt hvilke deler som passer mellom aksene. Kjøpere bør sammenligne X-, Y- og Z-reiser med deres største gjentakende produkter. En mindre maskin fungerer bra når de fleste bestillinger involverer plaketter, paneler, inventar, prototyper, smykker eller kortskiltkomponenter.
Det beste oppsettet holder lager, verktøy og ferdige deler i nærheten av ruteren. Operatører bruker mindre tid på å frakte materiell over butikken. Kortere håndteringsveier reduserer også støt, riper og feilplasserte emner. En stabil benk, tilgang foran og fri serviceplass gjør daglige oppsett enklere.
Trenger liten butikk |
Hvordan en kompakt CNC-ruter hjelper |
Begrenset gulvplass |
Legger til CNC-kapasitet på en benk eller kompakt stativ |
Blandede tilpassede bestillinger |
Endrer produkter gjennom digitale filer og verktøy |
Lite produksjonsteam |
Kjører programmert arbeid mens personalet håndterer andre oppgaver |
Kvalitetsvariasjon |
Gjentar testede posisjoner, dybder og verktøybaner |
Utkontraktert detaljarbeid |
Tar med egnet gravering og lett skjæring internt |
Én maskin kan støtte mange lønnsomme gjenstander. En skiltbutikk kan kutte akrylbokstaver, gravere treplaketter og boremonteringsmønstre. Et produktstudio kan maskinere jigger, pakkeinnlegg og prototyper. Dette utvalget bidrar til å fylle produksjonshull mellom større bestillinger.
De Ledende produsent av CNC-maskiner og CNC-spindelmotorer - Zhonghuajiang Spindle- nettstedet sier at Huajiang begynte å produsere i 2000. Det rapporterer også om et 20 000 kvadratmeter stort anlegg og over 20 produksjonslinjer. Det kompakte ruterutvalget reflekterer en bredere bakgrunn innen CNC-maskiner, spindelmotorer, VFD-er og relaterte deler.
Små butikker trenger fortsatt realistiske forventninger. En stasjonær ruter kan ikke erstatte en industriell flatbed for fulle ark eller dyp metallfjerning. Styrken kommer fra å matche kompakt kapasitet til hyppig arbeid med høy verdi. Den matchen holder maskinen opptatt uten å bruke plass som trengs andre steder.
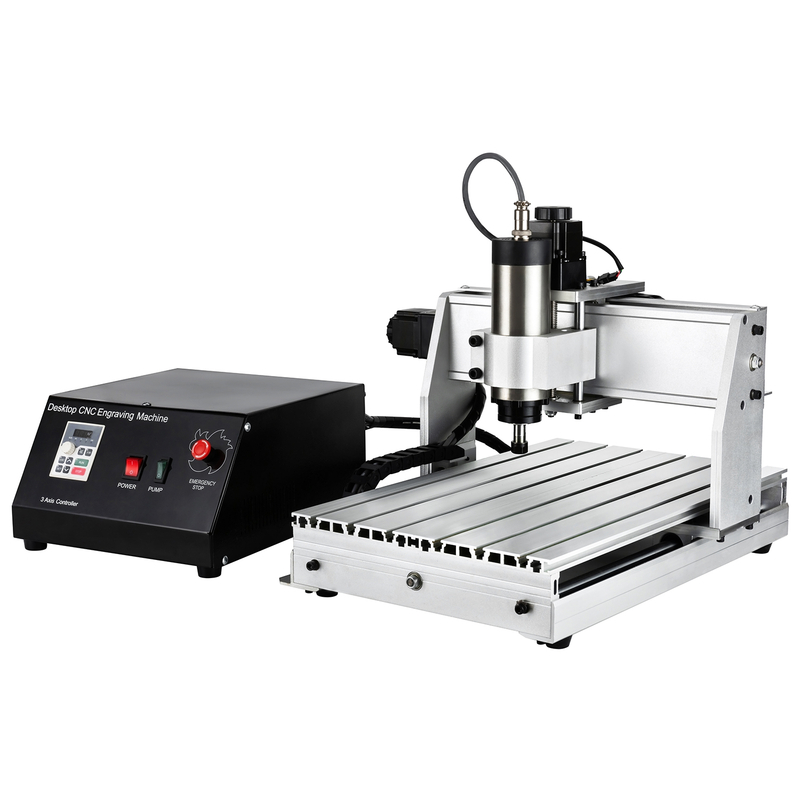
En kompakt ruter sparer tid ved å gjøre repeterbare avgjørelser om til en gjenbrukbar prosess. Operatøren oppretter eller importerer et design, utarbeider verktøybaner, sikrer lageret og angir arbeidsopprinnelsen. Kontrolleren følger da programmerte bevegelser i stedet for håndtegnede linjer eller fysiske maler.
Autodesks CNC-programmeringsoversikt forklarer hvordan G-kode kontrollerer bevegelse, spindelhastighet, matehastighet og relaterte handlinger. Denne digitale arbeidsflyten lar en butikk teste ett program, korrigere det og bruke det på nytt. Gjentatte bestillinger krever ikke lenger en ny manuell layout.
Lagrede filer holder dimensjoner, dybder og graveringsposisjoner konsekvente. De er spesielt nyttige for navneskilt, produktetiketter, inventar og matchende komponenter. Et testet program reduserer også variasjonen mellom ulike operatører. Konsistens avhenger av kalibrering, skarpe verktøy, fast arbeidsholding og stabilt materiale.
Effektive verktøybaner reduserer unødvendig kjøring og gjentatte passeringer. Nesting plasserer flere deler på ett emne samtidig som det opprettholdes trygg avstand. Butikken kan produsere flere brukbare stykker fra hvert ark. Det kan også spare avslag for tester eller mindre produkter.
Bruk denne enkle produksjonssekvensen:
1. Standardiser aksjestørrelser og filnavn før programmering.
2. Gruppejobber som deler ett materiale, verktøy og tykkelse.
3. Kjør en skraptest før du laster verdifullt lager.
4. Inspiser den første ferdige delen før du slipper batchen.
5. Registrer påvist matinger, hastigheter, dybder og verktøytall.
Automatisering endrer også hvordan arbeidskraft blir brukt. Etter et sikkert oppsett håndterer ruteren kontrollert bevegelse mens operatøren forbereder filer eller fullfører tidligere deler. Maskinen trenger fortsatt tilsyn basert på material-, prosess- og butikkreglene. Det reduserer imidlertid kontinuerlig håndføring under hvert kutt.
Rask maskinering alene skaper ikke en effektiv butikk. Oppsettstid, inspeksjon, opprydding, verktøyendringer og materialhåndtering påvirker alle produksjonen. Små butikker tjener mer på å bygge repeterbare jobbsystemer. Et pålitelig ti-minutters oppsett betyr ofte mer enn en aggressiv matehastighet som forårsaker ødelagte verktøy eller grove kanter.
Kompakte CNC-fresemaskiner fungerer best på materialer tilpasset deres stivhet, spindel, verktøy og sponkontroll. Tre og konstruerte plater er vanlige utgangspunkt. Akryl, PVC og annen plast maskinerer også godt når varmen forblir kontrollert. PCB-arbeid og lett bearbeiding av mykt metall trenger mer konservative innstillinger.
Materiale |
Vanlige småbutikkjobber |
Viktig oppsettsfokus |
Tre og kryssfiner |
Skilt, innlegg, bokser, relieffer, inventar |
Kornretning, avrivningskontroll, støvfjerning |
MDF |
Bokstaver, maler, former, utstillingsdeler |
Skarpe verktøy, støvavsug, forseglede kanter |
Akryl |
Skjermer, logoer, paneler, tagger |
Chip evakuering, passende bits, kontrollert varme |
PCB materiale |
Isolasjonsveier, hull, prototyper |
Flatt spoilboard, fint verktøy, nøyaktig Z-null |
Aluminium eller messing |
Plater, gravering, lette profiler |
Stiv innspenning, grunne passeringer, egnet smøring |
Treprosjekter kan kombinere profilering, lommer, boring og gravering i ett oppsett. Dette reduserer overføringer mellom sager, bor og håndholdte overfresere. Den holder også dekorative detaljer på linje med ytre kanter. Rene resultater avhenger fortsatt av riktig bitgeometri og skjæreretning.
Plast trenger skarpe verktøy og nok sponklaring. Overflødig varme kan smelte flis tilbake på kanten. Svært sakte matinger kan gni i stedet for å kutte. Testkutt hjelper operatøren med å balansere spindelhastighet, matehastighet og passeringsdybde.
Mykt metall krever mer pleie enn tre. En kompakt overfres kan gravere messing eller lage grunne aluminiumsprofiler. Det skal ikke behandles som et tungt fresesenter. Sterk arbeidsholding, små nedtrappinger, passende karbidverktøy og kontrollert varme beskytter finishen og spindelen.
En Zhong Hua Jiang 3020-konfigurasjon viser et arbeidsområde på 210 × 300 × 60 mm. Nettstedet viser også kuleskrueoverføring og flere spindelvalg. Dens 3040 kompakt stasjonær ruter utvider bruksområdet for større plaketter, prototyper og grupperte deler. Publiserte kapasiteter krever fortsatt at kjøperen bekrefter hver konfigurasjon.
Lønnsomt arbeid kommer vanligvis fra repetisjon eller tilpasning. Gode eksempler inkluderer serialiserte plater, personlige gaver, små skilt, boremaler, elektroniske kabinetter og prototypekomponenter. Den ideelle jobben passer komfortabelt, bruker velprøvd verktøy og returnerer ofte nok til å rettferdiggjøre lagrede inventar og programmer.
To kompakte rutere kan oppta lik plass, men likevel yte svært forskjellig. Produktiv kapasitet kommer fra hele systemet, ikke en enkelt overskriftsspesifikasjon. Kjøpere bør begynne med tilbakevendende krav til deler, materialer og finish. Disse behovene avslører hvilke funksjoner som fortjener budsjettet.
Arbeidskonvolutten må inneholde delen, klemmene og skjæreklaringen. Z-reise skal dekke lageret, spoilboardet og nødvendig verktøylengde. Rammestivhet holder kutteren stabil under belastning. Flex kan skape skravling, unøyaktige dimensjoner, grove kanter og kortere verktøylevetid.
Kuleskruer gir vanligvis kontrollert bevegelse og lavt tilbakeslag for detaljert arbeid. Andre drivsystemer kan tilby forskjellige hastigheter, kostnader og vedlikeholdsavveininger. Kjøpere bør spørre hvordan maskinen opprettholder innretting og hvordan tilbakeslag blir kontrollert. Tilgjengelige justeringspunkter forkorter servicearbeid.
Spindelkraft garanterer ikke rask kutting. Rammen, spennhylsen, borkronen, matehastigheten og passeringsdybden må støtte lasten. Hastighetsområdet er viktig fordi tre, plast og metall trenger forskjellige skjæreforhold. Pålitelige spennhylser og balanserte verktøy beskytter også overflatekvaliteten.
Kontrolleren skal samsvare med operatørens ferdigheter og planlagte arbeidsflyt. GRBL-systemer passer til mange stasjonære maskiner på startnivå. MACH3-baserte konfigurasjoner kan støtte andre kontrollpreferanser. Bekreft datamaskinkrav, filkompatibilitet, frakoblet kontroll, grensebrytere, sondering og nødstopp-atferd før kjøp.
Bruk denne kjøpssjekklisten:
Mål den største repeterende delen, ikke den minste prøven.
List opp hvert materiale og nødvendig skjæredybde.
Beregn plass til ruteren, kabinettet, vakuumslangen og datamaskinen.
Bekreft tilgjengelig spenning, spindelkonfigurasjon, spennhylser og erstatningsverktøy.
Se gjennom opplæring, manualer, reservedeler, garantivilkår og responstider.
Spør om fremtidig roterende arbeid eller en sterkere spindel trenger en annen maskin.
Produsenten sier at Zhong Hua Jiang støtter OEM/ODM-forespørsler og tilpassede konfigurasjoner. Det kan hjelpe kjøpere med å justere spindel, kontroller og tilbehør med en definert prosess. En nyttig leverandørdiskusjon bør inkludere deltegninger, materialer, toleranser, batchstørrelser, arbeidstid og lokal kraft.
Unngå å kjøpe kun for maksimal annonsert kapasitet. En ruter som produserer rent daglig arbeid skaper mer verdi enn en overdimensjonert spesifikasjon som brukes sjelden. Stabile oppsett, tilgjengelig støtte og rimelige forbruksvarer avgjør ofte langsiktig produktivitet.
Effektiviteten begynner før spindelen starter. En godt forberedt jobb ankommer ruteren med verifisert lagerbeholdning, navngitte filer, utvalgte verktøy og en tydelig inspeksjonsplan. Denne forberedelsen forhindrer operatører i å løse det samme problemet under hver produksjonskjøring.
Hold tegningen, CAM-filen, G-koden, oppsettbildet, verktøylisten og materialposten sammen. Legg merke til arbeidets opprinnelse og festeposisjon. Registrer påviste matinger, spindelhastigheter, passeringsdybder og etterbehandlingskvoter. Versjonskontroll forhindrer en gammel verktøybane i å nå nytt lager.
Start hver batch med en første artikkelsjekk. Mål viktige dimensjoner og inspiser kantkvalitet før du fortsetter. Hvis resultatet mislykkes, stopp og korriger oppsettet. Denne lille pausen koster mindre enn å kassere et helt ark eller lage flere graverte produkter på nytt.
Registrer oppsettsminutter, kuttetid, verktøyskift, avviste deler og vedlikeholdsstopp. Disse tallene avslører den virkelige flaskehalsen. En raskere bit kan ikke løse langsom fastspenning. En større spindel kan ikke fikse gjentatte programmeringsfeil.
Nyttige ukentlige handlinger inkluderer:
Rengjør skinner, skruer, spennhylser, vifter og tilgjengelige sponområder.
Sjekk fester, kabelbevegelser, smørebehov og nødkontroller.
Inspiser bits for slitasje, opphopning, spon eller feil verktøynummer.
Legg overflaten på spoilboardet når flatheten begynner å påvirke dybden.
Sikkerhetskopier velprøvde programmer og hold revisjoner tydelig merket.
Kompakt størrelse fjerner ikke maskinfarer. Fint trestøv påvirker helsen og kan skape brannfare. OSHAs trestøvveiledning anbefaler tekniske kontroller, inkludert lokal avtrekksventilasjon. Butikker bør bruke egnet avsug, vakthold, hørselsvern og øyevern for sine prosesser.
Hold nødstoppen tilgjengelig fra normal driftsposisjon. Kom aldri i nærheten av et bevegelig verktøy. Sikre hvert emne og inspiser klemmene før du kjører. Unngå å forlate ukjente eller risikable jobber uten tilsyn. Et kabinett kan bidra til å inneholde flis og støy, men det må tillate sikker luftstrøm og vedlikehold.
Til slutt, gjennomgå maskinutnyttelsen månedlig. Hvis ventetiden kommer fra programmering, forbedre maler og opplæring. Hvis oppsettet forårsaker forsinkelser, må du forbedre inventar og lagerstandarder. Hvis kapasiteten forblir full, flytt gjentakende arbeid til planlagte partier. Målte forbedringer gjør en kompakt ruter til en pålitelig produksjonsressurs.
Kompakte CNC-rutermaskiner hjelper små butikker med å produsere nøyaktig, repeterbart arbeid på begrenset plass. Verdien deres kommer fra passende jobber, utprøvde programmer, fast arbeidshold, riktig verktøy og disiplinert vedlikehold.
Velg arbeidskonvolutt, spindel, kontroller og støtte rundt ekte produkter. Når maskinen matcher arbeidsflyten, kan den redusere etterarbeid, forkorte oppsett og utvide lønnsomme skjære- og graveringstjenester.
A: De kan støtte kommersielt arbeid med små deler når maskinen og prosessen oppfyller den nødvendige toleransen. Stivhet, kalibrering, verktøyets tilstand, arbeidsholdbarhet og materialstabilitet påvirker alle nøyaktigheten. Test alltid en prøve, mål kritiske egenskaper og godkjenn den første delen før batchproduksjon. Ikke anta at én publisert nøyaktighet gjelder for hvert materiale eller hver konfigurasjon.
A: Vanlige materialer inkluderer tre, kryssfiner, MDF, akryl, PVC, plast, PCB-materiale og utvalgte myke metaller. Faktisk kapasitet avhenger av spindelkraft, rammestivhet, verktøy, kjøling og skjæreparametere. Myke metaller trenger vanligvis grunne passeringer og stiv klemme. Kompakte overfresere er ikke en erstatning for tungmetallfresesentre.
A: Tillat mer plass enn maskinens ytre mål. Butikken trenger plass til en stabil benk, lagerlasting, klemmer, datatilgang, avsugsslanger, ventilasjon og vedlikehold. Ta med klaring for lange arbeidsstykker ved bruk av flislegging. Hold gangveier åpne og nødkontroller lett tilgjengelige.
A: Ja, spesielt for små gjentatte deler, serialiserte plater, skilt, gaver, inventar og prototyper. Batch-effektiviteten forbedres gjennom lagrede programmer, standardisert lager, nesting og repeterbare inventar. Inspiser det første elementet før du kjører partiet. Spor verktøyslitasje fordi det kan endre dimensjoner og finishkvalitet over tid.
A: Start med den største gjentagende delen og det hardeste planlagte materialet. Velg nok X-, Y- og Z-vandring for lager, klemmer og verktøy. Match spindelkraft og hastighet til realistiske skjærebelastninger. Velg en kontroller som er kompatibel med tilgjengelige datamaskiner, programvare og operatørferdigheter. Bekreft sondering, endebrytere, nødstopp, støtte og reservedeler før du bestiller.


