
浏览次数: 0 作者: 本站编辑 发布时间: 2026-10-21 来源: 地点


小作坊可以在不增加占地面积的情况下提高生产能力。这就是紧凑型数控铣床的实际吸引力。
手动切割经常会带来布局错误、细节不均匀以及成本高昂的返工。紧凑型刳刨机将经过测试的数字文件转变为可重复的工具运动。
本指南解释了小型商店如何提高速度、一致性、材料使用和工作灵活性。它还涵盖机器选择、合适的材料、工作流程和安全性。
空间通常是成长型车间内的首要限制。每台新机器都与装配台、库存存储、包装区域和安全走道竞争。紧凑型 CNC 刳刨机将自动切割和雕刻放在工作台大小的平台上。他们可以添加数字化生产,而无需强制整个商店重新设计。
紧凑并不意味着有用容量得到保证。工作范围仍然控制哪些零件适合轴之间。买家应将 X、Y 和 Z 旅行与他们最大的经常性产品进行比较。当大多数订单涉及铭牌、面板、固定装置、原型、珠宝或短标志组件时,较小的机器效果很好。
最佳布局使库存、工具和成品零件靠近铣机。操作员在车间搬运物料的时间更少。较短的搬运路线还可以减少碰撞、划痕和错位的毛坯。稳定的工作台、前面的通道和清晰的服务空间使日常设置变得更加容易。
小店需求 |
紧凑型数控铣床如何提供帮助 |
占地面积有限 |
在工作台或紧凑型支架上增加 CNC 能力 |
混合定制订单 |
通过数字文件和工具改变产品 |
小制作团队 |
在员工处理其他任务的同时运行计划好的工作 |
质量差异 |
重复测试的位置、深度和刀具路径 |
外包细节工作 |
内部提供合适的雕刻和轻切割 |
一台机器可以支持许多有利可图的项目。标牌店可以切割亚克力字母、雕刻木牌以及钻安装图案。产品工作室可以加工夹具、包装插页和原型。该范围有助于填补较大订单之间的生产缺口。
这 领先的数控机床和数控主轴电机制造商 - 中华江主轴 网站称,华江于 2000 年开始生产。该公司还拥有 20,000 平方英尺的工厂和 20 多条生产线。其紧凑的铣机系列反映了数控机床、主轴电机、VFD 和相关零件的更广泛背景。
小商店仍然需要现实的期望。台式铣床无法替代工业平板进行全板材或深度金属去除。其优势在于将紧凑的容量与频繁的高价值工作相匹配。该匹配使机器保持忙碌,而不占用其他地方所需的空间。
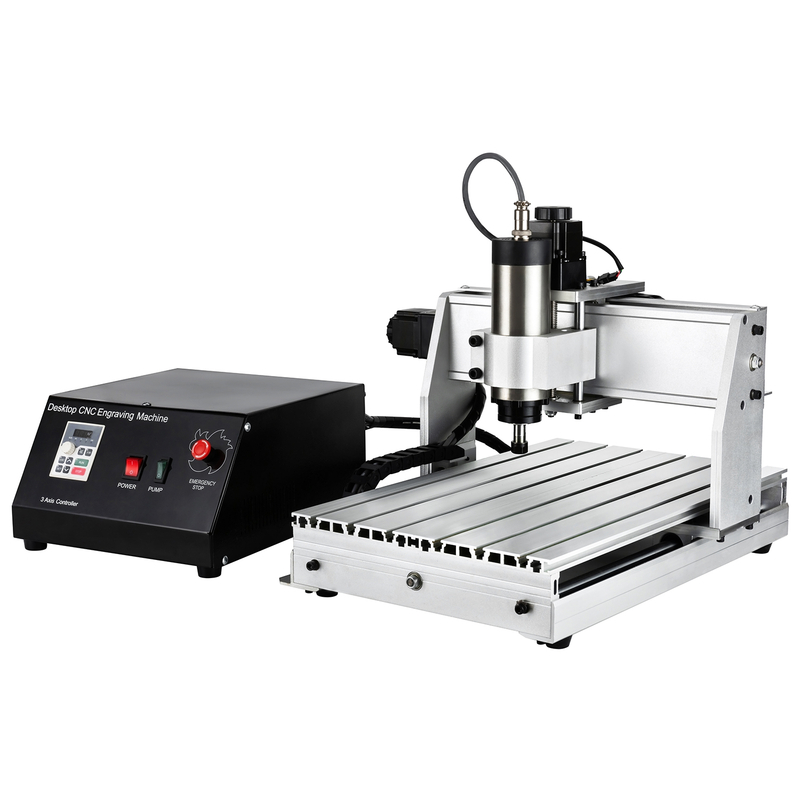
紧凑的路由器通过将可重复的决策转变为可重复使用的过程来节省时间。操作员创建或导入设计、准备刀具路径、固定库存并设置工作原点。然后,控制器遵循编程的运动,而不是手绘线条或物理模板。
Autodesk 的 CNC 编程概述 解释了 G 代码如何控制运动、主轴速度、进给速率和相关操作。这种数字化工作流程可以让商店测试一个程序、纠正它并重复使用它。重复订单不再需要全新的手动布局。
保存的文件保持尺寸、深度和雕刻位置一致。它们对于铭牌、产品标签、固定装置和匹配组件特别有用。经过测试的程序还可以减少不同操作员之间的差异。一致性取决于校准、锋利的工具、牢固的工件固定和稳定的材料。
高效的刀具路径减少了不必要的行程和重复走刀。嵌套将多个零件放置在一张毛坯上,同时保留安全间距。商店可以从每张纸上生产出更多可用的零件。它还可以节省测试或较小产品的边角料。
使用这个简单的生产顺序:
1. 编程前标准化库存尺寸和文件名。
2. 共享一种材料、工具和厚度的小组作业。
3. 在装载有价值的库存之前进行报废测试。
4. 在放行批次之前检查第一个成品零件。
5. 记录经过验证的进给量、速度、深度和工具编号。
自动化还改变了劳动力的使用方式。安全设置后,刳刨机将处理受控运动,同时操作员准备文件或完成之前的零件。机器仍然需要根据材料、工艺和车间规则进行监督。然而,它减少了每次切割期间连续的手动引导。
仅靠快速加工并不能创建高效的车间。设置时间、检查、清理、工具更换和材料处理都会影响产量。小商店通过建立可重复的工作系统获得更多收益。可靠的十分钟设置通常比导致刀具破损或边缘粗糙的激进进给速度更重要。
紧凑型数控铣床在与其刚性、主轴、刀具和切屑控制相匹配的材料上效果最佳。木材和工程板是常见的起点。当热量受到控制时,丙烯酸、PVC 和其他塑料也能很好地加工。 PCB 加工和轻型软金属加工需要更保守的设置。
材料 |
常见的小商店工作 |
重要设置焦点 |
木材和胶合板 |
标牌、镶嵌物、盒子、浮雕、固定装置 |
纹理方向、撕裂控制、除尘 |
中密度纤维板 |
字母、模板、模具、展示件 |
锋利的工具、除尘、密封边缘 |
丙烯酸纤维 |
显示屏、徽标、面板、标签 |
排屑、合适的钻头、受控的热量 |
PCB材质 |
隔离路径、孔、原型 |
平坦的扰流板、精细的工具、精确的 Z 零位 |
铝或黄铜 |
板材、雕刻、光型材 |
刚性夹紧、浅孔型、适当的润滑 |
木材项目可以在一个设置中结合仿形、型腔、钻孔和雕刻。这减少了锯、钻和手持刳刨机之间的传输。它还使装饰细节与外边缘对齐。清洁结果仍然取决于正确的钻头几何形状和切割方向。
塑料需要锋利的工具和足够的切屑间隙。过多的热量会将切屑重新熔化到边缘上。非常慢的进给可能会摩擦而不是切割。试切可帮助操作员平衡主轴速度、进给速率和走刀深度。
软金属比木材更需要保养。紧凑型铣机可以雕刻黄铜或制作浅铝型材。不应将其视为重型铣削中心。强大的工件夹紧力、小步距、合适的硬质合金刀具以及受控的热量可保护表面和主轴。
中华江 3020 配置列出了 210 × 300 × 60 毫米的工作区域。该网站还列出了滚珠丝杠传动装置和多种主轴选择。它是 3040 紧凑型桌面路由器 扩展了更大的板、原型和分组零件的可用区域。已发布的容量仍需要买方验证每种配置。
有利可图的工作通常来自重复或定制。很好的例子包括序列化板、个性化礼品、小标牌、钻孔模板、电子外壳和原型组件。理想的工作适合舒适,使用经过验证的工具,并且经常返回以证明保存的夹具和程序是合理的。
两个紧凑型路由器可以占据相似的空间,但性能却截然不同。生产能力来自于整个系统,而不是单一的标题规格。买家应从重复的零件、材料和表面处理要求开始。这些需求揭示了哪些功能值得预算。
工作范围必须容纳零件、夹具和切割间隙。 Z 行程应覆盖毛坯、废板和所需的刀具长度。框架刚性使刀具在负载下保持稳定。 Flex 会产生颤动、尺寸不准确、边缘粗糙和缩短刀具寿命。
滚珠丝杠通常为精细工作提供受控运动和低间隙。其他驱动系统可能会提供不同的速度、成本和维护权衡。买家应询问机器如何保持对准以及如何检查间隙。方便的调整点缩短了维修工作。
主轴功率并不能保证快速切削。框架、夹头、钻头、进给速率和走刀深度必须支撑负载。速度范围很重要,因为木材、塑料和金属需要不同的切割条件。可靠的夹头和平衡工具还可以保护表面质量。
控制器应与操作员的技能和计划的工作流程相匹配。 GRBL 系统适合许多入门级台式机。基于 MACH3 的配置可以支持其他控制首选项。购买前确认计算机要求、文件兼容性、离线控制、限位开关、探测和紧急停止行为。
使用此购买清单:
测量最大的重复部分,而不是最小的样本。
列出每种材料和所需的切割深度。
计算路由器、外壳、真空软管和计算机的空间。
确认可用电压、主轴配置、夹头和更换工具。
查看培训、手册、备件、保修条款和响应时间。
询问未来的旋转工作或更强的主轴是否需要另一台机器。
制造商表示中华江支持 OEM/ODM 请求和定制配置。这可以帮助买家根据定义的流程调整主轴、控制器和配件。有用的供应商讨论应包括零件图纸、材料、公差、批量大小、工作时间和当地电力。
避免只为了最大的广告功能而购买。能够进行日常清洁工作的路由器比很少使用的超大规格创造更多价值。稳定的设置、可用的支持和负担得起的耗材通常决定长期生产力。
在主轴启动之前就开始提高效率。精心准备的工作到达路由器时,会附带经过验证的库存、指定的文件、选定的工具和明确的检查计划。这种准备工作可以防止操作员在每次生产运行期间解决相同的问题。
将图纸、CAM 文件、G 代码、设置图像、刀具列表和材料记录保存在一起。注意工作原点和夹具位置。记录经过验证的进给量、主轴转速、走刀深度和精加工余量。版本控制可防止旧刀具路径到达新库存。
每批次开始时都会进行首件检查。在继续之前测量重要尺寸并检查边缘质量。如果结果失败,请停止并纠正设置。这个小停顿的成本比报废整张纸或重新制作几个雕刻产品要低。
记录设置分钟、切削时间、刀具更换、报废零件和维护停机。这些数字揭示了真正的瓶颈。更快的钻头无法解决缓慢夹紧的问题。较大的主轴无法修复重复的编程错误。
有用的每周行动包括:
清洁导轨、螺钉、夹头、风扇和可触及的芯片区域。
检查紧固件、电缆移动、润滑需求和紧急控制装置。
检查钻头是否有磨损、堆积、碎屑或不正确的工具编号。
当平整度开始影响深度时,将破坏板表面化。
备份经过验证的程序并明确标记修订内容。
紧凑的尺寸并不能消除机器危险。细小的木屑会影响健康并可能造成火灾风险。 OSHA 的木屑指南建议进行工程控制,包括局部排气通风。商店应在其流程中使用适当的抽气、防护、听力保护和眼睛保护。
保持紧急停止装置可从正常操作位置触及。切勿靠近移动的工具。运行前固定每个毛坯并检查夹具。避免让不熟悉或有风险的工作无人看管。外壳可以帮助抑制切屑和噪音,但它必须允许安全的气流和维护。
最后,每月检查机器利用率。如果等待来自编程,请改进模板和培训。如果安装导致延误,请改进固定装置和库存标准。如果产能仍满,请将重复性工作移至计划批次。经过衡量的改进将紧凑型铣机变成了可靠的生产资产。
紧凑型数控铣床可帮助小型车间在有限的空间内进行精确、可重复的工作。它们的价值来自合适的工作、经过验证的程序、牢固的工件固定、正确的工具和严格的维护。
围绕实际产品选择工作范围、主轴、控制器和支持。当机器与工作流程相匹配时,它可以减少返工,缩短设置时间,并扩大有利可图的切割和雕刻服务。
答:当机器和工艺满足所需的公差时,它们可以支持商业小零件工作。刚性、校准、工具状况、工件夹持和材料稳定性都会影响精度。始终在批量生产之前测试样品、测量关键特性并批准第一个零件。不要假设已发布的精度适用于每种材料或配置。
答:常见的材料包括木材、胶合板、MDF、亚克力、PVC、塑料、PCB材料和精选的软金属。实际容量取决于主轴功率、机架刚度、刀具、冷却和切削参数。软金属通常需要浅加工和刚性夹紧。紧凑型铣床不能替代重型金属铣削中心。
答:留出比机器外部尺寸更大的空间。车间需要足够的空间来容纳稳定的工作台、货物装载、夹具、计算机访问、抽取软管、通风和维护。使用平铺时包括长工件的间隙。保持走道畅通,并确保紧急控制装置易于触及。
答:是的,特别是对于小型重复零件、序列化板、标牌、礼品、固定装置和原型。通过保存程序、标准化库存、嵌套和可重复夹具提高批量效率。在运行批次之前检查第一项。跟踪刀具磨损,因为它会随着时间的推移而改变尺寸和精加工质量。
答:从最大的重复部分和最难的计划材料开始。为库存、夹具和工具选择足够的 X、Y 和 Z 行程。将主轴功率和速度与实际切削负载相匹配。选择与可用计算机、软件和操作员技能兼容的控制器。订购前确认探测、限位开关、紧急停止、支撑和更换零件。


