
Դիտումներ՝ 0 Հեղինակ՝ Կայքի խմբագիր Հրապարակման ժամանակը՝ 2026-01-16 Ծագում. Կայք


20 տարի անցկացրած ճարմանդները նախագծելու, փորձարկելու, վերանորոգելուց և երբեմն սգալուց հետո, կա մեկ անհարմար ճշմարտություն, որն ասում է յուրաքանչյուր փորձառու ինժեներ, բայց հազվադեպ է բարձրաձայն ասում. մեքենաներն այնքան հաճախ չեն խափանում, որքան մարդիկ ստիպում են դրանք ձախողվել: Եթե spindles-ը կարողանային խոսել, նրանք, հավանաբար, կբղավեին կոտրվելուց շատ առաջ: Եվ եթե ինժեներները լիովին ազնիվ լինեին, նրանց ամենամեծ վախը բարդ հաշվարկները, խիստ հանդուրժողականությունը կամ արտադրության ագրեսիվ թիրախները չեն, այլ այն է, թե ինչպես են հաճախորդներն իրականում օգտագործում լիսեռը, երբ մեքենան լքում է գործարանը:
Հաճախորդների համար spindle-ը հերթական պտտվող մաս է: Սեղմեք սկիզբը, կտրեք նյութը, հարվածեք արտադրության համարներին, կրկնեք: Պարզ, չէ՞: Այնուամենայնիվ, ինժեների համար spindle-ը մեքենայի մեխանիկական սիրտն է: Սա ճշգրիտ առանցքակալների, ջերմային վարքագծի, քսման գիտության, թրթռումների վերահսկման և նյութական սթրեսի նուրբ հավասարակշռություն է: Ճիշտ վարվեք, և այն տարիներ շարունակ կաշխատի անթերի: Չարաշահեք այն, նույնիսկ անգիտակցաբար, և այն դառնում է ժամային ռումբ:
Այս բլոգը գրված չէ մեղադրելու կամ դասախոսելու համար: Այն գրված է մեկի տեսանկյունից, ով տեսել է, որ նույն սխալները կրկնվում են ոլորտներում, երկրներում և փորձի մակարդակներում: Անկախ նրանից, թե դա բոլորովին նոր օպերատոր է, թե փորձառու արտադրական մենեջեր, spindles-ի սխալ օգտագործումը հետևում է կանխատեսելի օրինաչափություններին: Եվ այդ օրինաչափությունները հենց այն են, որ վետերան ինժեներներին գիշերը արթուն են պահում:
Եկեք ետ քաշենք վարագույրը և անկեղծորեն խոսենք այն մասին, թե ինչպես են հաճախորդները սխալ օգտագործում լիսեռները, և ինչու է դա վախեցնում ինժեներներին ավելի շատ, քան որևէ նախագծային մարտահրավեր երբևէ:
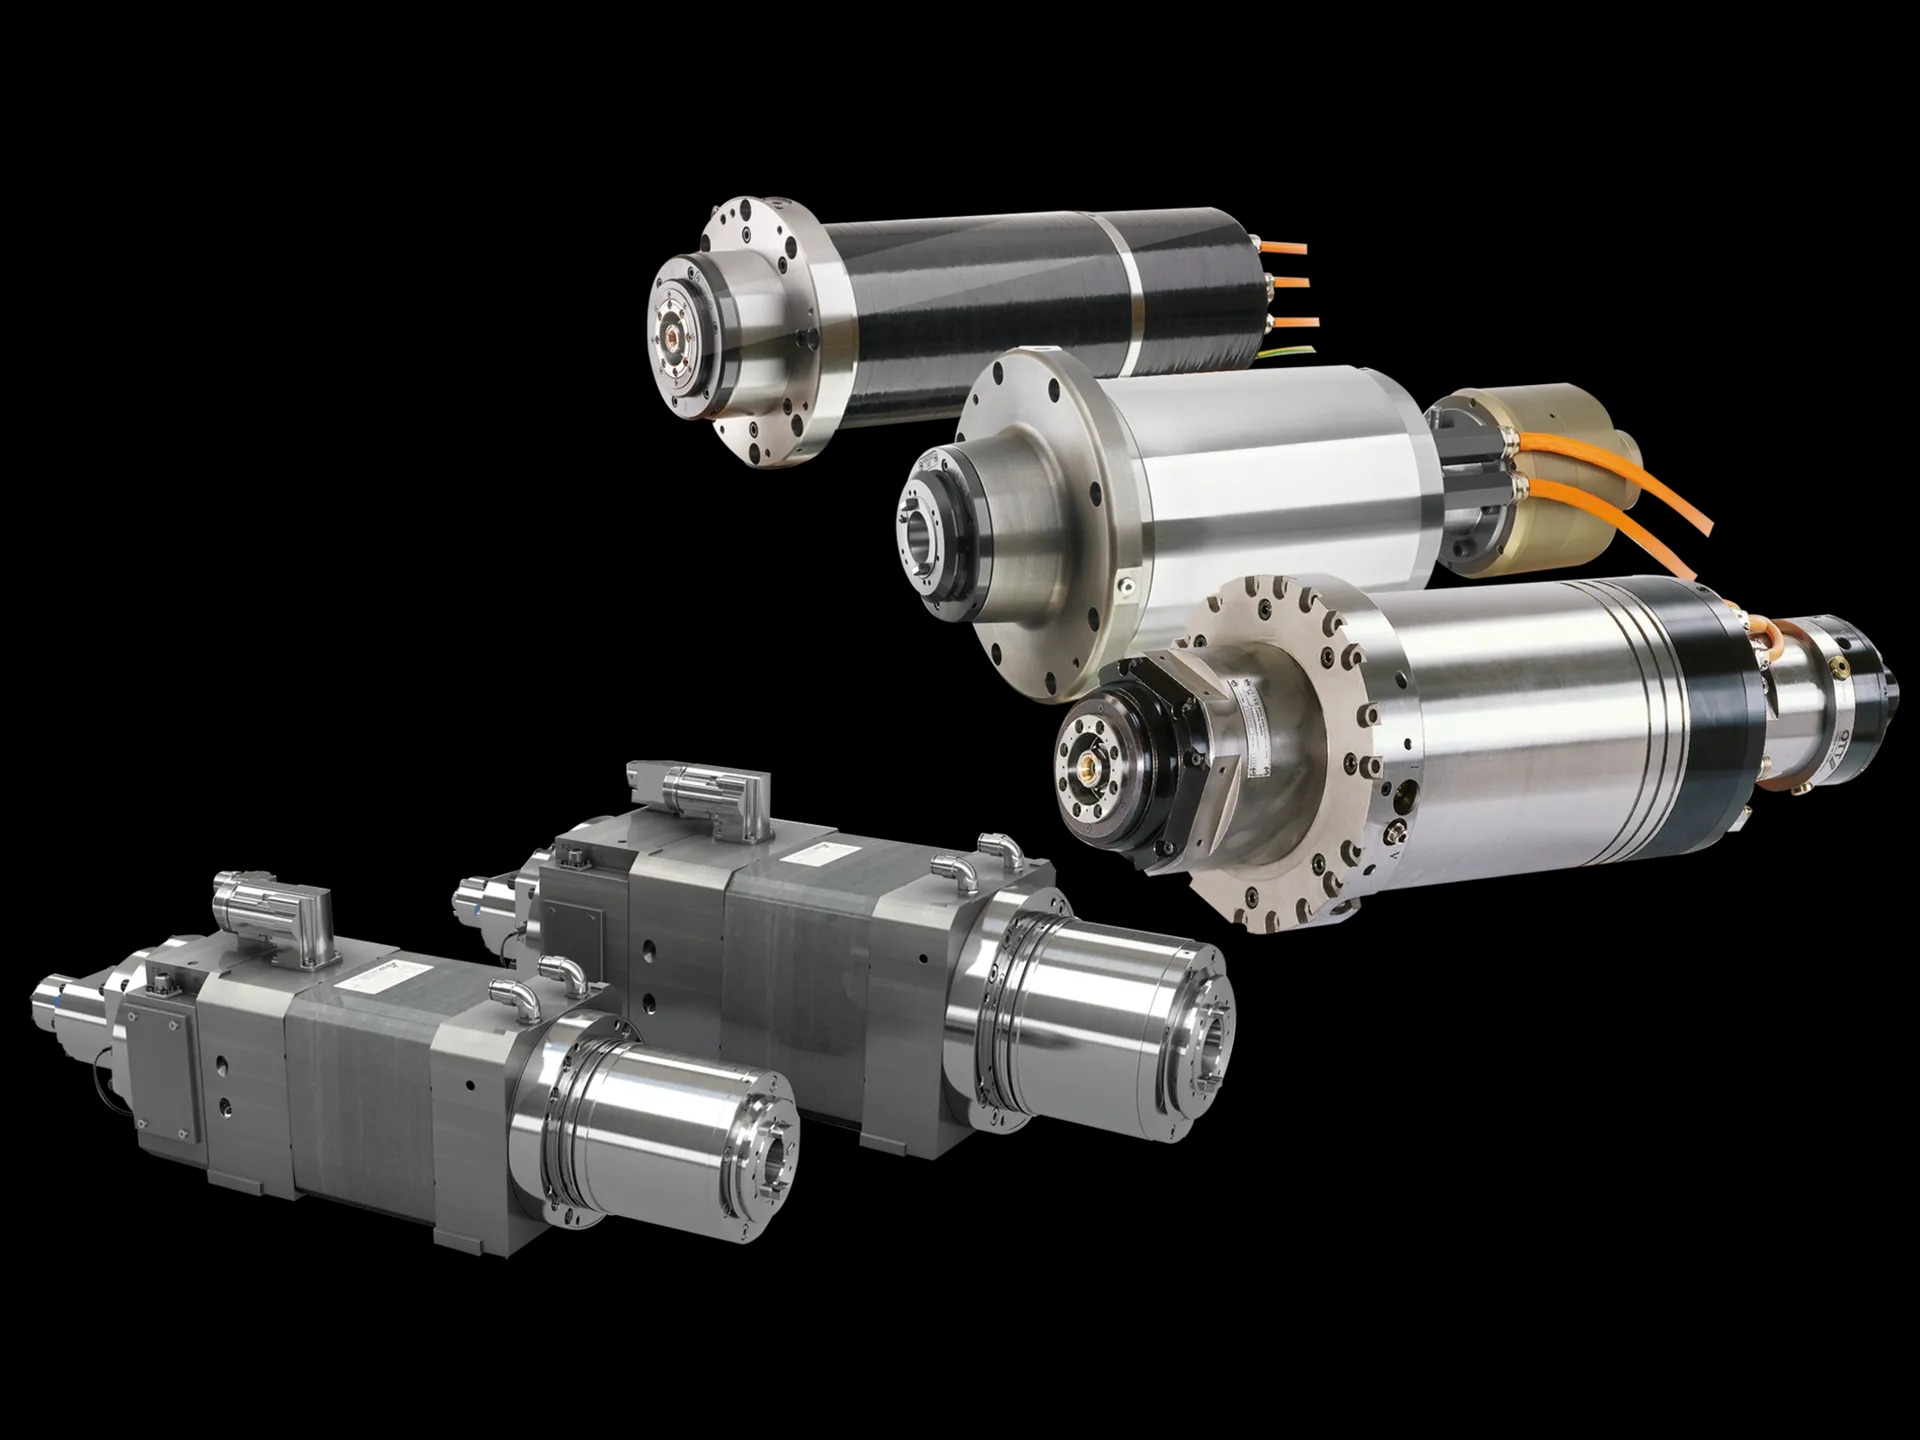
Առաջին հայացքից spindle-ը խաբուսիկորեն պարզ է թվում: Այն պտտվում է: վերջ։ Բայց դա նման է այն բանին, որ ասենք, որ մարդու սիրտը «պարզապես արյուն է մղում»: Ափը պատասխանատու է շարժիչի հզորությունը ճշգրիտ, վերահսկվող պտտվող շարժման փոխակերպելու համար՝ միաժամանակ պահպանելով միկրոն մակարդակի ճշգրտությունը ծայրահեղ ծանրաբեռնվածության, արագության և ջերմաստիճանի պայմաններում:
Ափի մեջ ամեն ինչ կարևոր է: առանցքակալի նախաբեռնում: Լիսեռ նյութ. Քսայուղային հոսք: Ջերմության ցրում. Նույնիսկ մանրադիտակային անհավասարակշռությունը կարող է վերածվել կործանարար թրթիռի բարձր RPM-ում: Ինժեներները նախագծում են լիսեռներ, որպեսզի աշխատեն շատ հատուկ ծրարներում՝ արագության միջակայքում, բեռնվածության սահմաններում, աշխատանքային ցիկլեր և ջերմաստիճանի պատուհաններ: Դուրս եկեք այդ սահմաններից, և ֆիզիկան կդադարի ներողամիտ լինել:
The spindle-ը ոչ միայն գործիքներ է պտտում. այն սահմանում է մակերեսի ավարտը, չափերի ճշգրտությունը, գործիքի կյանքը և մեքենայի հուսալիությունը: Երբ spindle-ը ձախողվում է, արտադրությունը ոչ միայն դանդաղում է, այլ այն դադարում է: Եվ դա է պատճառը, որ ինժեներները տարվում են ամեն մի մանրուքով, քաջ գիտակցելով, որ երբ spindle-ը հասնում է հաճախորդին, վերահսկողությունը հիմնականում վերանում է:
Հարցրեք տասնամյակների փորձ ունեցող ցանկացած ինժեների, թե որ մեքենայի բաղադրիչին է նրանք վերաբերվում առավել հարգանքով, և հավանականությունը մեծ է, որ պատասխանը spindle-ն է: Ոչ թե այն պատճառով, որ այն ամենաթանկն է, թեև հաճախ այդպես է լինում, այլ այն պատճառով, որ այն ամենազգայունն է չարաշահումների նկատմամբ:
Ի տարբերություն շրջանակների կամ պատյանների, spindles-ը հանգիստ չի հանդուրժում չարաշահումը: Նրանք հիշում են. Այսօրվա թեթև ծանրաբեռնվածությունը կարող է չառաջացնել անհապաղ ձախողում, բայց այն կրճատում է կրելու կյանքը: Բաց թողնված տաքացումը կարող է ախտանիշներ ցույց տալ միայն ամիսներ անց: Ինժեներները գիտեն, որ լիսեռի շատ խափանումները հանկարծակի պատահարներ չեն, դրանք կուտակային վնասի արդյունք են:
Ահա թե ինչն է դարձնում չարաշահումը սարսափելի: Ափը կարող է շարունակել աշխատել՝ ապահովելով անվտանգության կեղծ զգացում, մինչդեռ ներքին վնասը հանգիստ աճում է: Ախտանիշների ի հայտ գալուն պես վնասը հաճախ անդառնալի է: Ինժեների համար դա նման է դանդաղ շարժման աղետի զարգացմանը, առանց միջամտության:
Ինժեներները նախագծում են spindles հիմնվելով մանրակրկիտ սահմանված ենթադրությունների վրա: Բեռնել պրոֆիլները: Կտրող ուժեր. Գործող արագություններ. Աշխատանքային ցիկլեր. Բնապահպանական պայմաններ. Այս ենթադրությունները փաստաթղթավորված, փորձարկված և վավերացված են: Թղթի վրա ամեն ինչ գեղեցիկ է ստացվում։
Հետո իրականություն է լինում.
Հաճախորդները հաճախ օգտագործում են spindles շատ ավելի ագրեսիվ, քան նախատեսված է: Նրանք ավելի դժվար են սեղմում գործիքները՝ վերջնաժամկետները պահպանելու համար: Նրանք բաց են թողնում առաջարկված ընթացակարգերը՝ ժամանակ խնայելու համար: Նրանք ենթադրում են, որ անվտանգության սահմաններն անսահման են: Ինժեների տեսանկյունից, դիզայնի մտադրության և իրական աշխարհում օգտագործման միջև եղած այս բացն այն է, որտեղ սկսվում են խնդիրների մեծ մասը:
The spindle չգիտի, որ այն մղվում է արտադրողականության կամ շահույթի համար: Այն գիտի միայն սթրեսը, ջերմությունը և թրթռումը: Երբ օգտագործումը հետևողականորեն գերազանցում է դիզայնի ենթադրությունները, ձախողումը խնդիր չէ, եթե, այլ երբ:
Ամենատարածված թյուրիմացություններից մեկը, որ տեսնում են ինժեներները, գնահատված հզորության և առավելագույն կարողությունների միջև եղած շփոթությունն է: Գնահատված հզորությունն այն է, ինչ spindle-ը կարող է շարունակաբար և հուսալիորեն վարվել իր սպասվող կյանքի ընթացքում: Առավելագույն կարողությունը, մյուս կողմից, այն է, ինչ այն կարող է գոյատևել՝ հակիրճ:
Հաճախորդները հաճախ վերաբերվում են առավելագույն թվերին, ինչպես գործառնական թիրախներին: Առավելագույն RPM: Առավելագույն ծանրաբեռնվածություն. Առավելագույն հզորություն. Բայց անընդհատ եզրին վազելը նման է մեքենա վարելու կարմիր գծով ամբողջ օրը, ամեն օր: Իհարկե, դա կարող է անել՝ որոշ ժամանակով:
Ինժեներները նախագծում են անվտանգության սահմանները, այլ ոչ թե հրավերները: Երբ այդ մարժաները սպառվում են ամեն օր, spindle կյանքը կտրուկ նվազում է: Եվ երբ ձախողումը ի վերջո տեղի է ունենում, այն հաճախ մեղադրվում է որակի, այլ ոչ թե չարաշահման վրա: Այդ անջատումը ոլորտում տասնամյակներ ունեցող ինժեներների համար ամենահիասթափեցնող իրողություններից մեկն է:
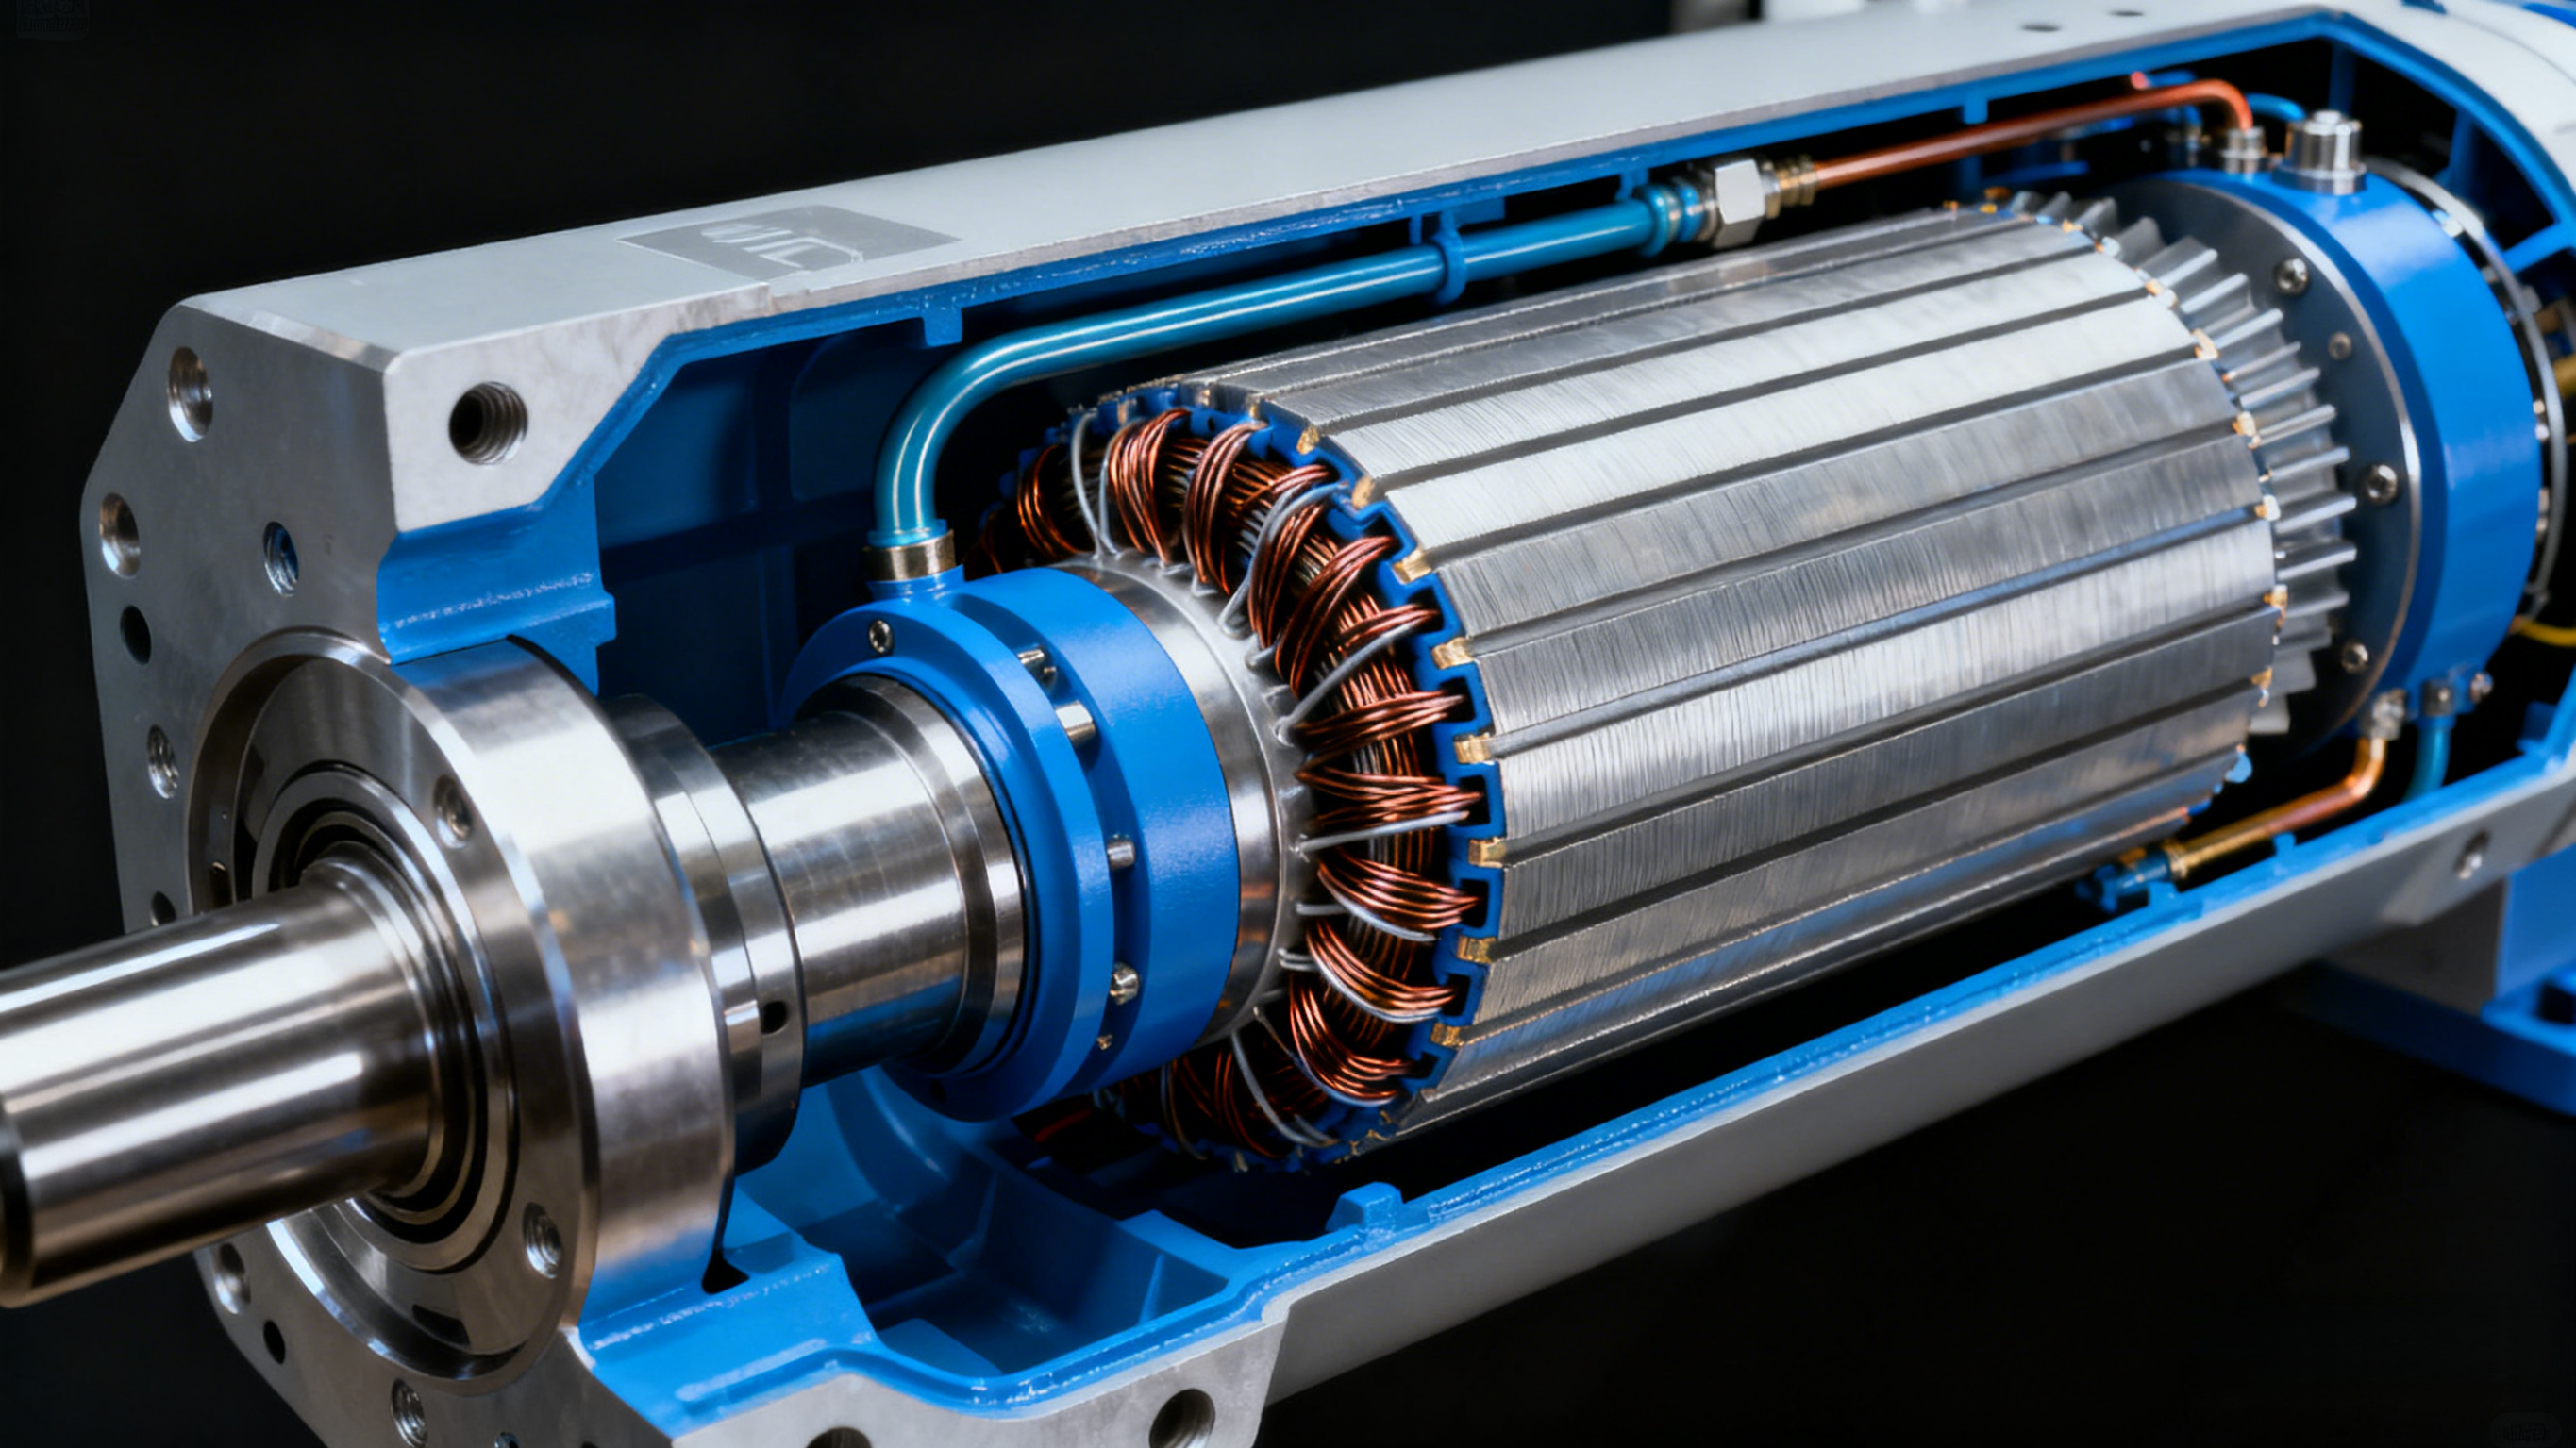
Ճառագայթային բեռները ուժեր են, որոնք կիրառվում են լիսեռի առանցքին ուղղահայաց և անխուսափելի են ֆրեզերային աշխատանքների մեծ մասում: Յուրաքանչյուր spindle նախագծված է հատուկ ճառագայթային բեռնվածքի հզորությամբ, որը հաշվարկվում է ինժեներների կողմից՝ հիմնվելով առանցքակալի տեսակի, առանցքակալի դասավորության, լիսեռի տրամագծի, արագության միջակայքի և ակնկալվող կտրման պայմանների վրա: Գործիքի տրամագիծը, գործիքի ելուստը, նյութի կարծրությունը, կտրման խորությունը և սնուցման արագությունը ներառված են այս հաշվարկի մեջ:
Խնդիրը սկսվում է այն ժամանակ, երբ օգտվողները որոշում են «մի քիչ ավելի ուժեղ մղել»: Կտրման խորության ավելացումը, մեծ չափերի գործիքների օգտագործումը, գործիքի երկարությունը երկարացնելը կամ սնուցման արագության բարձրացումը՝ առանց բեռը վերահաշվարկելու, կարճաժամկետ հեռանկարում կարող է անվնաս թվալ: Ի վերջո, spindle-ը շարունակում է պտտվել, շարժիչը չի անջատվում, և մասերը դեռևս ընդունելի տեսք են ստանում: Բայց ներքին առանցքակալները լարվում են իրենց նախագծային սահմաններից դուրս:
Չափազանց շառավղային բեռները դեֆորմացնում են առանցքակալների վազքուղիները, մեծացնում են պտտվող տարրերի միջև շփման լարվածությունը և առաջացնում աննորմալ շփում: Սա հանգեցնում է տեղայնացված ջեռուցման և մաշվածության անհավասար ձևերի: Ամենավտանգավորն այն է, որ սրանից ոչ մեկն անմիջապես ակնհայտ չէ: Գլուխը կարող է նորմալ հնչել, թրթռման մակարդակը կարող է մնալ ընդունելի սահմաններում, և արտադրությունը շարունակվում է, մինչդեռ անդառնալի վնասը անաղմուկ կուտակվում է յուրաքանչյուր կտրվածքով:
Առանցքային բեռները գործում են spindle առանցքի երկայնքով և առավել տարածված են հորատման, կտկտոցով և սուզվող ֆրեզերային աշխատանքներում: Շատ օգտվողներ ենթադրում են, որ եթե spindle շարժիչն ունի բավարար ոլորող մոմենտ, ապա spindle ինքը կարող է կարգավորել գործողությունը: Ինժեներական տեսանկյունից սա CNC հաստոցների ամենավտանգավոր սխալ պատկերացումներից մեկն է:
Առանցքակալները համընդհանուր նախագծված չեն առանցքային ծանր ուժերը հաղթահարելու համար: Անգամ անկյունային կոնտակտային առանցքակալներով հագեցած լիսեռներն ունեն առանցքային ծանրաբեռնվածության խիստ սահմանափակումներ և աշխատանքային ցիկլեր: Շարունակական բարձր առանցքային ծանրաբեռնվածությունը, հատկապես բարձր արագությունների դեպքում, զգալիորեն արագացնում է առանցքակալների հոգնածությունը: Հպման գործողությունների ժամանակ սխալ համաժամացումը, ձանձրալի գործիքները կամ սնուցման ագրեսիվ կարգավորումները կարող են բազմապատկել առանցքային ուժերը շատ ավելին, քան spindle-ը նախատեսված էր դիմանալու համար:
Ինժեներները քմծիծաղ են անում, երբ տեսնում են առանցքային ծանր գործողություններ, որոնք բազմիցս կատարվում են այդ նպատակով չնախագծված լիսեռների վրա: Դա հավասարազոր է ճշգրիտ չափիչ գործիքի օգտագործմանը որպես խցիկ. այն կարող է գոյատևել մի քանի անգամ, բայց վնասը կուտակային է և անխուսափելի: Երբ առանցքային նախաբեռնումը խախտվի կամ կրող մակերեսները վնասվեն, spindle-ը երբեք չի վերադառնա իր սկզբնական ճշգրտությանը կամ կյանքի տևողությանը:
Այն, ինչ spindle-ի ծանրաբեռնվածությունն իսկապես վախեցնում է, ոչ թե հանկարծակի աղետալի ձախողումն է, այլ ուշացած ձախողումը: Առանցքակալները հազվադեպ են խափանում այն պահին, երբ դրանք ծանրաբեռնված են: Փոխարենը, միկրոսկոպիկ ճաքեր են գոյանում ավտոճանապարհների մակերեսի տակ: Նախաբեռնման պայմանները դանդաղորեն փոխվում են: Քսայուղային թաղանթները ավելի հեշտ են քայքայվում: Թրթռումների մակարդակն այնքան աստիճանաբար բարձրանում է, որ օպերատորները հարմարվում են դրանց՝ առանց նկատելու:
Շաբաթներ կամ նույնիսկ ամիսներ անց spindle-ը սկսում է դրսևորել ախտանիշներ՝ անբացատրելի ջերմություն, մակերեսի ավարտի նվազում, գործիքների հետքեր կամ աննորմալ աղմուկ որոշակի արագությամբ: Ի վերջո, spindle-ը ձախողվում է, հաճախ նորմալ շահագործման ընթացքում, այլ ոչ թե վնաս պատճառած վիրավորական կտրվածքի ժամանակ: Մինչ այդ, սկզբնական սխալը մոռացվում է, և ձախողումը թվում է առեղծվածային և չարդարացված:
Ինժեների տեսանկյունից, սրանք ամենահիասթափեցնող ձախողումներն են: Չկա որևէ դրամատիկ իրադարձություն, որի վրա կարելի է մատնանշել, տեսախցիկով ֆիքսված ոչ մի ակնհայտ չարաշահում: Վնասը կատարվել է վաղուց, անաղմուկ, մեկ-մեկ ծանրաբեռնված անցուղի։ Եվ երբ spindle-ը վերջապես կանգ է առնում, արժեքը հասնում է միանգամից՝ խափանում, փոխարինում, կորցրած արտադրություն և դժվար խոսակցություններ, որոնք կարելի էր խուսափել ի սկզբանե պատշաճ բեռի գիտակցմամբ:
Հաճախորդների կողմից ամենատարածված և ամենավտանգավոր ենթադրություններից մեկն այն է, որ spindle-ի բարձր արագությունը ավտոմատ կերպով հավասար է բարձր արտադրողականության: Ինժեների տեսանկյունից այս մտածելակերպը տագնապալի է: Spindle արագությունը շնչափող չէ, որը դուք մղում եք առավելագույնի. դա ճշգրիտ հաշվարկված աշխատանքային պայման է, որը պետք է համապատասխանի կտրող գործիքին, աշխատանքային մասի նյութին, մեքենայի կոշտությանը և բուն լիսեռի ջերմային սահմաններին:
Երբ spindle արագությունը մեծանում է, կենտրոնախույս ուժերը, որոնք գործում են առանցքակալների վրա, աճում են էքսպոնենցիալ, ոչ թե աստիճանաբար: Գլորվող տարրերն ավելի կոշտ են մղվում վազքուղիների դեմ, կրող նախաբեռը արդյունավետորեն մեծանում է, իսկ ներքին շփումը լրացուցիչ ջերմություն է առաջացնում: Միևնույն ժամանակ, քսանյութի թաղանթները դառնում են ավելի բարակ և պակաս կայուն, հատկապես կայուն բարձր RPM-ում: Անգամ գործիքակալի կամ կոլետի աննշան անհավասարակշռությունը, որը աննկատելի է չափավոր արագությունների դեպքում, կարող է դառնալ թրթռման զգալի աղբյուր արագության միջակայքի վերին ծայրում:
Ինժեներները նախագծում են spindles-ը, որպեսզի հուսալիորեն աշխատեն սահմանված արագության շրջանակում, այլ ոչ թե մշտապես ապրել կարմիր գծում: Երբ հաճախորդները երկար ժամանակ աշխատում են առավելագույն RPM-ով, նրանք արդյունավետորեն փոխանակում են spindle lifespan-ը ցիկլի ժամանակի սահմանային շահույթով: Սա հատկապես խաբուսիկ է դարձնում այն, որ կատարումը հաճախ սկզբում գերազանց է թվում: Մակերեւույթի հարդարումը կարող է բարելավվել, կտրումն ավելի հարթ է, իսկ արտադրողականության ցուցանիշները լավ տեսք կունենան՝ մինչև կրող ջերմաստիճանը բարձրանա, յուղումը քայքայվի, և հոգնածության վնասը չվերականգնվի:
Փորձառությունից ելնելով, ինժեներները անմիջապես ճանաչում են այս օրինաչափությունը. ուժեղ կարճաժամկետ արդյունքներ, որոնց հաջորդում են հանկարծակի, ծախսատար ձախողումները, որոնք կարծես թե գալիս են «ոչ մի տեղից»: Իրականում վնասը կանխատեսելի էր և կանխարգելելի:
Հակառակ ծայրահեղության դեպքում, բարձր ոլորող մոմենտով շատ ցածր արագությամբ պտտվող լիսեռները ևս մեկ լուռ մարդասպան է, որից ինժեներները խորապես վախենում են: Շատ օպերատորներ կարծում են, որ RPM-ի կրճատումը ավտոմատ կերպով նվազեցնում է սթրեսը մեքենայի վրա: Ցավոք, ֆիզիկան չի հաստատում այս ենթադրությունը։
Ցածր արագությամբ գործողությունները, ինչպիսիք են ծանր հորատումը, կտկտոցը կամ ագրեսիվ կոպտացումը, զգալի առանցքային և շառավղային բեռներ են դնում լիսեռի վրա: Եթե spindle-ը նախատեսված չէ ցածր RPM-ում բարձր ոլորող մոմենտ ստեղծելու համար, ապա կրող բեռները կտրուկ աճում են, մինչդեռ քսման արդյունավետությունը նվազում է: Քսայուղի կամ յուղի մառախուղի վրա հիմնված քսման շատ համակարգեր հիմնված են պտտման արագության վրա՝ քսանյութը հավասարաչափ բաշխելու համար: Երբ արագությունը շատ ցածր է իջնում, քսանյութի հոսքը դառնում է անհավասար՝ մեծացնելով մետաղի հետ մետաղի շփման վտանգը:
Ինժեներները տեսել են, որ լիսեռները ձախողվում են ոչ թե բարձր արագությամբ գոռալով, այլ օրեցօր կատարվող դանդաղ, հղկման գործողություններից: Առանցքակալները տեղում գերտաքանում են, վազքուղիները տառապում են մակերևութային անհանգստությունից, և նախաբեռնվածության պայմանները աստիճանաբար վատանում են: Գլուխը կարող է երբեք չազդարարել տագնապը, բայց նրա ներքին առողջությունը անշեղորեն նվազում է:
Ամենաանհանգստացնողը այս ձախողումների հիմքում ընկած թյուրիմացությունն է: Հաճախորդներն անկեղծորեն հավատում են, որ իրենք ավելի զգույշ են աշխատում, մինչդեռ ինժեներները կարող են հստակ տեսնել անհամապատասխանություն լիսեռի դիզայնի և շահագործման պայմանների միջև: Լավ մտադրությունները պաշտպանություն չեն տալիս, երբ անտեսվում են բեռի, արագության և քսման պահանջները:
Առանցքակալները spindle-ի սիրտն ու հոգին են, իսկ արագության սխալ կառավարումը նրանց ամենամեծ թշնամիներից մեկն է: Առանցքակալները նախագծված են որոշակի արագությունների միջակայքերի, բեռնվածքի հզորությունների և քսման ռեժիմների համար: Երբ աշխատանքային արագությունն ընկնում է այս պայմաններից դուրս՝ կա՛մ շատ բարձր, կա՛մ շատ ցածր, առանցքակալի նախագծված հավասարակշռությունը ոչնչացվում է:
Չափազանց արագությունը հանգեցնում է գերտաքացման, քսանյութի քայքայման, ներքին մաքրման փոփոխության և արագացված հոգնածության: Անբավարար արագությունը հանգեցնում է քսման վատ բաշխման, շարժակազմի տարրերի միջև բեռի անհավասար բաշխմանը և մակերեսի տեղայնացմանը: Երկու դեպքում էլ կրելու կյանքը կտրուկ կրճատվում է, հաճախ առանց ակնհայտ վաղ նախազգուշական նշանների:
Ինժեների տեսանկյունից այս խափանումները հատկապես ցավալի են: Առանցքակալներն ընտրվում են մանրակրկիտ հաշվարկով, վավերացվում են փորձարկման միջոցով և տեղադրվում վերահսկվող պայմաններում: Արագության սխալ ընտրության պատճառով նրանց վաղաժամ ձախողումը դիտելը նման է բռնցքամարտի ձեռնոցներով նվագարկվող ճշգրիտ գործիքին. անկախ նրանից, թե որքան լավ է այն կառուցված, այն երբեք հնարավորություն չի ունեցել:
Ահա թե ինչու ինժեներները պնդում են, որ արագությունը միայն կառավարման վահանակի թիվ չէ: Դա դիզայնի կարևոր պարամետր է: Երբ արագությունը համապատասխանում է աշխատանքին, լիսեռները աշխատում են ավելի սառը, հանգիստ և երկար: Երբ դա այդպես չէ, ձախողումը ոչ թե 'եթե', այլ 'երբ' հարց է:
Եթե կա մի սովորություն, որը ինժեներները ցանկանում են, որ հաճախորդները լրջորեն վերաբերվեն, դա spindle-ի տաքացումն է: Տաքացման պրոցեդուրաները բաց թողնելը նման է արագավազքի արթնանալուց անմիջապես հետո. այն կարող է մեկ կամ երկու անգամ աշխատել, բայց ի վերջո ինչ-որ բան պատռվում է:
Spindles-ը ճշգրիտ հավաքույթներ են: Երբ ցուրտ է, ներքին բաղադրիչները տարբեր ջերմաստիճանների և հանդուրժողականության են: Առանցքակալները, լիսեռները և պատյանները ընդլայնվում են տարբեր արագությամբ, երբ ջերմաստիճանը բարձրանում է: Տաքացման ցիկլերը թույլ են տալիս այս բաղադրիչներին աստիճանաբար կայունանալ՝ նվազեցնելով ներքին սթրեսը և պահպանելով հավասարեցումը:
Հաճախորդները տաքացումը հաճախ համարում են անիմաստ ժամանակ: Ինժեներները դա համարում են էժան ապահովագրություն: Մտավախությունը գալիս է նրանից, որ իմանալով, թե որքան խափանումներ կարող էին խուսափել, եթե օպերատորները պարզապես մի քանի լրացուցիչ րոպե ծախսեին, որպեսզի լիսեռը հասնի ջերմային հավասարակշռության:
Ջերմային վարքագիծը spindle-ի դիզայնի ամենաբարդ ասպեկտներից մեկն է: Ինժեներները մանրակրկիտ մոդելավորում են այն, բայց իրական աշխարհի պայմանները դեռ կարևոր են: Երբ սառը լիսեռը անմիջապես մղվում է ծանր կտրվածքի մեջ, անհավասար ջերմային ընդլայնումը կարող է առաջացնել ժամանակավոր անհամապատասխանություն: Այդ անհամապատասխանությունը մեծացնում է թրթռումը, գործիքի մաշվածությունը և կրող լարումը:
Ժամանակի ընթացքում կրկնվող ջերմային ցնցումը արագացնում է հոգնածությունը կրիտիկական բաղադրիչներում: Ճշգրտությունը վատթարանում է: Մակերեւութային ավարտվածքները տուժում են: Ի վերջո, spindle-ը կորցնում է ճշգրտությունը, որը նախատեսված էր մատուցելու համար: Ինժեների տեսանկյունից սա առեղծված չէ, դա ջերմային չարաշահման կանխատեսելի հետևանք է:
Վետերան ինժեներները հաճախ կարող են ախտորոշել spindle-ի պատմությունը՝ պարզապես ստուգելով ձախողված առանցքակալները: Վնասի օրինաչափությունները պատմություններ են պատմում: Եվ այդ պատմություններից շատերը սկսվում են ցուրտ մեկնարկներով ծանր բեռի տակ:
Ողբերգությունն այն է, որ տաքացման պրոցեդուրաները պարզ են, լավ փաստագրված և գրեթե ոչինչ չեն արժենում: Այնուամենայնիվ, դրանք հաճախ անտեսվում են: Պարզության և հետևանքների միջև կապը հենց այն է, որ դա այդքան վախեցնում է:
Ինժեներները անհամար ժամեր են ծախսում միկրոն մակարդակի ճշգրտությամբ spindles նախագծելու վրա, որպեսզի տեսնեն, որ այդ ճշգրտությունը ոչնչացվում է գործիքների վատ ընտրության պատճառով: Էժան գործիքակալները լավ լիսեռը փչացնելու ամենաարագ միջոցներից են:
Ցածր որակի կրիչները հաճախ տառապում են վատ հավասարակշռությունից, անհամապատասխան կոն ճշտությունից և սեղմող թույլ ուժից: Բարձր արագության դեպքում նույնիսկ աննշան թերությունները առաջացնում են թրթռումներ, որոնք ուղղակիորեն անցնում են առանցքակալների մեջ: Հաճախորդները կարող են կանխավճար խնայել, բայց երկարաժամկետ ծախսերը ապշեցուցիչ են:
Ինժեների տեսանկյունից սա նման է էժանագին անվադողերի տեղադրմանը բարձր արտադրողականության մեքենայի վրա և այնուհետև մեղադրելու շարժիչին, երբ ինչ-որ բան այն չէ:
Գործիքների անհավասարակշռությունը և արտահոսքը լուռ թշնամիներ են: Օպերատորները կարող են չզգալ դրանք, բայց spindles-ը հաստատ զգում է: Չափազանց արտահոսքը անհավասարաչափ մեծացնում է կտրող ուժերը՝ ստեղծելով ցիկլային բեռներ, որոնք վաղաժամ հոգնում են առանցքակալները:
Ինժեներները գիտեն, որ spindles-ը նույնքան լավն է, որքան դրանց կցված գործիքակազմը: Երբ հաճախորդները խառնում են ճշգրիտ մեքենաները անփույթ գործիքների հետ, ձախողումը դառնում է գրեթե անխուսափելի:
Ինժեներներին ամենից շատ վախեցնում է այն, թե որքան արագ վատ գործիքավորումը կարող է չեղյալ համարել տարիների ուշադիր դիզայնը: Մի spindle, որը պետք է գոյատևի մեկ տասնամյակ, կարող է ոչնչացվել ամիսներով, եթե ենթարկվի մշտական անհավասարակշռության և թրթռումների:
Եվ երբ ձախողումը տեղի է ունենում, գործիքավորումը հազվադեպ է մեղադրվում: The spindle ստանում է «թույլ» կամ «անորակ» պիտակը, չնայած նրան երբեք արդար հնարավորություն չի տրվել:
Քսայուղումը կամընտիր չէ, դա spindle-ի կենսապահովումն է: Ինժեներական տեսանկյունից, առանցքակալները չեն խափանում միայն օգտագործման պատճառով. դրանք ձախողվում են, երբ քսայուղային թաղանթը, որը բաժանում է մետաղական մակերեսները, քայքայվում է: Ահա թե ինչու ինժեներներն ընտրում են քսման համակարգերը ծայրահեղ զգուշությամբ՝ հիմնվելով պտուտակի արագության, առանցքակալի տեսակի, բեռնվածքի պայմանների և սպասվող աշխատանքային ցիկլերի վրա:
Յուղով քսված լիսեռները նախատեսված են պարզության և հուսալիության համար, բայց դրանք առանց սպասարկման չեն: Քսուքը ժամանակի ընթացքում քայքայվում է ջերմության, մեխանիկական կտրվածքի և աղտոտման պատճառով: Երբ քսուքը չի լրացվում ճիշտ միջակայքում, կամ երբ օգտագործվում է քսուքի սխալ տեսակ, այն կարծրանում է, առանձնանում կամ կորցնում է իր քսող հատկությունները: Այնուհետև առանցքակալները տաքանում են, շփումը մեծանում է, և մաշվածությունը արագանում է:
Մյուս կողմից, նավթի օդային քսման համակարգերը նախատեսված են բարձր արագությամբ կիրառությունների համար, որտեղ քսանյութի ճշգրիտ առաքումը կարևոր է: Այս համակարգերը հիմնված են մաքուր, չոր օդի և նավթի մշտական մատակարարման վրա: Խցանված գիծը, յուղի սխալ մածուցիկությունը, աղտոտված օդը կամ մատակարարման անհամապատասխան արագությունը կարող են սովամահ լինել առանցքակալներին մի քանի րոպեների ընթացքում: Ինժեներները վախենում են նավթի և օդի խափանումներից, քանի որ համակարգը կարող է ֆունկցիոնալ թվալ, մինչդեռ լուռ տրամադրում է անբավարար քսում:
Երկու դեպքում էլ յուղման հետ կապված խնդիրները հաճախ անտեսանելի են: Հնարավոր է չլինի ահազանգեր, ակնհայտ աղմուկ և կատարողականի ակնթարթային կորուստ, քանի դեռ առանցքակալների մակերեսներն արդեն չեն վնասվել վերանորոգումից:
Հովացուցիչ նյութի ներթափանցումը լիսեռի մեջ աղետալի ձախողման ամենաարագ ճանապարհներից մեկն է: Spindle կնիքները նախագծված են հատուկ ճնշումներին, հոսքի ուղղություններին և շրջակա միջավայրի պայմաններին դիմակայելու համար: Երբ հովացուցիչ նյութի ճնշումը չափազանց մեծ է, սխալ ուղղորդված կամ զուգակցվում է կնիքի վատ սպասարկման հետ, այդ պաշտպանությունները կարող են ճնշվել:
Երբ հովացուցիչ նյութը մտնում է կրող խցիկ, իրավիճակը արագորեն վատթարանում է: Քսայուղը նոսրացվում է կամ լվանում, կոռոզիան սկսվում է գրեթե անմիջապես, և կրող մակերեսները ենթարկվում են քիմիական և մեխանիկական վնասների: Նույնիսկ փոքր քանակությամբ հովացուցիչ նյութի աղտոտումը կարող է զարմանալիորեն կարճ ժամանակում ոչնչացնել ճշգրիտ առանցքակալը:
Ինժեների տեսանկյունից, հովացուցիչ նյութի հետ կապված խափանումները հատկապես հիասթափեցնող են, քանի որ դրանք գրեթե միշտ կանխարգելելի են: Սառեցնող հեղուկի ճնշման պատշաճ վերահսկումը, վարդակների ճիշտ տեղադրումը, կնիքի կանոնավոր ստուգումը և պահպանման կարգապահ գործելակերպը կտրուկ նվազեցնում են ռիսկը: Երբ այս հիմունքները անտեսվում են, spindle-ը վճարում է գինը:
Ինժեներներին իսկապես սարսափեցնում է այն, թե ինչպես սպասարկման աննշան խախտումները կարող են հանգեցնել հսկայական, անդառնալի վնասների: Քսայուղի բաց թողնված ընդմիջում: Խցանված նավթի-օդային զտիչ: Արտահոսող կցամաս, որը «դեռ այնքան էլ վատը չէ»: Սրանցից յուրաքանչյուրն առանձին-առանձին աննշան է թվում, բայց նրանք միասին ստեղծում են պայմաններ, որ ոչ մի ճշգրիտ լիսեռ չի կարող գոյատևել:
Spindles չեն հանդուրժում անտեսումը նրբագեղորեն: Երբ քսումը ձախողվում է կամ աղտոտումը սկսվում է, վնասը արագանում է էքսպոնենցիալ: Առանցքակալները գերտաքանում են, վազքուղիները փչանում են, նախաբեռնվածությունը փլվում է և թրթռումների բարձրացումները: Այդ պահին վերականգնումն այլևս տարբերակ չէ՝ միայն փոխարինում:
Ինժեներական տեսանկյունից ողբերգությունը բուն լիսեռի արժեքը չէ, այլ այն, թե որքան հեշտությամբ կարելի էր խուսափել ձախողումից: Պարզ կարգապահությունը, հիմնական ստուգումները և քսման և հովացման համակարգերի նկատմամբ հարգանքը պաշտպանում են տասնյակ հազարավոր դոլարների ներդրումը:
Ի վերջո, քսումը և հովացումը օժանդակ համակարգեր չեն, դրանք հիմնական համակարգեր են: Անտեսեք դրանք, և նույնիսկ spindle-ի լավագույն դիզայնը կձախողվի շատ ավելի շուտ, քան երբևէ պետք է:
Նույնիսկ ամենաճշգրիտ մշակված լիսեռը կարող է վտանգվել իր կյանքի առաջին ժամին, եթե այն սխալ տեղադրվի: Ինժեներները հաճախ հանդիպում են սպինդերների, որոնք տեղադրված են անհավասար սեղմող ուժով, ոլորող մոմենտների սխալ արժեքներով, խեղաթյուրված պատյաններով կամ աղտոտված մոնտաժային մակերեսներով: Փոշին, չիպսերը, փորվածքները կամ նույնիսկ յուղի բարակ թաղանթը, որը թակարդված է լիսեռի և մոնտաժող երեսի միջև, կարող է առաջացնել սթրես և արտահոսք, նախքան մեքենան երբևէ կսկսի կտրել:
Սխալ ոլորող մոմենտը ամենատարածված սխալներից մեկն է: Մոնտաժող պտուտակները չափազանց ձգվող կարող են խեղաթյուրել լիսեռի պատյանը՝ փոխելով առանցքակալների ներքին դասավորվածությունը և նախաբեռնումը: Մյուս կողմից, թեթև ձգումը թույլ է տալիս միկրոշարժումը շահագործման ընթացքում, ինչը հանգեցնում է կոռոզիայի և առաջադեմ թուլացման: Երկու սցենարներն էլ լուռ վատացնում են spindle-ի աշխատանքը:
Հաճախորդները հաճախ ենթադրում են, որ տեղադրումը պարզ մեխանիկական քայլ է՝ միացրեք այն, միացրեք հոսանքը և սկսեք մեքենայացնել: Ինժեներներն ավելի լավ գիտեն. Տեղադրումը պարզապես հավաքում չէ. դա spindle-ի արտադրության գործընթացի վերջնական ընդլայնումն է: Այս փուլում մեկ սխալը կարող է ջնջել երկար տարիների զգույշ ձևավորումը, ճշգրիտ հղկելը և առանցքակալների համընկնումը՝ կտրուկ կրճատելով spindle-ի կյանքը, անկախ նրանից, թե որքան լավն է արտադրանքը:
Սխալ դասավորությունը ամենակործանարար և ամենաքիչ հասկացված խնդիրներից է, որոնց բախվում են ինժեներները ոլորտում: Երբ spindle-ը կատարելապես չի համապատասխանում մեքենայի կառուցվածքին, գործիքի առանցքին կամ շարժիչ բաղադրիչներին, ներքին կրող բեռները դառնում են անհավասար: Մեկ առանցքակալը կրում է ավելի շատ բեռ, քան նախատեսված էր, մինչդեռ մյուսները գործում են իրենց օպտիմալ շփման անկյուններից դուրս:
Անմիջական ազդեցությունները կարող են լինել նուրբ՝ մի փոքր ավելի բարձր թրթռում, ջերմաստիճանի աննշան բարձրացում կամ մակերեսի անհամապատասխան ծածկույթ: Ժամանակի ընթացքում, սակայն, հետևանքներն աճում են։ Առանցքակալները մաշվում են անհավասարաչափ, նախաբեռնված տեղաշարժերը, քսայուղային թաղանթները քայքայվում են, և թրթռման մակարդակը կայուն աճում է: Յուրաքանչյուր թողարկում կերակրում է հաջորդին, ստեղծելով դոմինոյի էֆեկտ, որն արագացնում է ձախողումը:
Ինչն է անհամապատասխանությունը հատկապես վախեցնում է այն, թե որքան հանգիստ է այն գործում: Հնարավոր է չլինի ահազանգեր, ակնհայտ աղմուկ և կատարողականի կտրուկ անկում: Ափը շարունակում է աշխատել, մասերը շարունակում են առաքվել, և վնասը անտեսանելիորեն կուտակվում է: Երբ ձախողումը տեղի է ունենում, հիմնական պատճառն այնքան խորն է թաղված, որ հաճախ մեղադրվում է 'վատ առանցքակալների' կամ 'նորմալ մաշվածության' վրա, այլ ոչ թե հավասարեցման սխալի վրա, որը սկսել է ամեն ինչ:
Ինժեներները տարված են թրթռումներով, քանի որ դա և՛ ախտանիշ է, և՛ պատճառ, որն առաջացնում է spindle-ի գրեթե բոլոր խափանումները: Սխալ տեղադրումը և սխալ դասավորվածությունը թրթռումը համակարգում ներդնելու ամենաարագ ուղիներից են, որոնք նախատեսված են սահուն աշխատելու համար:
Երբ թրթռումը առկա է, այն ուժեղացնում է ցանկացած այլ խնդիր: Առանցքակալների հոգնածությունը արագանում է, ամրակները թուլանում են, գործիքի ժամկետը նվազում է, և մակերեսի հարդարումը վատանում է: Քսայուղային թաղանթները դառնում են անկայուն՝ գլանվածքը վերածելով սահող շփման: Ջերմությունը բարձրանում է, բացվածքները փոխվում են, և spindle-ը կամաց-կամաց կորցնում է իր ճշգրտությունը:
Իրական վտանգը նորմալացումն է։ Օպերատորները սովոր են ձայնին: Սպասարկման թիմերն ընդունում են թրթռումը որպես «այս մեքենան միշտ եղել է»: Ինժեների տեսանկյունից սա ամենատագնապալի փուլն է, քանի որ մինչ թրթռումը նորմալ է դառնում, խափանումն արդեն տեղի է ունենում:
Պատշաճ տեղադրումը և հավասարեցումը կամընտիր լավագույն փորձը չեն. դրանք spindle գոյատևման հիմնական պահանջներն են: Երբ ճիշտ է արվում, spindle-ը աշխատում է հանգիստ, սահուն և կանխատեսելի: Երբ դա վատ է արվում, դիզայնի ոչ մի գերազանցություն չի կարող փրկել այն:
Spindles- ը հազվադեպ է ձախողվում առանց նախազգուշացման: Աղետալի վնասի առաջացումից շատ առաջ ազդանշաններ կան՝ փոքր, հեշտությամբ անտեսվող փոփոխությունները, որոնք փորձառու ինժեներները անմիջապես ճանաչում են: Ձայնի մի փոքր տեղաշարժ արագացման ժամանակ: Երկար վազքից հետո սովորականից բարձր ջերմաստիճան: Թույլ թրթռում, որը չկար անցյալ ամիս: Սրանք պատահականություններ չեն. նրանք spindle հաղորդակցող անհանգստություն.
Ինժեներները պատրաստված են լսելու մեքենաները, ոչ թե պարզապես չափելու դրանք: Նրանք գիտեն, թե ինչ է հնչում առողջ լիսեռը և ինչպես է այն վարվում տարբեր արագությունների և բեռների դեպքում: Երբ այդ օրինաչափությունները փոխվում են, նույնիսկ նրբանկատորեն, դա անհապաղ մտահոգություն է առաջացնում: Աղմուկը, ջերմությունը և թրթռումը երեք ամենահուսալի վաղ ցուցանիշներն են, որ spindle-ի ներսում ինչ-որ բան այլևս չի աշխատում այնպես, ինչպես նախատեսված է:
Ինժեների ողնաշարը սառչում է այն բառերը, որոնք հաճախորդները հաճախ օգտագործում են այս նշանները անտեսելու համար. «Միշտ այդպես է հնչում» կամ «Տարիներ շարունակ տաք է»: Ինժեներական տեսանկյունից այդ հայտարարությունները սովորաբար նշանակում են, որ նախազգուշական նշանները բավական երկար ժամանակ անտեսվել են, որպեսզի լուրջ ներքին վնասն արդեն ընթացքի մեջ է:
Մարդիկ շատ լավ են հարմարվում, իսկ մեքենայական միջավայրում այդ ունակությունը կարող է վտանգավոր լինել: Օպերատորներն ամեն օր աշխատում են նույն մեքենաներով։ Ձայնի, ջերմաստիճանի կամ թրթռանքի աստիճանական փոփոխությունները տեղի են ունենում այնքան դանդաղ, որ դրանք միախառնվում են հետին պլանում: Այն, ինչ մի ժամանակ առաջացրել էր անհանգստություն, ի վերջո նորմալ է թվում:
Ինժեներները վախենում են այս նորմալացումից, քանի որ այն հեռացնում է հրատապությունը անհապաղ ուշադրություն պահանջող խնդիրներից: Ամեն ամիս մի փոքր ավելի բարձրացող լիսեռը չի առաջացնում տագնապներ, բայց ներքևում առանցքակալների մակերեսները քայքայվում են, և նախաբեռնվածությունը դուրս է գալիս ճշգրտումից: Մինչ փոփոխությունն ակնհայտ է դառնում, վնասը հաճախ անդառնալի է:
Սա անփութություն չէ, դա հոգեբանություն է: Արտադրության ճնշումը, խիտ գրաֆիկները և խափանումներից խուսափելու ցանկությունը բոլորը խրախուսում են օպերատորներին շարունակել աշխատել այնքան ժամանակ, քանի դեռ մեքենան դեռ արտադրում է մասեր: Ինժեներները հասկանում են այս ճնշումները, բայց նրանք նաև գիտեն, որ վաղ նախազգուշացման նշաններն անտեսելը չի վերացնում խնդիրը: Դա միայն հետաձգում է այն՝ միաժամանակ կտրուկ մեծացնելով վերջնական արժեքը:
Ինժեներական տեսանկյունից, «գործարկել այն այնքան ժամանակ, քանի դեռ այն չի հաջողվի» տեխնիկական սպասարկման հնարավոր ամենաթանկ ռազմավարություններից մեկն է: Երբ spindle-ը աղետալիորեն ձախողվում է, այն հազվադեպ է դա անում առանձին-առանձին: Առանցքակալները խլվում են, լիսեռները խփվում են, պատյանները դեֆորմացվում են, և բեկորները տարածվում են ամբողջ լիսեռի վրա, իսկ երբեմն էլ հենց մեքենայի մեջ:
Վնասը հաճախ անցնում է spindle-ից այն կողմ: Գործիքատերերը ավերված են. Աշխատանքային մասերը ջարդոնված են: Սարքերը վնասված են։ Ծանր դեպքերում մեքենայի կառուցվածքը կամ շարժիչ համակարգը կրում է կողմնակի վնաս: Այն, ինչ կարող էր լինել առանցքակալների պլանավորված փոխարինումը կամ հավասարեցման ստուգումը, վերածվում է չնախատեսված պարապուրդի, արտակարգ վերանորոգման և կորցրած արտադրության:
Ինժեներները գիտեն, որ վաղ միջամտությունը խնայում է գումար, ժամանակ և սթրես: Աղմուկի, ջերմության կամ թրթռանքի առաջին նշանների վրա ուղղելը հաճախ նշանակում է աննշան սպասարկում՝ ամբողջական փոխարինման փոխարեն: Խնդիրը հաճախորդներին համոզելն է, որ մեքենան վաղաժամկետ կանգնեցնելը ձախողում չէ, դա խելացի որոշում է:
Ինժեների համար ամենահիասթափեցնող ձախողումները նրանք են, որոնք ակնհայտորեն կանխարգելելի էին: Նախազգուշացնող նշաններն այնտեղ էին. Ափը օգնություն էր խնդրում։ Ուղղակի ժամանակին չլսվեց:
Ինժեներական ոլորտում 20 տարի աշխատելուց հետո ամենամեծ վախը բարդությունը, առաջադեմ տեխնոլոգիաները կամ պահանջկոտ կիրառությունները չեն, դա սխալ օգտագործումն է: Ժամանակակից spindles-ը ճշգրիտ ճարտարագիտության ուշագրավ ձեռքբերումներ են: Նրանք համատեղում են միկրոն մակարդակի հանդուրժողականությունը, մանրակրկիտ համապատասխանող առանցքակալները, օպտիմիզացված քսման համակարգերը և դիզայնի կատարելագործման տարիները: Բայց որքան էլ դրանք առաջադեմ լինեն, spindles-ը անխորտակելի չեն:
Գծերի խափանումների մեծ մասը վատ դիզայնի կամ արտադրական թերությունների արդյունք չեն: Դրանք թյուրիմացությունների, արտադրական ճնշման ներքո ընդունված դյուրանցումների և առանց համակարգի ֆիզիկական սահմանները լիովին հաշվի առնելու կայացված որոշումների արդյունք են: Ավելի մեծ բեռներ մղելը, սխալ արագությամբ վազելը, տեղադրման ընթացակարգերը անտեսելը կամ վաղ նախազգուշացնող նշանները անտեսելը կարող է շարունակել արտադրությունը այսօր, բայց դրանք հանգիստ ժամանակ են վերցնում spindle-ի ապագայից:
Հարգել spindle-ը նշանակում է հարգել ֆիզիկան: Դա նշանակում է հասկանալ, որ բեռը, արագությունը, քսումը, հավասարեցումը և թրթռումը առաջարկներ չեն, դրանք պահանջներ են: Դա նշանակում է հետևել տեղադրման և սպասարկման պատշաճ ընթացակարգերին, դիտավորյալ ընտրել գործառնական պարամետրերը և արագ արձագանքել, երբ ինչ-որ բան այնպես չէ:
Երբ հաճախորդները և ինժեներները աշխատում են միասին՝ կիսելով գիտելիքները, հարգելով դիզայնի մտադրությունը և կայացնելով տեղեկացված որոշումներ, spindles-ը ապահովում է արտասովոր կատարում, ճշգրտություն և երկարակեցություն: Նրանք աշխատում են ավելի սառը, հանգիստ և ավելի հուսալի: Անգործության ժամանակը նվազում է: Ծախսերը կայունանում են. Մեքենայի նկատմամբ վստահությունն աճում է։
Այնուամենայնիվ, երբ այդ համագործակցությունը փչանում է, նույնիսկ spindle-ի լավագույն նմուշներն ի վերջո ձախողվում են: Ոչ հանկարծակի, ոչ կտրուկ, այլ կանխատեսելի:
Հարգված spindle-ը կպարգևատրի ձեզ երկար տարիների հուսալի ծառայությունով: Մի spindle, որը անտեսվում է, միշտ կհավաքի իր արժեքը վերջում:


