
Vidoj: 0 Aŭtoro: Reteja Redaktoro Eldontempo: 2026-10-03 Origino: Retejo


Malgranda CNC-enkursigilo povas okupi unu skribotablon tamen konduti kiel serioza produktada ekipaĵo. Tamen, 'benchtop' kaj 'skribotablo' malofte priskribas fiksajn maŝinklasojn.
Vendistoj ofte uzas ambaŭ nomojn por imbrikitaj produktoj. Aĉetantoj devas kompari mezureblajn specifojn anstataŭe.
Ĉi tiu gvidilo klarigas spacon, spindelpotencon, precizecon, materialojn kaj praktikajn uzkazojn. Vi lernos, kiu CNC-enkursigilo taŭgas por viaj projektoj kaj laborspaco.
Surtabla CNC-enkursigilo kutime sugestas la plej malgrandan finon de la kompakta CNC-merkato. Ĝi kutime celas gravuraĵon, PCB-prototipadon, modelfaradon kaj malpezan tranĉadon. Multaj modeloj taŭgas proksime de komputilo, kvankam ili ankoraŭ bezonas sekuran operacian permeson. Enfermitaj dezajnoj estas oftaj ĉar ili helpas enhavi fritojn kaj redukti hazardan kontakton.
Benktop CNC-enkursigilo ankaŭ sidas sur benko aŭ tablo. Tamen, la nomo ofte kovras pli grandajn, pli pezajn kaj pli rigidajn maŝinojn. Ĉi tiuj enkursigiloj povas oferti pli longajn vojaĝojn, pli fortajn spindelojn, pli profundajn tranĉojn kaj pli grandajn fiksaĵojn. Iuj bezonas plifortikigitan standon, eĉ kiam vendistoj priskribas ilin kiel surtablaj maŝinoj.
Komparpunkto |
Tipa labortabla emfazo |
Tipa benktopaccento |
Lokigo |
Tablo, kabineto aŭ kompakta laborstacio |
Forta laborbenko aŭ dediĉita stando |
Laborareo |
Malgrandaj partoj kaj mallonga vojaĝo |
Mezaj partoj kaj pli longa vojaĝo |
Spindelo |
Malpeza gravuraĵo kaj malprofunda tranĉado |
Pli alta materiala forigo kaj pli longaj laboroj |
Strukturo |
Portebleco kaj enfermita operacio |
Rigideco, kapacito, kaj disetendebleco |
Komuna uzanto |
Hobiisto, lernejo, dizajnisto, laboratorio |
Laborrenkontiĝo, starto, prototipa teamo |
Ĉi tiuj priskriboj estas merkataj tendencoj, ne teknikaj normoj. Unu provizanto povas nomi 600 × 900 mm enkursigilon 'skribotablo.' Alia povas etikedi pli malgrandan maŝinon 'benchtop.' Tial, la produktonomo ne povas aranĝi Benchtop CNC Router vs Desktop CNC Router decido.
Komencu kun kvin mezureblaj eroj: eksteraj dimensioj, laborareo, maŝina pezo, spindeltaksado kaj poziciiga precizeco. Poste reviziu ripeteblon, veturkomponentojn, elektrajn postulojn kaj subtenatajn materialojn. Ĉi tiu metodo elmontras realajn kapablecdiferencojn malantaŭ simila merkatlingvo.
Maŝinkonstruado egale gravas. Aluminiaj profiloj povas provizi utilan rigidecon sen troa pezo. Ŝtalaj kadroj kutime aldonas mason kaj vibran reziston. Nek materialo garantias pli bonajn rezultojn sole. Relgrandeco, ŝraŭbkvalito, gantry-geometrio, kunigo, kaj spindelmuntado ankaŭ influas tranĉan konduton.
La maŝina piedsigno nur montras kiom da tablosurfaco okupas la enkursigilo. Sekura CNC-laborstacio bezonas plian ĉambron ĉirkaŭ ĉiu moviĝanta komponanto. Ĝi ankaŭ bezonas spacon por regilo, komputilo, kabloj, malvarmiga ekipaĵo kaj polvo-eltiro. Antaŭa aliro devas resti klara por ŝargi akciojn kaj ŝanĝi ilojn.
Unue, identigu vian plej grandan atendatan laborpecon. Poste aldonu spacon por krampoj, lokalizantaj pingloj, spoilboard kaj sondi aparataron. Maŝino povas akcepti panelon fizike sed mankas sufiĉe da uzebla vojaĝo. La reklamita lita grandeco kaj efika laborareo ne ĉiam estas identaj.
Uzu ĉi tiun instalaĵliston antaŭ mendi:
Mezuru la kompletan kadron, inkluzive de motoroj kaj kabloportiloj. Permesu ventoladon ĉirkaŭ la spindelregilo kaj elektroniko. Lasu servon aliron por lubrikado, inspektado kaj riparoj.
Konfirmu, ke la benko povas subteni la maŝinon kaj laborpecon sekure. Rigida tablo limigas skuadon dum direktoŝanĝoj. Ŝloseblaj ruliloj postulas fidindajn bremsojn kaj ebenan plankon.
Planu frue kontrolon pri polvo, blato kaj bruo. Enfermaĵo konsumas kroman spacon sed plibonigas retenon. Polva ŝuo ankaŭ bezonas hosan forigon tra la plena vojaĝo.
Kontrolu pordon, ŝtuparon kaj levan aliron. Pli peza benktop CNC-enkursigilo povas postuli plurajn homojn aŭ levan ekipaĵon. Forpreneblaj standoj ne reduktas la propran manipuladan riskon de la maŝino.
Laborareo determinas produktivecon tiel multe kiel fizika lokigo. Malgrandaj 3020-klasaj maŝinoj taŭgas por insignoj, PCB-tabuloj, juvelaĵaj aparatoj kaj akrilaj etikedoj. Pli grandaj 6040 aŭ 6090 formatoj akomodas signojn, reliefojn, ŝimojn kaj nestitajn partojn. Pli granda vojaĝo povas redukti repoziciajn erarojn dum mezgrandaj laboroj.
Por praktika skalo-referenco, Labortablo 3020 CNC-frezmaŝino 3 Akso 4 Akso 300W 800W 1500W MACH3 300x200mm-Zhong Hua Jiang listigas 210 × 300 × 60 mm laborareon. Ĝia 6090 aluminio-modelo listigas 900 × 570 × 150 mm. Ambaŭ nomiĝas labortablaj enkursigiloj, tamen iliaj laborspacaj postuloj tre malsamas. Projekta grandeco devus gvidi vian finan formaton elekton.
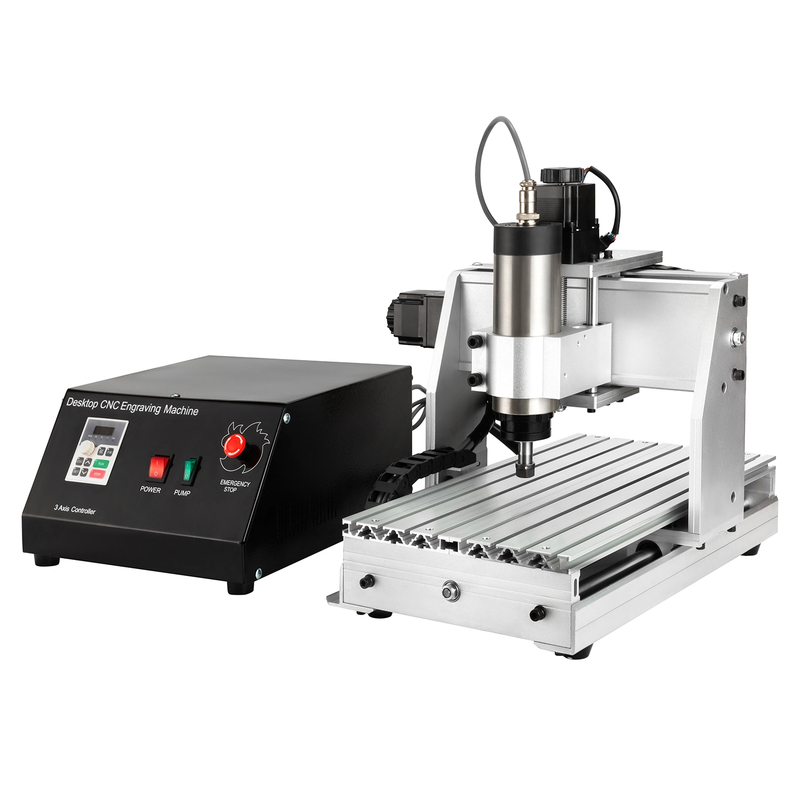
Spindelpotenco influas tranĉan profundon, ilgrandecon, furaĝrapidecon kaj materialan gamon. 300W-spindelo povas pritrakti PCB-vojadon, ŝaŭmon, plastojn kaj malpezan lignogravuradon. Pli altfortaj elektoj provizas pli da tranĉa rezervo por akrilaj, durlignoj kaj molaj metaloj. Tamen, la vato sole neniam pruvas tranĉan rendimenton.
Rigideco decidas ĉu disponebla potenco fariĝas pura tranĉo aŭ nedezirata vibrado. Forta spindelo sur fleksebla kadro povas produkti babiladon, rompitajn ilojn kaj malglatajn randojn. Liniaj gvidiloj, pilkŝraŭboj, gantry-rigideco, spindelmontoj, kaj labortenilo devas subteni la tranĉan ŝarĝon. Maŝina pezo povas helpi malsekan vibradon, sed sona inĝenierado pli gravas.
Tipo de laboro |
Praktika prioritato |
Kial gravas |
PCB-gravuro |
Malalta elfluo kaj stabila Z-movado |
Kuprospuroj postulas kontrolitan profundon |
Akrila kortego |
Taŭga rapideco, nutrado kaj forigo de blatoj |
Varmo povas fandi randojn kaj retranĉi blatojn |
Lignaj signoj |
Laborareo kaj eltiro de polvo |
Pli grandaj paneloj kreas konsiderindan polvon |
Aluminiaj partoj |
Rigideco, tordmomanto, lubrikado kaj labortenado |
Babilado rapide difektas finaĵon kaj ilojn |
Ripeta produktado |
Malvarmigo, devociklo, kaj komponentvivo |
Longaj laboroj elmontras varmecon kaj eluziĝon |
Ne komparu spindelajn taksojn sen kontroli la atendojn pri malvarmigo kaj devo. Aermalvarmigitaj spindeloj simpligas instaladon kaj evitas akvoliniojn. Akvomalvarmigitaj sistemoj povas administri varmecon kviete dum pli longaj kuroj. Ili postulas pumpilon, rezervujon, tubon, prizorgadon kaj kontraŭfrostigprotekton kie uzeble.
Elektra planado ankaŭ apartigas hazardan uzon de fidinda produktado. Kontrolu enigan tension, kurenton, surteriĝon, VFD-postulojn kaj cirkvitan kapaciton. Polvokolektiloj kaj komputiloj aldonas ŝarĝon al la sama laborspaco. La gvidilo pri enkursigilo kaj spindelo en ĉi tiu gvidilo de aĉetanto ankaŭ notas, ke pli malpezaj enkursigiloj eble bezonas pli malprofundajn tranĉojn.
Kongruu la maŝinon al la plej malfacila rutina laboro, ne al nekutima pruva tranĉo. Mola metaltranĉado bezonas konservativan profundon, taŭgajn tranĉilojn, taŭgan pecevakuadon kaj sekuran krampadon. Pli granda benktop CNC-enkursigilo kutime ofertas pli da kapacito, sed rigida labortabla modelo povas superi malfortan pli grandan kadron.
Precizecaj asertoj bezonas zorgan legadon ĉar fabrikantoj raportas malsamajn mezuradojn. Pozicia precizeco priskribas proksimecon al komandita loko. Ripeteblo priskribas kiom fidinde la maŝino revenas tien. Rezolucio nur priskribas la plej malgrandan ordonitan movadon. Ĝi ne garantias, ke la tranĉilo atingas tiun movadon sub ŝarĝo.
Malgranda laborkoverto povas subteni altan precizecon ĉar pli mallongaj strukturoj povas rezisti fleksadon. Ĉemetaĵoj ankaŭ helpas limigi derompaĵojn kaj subitajn temperaturŝanĝojn. Tamen kompakta grandeco ne povas korekti spindelon, malfiksajn lagrojn, kontraŭreagon aŭ malbonan alĝustigon. Pli granda rigida maŝino povas resti preciza tra pli larĝa vojaĝado.
Pluraj komponentoj formas realan maŝinan precizecon:
Movadsistemo: Pilkŝraŭboj kutime reduktas kontraŭreagon kaj plibonigas kontrolitan movadon. Plumboŝraŭboj kaj zonoj povas funkcii bone kiam ĝuste grandaj kaj streĉitaj. Eluziĝo, poluado kaj vicigo ŝanĝas ilian agadon.
Kadro kaj gantry: rigidaj strukturoj rezistas tranĉajn fortojn kaj akcelajn ŝarĝojn. Nesubtenitaj reloj aŭ malfortaj juntoj permesas ilan deklinon. Tiu movado prezentiĝas kiel dimensia eraro aŭ malbona surfaca finpoluro.
Spindelo kaj ilotenilo: Elfluo movas la tranĉrandon for de sia celita vojo. Puraj koliloj, ekvilibraj iloj kaj ĝusta streĉado protektas malgrandajn tranĉilojn. Pli mallonga ila algluiĝo ĝenerale reduktas dekliniĝon.
Agordo kaj medio: Labortenado, sondado, illongo, temperaturo kaj polvo influas rezultojn. Kalibrado devas uzi testajn tranĉojn en la celmaterialo. Malŝarĝita movtesto ne povas reprezenti ĉiun produktadkondiĉon.
Por kunteksto, publikigitaj specifoj listigas 0.05 mm poziciiga precizeco por la 3020 kaj 6040 modeloj. La 6090-aluminia modelo listigas 0.03 mm. Ĉi tiuj valoroj helpas komparon, sed aĉetantoj ankoraŭ devas peti testajn metodojn, ripeteblajn datumojn kaj reprezentajn specimenojn.
Programaro ankaŭ influas atingeblan detalon. Konfirmu CAD/CAM-kongruon, regilo-subtenon, post-procesorojn kaj sondajn laborfluojn. Bela gravurado bezonas antaŭvideblan Z-kontrolon kaj platan difekttablon. Aluminia laboro bezonas ilvojojn kongruajn al rigideco, spindelrapideco, blatŝarĝo kaj malvarmigo.
La plej kredinda precizeca celo venas de finitaj partoj. Petu al provizantoj maŝini vian materialon, geometrion, toleremon kaj surfacan postulon. Poste mezuru plurajn partojn tra la laborareo. Ripetaj rezultoj malkaŝas pli ol ununuran ekzpoziciaĵon.
Surtabla CNC-enkursigilo estas kutime la pli forta elekto por limigita spaco kaj pli malgrandaj laborpecoj. Ĝi konvenas al dizajnistoj, laboratorioj, lernejoj, juvelistoj, elektronikaj teamoj kaj novaj uzantoj de CNC. Oftaj laboroj inkluzivas PCB-izoladon, nomplatojn, vaksajn modelojn, akrilajn panelojn kaj detalajn lignajn partojn. Enfermita unuo povas faciligi la kontrolon de pecetoj en komunaj ĉambroj.
Benktop CNC-enkursigilo fariĝas alloga kiam partoj, fiksaĵoj aŭ produktadaroj kreskas. Ĝi ofertas pli da loko por signoj, kabinetaj komponantoj, muldiloj, ĝigoj kaj multoblaj nestitaj pecoj. Aldonita rigideco kaj spindelkapacito povas subteni pli profundajn enirpermesilojn kaj pli longajn devociklojn. Malgrandaj fabrikistoj ofte taksas ĉi tiun produktaĵon pli ol facilan porteblon.
Via ĉefa postulo |
Pli bona deirpunkto |
Specifo por kontroli unue |
Apartamento aŭ kompakta studio |
Surtabla CNC-enkursigilo |
Piedsigno, ĉemetaĵo kaj bruo |
PCB aŭ fajna gravuraĵo |
Surtabla CNC-enkursigilo |
Runout, Z-stabileco, kaj ripeteblo |
Mezaj signoj kaj paneloj |
Benchtop CNC-enkursigilo |
Efika laborareo |
Regula tranĉado de durligno |
Benchtop CNC-enkursigilo |
Rigideco, spindelo, kaj polvokolekto |
Molaj metalaj prototipoj |
Aŭ, kiam taŭge konstruita |
Rigideco, pilkŝraŭboj, kaj workholding |
Malgranda produktaĵo |
Benchtop CNC-enkursigilo |
Devociklo, malvarmigo kaj subteno |
Buĝeto por la kompleta laborfluo prefere ol la nuda maŝino. Esencaj kostoj povas inkluzivi tranĉilojn, pilojn, krampojn, spoilboards, sondajn ilojn, programaron, eltiron kaj trejnadon. Metala laboro povas aldoni fridigan ekipaĵon kaj pli fortan labortenadon. Ĉemetaĵo povas iĝi necesa post aĉeto, influante kaj koston kaj piedsignon.
Estontaj laboroj meritas atenton, sed trogranda ekipaĵo povas malŝpari valoran spacon. Taksi vian plej grandan revenantan parton dum la venontaj du jaroj. Elektu sufiĉan vojaĝon por ĉi tiu laboro kaj plie realisma fikso-liberigo. Evitu aĉeti kapaciton necesan nur por maloftaj projektoj, kiuj povus esti subkontraktitaj.
La Ĉinio CNC-frezmaŝino Fabrikisto | ZhongHuaJiang ampleksas kompaktajn 3020 kaj 3040 formatojn tra pli grandaj 6040 kaj 6090 modeloj. Disponeblaj agordoj inkluzivas malsamajn laborareojn kaj spindelopciojn. Ĉi tiu gamo ilustras kial specifoj gravas pli ol kategorietikedoj.
Komencu kun la parto, ne la maŝinkatalogo. Registra materialo, maksimumaj dimensioj, bezonata toleremo, surfaca finaĵo kaj monata kvanto. Inkluzivi la plej malgrandan funkcion kaj la plej profundan tranĉon. Ĉi tiuj detaloj establas realismajn vojaĝadon, rigidecon, spindelon kaj regilopostulojn.
Poste, poentu ĉiun kandidaton kontraŭ la sama aĉeta kontrolo:
1. Konfirmu uzeblan vojaĝon. Komparu X, Y, kaj Z vojaĝon kontraŭ fiksaĵoj kaj ilo-senigo. Kontrolu ĉu motoroj aŭ krampoj reduktas aliron proksime de la randoj.
2. Kongruu potencon al materialoj. Reviziu spindelan potencon, rapidintervalon, tordmomantan konduton, kolitgrandecojn, malvarmigon kaj devociklon. Petu tranĉajn ekzemplojn uzante vian plej malmolan regulan materialon.
3. Kontrolu strukturajn detalojn. Ekzamenu kadrokonstruon, liniajn gvidilojn, ŝraŭbojn, lagrojn, gantry-subtenon kaj maŝinan pezon. Petu proksimajn fotojn kaj prizorgajn instrukciojn.
4. Valigi precizecan indicon. Komparu pozicioprecizecon kaj ripeteblon aparte. Demandu kiel ĉiu valoro estis mezurita. Petu plurajn specimenajn partojn prefere ol unu ideala rezulto.
5. Planu la plenan laborstacion. Aldonu regilo spaco, ventolado, eltiro, bruo kontrolo, elektra ŝarĝo, kaj funkciigisto aliro. Konfirmu, ke la benko kaj planko povas subteni ĉion.
6. Revizii subtenon kaj partojn. Kontrolu dokumentadon, programaran kongruon, anstataŭajn komponantojn, garantiajn terminojn kaj teknikajn respondajn tempojn. Produktada malfunkcio povas superi la originalan prezdiferencon.
Simpla decida regulo funkcias por plej multaj aĉetantoj. Elektu labortablon kiam kompakta lokigo, enfermaĵo kaj fajna eta parto regas. Elektu benktop kiam laborareo, rigideco, tranĉa kapablo kaj trafluo dominas. Komparu realajn specifojn kiam ajn tiuj prioritatoj interkovras.
Sendu al provizantoj mallongan postulfolion antaŭ peti citaĵojn. Inkluzivi desegnaĵojn, materialajn gradojn, toleremajn intervalojn, atendatajn horojn, tension kaj celon. Petu ilin identigi rekomenditan spindelan potencon kaj labortenadon. Klaraj postuloj faciligas kompareblajn citaĵojn.
Changzhou Huajiang Electrical subtenas personecigitajn CNC-enkursigilon kaj spindelajn agordojn per sia esplora kaj disvolva teamo. Aĉetantoj kun nekutimaj partoj devus diskuti laborareon, spindelelekton, akskalkulon kaj elektrajn bezonojn antaŭ fini agordon.
La elekto de Benchtop CNC Router vs Desktop CNC Router ne povas fidi nur pri nomado. Komparu uzeblajn vojaĝojn, totalan piedsignon, spindpotencon, rigidecon, precizecajn indicojn kaj laborfluajn kostojn.
Labortablaj modeloj preferas kompaktan, detalan laboron. Benchtop modeloj ofte preferas kapaciton kaj trairon. Elektu la maŝinon pruvitan laŭ viaj realaj materialoj, partoj kaj produktadhoraro.
R: La terminoj ofte interkovras ĉar neniu universala grandnormo disigas ilin. 'Tabla komputilo' kutime sugestas pli malgrandan, pli malpezan aŭ enfermitan maŝinon. 'Benchtop' ofte sugestas pli grandan laborareon kaj rigidecon. Ĉiam komparu dimensiojn, pezon, vojaĝadon, ŝpindpotencon kaj konstruadon anstataŭ fidi la kategorion.
R: Labortabla CNC-enkursigilo funkcias bone kiam planka spaco kaj etaparta precizeco gvidas la decidon. Panta enkursigilo konvenas laborejojn prilaborantajn pli grandajn panelojn aŭ pli longajn arojn. Mezuru la kompletan laborstacion, inkluzive de eltiro, elektroniko, akcia uzado kaj operaciisto, antaŭ ol elekti.
R: Iuj labortablaj CNC-enkursigiloj povas maŝini aluminion uzante malprofundajn paŝojn kaj taŭgajn tranĉilojn. Sukcesaj rezultoj postulas rigidan kadron, malaltan spindelon, sekuran labortenadon, ĝustan pecetŝarĝon kaj efikan pecetforigon. Konfirmu kapablon per specimenoj faritaj el via alojo kaj bezonata geometrio.
R: Ĉirkaŭ 300W povas konveni PCB-laboron, ŝaŭmon, plastojn kaj malpezan gravuraĵon. Pli alta potenco subtenas pli grandajn ilojn, pli profundajn tranĉojn kaj pli malmolajn materialojn. Potenco devas egali framan rigidecon, spindelrapidecon, malvarmigon kaj devociklon. Pli da vato ne povas kompensi por babilado aŭ malbona laborposedo.
A: Ne aŭtomate. Pli grandaj strukturoj bezonas adekvatan subtenon ĉar reloj kaj portiko povas devii trans pli longaj interspacoj. Bone konstruita pli granda enkursigilo povas resti preciza. Komparu poziciiga precizeco, ripeteblo, kontraŭreago, kadrokonstruado kaj mezuritaj specimenaj partoj tra la tuta laborareo.
A: Provizu partajn desegnaĵojn, materialojn, toleremojn, kvantojn, tensio kaj disponeblan spacon. Petu efikan vojaĝon, eksterajn dimensiojn, pezon, spindspecifojn, ripeteblon, regilo-detalojn, programaran subtenon kaj garantiajn terminojn. Petu reprezentajn testajn tranĉojn kaj anstataŭigan haveblecon.


