
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-10-03 Eredet: Telek


Egy kis CNC router elfoglalhat egy asztalt, mégis komoly gyártóberendezésként viselkedik. Az 'benchtop' és az 'desktop' azonban ritkán ír le rögzített géposztályokat.
Az eladók gyakran mindkét nevet használják átfedő termékekre. Ehelyett a vevőknek mérhető specifikációkat kell összehasonlítaniuk.
Ez az útmutató elmagyarázza a helyet, az orsó teljesítményét, a pontosságot, az anyagokat és a gyakorlati felhasználási eseteket. Megtudhatja, melyik CNC útválasztó illik projektjeihez és munkaterületéhez.
Az asztali CNC router általában a kompakt CNC piac legkisebb végét sugallja. Általában a gravírozást, a PCB prototípusok készítését, a modellkészítést és a fényvágást célozza meg. Sok modell elfér számítógép közelében, bár még biztonságos működési távolságra van szükségük. A zárt kivitelek gyakoriak, mert segítik a forgácsolást és csökkentik a véletlen érintkezést.
Az asztali CNC router egy padon vagy asztalon is elhelyezhető. A név azonban gyakran nagyobb, nehezebb és merevebb gépeket takar. Ezek a routerek hosszabb utat, erősebb orsókat, mélyebb vágásokat és nagyobb rögzítéseket kínálnak. Néhányuknak megerősített állványra van szükségük, még akkor is, ha az eladók asztali gépként írják le őket.
Összehasonlítási pont |
Tipikus asztali hangsúly |
Tipikus asztali hangsúly |
Elhelyezés |
Íróasztal, szekrény vagy kompakt munkaállomás |
Erős munkapad vagy dedikált állvány |
Munkaterület |
Kis alkatrészek és rövid utazás |
Közepes alkatrészek és hosszabb utazás |
Orsó |
Könnyű gravírozás és sekély vágás |
Magasabb anyagleválasztás és hosszabb munkák |
Szerkezet |
Hordozhatóság és zárt működés |
Merevség, kapacitás és bővíthetőség |
Közös felhasználó |
Hobbi, iskola, tervező, laboratórium |
Workshop, startup, prototípuskészítő csapat |
Ezek a leírások piaci tendenciák, nem műszaki szabványok. Az egyik szállító egy 600 × 900 mm-es útválasztót 'asztali számítógépnek' nevezhet. Egy másik kisebb gépet 'asztali gépnek' címkézhet. Ezért a terméknév nem dönthet úgy, hogy asztali CNC router vs. asztali CNC útválasztó dönt.
Kezdje öt mérhető elemmel: külső méretek, munkaterület, gép tömege, orsó névleges értéke és pozicionálási pontosság. Ezután tekintse át az ismételhetőséget, a meghajtó alkatrészeket, az elektromos követelményeket és a támogatott anyagokat. Ez a módszer valódi képességbeli különbségeket tár fel a hasonló marketingnyelv mögött.
A gépgyártás ugyanúgy számít. Az alumínium profilok hasznos merevséget biztosítanak túlzott súly nélkül. Az acélkeretek általában tömeg- és rezgésállóságot adnak. Egyedül egyik anyag sem garantálja a jobb eredményt. A sín mérete, a csavar minősége, a portál geometriája, az összeszerelés és az orsó rögzítése szintén befolyásolja a vágási viselkedést.
A gép lábnyoma csak azt mutatja meg, hogy mekkora asztalfelületet foglal el a router. A biztonságos CNC-munkaállomáshoz további hely kell minden mozgó alkatrész körül. Hely kell még egy vezérlőnek, számítógépnek, kábeleknek, hűtőberendezéseknek és porelszívásnak. Az elülső hozzáférésnek szabadnak kell lennie a raktárkészlet betöltéséhez és a szerszámok cseréjéhez.
Először határozza meg a legnagyobb várható munkadarabot. Ezután adjon helyet a bilincseknek, a helymeghatározó csapoknak, egy légterelő táblának és a tapintó hardvereknek. Egy gép fizikailag képes fogadni egy panelt, de nincs elegendő használható útja. A meghirdetett ágyméret és a hatékony munkaterület nem mindig azonos.
Rendelés előtt használja ezt a telepítési ellenőrzőlistát:
Mérje meg a teljes keretet, beleértve a motorokat és a kábeltartókat. Hagyjon szellőzést az orsóvezérlő és az elektronika körül. Hagyjon hozzáférést a szervizhez kenés, ellenőrzés és javítás céljából.
Győződjön meg arról, hogy a munkaasztal biztonságosan meg tudja tartani a gépet és a munkadarabot. A merev asztal korlátozza a rázást irányváltáskor. A zárható görgőkhöz megbízható fékekre és vízszintes padlóra van szükség.
Tervezze meg időben a por-, forgács- és zajcsökkentést. A burkolat több helyet foglal el, de javítja az elszigetelést. A porpapucsnak is szüksége van a tömlőhézagra a teljes út mentén.
Ellenőrizze az ajtónyílást, a lépcsőházat és az emelő hozzáférést. Egy nehezebb asztali CNC router több embert vagy emelőberendezést igényelhet. A kivehető állványok nem csökkentik a gép saját kezelési kockázatát.
A munkaterület ugyanúgy meghatározza a termelékenységet, mint a fizikai elhelyezés. A kisméretű, 3020-as osztályú gépek kitűzőkhöz, nyomtatott áramköri lapokhoz, ékszertartókhoz és akrilcímkékhez illenek. A nagyobb 6040-es vagy 6090-es formátumok táblákat, domborműveket, formákat és egymásba ágyazott részeket tartalmaznak. A nagyobb mozgás csökkentheti az áthelyezési hibákat közepes méretű munkák során.
Gyakorlati méretarányos referenciaként Asztali 3020 CNC marógép 3 tengelyes 4 tengelyes 300 W 800 W 1500 W MACH3 300 x 200 mm-Zhong Hua Jiang egy 210 × 300 × 60 mm-es munkaterületet sorol fel. 6090-es alumínium modellje 900 × 570 × 150 mm-es méretű. Mindkettőt asztali útválasztónak hívják, de a munkaterület-igényeik nagyban különböznek. A végső formátum kiválasztásánál a projekt méretének kell irányadónak lennie.
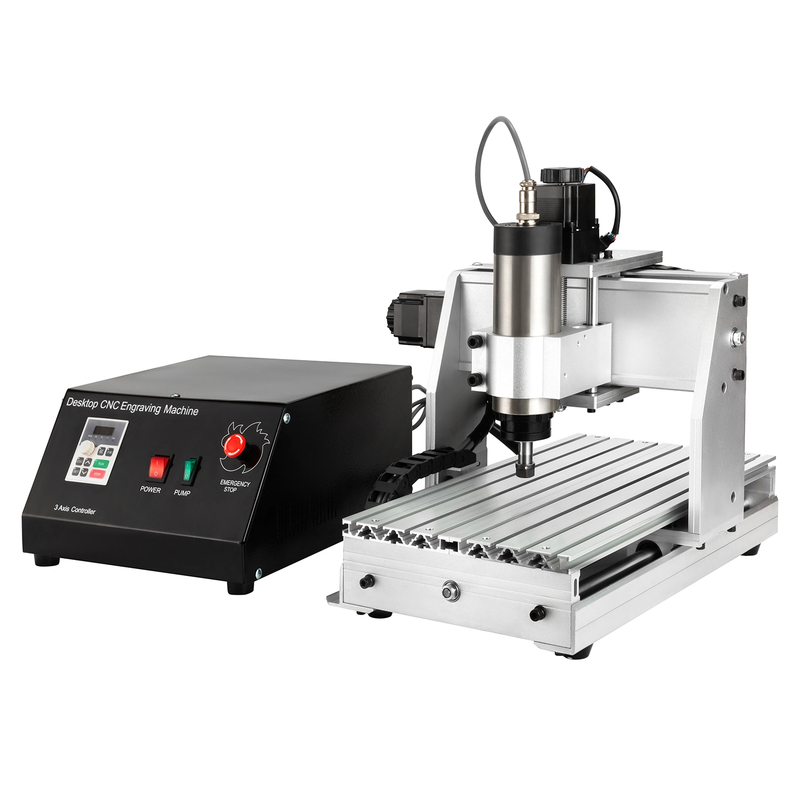
Az orsó teljesítménye befolyásolja a vágási mélységet, a szerszám méretét, az előtolási sebességet és az anyagtartományt. A 300 W-os orsó képes kezelni a nyomtatott áramköri lapok irányítását, habszivacsot, műanyagokat és könnyű fa gravírozást. A nagyobb teljesítményű opciók nagyobb vágási tartalékot biztosítanak akril, keményfa és puha fémek számára. Azonban a watt önmagában soha nem bizonyítja a vágási teljesítményt.
A merevség dönti el, hogy a rendelkezésre álló teljesítmény tiszta vágás vagy nem kívánt vibráció lesz-e. A rugalmas kereten lévő erős orsó csattanást, törött szerszámokat és durva éleket okozhat. A lineáris vezetőknek, a golyóscsavaroknak, a portál merevségnek, az orsórögzítéseknek és a munkafogásnak el kell viselnie a vágási terhelést. A gép súlya segíthet a nedves vibrációban, de a hangtechnika fontosabb.
Munka típusa |
Gyakorlati prioritás |
Miért számít |
PCB gravírozás |
Alacsony kifutás és stabil Z mozgás |
A réznyomok szabályozott mélységet igényelnek |
Akril vágás |
Megfelelő sebesség, előtolás és forgácseltávolítás |
A hő megolvaszthatja a széleket és kivághatja a forgácsot |
Fa jelek |
Munkaterület és porelszívás |
A nagyobb panelek jelentős port képeznek |
Alumínium alkatrészek |
Merevség, nyomaték, kenés és munkatartás |
A repedés gyorsan károsítja a felületet és a szerszámokat |
Ismételt gyártás |
Hűtés, munkaciklus és az alkatrészek élettartama |
A hosszú munkák hő- és kopási határokat tesznek ki |
Ne hasonlítsa össze az orsó névleges értékeit a hűtési és üzemi elvárások ellenőrzése nélkül. A léghűtéses orsók leegyszerűsítik a telepítést és elkerülik a vízvezetékeket. A vízhűtéses rendszerek hosszabb távon is csendesen tudják kezelni a hőt. Szükségük van szivattyúra, tartályra, csövekre, karbantartásra és fagyvédelemre, ahol lehetséges.
Az elektromos tervezés is elválasztja az alkalmi használatot a megbízható termeléstől. Ellenőrizze a bemeneti feszültséget, áramerősséget, földelést, a VFD követelményeket és az áramkör kapacitását. A porgyűjtők és a számítógépek megterhelik ugyanazt a munkaterületet. A Az asztali gépek vásárlóinak útmutatójában található útválasztó és orsó vezetése azt is megjegyzi, hogy a könnyebb útválasztókon sekélyebb vágásokra lehet szükség.
Illessze a gépet a legnehezebb rutinmunkához, ne egy szokatlan bemutató vágáshoz. A puha fémvágáshoz konzervatív mélység, megfelelő vágó, megfelelő forgácseltávolítás és biztonságos rögzítés szükséges. A nagyobb asztali CNC router általában nagyobb kapacitást kínál, de a merev asztali modellek felülmúlhatják a gyenge, nagyobb keretet.
A precíziós állításokat gondosan olvasni kell, mert a gyártók eltérő mérésekről számolnak be. A pozicionálás pontossága a parancsolt hely közelségét írja le. Az ismételhetőség azt írja le, hogy a gép mennyire megbízhatóan tér vissza. A felbontás csak a legkisebb parancsolt mozgást írja le. Ez nem garantálja, hogy a vágó terhelés alatt eléri ezt a mozgást.
Egy kis munkaboríték nagy pontosságot támogat, mivel a rövidebb szerkezetek ellenállhatnak a hajlításnak. A burkolatok segítenek korlátozni a törmeléket és a hirtelen hőmérséklet-változásokat. A kompakt méret azonban nem tudja korrigálni az orsó kifutását, a laza csapágyakat, a holtjátékot vagy a rossz kalibrációt. A nagyobb merev gépek pontosak maradhatnak a szélesebb utakon.
Számos alkatrész alakítja ki a valódi megmunkálási pontosságot:
Mozgásrendszer: A golyóscsavarok általában csökkentik a holtjátékot és javítják a szabályozott mozgást. Az ólomcsavarok és szíjak jól működnek, ha megfelelő mérettel és megfeszítéssel rendelkeznek. A kopás, a szennyeződés és a beállítás megváltoztatja a teljesítményüket.
Keret és portál: A merev szerkezetek ellenállnak a vágóerőknek és a gyorsulási terheléseknek. A nem alátámasztott sínek vagy gyenge kötések lehetővé teszik a szerszám elhajlását. Ez a mozgás mérethibának vagy rossz felületi minőségnek tűnik.
Orsó és szerszámbefogás: A kifutás elmozdítja a vágóélt a tervezett pályától. A tiszta befogópatronok, a kiegyensúlyozott szerszámok és a megfelelő meghúzás védik a kis marókat. A rövidebb szerszámkinyúlás általában csökkenti az elhajlást.
Beállítás és környezet: A munkavégzés, a tapintás, a szerszám hossza, a hőmérséklet és a por befolyásolja az eredményeket. A kalibrálás során próbavágásokat kell végezni a célanyagban. A terheletlen mozgásteszt nem képes minden gyártási körülményt leírni.
A környezet szempontjából a közzétett specifikációk 0,05 mm-es pozicionálási pontosságot sorolnak fel a 3020 és 6040 modellekhez. A 6090-es alumínium modell 0,03 mm-t tartalmaz. Ezek az értékek segítik az összehasonlítást, de a vásárlóknak továbbra is kérniük kell a vizsgálati módszereket, az ismételhetőségi adatokat és a reprezentatív mintákat.
A szoftver az elérhető részleteket is befolyásolja. Erősítse meg a CAD/CAM kompatibilitást, a vezérlő támogatását, az utófeldolgozókat és a vizsgáló munkafolyamatokat. A finom gravírozás kiszámítható Z-vezérlést és lapos légterelőlapot igényel. Az alumíniummunkához a merevséghez, az orsó fordulatszámához, a forgácsterheléshez és a hűtéshez igazodó szerszámpályákra van szükség.
A leghitelesebb precíziós cél a kész alkatrészekből származik. Kérje meg a szállítókat, hogy dolgozzák meg az Ön anyagát, geometriáját, tűréshatárát és felületi követelményeit. Ezután mérjen meg több részt a munkaterületen. Az ismételt eredmények több mint egyetlen kirakatmintát mutatnak.
Az asztali CNC útválasztó általában a legerősebb választás korlátozott hely és kisebb munkadarabok esetén. Alkalmas tervezőknek, laboratóriumoknak, iskoláknak, ékszergyártóknak, elektronikai csapatoknak és új CNC felhasználóknak. A gyakori munkák közé tartozik a nyomtatott áramköri lapok szigetelése, névtáblák, viaszmodellek, akril panelek és részletes fa alkatrészek. Egy zárt egység megkönnyíti a chipvezérlést a közös helyiségekben.
Az asztali CNC router akkor válik vonzóvá, amikor az alkatrészek, szerelvények vagy gyártási tételek nőnek. Több helyet biztosít a tábláknak, szekrényelemeknek, formáknak, kirakóknak és több egymásba ágyazott darabnak. A megnövelt merevség és orsókapacitás támogathatja a mélyebb áthaladást és a hosszabb munkaciklusokat. A kis gyártók gyakran többre értékelik ezt a teljesítményt, mint a könnyű hordozhatóságot.
Az Ön fő követelménye |
Jobb kiindulópont |
Előbb ellenőrizendő specifikáció |
Apartman vagy kompakt stúdió |
Asztali CNC router |
Lábnyom, burkolat és zaj |
PCB vagy finom gravírozás |
Asztali CNC router |
Kifutás, Z stabilitás és ismételhetőség |
Közepes táblák és táblák |
Asztali CNC router |
Hatékony munkaterület |
Rendszeres keményfa vágás |
Asztali CNC router |
Merevség, orsó és porgyűjtés |
Puha fém prototípusok |
Akármelyik, ha megfelelően van megépítve |
Merevség, golyós csavarok és munkatartás |
Kis szériás gyártás |
Asztali CNC router |
Üzemi ciklus, hűtés és támogatás |
Költségvetés a teljes munkafolyamathoz, nem pedig a puszta géphez. Az alapvető költségek magukban foglalhatják a vágószerszámokat, a befogópatronokat, a bilincseket, a légterelő táblákat, a mérőeszközöket, a szoftvert, a kitermelést és a képzést. A fémmegmunkálás hozzáadhatja a hűtőfolyadék-berendezést és erősebb munkatartást. A vásárlás után szükség lehet egy burkolatra, ami hatással van a költségekre és a lábnyomra is.
A jövőbeli munkák figyelmet érdemelnek, de a túlméretezett berendezések értékes helyet pazarolhatnak. Becsülje meg a legnagyobb visszatérő részt a következő két évben. Válasszon elegendő mozgást ehhez a munkához és reális befogási távolságot. Kerülje a csak ritka, kiszervezhető projektekhez szükséges kapacitás megvásárlását.
A Kína CNC marógép Gyártó | A ZhongHuaJiang a kompakt 3020-as és 3040-es formátumokat a nagyobb 6040-es és 6090-es modelleken keresztül öleli fel. Az elérhető konfigurációk különböző munkaterületeket és orsó opciókat tartalmaznak. Ez a tartomány azt szemlélteti, hogy a specifikációk miért fontosabbak, mint a kategóriacímkék.
Kezdje az alkatrészrel, ne a gépkatalógussal. Jegyezze fel az anyagot, a maximális méreteket, a szükséges tűréshatárt, a felületkezelést és a havi mennyiséget. Tartalmazza a legkisebb jellemzőt és a legmélyebb vágást. Ezek a részletek reális utazási, merevségi, orsó- és vezérlőkövetelményeket határoznak meg.
Ezután minden jelöltet ugyanazon a vásárlási ellenőrzőlistán pontozzon:
1. Erősítse meg a használható utazást. Hasonlítsa össze az X, Y és Z útját a rögzítőelemekkel és a szerszámhézaggal. Ellenőrizze, hogy a motorok vagy bilincsek nem akadályozzák-e a hozzáférést a szélekhez.
2. Párosítsa az erőt az anyagokkal. Tekintse át az orsó teljesítményét, a fordulatszám-tartományt, a nyomaték viselkedését, a patronméreteket, a hűtést és a munkaciklust. Kérjen vágási példákat a legkeményebb szokásos anyagból.
3. Ellenőrizze a szerkezeti részleteket. Vizsgálja meg a keretszerkezetet, a lineáris vezetőket, a csavarokat, a csapágyakat, a portáltartót és a gép súlyát. Kérjen közeli fényképeket és karbantartási utasításokat.
4. Érvényesítse a pontos bizonyítékokat. Hasonlítsa össze külön a pozicionálási pontosságot és az ismételhetőséget. Kérdezze meg, hogyan mérték az egyes értékeket. Egy ideális eredmény helyett több mintarészt kérjen.
5. Tervezze meg a teljes munkaállomást. Adja hozzá a vezérlőteret, a szellőzést, az elszívást, a zajszabályozást, az elektromos terhelést és a kezelői hozzáférést. Győződjön meg róla, hogy a pad és a padló mindent elbír.
6. Tekintse át a támogatást és az alkatrészeket. Ellenőrizze a dokumentációt, a szoftverkompatibilitást, a cserealkatrészeket, a jótállási feltételeket és a műszaki válaszidőket. A termelési leállás meghaladhatja az eredeti árkülönbséget.
Egy egyszerű döntési szabály működik a legtöbb vásárló számára. Válassza az asztali gépet, ha a kompakt elhelyezés, a burkolat és a finom kis alkatrészek dominálnak. Válassza az asztali munkafelületet, ha a munkaterület, a merevség, a vágási kapacitás és az áteresztőképesség dominál. Hasonlítsa össze a tényleges specifikációkat, amikor ezek a prioritások átfedik egymást.
Ajánlatkérés előtt küldjön a beszállítóknak egy rövid követelménylapot. Tartalmazza a rajzokat, az anyagminőségeket, a tűréstartományokat, a várható órákat, a feszültséget és a rendeltetési helyet. Kérje meg őket, hogy határozzák meg az ajánlott orsó teljesítményt és munkatartást. Az egyértelmű követelmények megkönnyítik a versengő árajánlatok összehasonlítását.
A Changzhou Huajiang Electrical kutatási és fejlesztési csapatán keresztül támogatja a testreszabott CNC útválasztó és orsó konfigurációkat. A szokatlan alkatrészeket vásárló vásárlóknak meg kell beszélniük a munkaterületet, az orsó kiválasztását, a tengelyszámot és az elektromos igényeket a konfiguráció véglegesítése előtt.
A Benchtop CNC Router vs Desktop CNC Router választás nem támaszkodhat kizárólag az elnevezésre. Hasonlítsa össze a használható utazást, a teljes lábnyomot, az orsó teljesítményét, a merevséget, a precíziós bizonyítékokat és a munkafolyamat-költségeket.
Az asztali modellek előnyben részesítik a kompakt, részletes munkát. Az asztali modellek gyakran előnyben részesítik a kapacitást és az áteresztőképességet. Válassza ki azt a gépet, amely bevált a valós anyagokon, alkatrészeken és gyártási ütemezésén.
V: A kifejezések gyakran átfedik egymást, mivel egyetlen univerzális méretszabvány sem választja el őket egymástól. Az 'Asztali' általában kisebb, könnyebb vagy zárt gépet javasol. Az 'Benchtop' gyakran nagyobb munkaterületet és merevséget sugall. Mindig hasonlítsa össze a méreteket, súlyt, utazást, orsó teljesítményét és felépítését, ahelyett, hogy a kategórianévben bízna.
V: Az asztali CNC útválasztó jól működik, ha az alapterület és a kis alkatrészek pontossága vezeti a döntést. Az asztali router nagyobb paneleket vagy hosszabb tételeket feldolgozó műhelyeknek megfelelő. A választás előtt mérje meg a teljes munkaállomást, beleértve az elszívást, az elektronikát, a készletkezelést és a kezelői hozzáférést.
V: Egyes asztali CNC-routerek megmunkálhatják az alumíniumot sekély átmenetek és megfelelő marók segítségével. A sikeres eredményekhez merev váz, alacsony orsókifutás, biztonságos munkavégzés, megfelelő forgácsterhelés és hatékony forgácseltávolítás szükséges. Erősítse meg a képességet az ötvözetből készült mintákkal és a szükséges geometriával.
V: Körülbelül 300 W megfelel a PCB munkának, a habnak, a műanyagoknak és a könnyű gravírozásnak. A nagyobb teljesítmény nagyobb szerszámokat, mélyebb vágásokat és keményebb anyagokat támogat. A teljesítménynek meg kell egyeznie a keret merevségével, az orsó fordulatszámával, a hűtésével és a munkaciklussal. A nagyobb teljesítmény nem kompenzálja a fecsegést vagy a rossz munkatartást.
V: Nem automatikusan. A nagyobb szerkezetek megfelelő alátámasztást igényelnek, mivel a sínek és a portálok hosszabb fesztávon elhajolhatnak. Egy jól megépített nagyobb router precíz maradhat. Hasonlítsa össze a pozicionálási pontosságot, az ismételhetőséget, a holtjátékot, a keretszerkezetet és a mért mintadarabokat a teljes munkaterületen.
V: Adja meg alkatrészrajzokat, anyagokat, tűréseket, mennyiségeket, feszültséget és rendelkezésre álló helyet. Kérje a hatékony utazást, a külső méreteket, a súlyt, az orsó specifikációit, az ismételhetőséget, a vezérlő részleteit, a szoftvertámogatást és a garanciális feltételeket. Kérjen reprezentatív próbavágásokat és cserealkatrészek elérhetőségét.


