
קוקן: 0 מחבר: מאַפּע עדיטאָר אַרויסגעבן צייט: 03-10-2026 אָריגין: פּלאַץ


א קליין קנק ראַוטער קענען פאַרנעמען איין שרייַבטיש אָבער ביכייווז ווי ערנסט פּראָדוקציע ויסריכט. אָבער, 'בענטשטאָפּ' און 'דעסקטאַפּ' ראַרעלי באַשרייַבן פאַרפעסטיקט מאַשין קלאסן.
סעלערז אָפט נוצן ביידע נעמען פֿאַר אָוווערלאַפּינג פּראָדוקטן. בויערס מוזן אַנשטאָט פאַרגלייַכן מעזשעראַבאַל ספּעסאַפאַקיישאַנז.
דער פירער דערקלערט פּלאַץ, שפּינדל מאַכט, פּינטלעכקייַט, מאַטעריאַלס און פּראַקטיש נוצן קאַסעס. איר וועט לערנען וואָס CNC ראַוטער פּאַסיק דיין פּראַדזשעקס און וואָרקספּאַסע.
א דעסקטאַפּ קנק ראַוטער יוזשאַוואַלי סאַגדזשעסץ דער קלענסטער סוף פון די סאָליד קנק מאַרק. עס קאַמאַנלי טאַרגאַץ ינגרייווינג, פּקב פּראָוטאַטייפּ, מאָדעל מאכן און ליכט קאַטינג. פילע מאָדעלס פּאַסיק לעבן אַ קאָמפּיוטער, כאָטש זיי נאָך דאַרפֿן זיכער אַפּערייטינג רעשוס. ענקלאָוזד דיזיינז זענען פּראָסט ווייַל זיי העלפֿן אַנטהאַלטן טשיפּס און רעדוצירן אַקסאַדענטאַל קאָנטאַקט.
א בענטשטאָפּ קנק ראַוטער אויך זיצט אויף אַ באַנק אָדער טיש. אָבער, דער נאָמען אָפט קאָווערס גרעסערע, כעוויער און מער שטרענג מאשינען. די ראָוטערס קענען פאָרשלאָגן מער אַרומפאָרן, שטארקער ספּינדאַלז, דיפּער קאַץ און גרעסערע פיקסטשערז. עטלעכע דאַרפֿן אַ ריינפאָרסט שטיין, אפילו ווען ווענדאָרס באַשרייַבן זיי ווי בענטשטאָפּ מאשינען.
פאַרגלייַך פונט |
טיפּיש דעסקטאַפּ טראָפּ |
טיפּיש בענטשטאָפּ טראָפּ |
פּלייסמאַנט |
שרייַבטיש, קאַבינעט אָדער סאָליד ווערקסטיישאַן |
שטאַרק וואָרקבענטש אָדער דעדאַקייטאַד שטיין |
ארבעטן געגנט |
קליין טיילן און קורץ אַרומפאָרן |
מיטל פּאַרץ און מער אַרומפאָרן |
שפּינדל |
ליכט ינגרייווינג און פּליטקע קאַטינג |
העכער מאַטעריאַל באַזייַטיקונג און מער דזשאָבס |
סטרוקטור |
פּאָרטאַביליטי און ענקלאָוזד אָפּעראַציע |
רידזשידאַטי, קאַפּאַציטעט און יקספּאַנדאַביליטי |
פּראָסט באַניצער |
כאַבייסט, שולע, דיזיינער, לאַבאָראַטאָריע |
וואַרשטאַט, סטאַרטאַפּ, פּראָוטאַטייפּ מאַנשאַפֿט |
די דיסקריפּשאַנז זענען מאַרק טענדאַנסיז, נישט טעכניש סטאַנדאַרדס. איין סאַפּלייער קען רופן אַ 600 × 900 מם ראַוטער 'דעסקטאַפּ.' אן אנדער קען אָנצייכענען אַ קלענערער מאַשין 'בענטשטאָפּ.' דעריבער, דער פּראָדוקט נאָמען קען נישט פאַרענטפערן אַ בענטשטאָפּ קנק ראַוטער ווס דעסקטאָפּ קנק ראַוטער באַשלוס.
אָנהייבן מיט פינף מעזשעראַבאַל זאכן: פונדרויסנדיק דימענשאַנז, אַרבעט שטח, מאַשין וואָג, שפּינדל שאַץ און פּאַזישאַנינג אַקיעראַסי. דערנאָך אָפּשאַצן ריפּיטאַביליטי, פאָר קאַמפּאָונאַנץ, עלעקטריקאַל רעקווירעמענץ און געשטיצט מאַטעריאַלס. דעם אופֿן יקספּאָוזיז פאַקטיש פיייקייט דיפעראַנסיז הינטער ענלעך פֿאַרקויף שפּראַך.
מאַשין קאַנסטראַקשאַן ענינים גלייַך. אַלומינום פּראָופיילז קענען צושטעלן נוציק סטיפנאַס אָן יבעריק וואָג. שטאָל ראָמען יוזשאַוואַלי לייגן מאַסע און ווייבריישאַן קעגנשטעל. ניט קיין מאַטעריאַל געראַנטיז בעסער רעזולטאַטן אַליין. רעלס גרייס, שרויף קוואַליטעט, גאַנטרי דזשיאַמאַטרי, פֿאַרזאַמלונג און שפּינדל מאַונטינג אויך ווירקן קאַטינג נאַטור.
די מאַשין שפּור בלויז ווייזט ווי פיל טיש ייבערפלאַך די ראַוטער אַקיאַפּייז. א זיכער CNC ווערקסטיישאַן דאַרף נאָך פּלאַץ אַרום יעדער מאָווינג קאָמפּאָנענט. עס אויך דאַרף פּלאַץ פֿאַר אַ קאָנטראָללער, קאָמפּיוטער, קייבאַלז, קאָאָלינג ויסריכט און שטויב יקסטראַקשאַן. פראָנט אַקסעס מוזן זיין קלאָר פֿאַר לאָודינג לאַגער און טשאַנגינג מכשירים.
ערשטער, ידענטיפיצירן דיין גרעסטן געריכט וואָרקפּיעסע. דעריבער לייגן פּלאַץ פֿאַר קלאַמפּס, לאָוקייטינג פּינס, אַ ספּאָילבאָאַרד און פּראָובינג ייַזנוואַרג. א מאַשין קענען אָננעמען אַ טאַפליע פיזיקלי אָבער פעלן גענוג ניצלעך אַרומפאָרן. די אַדווערטייזד בעט גרייס און עפעקטיוו אַרבעט געגנט זענען נישט שטענדיק יידעניקאַל.
ניצן דעם ייַנמאָנטירונג טשעקליסט איידער אָרדערינג:
מעסטן די גאַנץ ראַם, אַרייַנגערעכנט מאָטאָרס און קאַבלע קאַריערז. לאָזן ווענאַליישאַן אַרום די שפּינדל קאָנטראָללער און עלעקטראָניק. לאָזן סערוויס אַקסעס פֿאַר לובריקיישאַן, דורכקוק און ריפּערז.
באַשטעטיקן אַז די באַנק קענען שטיצן די מאַשין און די וואָרקפּיעסע בעשאָלעם. א שטרענג טיש לימאַץ שאַקינג בעשאַס ריכטונג ענדערונגען. לאָקקאַבלע קאַסטערז דאַרפן פאַרלאָזלעך בראַקעס און אַ גלייַך שטאָק.
פּלאַן שטויב, שפּאָן און ראַש קאָנטראָל פרי. אַ אָפּצוימונג קאַנסומז עקסטרע פּלאַץ אָבער ימפּרוווז קאַנטיינמאַנט. א שטויב שוך אויך דאַרף קישקע רעשוס איבער די פול רייזע.
קאָנטראָלירן די דאָרוויי, סטערוויי און ליפטינג אַקסעס. א כעוויער בענטשטאָפּ קנק ראַוטער קען דאַרפן עטלעכע מענטשן אָדער ליפטינג ויסריכט. רימווואַבאַל סטאַנדז טאָן ניט רעדוצירן די מאַשין ס אייגן האַנדלינג ריזיקירן.
ארבעטן געגנט דיטערמאַנז פּראָודאַקטיוויטי ווי פיל ווי גשמיות פּלייסמאַנט. קליין 3020-קלאַס מאשינען פּאַסיק באַדזשיז, פּקב באָרדז, צירונג פיקסטשערז און אַקריליק טאַגס. גרעסערע 6040 אָדער 6090 פֿאָרמאַטירונגען אַקאַמאַדייט וואונדער, ריליפס, מאָולדז און נעסטעד טיילן. גרעסערע רייזע קען רעדוצירן ריפּאַזישאַן ערראָרס בעשאַס מיטל-גרייס דזשאָבס.
פֿאַר אַ פּראַקטיש רעפֿערענץ, דעסקטאָפּ 3020 CNC ראַוטער־מאַשין 3 אַקס 4 אַקס 300 וו 800 וו 1500 וו MACH3 300 קס 200 מם-זשאָנג הואאַ דזשיאַנג רשימות אַ 210 × 300 × 60 מם ארבעטן געגנט. זיין 6090 אַלומינום מאָדעל ליסטעד 900 × 570 × 150 מם. ביידע זענען גערופֿן דעסקטאַפּ ראָוטערס, אָבער זייער וואָרקספּאַסע פאדערונגען זענען זייער אַנדערש. פּראָיעקט גרייס זאָל פירן דיין לעצט פֿאָרמאַט ברירה.
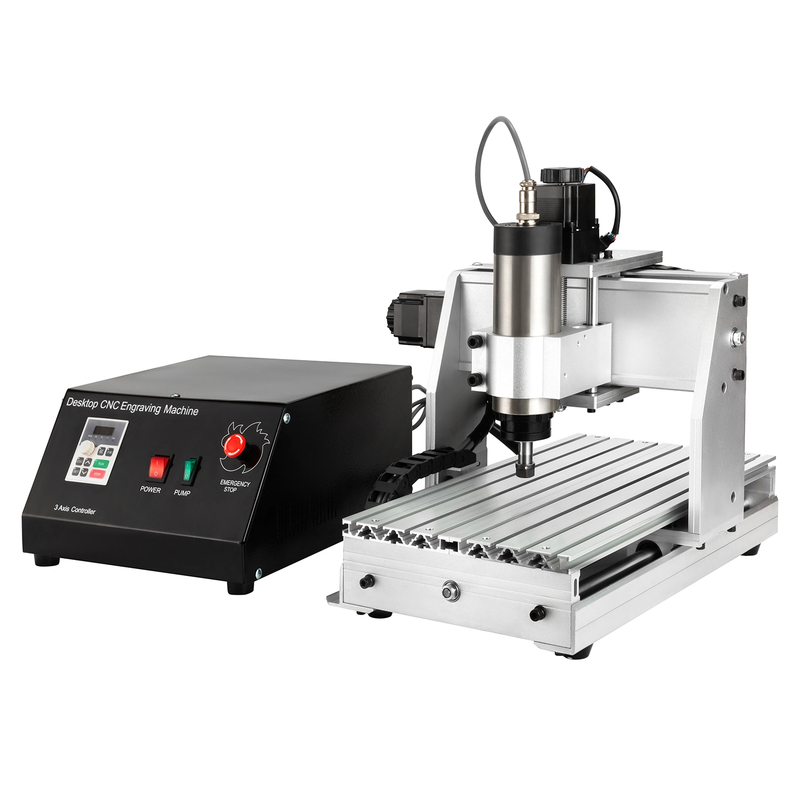
שפּינדל מאַכט ינפלואַנסיז קאַטינג טיפקייַט, געצייַג גרייס, קאָרמען קורס און מאַטעריאַל קייט. א 300 וו שפּינדל קענען שעפּן פּקב רוטינג, פּינע, פּלאַסטיקס און ליכט האָלץ ינגרייווינג. העכער-Powered אָפּציעס צושטעלן מער קאַטינג רעזערוו פֿאַר אַקריליק, כאַרדוווד און ווייך מעטאַלס. אָבער, וואַטטאַגע אַליין קיינמאָל פּראָוועס קאַטינג פאָרשטעלונג.
רידזשידאַטי דיסיידז צי בנימצא מאַכט ווערט אַ ריין שנייַדן אָדער אַנוואָנטיד ווייבריישאַן. א שטאַרק שפּינדל אויף אַ פלעקסאַבאַל ראַם קענען פּראָדוצירן פּלאַצן, צעבראכן מכשירים און פּראָסט עדזשאַז. לינעאַר גוידעס, פּילקע סקרוז, גאַנטרי סטיפנאַס, שפּינדל מאַונץ און ווערקכאָולדינג מוזן שטיצן די קאַטינג מאַסע. מאַשין וואָג קען העלפֿן פייַכט ווייבריישאַן, אָבער געזונט ינזשעניעריע איז מער וויכטיק.
אַרבעט טיפּ |
פּראַקטיש בילכערקייַט |
פארוואס עס איז וויכטיק |
פּקב ינגרייווינג |
נידעריק ראַוט און סטאַביל ז באַוועגונג |
קופּער טראַסעס דאַרפן קאַנטראָולד טיפקייַט |
אַקריליק קאַטינג |
פּאַסיק גיכקייַט, פיטער, און שפּאָן באַזייַטיקונג |
היץ קענען צעשמעלצן עדזשאַז און רעקוט טשיפּס |
האָלץ וואונדער |
ארבעטן געגנט און שטויב יקסטראַקשאַן |
גרעסערע פּאַנאַלז מאַכן היפּש שטויב |
אַלומינום טיילן |
רידזשידאַטי, טאָרק, לובריקיישאַן און ווערקכאָולדינג |
שמועסן געשווינד דאַמידזשיז ענדיקן און מכשירים |
ריפּיטיד פּראָדוקציע |
קאָאָלינג, פליכט ציקל און קאָמפּאָנענט לעבן |
לאנג דזשאָבס ויסשטעלן היץ און טראָגן לימאַץ |
דו זאלסט נישט פאַרגלייַכן שפּינדל רייטינגז אָן קאָנטראָלירונג קאָאָלינג און פליכט עקספּעקטיישאַנז. לופט-קולד ספּינדאַלז פאַרפּאָשעטערן ינסטאַלירונג און ויסמיידן וואַסער שורות. וואַסער-קולד סיסטעמען קענען פירן היץ שטיל בעשאַס מער לויפט. זיי דאַרפן אַ פּאָמפּע, רעזערוווואַר, טובינג, וישאַלט און פרירן שוץ אויב אָנווענדלעך.
עלעקטריקאַל פּלאַנירונג אויך סעפּערייץ גלייַכגילטיק נוצן פון פאַרלאָזלעך פּראָדוקציע. באַשטעטיקן אַרייַנשרייַב וואָולטידזש, קראַנט, גראַונדינג, VFD רעקווירעמענץ און קרייַז קאַפּאַציטעט. שטויב קאַלעקטערז און קאָמפּיוטערס לייגן מאַסע צו דער זעלביקער וואָרקספּאַסע. די ראַוטער און שפּינדל גיידאַנס אין דעם בענטשטאָפּ קוינע ס פירער אויך הערות אַז לייטער ראָוטערס קען דאַרפֿן פּליטקע קאַץ.
גלייַכן די מאַשין צו די כאַרדאַסט רוטין אַרבעט, נישט אַ ומגעוויינטלעך דעמאַנסטריישאַן שנייַדן. ווייך מעטאַל קאַטינג דאַרף קאָנסערוואַטיווע טיפקייַט, פּאַסיק קאַטערז, געהעריק שפּאָן יוואַקיאַוויישאַן און זיכער קלאַמפּינג. א גרעסערע בענטשטאָפּ קנק ראַוטער יוזשאַוואַלי אָפפערס מער קאַפּאַציטעט, אָבער אַ שטרענג דעסקטאַפּ מאָדעל קענען אַוטפּערפאָרם אַ שוואַך גרעסערע ראַם.
פּרעסיסיאָן קליימז דאַרפֿן אָפּגעהיט לייענען ווייַל מאַניאַפאַקטשערערז באַריכט פאַרשידענע מעזשערמאַנץ. פּאַזישאַנינג אַקיעראַסי באשרייבט נאָענטקייט צו אַ באפוילן אָרט. רעפּעאַטאַביליטי באשרייבט ווי רילייאַבלי די מאַשין קערט דאָרט. רעזאלוציע שרײב ט נא ר ד י קלענסט ע באפוילן ע באװעגונג . עס קען נישט גאַראַנטירן אַז די קאַטער אַטשיווז די באַוועגונג אונטער מאַסע.
א קליין ארבעטן קאָנווערט קענען שטיצן הויך פּינטלעכקייַט ווייַל קירצער סטראַקטשערז קען אַנטקעגנשטעלנ זיך בענדינג. ינקלאָוזשערז אויך העלפן באַגרענעצן דעבריס און פּלוצעמדיק טעמפּעראַטור ענדערונגען. נאָך סאָליד גרייס קענען נישט ריכטיק שפּינדל ראַוט, פרייַ בערינגז, באַקלאַש אָדער נעבעך קאַלאַבריישאַן. א גרעסערע שטרענג מאַשין קענען בלייבן פּינטלעך אויף ברייט רייזע.
עטלעכע קאַמפּאָונאַנץ פאָרעם פאַקטיש מאַשינינג אַקיעראַסי:
באַוועגונג סיסטעם: פּילקע סקרוז יוזשאַוואַלי רעדוצירן באַקלאַש און פֿאַרבעסערן קאַנטראָולד באַוועגונג. פירן סקרוז און בעלץ קענען אַרבעט געזונט ווען ריכטיק סייזד און טענשאַן. טראָגן, קאַנטאַמאַניישאַן און אַליינמאַנט טוישן זייער פאָרשטעלונג.
ראַם און גאַנטרי: שייגעץ סטראַקטשערז אַנטקעגנשטעלנ זיך קאַטינג פאָרסעס און אַקסעלעריישאַן לאָודז. ונסאַפּאָרטיד ריילז אָדער שוואַך דזשוינץ לאָזן געצייַג דעפלעקטיאָן. אַז באַוועגונג אויס ווי דימענשאַנאַל טעות אָדער נעבעך ייבערפלאַך ענדיקן.
שפּינדל און מכשירים: רונאָוט באוועגט די קאַטינג ברעג אַוועק פון זיין בדעה דרך. ריין קאַלאַץ, באַלאַנסט מכשירים און ריכטיק טייטנינג באַשיצן קליין קאַטערז. קירצער געצייַג סטיקקאָוט בכלל ראַדוסאַז דעפלעקטיאָן.
סעטאַפּ און סוויווע: וואָרקכאָולדינג, פּראָובינג, געצייַג לענג, טעמפּעראַטור און שטויב ווירקן רעזולטאַטן. קאַלאַבריישאַן זאָל נוצן פּרובירן קאַץ אין די ציל מאַטעריאַל. אַן אַנלאָודיד באַוועגונג פּראָבע קען נישט פאָרשטעלן יעדער פּראָדוקציע צושטאַנד.
פֿאַר קאָנטעקסט, ארויס ספּעסאַפאַקיישאַנז רשימה 0.05 מם פּאַזישאַנינג אַקיעראַסי פֿאַר די 3020 און 6040 מאָדעלס. די 6090 אַלומינום מאָדעל ליסטעד 0.03 מם. די וואַלועס העלפֿן פאַרגלייַך, אָבער בויערס זאָל נאָך בעטן פּרובירן מעטהאָדס, רעפּעאַטאַביליטי דאַטן און רעפּריזענאַטיוו סאַמפּאַלז.
ווייכווארג אויך אַפעקץ אַטשיוואַבאַל דעטאַל. באַשטעטיקן CAD / CAM קאַמפּאַטאַבילאַטי, קאָנטראָללער שטיצן, פּאָסטן-פּראַסעסערז און פּראָובינג וואָרקפלאָווס. פייַן ינגרייווינג דאַרף פּרידיקטאַבאַל ז קאָנטראָל און אַ פלאַך ספּוילבאָרד. אַלומינום אַרבעט דאַרף מכשירים מאַטשט צו רידזשידאַטי, שפּינדל גיכקייַט, שפּאָן מאַסע און קאָאָלינג.
די מערסט קרעדאַבאַל פּינטלעכקייַט ציל קומט פון פאַרטיק פּאַרץ. בעט סאַפּלייערז צו מאַשין דיין מאַטעריאַל, דזשיאַמאַטרי, טאָלעראַנץ און ייבערפלאַך פאָדערונג. דערנאָך מעסטן עטלעכע טיילן אַריבער די אַרבעט געגנט. ריפּיטיד רעזולטאַטן אַנטדעקן מער ווי אַ איין וויטרינע מוסטער.
א דעסקטאַפּ קנק ראַוטער איז יוזשאַוואַלי די שטארקער ברירה פֿאַר לימיטעד פּלאַץ און קלענערער וואָרקפּיעסעס. עס איז פּאַסיק פֿאַר דיזיינערז, לאַבאָראַטאָריעס, שולן, צירונג מאַניאַפאַקטשערערז, עלעקטראָניק טימז און נייַע CNC ניצערס. פּראָסט דזשאָבס אַרייַננעמען פּקב אפגעזונדערטקייט, נאָמען פּלאַטעס, וואַקס מאָדעלס, אַקריליק פּאַנאַלז און דיטיילד ווודאַן טיילן. אַ ענקלאָוזד אַפּאַראַט קענען מאַכן שפּאָן קאָנטראָל גרינגער אין שערד רומז.
א בענטשטאָפּ קנק ראַוטער ווערט אַטראַקטיוו ווען טיילן, פיקסטשערז אָדער פּראָדוקציע באַטשאַז וואַקסן. עס אָפפערס מער פּלאַץ פֿאַר וואונדער, קאַבינעט קאַמפּאָונאַנץ, מאָולדז, דזשיגס און קייפל נעסטיד ברעקלעך. צוגעגעבן רידזשידאַטי און שפּינדל קאַפּאַציטעט קען שטיצן דיפּער פּאַסיז און מער פליכט סייקאַלז. קליין מאַניאַפאַקטשערערז אָפט אָפּשאַצן דעם רעזולטאַט מער ווי גרינג פּאָרטאַביליטי.
דיין הויפּט פאָדערונג |
בעסער סטאַרטינג פונט |
ספּעסיפיקאַטיאָן צו באַשטעטיקן ערשטער |
וווינונג אָדער סאָליד סטודיע |
דעסקטאָפּ קנק ראַוטער |
שפּור, אָפּצוימונג, און ראַש |
פּקב אָדער פייַן ינגרייווינג |
דעסקטאָפּ קנק ראַוטער |
רונאָוט, ז פעסטקייַט און ריפּיטאַביליטי |
מיטל וואונדער און פּאַנאַלז |
בענטשטאָפּ קנק ראַוטער |
עפעקטיוו אַרבעט געגנט |
רעגולער כאַרדוווד קאַטינג |
בענטשטאָפּ קנק ראַוטער |
רידזשידאַטי, שפּינדל, און שטויב זאַמלונג |
ווייך מעטאַל פּראָוטאַטייפּס |
אָדער, ווען פּאַסיק געבויט |
רידזשידאַטי, פּילקע סקרוז, און ווערקכאָולדינג |
קליין-באַטש פּראָדוקציע |
בענטשטאָפּ קנק ראַוטער |
פליכט ציקל, קאָאָלינג און שטיצן |
בודזשעט פֿאַר די גאַנץ וואָרקפלאָוו אלא ווי די נאַקעט מאַשין. יקערדיק קאָס קען אַרייַננעמען קאַטערז, קאַלאַץ, קלאַמפּס, ספּוילבאָרדז, פּראָובינג מכשירים, ווייכווארג, יקסטראַקשאַן און טריינינג. מעטאַל אַרבעט קענען לייגן קולאַנט ויסריכט און שטארקער וואָרקכאָולדינג. אַ אָפּצוימונג קען זיין נייטיק נאָך קויפן, וואָס אַפעקץ ביידע פּרייַז און שפּור.
צוקונפֿט דזשאָבס פאַרדינען ופמערקזאַמקייַט, אָבער אָוווערסייזד ויסריכט קענען וויסט ווערטפול פּלאַץ. אָפּשאַצן דיין גרעסטער ריקערינג טייל אין די ווייַטער צוויי יאָר. קלייַבן גענוג רייזע פֿאַר דעם אַרבעט פּלוס רעאַליסטיש קלאַמפּינג רעשוס. ויסמיידן בייינג קאַפּאַציטעט דארף בלויז פֿאַר זעלטן פּראַדזשעקס וואָס קען זיין אַוצאָרסט.
די טשיינאַ CNC ראַוטער־מאַשין פאַבריקאַנט | זשאָנגהואַדזשיאַנג ספּאַנס סאָליד 3020 און 3040 פֿאָרמאַטירונגען דורך גרעסערע 6040 און 6090 מאָדעלס. בנימצא קאַנפיגיעריישאַנז אַרייַננעמען פאַרשידענע ארבעטן געביטן און שפּינדל אָפּציעס. דער קייט ילאַסטרייץ וואָס ספּעסאַפאַקיישאַנז ענין מער ווי קאַטעגאָריע לאַבעלס.
אָנהייבן מיט דעם טייל, נישט די מאַשין קאַטאַלאָג. רעקאָרד מאַטעריאַל, מאַקסימום דימענשאַנז, פארלאנגט טאָלעראַנץ, ייבערפלאַך ענדיקן און כוידעשלעך קוואַנטיטי. אַרייַננעמען די קלענסטער שטריך און דיפּאַסט שנייַדן. די דעטאַילס שטעלן רעאַליסטיש רעקווירעמענץ פֿאַר רייזע, רידזשידאַטי, שפּינדל און קאָנטראָללער.
דערנאָך, כעזשבן יעדער קאַנדידאַט קעגן דער זעלביקער קויפן טשעקליסט:
1. באַשטעטיקן ניצלעך רייזע. פאַרגלייַכן רייזע X, Y און Z קעגן פיקסטשערז און געצייַג רעשוס. קאָנטראָלירן צי מאָטאָרס אָדער קלאַמפּס רעדוצירן אַקסעס לעבן די עדזשאַז.
2. גלייַכן מאַכט צו מאַטעריאַלס. איבערבליק שפּינדל מאַכט, גיכקייַט קייט, טאָרק נאַטור, קאַלעט סיזעס, קאָאָלינג און פליכט ציקל. פרעגן פֿאַר קאַטינג ביישפילן ניצן דיין כאַרדאַסט רעגולער מאַטעריאַל.
3. באַשטעטיקן די סטראַקטשעראַל דעטאַילס. ונטערזוכן ראַם קאַנסטראַקשאַן, לינעאַר גוידעס, סקרוז, בערינגז, גאַנטרי שטיצן און מאַשין וואָג. בעטן נאָענט פאָוטאַגראַפס און וישאַלט ינסטראַקשאַנז.
4. באַשטעטיקן פּינטלעכקייַט זאָגן. פאַרגלייַכן פּאַזישאַנינג אַקיעראַסי און ריפּיטאַביליטי סעפּעראַטלי. פרעגן ווי יעדער ווערט איז געמאסטן. בעטן עטלעכע מוסטער פּאַרץ אלא ווי איין ידעאַל רעזולטאַט.
5. פּלאַן די פול ווערקסטיישאַן. לייג קאָנטראָללער פּלאַץ, ווענאַליישאַן, יקסטראַקשאַן, ראַש קאָנטראָל, עלעקטריקאַל מאַסע און אָפּעראַטאָר אַקסעס. באַשטעטיקן אַז די באַנק און די שטאָק קענען שטיצן אַלץ.
6. איבערבליק שטיצן און פּאַרץ. קוק דאַקיומענטיישאַן, ווייכווארג קאַמפּאַטאַבילאַטי, פאַרבייַט קאַמפּאָונאַנץ, וואָראַנטי טערמינען און טעכניש ענטפער צייט. פּראָדוקציע דאַונטיים קענען יקסיד דער אָריגינעל פּרייַז חילוק.
א פּשוט באַשלוס הערשן אַרבעט פֿאַר רובֿ בויערס. קלייַבן דעסקטאַפּ ווען סאָליד פּלייסמאַנט, אָפּצוימונג און פייַן קליין-טייל אַרבעט דאָמינירן. קלייַבן בענטשטאָפּ ווען ארבעטן געגנט, רידזשידאַטי, קאַטינג קאַפּאַציטעט און טרופּוט דאָמינירן. פאַרגלייַכן פאַקטיש ספּעסאַפאַקיישאַנז ווען די פּרייאָראַטיז אָוווערלאַפּ.
שיקן סאַפּלייערז אַ קורץ פאָדערונג בלאַט איידער ריקוועסטינג ציטאטן. אַרייַננעמען דראַווינגס, מאַטעריאַל גראַדעס, טאָלעראַנץ ריינדזשאַז, דערוואַרט שעה, וואָולטידזש און דעסטיניישאַן. פרעגן זיי צו ידענטיפיצירן רעקאַמענדיד שפּינדל מאַכט און ווערקכאָולדינג. קלאָר רעקווירעמענץ מאַכן קאַמפּיטינג ציטאטן גרינגער צו פאַרגלייַכן.
Changzhou Huajiang Electrical שטיצט קאַסטאַמייזד קנק ראַוטער און שפּינדל קאַנפיגיעריישאַנז דורך זייַן פאָרשונג און אַנטוויקלונג מאַנשאַפֿט. בויערס מיט ומגעוויינטלעך פּאַרץ זאָל דיסקוטירן ארבעטן געגנט, שפּינדל סעלעקציע, אַקס ציילן און עלעקטריקאַל באדערפענישן איידער פיינאַלייז אַ קאַנפיגיעריישאַן.
די בענטשטאָפּ קנק ראַוטער ווס דעסקטאָפּ קנק ראַוטער ברירה קענען נישט פאַרלאָזנ זיך אויף נאַמינג אַליין. פאַרגלייַכן ניצלעך רייזע, גאַנץ שפּור, שפּינדל מאַכט, רידזשידאַטי, פּינטלעכקייַט זאָגן און וואָרקפלאָוו קאָס.
דעסקטאָפּ מאָדעלס טויגעוודיק סאָליד, דיטיילד אַרבעט. בענטשטאָפּ מאָדעלס אָפט טויגעוודיק פון קאַפּאַציטעט און טרופּוט. קלייַבן די פּראָווען מאַשין אויף דיין פאַקטיש מאַטעריאַלס, פּאַרץ און פּראָדוקציע פּלאַן.
א: די טערמינען אָפט אָוווערלאַפּ ווייַל קיין וניווערסאַל גרייס נאָרמאַל סעפּערייץ זיי. 'דעסקטאַפּ' יוזשאַוואַלי סאַגדזשעסץ אַ קלענערער, לייטער אָדער ענקלאָוזד מאַשין. 'בענטשטאָפּ' אָפט סאַגדזשעסץ אַ גרעסערע אַרבעט געגנט און רידזשידאַטי. שטענדיק פאַרגלייַכן דימענשאַנז, וואָג, רייזע, שפּינדל מאַכט און קאַנסטראַקשאַן אַנשטאָט פון צוטרוי די קאַטעגאָריע נאָמען.
א: א דעסקטאַפּ CNC ראַוטער אַרבעט גוט ווען די שטאָק פּלאַץ און קליין-טייל פּינטלעכקייַט פירן די באַשלוס. א בענטשטאָפּ ראַוטער סוץ וואַרשטאַטן פּראַסעסינג גרעסערע פּאַנאַלז אָדער מער באַטשאַז. מעסטן די גאַנץ ווערקסטיישאַן, אַרייַנגערעכנט יקסטראַקשאַן, עלעקטראָניק, לאַגער האַנדלינג און אָפּעראַטאָר אַקסעס, איידער טשוזינג.
א: עטלעכע דעסקטאַפּ קנק ראָוטערס קענען מאַשין אַלומינום ניצן פּליטקע פּאַסיז און פּאַסיק קאַטערז. געראָטן רעזולטאַטן דאַרפן אַ שטרענג ראַם, נידעריק שפּינדל לויפן, זיכער ווערקכאָולדינג, ריכטיק שפּאָן מאַסע און עפעקטיוו שפּאָן באַזייַטיקונג. באַשטעטיקן פיייקייט דורך סאַמפּאַלז געמאכט פון דיין צומיש און פארלאנגט דזשיאַמאַטרי.
א: וועגן 300 וו קענען פּאַסיק פּקב אַרבעט, פּינע, פּלאַסטיקס און ליכט ינגרייווינג. העכער מאַכט שטיצט גרעסערע מכשירים, דיפּער קאַץ און האַרדער מאַטעריאַלס. מאַכט מוזן גלייַכן ראַם רידזשידאַטי, שפּינדל גיכקייַט, קאָאָלינג און פליכט ציקל. מער וואַטטאַגע קענען נישט פאַרגיטיקן פֿאַר שמועסן אָדער נעבעך ווערקכאָולדינג.
א: ניט אויטאָמאַטיש. גרעסערע סטראַקטשערז דאַרפֿן טויגן שטיצן ווייַל ריילז און גאַנטריז קענען אָפּנייגן איבער מער ספּאַנס. א געזונט-געבויט גרעסערע ראַוטער קענען בלייַבן גענוי. פאַרגלייַכן פּאַזישאַנינג אַקיעראַסי, ריפּיטאַביליטי, באַקלאַש, ראַם קאַנסטראַקשאַן און געמאסטן מוסטער פּאַרץ איבער די גאנצע אַרבעט געגנט.
א: צושטעלן טייל דראַווינגס, מאַטעריאַלס, טאָלעראַנץ, קוואַנטאַטיז, וואָולטידזש און פאַראַנען פּלאַץ. בעטן עפעקטיוו רייזע, פונדרויסנדיק דימענשאַנז, וואָג, שפּינדל ספּעסאַפאַקיישאַנז, ריפּיטאַביליטי, קאָנטראָללער דעטאַילס, ווייכווארג שטיצן און וואָראַנטי טערמינען. פרעגן פֿאַר פארשטייער פּרובירן קאַץ און אַוויילאַבילאַטי פון פאַרבייַט טייל.


