
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-10-03 Opprinnelse: nettsted


En liten CNC-ruter kan oppta ett skrivebord, men likevel oppføre seg som seriøst produksjonsutstyr. Imidlertid beskriver 'benchtop' og 'desktop' sjelden faste maskinklasser.
Selgere bruker ofte begge navnene for overlappende produkter. Kjøpere må sammenligne målbare spesifikasjoner i stedet.
Denne veiledningen forklarer plass, spindelkraft, presisjon, materialer og praktisk bruk. Du vil lære hvilken CNC-ruter som passer til dine prosjekter og arbeidsområde.
En stasjonær CNC-ruter foreslår vanligvis den minste enden av det kompakte CNC-markedet. Det er vanligvis rettet mot gravering, PCB-prototyping, modellfremstilling og lett skjæring. Mange modeller passer i nærheten av en datamaskin, selv om de fortsatt trenger sikker driftsklarering. Vedlagte design er vanlige fordi de bidrar til å inneholde sjetonger og redusere utilsiktet kontakt.
En benktopp CNC-ruter sitter også på en benk eller bord. Imidlertid dekker navnet ofte større, tyngre og mer stive maskiner. Disse ruterne kan tilby lengre vandring, sterkere spindler, dypere kutt og større armaturer. Noen trenger et forsterket stativ, selv når leverandører beskriver dem som benkemaskiner.
Sammenligningspunkt |
Typisk skrivebordsvekt |
Typisk benketopp vektlegging |
Plassering |
Skrivebord, skap eller kompakt arbeidsstasjon |
Sterk arbeidsbenk eller dedikert stativ |
Arbeidsområde |
Små deler og kort reise |
Middels deler og lengre reisevei |
Spindel |
Lett gravering og grunn skjæring |
Høyere materialfjerning og lengre jobber |
Struktur |
Portabilitet og lukket drift |
Stivhet, kapasitet og utvidbarhet |
Vanlig bruker |
Hobbyist, skole, designer, laboratorium |
Workshop, oppstart, prototyping team |
Disse beskrivelsene er markedstendenser, ikke tekniske standarder. Én leverandør kan kalle en 600 × 900 mm-ruter for 'skrivebord.' En annen kan merke en mindre maskin 'benchtop.' Derfor kan ikke produktnavnet avgjøre en avgjørelse for en Benchtop CNC-ruter vs. Desktop CNC-ruter.
Start med fem målbare elementer: ytre dimensjoner, arbeidsområde, maskinvekt, spindelvurdering og posisjoneringsnøyaktighet. Gjennomgå deretter repeterbarhet, drivkomponenter, elektriske krav og støttede materialer. Denne metoden avslører reelle evneforskjeller bak lignende markedsføringsspråk.
Maskinkonstruksjon er like viktig. Aluminiumsprofiler kan gi nyttig stivhet uten overdreven vekt. Stålrammer gir vanligvis masse og vibrasjonsmotstand. Ingen av materialene garanterer bedre resultater alene. Skinnestørrelse, skruekvalitet, portalgeometri, montering og spindelmontering påvirker også kutteatferden.
Maskinens fotavtrykk viser bare hvor mye bordflate ruteren opptar. En sikker CNC-arbeidsstasjon trenger ekstra plass rundt hver bevegelige komponent. Den trenger også plass til en kontroller, datamaskin, kabler, kjøleutstyr og støvavsug. Fremre tilgang må være fri for lasting av materiell og verktøyskift.
Først identifiserer du det største forventede arbeidsstykket. Legg deretter til plass til klemmer, lokaliseringsstifter, et spoilboard og sonderingsutstyr. En maskin kan godta et panel fysisk, men mangler nok brukbar reise. Den annonserte sengestørrelsen og det effektive arbeidsområdet er ikke alltid identiske.
Bruk denne installasjonssjekklisten før du bestiller:
Mål hele rammen, inkludert motorer og kabelbærere. Tillat ventilasjon rundt spindelkontrolleren og elektronikken. La servicetilgang for smøring, inspeksjon og reparasjoner.
Bekreft at benken kan støtte maskinen og arbeidsstykket trygt. Et stivt bord begrenser risting ved retningsendringer. Låsbare hjul krever pålitelige bremser og et jevnt gulv.
Planlegg støv-, flis- og støykontroll tidlig. Et kabinett bruker ekstra plass, men forbedrer inneslutningen. En støvsko trenger også slangeklaring over hele reisen.
Sjekk døråpning, trapp og løftetilgang. En tyngre benchtop CNC-freser kan kreve flere personer eller løfteutstyr. Avtakbare stativer reduserer ikke maskinens egen håndteringsrisiko.
Arbeidsområde bestemmer produktivitet like mye som fysisk plassering. Små maskiner i 3020-klassen passer til merker, PCB-plater, smykkearmaturer og akrylmerker. Større 6040- eller 6090-formater har plass til skilt, relieffer, former og nestede deler. Større reisevei kan redusere reposisjoneringsfeil under mellomstore jobber.
For en praktisk skalareferanse, Desktop 3020 CNC-fresemaskin 3 Axis 4 Axis 300W 800W 1500W MACH3 300x200mm-Zhong Hua Jiang viser et 210 × 300 × 60 mm arbeidsområde. Dens 6090 aluminiumsmodell har 900 × 570 × 150 mm. Begge kalles stasjonære rutere, men kravene til arbeidsplass varierer veldig. Prosjektstørrelsen bør være retningsgivende for ditt endelige formatvalg.
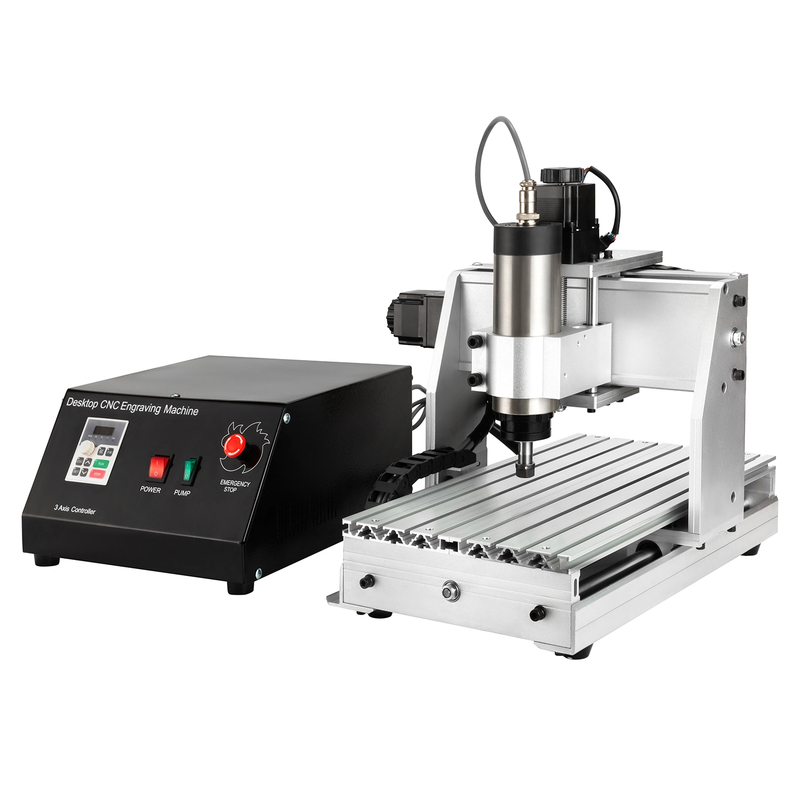
Spindelkraft påvirker skjæredybde, verktøystørrelse, matehastighet og materialområde. En 300W spindel kan håndtere PCB-ruting, skum, plast og lett tregravering. Ekstra kraftige alternativer gir mer skjærereserve for akryl, hardtre og myke metaller. Effekten alene beviser imidlertid aldri kutteytelse.
Stivhet avgjør om tilgjengelig kraft blir et rent kutt eller uønsket vibrasjon. En sterk spindel på en fleksibel ramme kan produsere skravling, ødelagte verktøy og grove kanter. Lineære føringer, kuleskruer, portalstivhet, spindelfester og arbeidsfeste må støtte skjærebelastningen. Maskinvekt kan bidra til å dempe vibrasjoner, men lydteknikk betyr mer.
Jobbtype |
Praktisk prioritering |
Hvorfor det betyr noe |
PCB gravering |
Lite utløp og stabil Z-bevegelse |
Kobberspor krever kontrollert dybde |
Akrylskjæring |
Passende hastighet, fôring og fjerning av spon |
Varme kan smelte kanter og kutte flis på nytt |
Treskilt |
Arbeidsområde og støvavsug |
Større paneler skaper mye støv |
Aluminiumsdeler |
Stivhet, dreiemoment, smøring og arbeidsholding |
Prating skader raskt finish og verktøy |
Gjentatt produksjon |
Kjøling, driftssyklus og komponentlevetid |
Lange jobber utsetter varme- og slitasjegrenser |
Ikke sammenlign spindelvurderinger uten å sjekke kjøle- og driftsforventninger. Luftkjølte spindler forenkler installasjonen og unngår vannledninger. Vannkjølte systemer kan håndtere varmen stille under lengre løp. De krever pumpe, reservoar, slanger, vedlikehold og frysebeskyttelse der det er aktuelt.
Elektrisk planlegging skiller også tilfeldig bruk fra pålitelig produksjon. Bekreft inngangsspenning, strøm, jording, VFD-krav og kretskapasitet. Støvsamlere og datamaskiner legger til belastning på det samme arbeidsområdet. De overfres- og spindelveiledning i denne benketoppkjøperveiledningen bemerker også at lettere overfresere kan trenge grunnere kutt.
Tilpass maskinen til den vanskeligste rutinejobben, ikke et uvanlig demonstrasjonssnitt. Skjæring av mykt metall krever konservativ dybde, egnede kuttere, riktig sponavgang og sikker fastspenning. En større benchtop CNC-ruter tilbyr vanligvis mer kapasitet, men en stiv skrivebordsmodell kan utkonkurrere en svak større ramme.
Presisjonspåstander må leses nøye fordi produsentene rapporterer forskjellige målinger. Posisjoneringsnøyaktighet beskriver nærhet til et beordret sted. Repeterbarhet beskriver hvor pålitelig maskinen returnerer dit. Oppløsning beskriver bare den minste kommanderte bevegelsen. Det garanterer ikke at kutteren oppnår den bevegelsen under belastning.
En liten arbeidskonvolutt kan støtte høy presisjon fordi kortere strukturer kan motstå bøyning. Innkapslinger bidrar også til å begrense rusk og plutselige temperaturendringer. Likevel kan kompakt størrelse ikke korrigere spindelløp, løse lagre, tilbakeslag eller dårlig kalibrering. En større stiv maskin kan forbli nøyaktig over større bevegelser.
Flere komponenter former ekte maskineringsnøyaktighet:
Bevegelsessystem: Kuleskruer reduserer vanligvis tilbakeslag og forbedrer kontrollert bevegelse. Blyskruer og belter kan fungere godt når de er riktig dimensjonert og strammet. Slitasje, forurensning og justering endrer ytelsen deres.
Ramme og portal: Stive strukturer motstår skjærekrefter og akselerasjonsbelastninger. Ustøttede skinner eller svake skjøter tillater verktøyavbøyning. Denne bevegelsen vises som dimensjonsfeil eller dårlig overflatefinish.
Spindel og verktøyholding: Runout flytter skjærekanten bort fra den tiltenkte banen. Rene spennhylser, balansert verktøy og riktig tiltrekking beskytter små kuttere. Kortere verktøyutstikk reduserer generelt nedbøyningen.
Oppsett og miljø: Arbeidsholding, sondering, verktøylengde, temperatur og støv påvirker resultatene. Kalibrering bør bruke testkutt i målmaterialet. En ubelastet bevegelsestest kan ikke representere enhver produksjonstilstand.
For kontekst, publiserte spesifikasjoner viser 0,05 mm posisjoneringsnøyaktighet for 3020- og 6040-modellene. 6090 aluminiumsmodellen har 0,03 mm. Disse verdiene hjelper til med sammenligning, men kjøpere bør fortsatt be om testmetoder, repeterbarhetsdata og representative prøver.
Programvare påvirker også oppnåelige detaljer. Bekreft CAD/CAM-kompatibilitet, kontrollerstøtte, postprosessorer og sonderingsarbeidsflyter. Fin gravering krever forutsigbar Z-kontroll og et flatt spoilboard. Aluminiumsarbeid trenger verktøybaner tilpasset stivhet, spindelhastighet, sponbelastning og kjøling.
Det mest troverdige presisjonsmålet kommer fra ferdige deler. Be leverandører om å bearbeide materiale, geometri, toleranse og overflatekrav. Mål deretter flere deler på tvers av arbeidsområdet. Gjentatte resultater avslører mer enn en enkelt utstillingsprøve.
En stasjonær CNC-ruter er vanligvis det sterkere valget for begrenset plass og mindre arbeidsstykker. Det passer designere, laboratorier, skoler, smykkeprodusenter, elektronikkteam og nye CNC-brukere. Vanlige jobber inkluderer PCB-isolering, navneskilt, voksmodeller, akrylpaneler og detaljerte tredeler. En lukket enhet kan gjøre brikkekontroll enklere i fellesrom.
En benktopp CNC-ruter blir attraktiv når deler, inventar eller produksjonspartier vokser. Det gir mer plass til skilt, skapkomponenter, former, jigger og flere nestede deler. Ekstra stivhet og spindelkapasitet kan støtte dypere passeringer og lengre driftssykluser. Små produsenter verdsetter ofte denne utgangen mer enn enkel portabilitet.
Hovedkravet ditt |
Bedre utgangspunkt |
Spesifikasjon for å bekrefte først |
Leilighet eller kompakt ettromsleilighet |
Desktop CNC-ruter |
Fotavtrykk, kabinett og støy |
PCB eller fingravering |
Desktop CNC-ruter |
Runout, Z-stabilitet og repeterbarhet |
Middels skilt og paneler |
Benchtop CNC-ruter |
Effektivt arbeidsområde |
Vanlig hardvedkapping |
Benchtop CNC-ruter |
Stivhet, spindel og støvoppsamling |
Prototyper av mykt metall |
Enten når det er passende bygget |
Stivhet, kuleskruer og arbeidsfeste |
Små batch produksjon |
Benchtop CNC-ruter |
Driftssyklus, kjøling og støtte |
Budsjett for hele arbeidsflyten i stedet for den bare maskinen. Viktige kostnader kan omfatte kuttere, spennhylser, klemmer, spoilboards, sonderingsverktøy, programvare, utvinning og opplæring. Metallarbeid kan legge til kjølevæskeutstyr og sterkere arbeidshold. Et vedlegg kan bli nødvendig etter kjøpet, noe som påvirker både kostnad og fotavtrykk.
Fremtidige jobber fortjener oppmerksomhet, men overdimensjonert utstyr kan kaste bort verdifull plass. Estimer din største tilbakevendende del i løpet av de neste to årene. Velg nok vandring for dette arbeidet pluss realistisk klemklaring. Unngå å kjøpe kapasitet som kun er nødvendig for sjeldne prosjekter som kan outsources.
De Kina CNC-fresemaskin Produsent | ZhongHuaJiang spenner over kompakte 3020- og 3040-formater gjennom større 6040- og 6090-modeller. Tilgjengelige konfigurasjoner inkluderer forskjellige arbeidsområder og spindelalternativer. Dette utvalget illustrerer hvorfor spesifikasjoner betyr mer enn kategorietiketter.
Begynn med delen, ikke maskinkatalogen. Registrer materiale, maksimale dimensjoner, nødvendig toleranse, overflatefinish og månedlig mengde. Inkluder den minste funksjonen og dypeste kuttet. Disse detaljene etablerer realistiske krav til bevegelse, stivhet, spindel og kontroller.
Deretter scorer du hver kandidat mot samme kjøpssjekkliste:
1. Bekreft brukbar reise. Sammenlign X-, Y- og Z-vandring med fikstur og verktøyklaring. Sjekk om motorer eller klemmer reduserer tilgangen nær kantene.
2. Match kraft til materialer. Se gjennom spindelkraft, hastighetsområde, dreiemomentoppførsel, spennhylsestørrelser, kjøling og driftssyklus. Be om skjæreeksempler med ditt hardeste vanlige materiale.
3. Bekreft strukturelle detaljer. Undersøk rammekonstruksjon, lineære føringer, skruer, lagre, portalstøtte og maskinvekt. Be om nærbilder og vedlikeholdsinstruksjoner.
4. Validere presisjonsbevis. Sammenlign posisjoneringsnøyaktighet og repeterbarhet separat. Spør hvordan hver verdi ble målt. Be om flere prøvedeler i stedet for ett ideelt resultat.
5. Planlegg hele arbeidsstasjonen. Legg til kontrollerplass, ventilasjon, avsug, støykontroll, elektrisk belastning og operatørtilgang. Bekreft at benken og gulvet kan støtte alt.
6. Gjennomgå støtte og deler. Sjekk dokumentasjon, programvarekompatibilitet, erstatningskomponenter, garantivilkår og tekniske responstider. Nedetid i produksjonen kan overstige den opprinnelige prisforskjellen.
En enkel beslutningsregel fungerer for de fleste kjøpere. Velg skrivebord når kompakt plassering, kabinett og finarbeid med små deler dominerer. Velg benketopp når arbeidsområde, stivhet, skjærekapasitet og gjennomstrømning dominerer. Sammenlign faktiske spesifikasjoner når disse prioriteringene overlapper hverandre.
Send leverandørene et kort kravark før du ber om tilbud. Inkluder tegninger, materialkvaliteter, toleranseområder, forventede timer, spenning og destinasjon. Be dem identifisere anbefalt spindelkraft og arbeidsholding. Klare krav gjør konkurrerende tilbud lettere å sammenligne.
Changzhou Huajiang Electrical støtter tilpassede CNC-ruter- og spindelkonfigurasjoner gjennom sitt forsknings- og utviklingsteam. Kjøpere med uvanlige deler bør diskutere arbeidsområde, spindelvalg, aksetall og elektriske behov før de fullfører en konfigurasjon.
Valget av Benchtop CNC Router vs Desktop CNC Router kan ikke stole på navn alene. Sammenlign brukbar vandring, totalt fotavtrykk, spindelkraft, stivhet, presisjonsbevis og arbeidsflytkostnader.
Desktop-modeller favoriserer kompakt, detaljert arbeid. Benktoppmodeller favoriserer ofte kapasitet og gjennomstrømning. Velg maskinen som er utprøvd på dine ekte materialer, deler og produksjonsplan.
A: Begrepene overlapper ofte fordi ingen universell størrelsesstandard skiller dem. 'Desktop' foreslår vanligvis en mindre, lettere eller lukket maskin. 'Benktopp' antyder ofte større arbeidsområde og stivhet. Sammenlign alltid dimensjoner, vekt, vandring, spindelkraft og konstruksjon i stedet for å stole på kategorinavnet.
A: En stasjonær CNC-ruter fungerer bra når gulvplass og smådelers presisjon leder avgjørelsen. En benkoverfreser passer til verksteder som behandler større paneler eller lengre partier. Mål hele arbeidsstasjonen, inkludert avsug, elektronikk, lagerhåndtering og operatørtilgang, før du velger.
A: Noen stasjonære CNC-rutere kan bearbeide aluminium ved å bruke grunne passeringer og passende kuttere. Vellykkede resultater krever en stiv ramme, lavt spindelløp, sikker arbeidsholding, korrekt sponbelastning og effektiv sponfjerning. Bekreft kapasitet gjennom prøver laget av legeringen din og nødvendig geometri.
A: Omtrent 300W kan passe PCB-arbeid, skum, plast og lysgravering. Høyere kraft støtter større verktøy, dypere kutt og hardere materialer. Kraften må samsvare med rammestivhet, spindelhastighet, kjøling og driftssyklus. Mer watt kan ikke kompensere for skravling eller dårlig arbeidshold.
A: Ikke automatisk. Større strukturer trenger tilstrekkelig støtte fordi skinner og portaler kan bøye seg over lengre spenn. En godt bygget større ruter kan forbli presis. Sammenlign posisjoneringsnøyaktighet, repeterbarhet, tilbakeslag, rammekonstruksjon og målte prøvedeler over hele arbeidsområdet.
A: Oppgi deltegninger, materialer, toleranser, mengder, spenning og tilgjengelig plass. Be om effektiv reise, ytre dimensjoner, vekt, spindelspesifikasjoner, repeterbarhet, kontrollerdetaljer, programvarestøtte og garantivilkår. Be om representative testkutt og tilgjengelighet av reservedeler.


