
દૃશ્યો: 0 લેખક: સાઇટ એડિટર પ્રકાશન સમય: 2026-10-03 મૂળ: સાઇટ


એક નાનું CNC રાઉટર એક ડેસ્ક પર કબજો કરી શકે છે છતાં ગંભીર ઉત્પાદન સાધનોની જેમ વર્તે છે. જો કે, 'બેન્ચટોપ' અને 'ડેસ્કટોપ' ભાગ્યે જ નિશ્ચિત મશીન વર્ગોનું વર્ણન કરે છે.
વિક્રેતાઓ વારંવાર ઉત્પાદનોને ઓવરલેપ કરવા માટે બંને નામોનો ઉપયોગ કરે છે. ખરીદદારોએ તેના બદલે માપી શકાય તેવા વિશિષ્ટતાઓની તુલના કરવી આવશ્યક છે.
આ માર્ગદર્શિકા જગ્યા, સ્પિન્ડલ પાવર, ચોકસાઇ, સામગ્રી અને વ્યવહારિક ઉપયોગના કિસ્સાઓ સમજાવે છે. તમે શીખી શકશો કે કયું CNC રાઉટર તમારા પ્રોજેક્ટ્સ અને વર્કસ્પેસને ફિટ કરે છે.
ડેસ્કટોપ CNC રાઉટર સામાન્ય રીતે કોમ્પેક્ટ CNC માર્કેટનો સૌથી નાનો છેડો સૂચવે છે. તે સામાન્ય રીતે કોતરણી, પીસીબી પ્રોટોટાઇપિંગ, મોડેલ મેકિંગ અને લાઇટ કટીંગને લક્ષ્ય બનાવે છે. ઘણા મોડેલો કમ્પ્યુટરની નજીક ફિટ થાય છે, જો કે તેમને હજુ પણ સુરક્ષિત ઓપરેટિંગ ક્લિયરન્સની જરૂર છે. બંધ ડિઝાઇન સામાન્ય છે કારણ કે તે ચિપ્સ સમાવવામાં અને આકસ્મિક સંપર્ક ઘટાડવામાં મદદ કરે છે.
બેન્ચટોપ CNC રાઉટર પણ બેન્ચ અથવા ટેબલ પર બેસે છે. જો કે, નામ મોટાભાગે મોટા, ભારે અને વધુ કઠોર મશીનોને આવરી લે છે. આ રાઉટર્સ લાંબી મુસાફરી, મજબૂત સ્પિન્ડલ્સ, ઊંડા કટ અને મોટા ફિક્સર ઓફર કરી શકે છે. કેટલાકને પ્રબલિત સ્ટેન્ડની જરૂર હોય છે, ભલે વિક્રેતાઓ તેમને બેન્ચટોપ મશીન તરીકે વર્ણવે.
સરખામણી બિંદુ |
લાક્ષણિક ડેસ્કટોપ ભાર |
લાક્ષણિક બેન્ચટોપ ભાર |
પ્લેસમેન્ટ |
ડેસ્ક, કેબિનેટ અથવા કોમ્પેક્ટ વર્કસ્ટેશન |
મજબૂત વર્કબેન્ચ અથવા સમર્પિત સ્ટેન્ડ |
કાર્યક્ષેત્ર |
નાના ભાગો અને ટૂંકી મુસાફરી |
મધ્યમ ભાગો અને લાંબી મુસાફરી |
સ્પિન્ડલ |
પ્રકાશ કોતરણી અને છીછરા કટીંગ |
ઉચ્ચ સામગ્રી દૂર કરવાની અને લાંબી નોકરીઓ |
માળખું |
પોર્ટેબિલિટી અને બંધ કામગીરી |
કઠોરતા, ક્ષમતા અને વિસ્તરણક્ષમતા |
સામાન્ય વપરાશકર્તા |
શોખ, શાળા, ડિઝાઇનર, પ્રયોગશાળા |
વર્કશોપ, સ્ટાર્ટઅપ, પ્રોટોટાઇપિંગ ટીમ |
આ વર્ણનો બજારની વૃત્તિઓ છે, તકનીકી ધોરણો નથી. એક સપ્લાયર 600 × 900 મીમીના રાઉટરને 'ડેસ્કટોપ' કહી શકે છે. અન્ય એક નાની મશીનને 'બેંચટોપ' લેબલ કરી શકે છે. તેથી, ઉત્પાદનનું નામ બેન્ચટોપ સીએનસી રાઉટર વિ ડેસ્કટોપ સીએનસી રાઉટરના નિર્ણયને સેટલ કરી શકતું નથી.
પાંચ માપી શકાય તેવી વસ્તુઓથી પ્રારંભ કરો: બાહ્ય પરિમાણો, કાર્યક્ષેત્ર, મશીનનું વજન, સ્પિન્ડલ રેટિંગ અને સ્થિતિની ચોકસાઈ. પછી પુનરાવર્તિતતા, ડ્રાઇવ ઘટકો, વિદ્યુત જરૂરિયાતો અને સપોર્ટેડ સામગ્રીની સમીક્ષા કરો. આ પદ્ધતિ સમાન માર્કેટિંગ ભાષા પાછળ વાસ્તવિક ક્ષમતાના તફાવતોને છતી કરે છે.
મશીન બાંધકામ સમાન રીતે મહત્વપૂર્ણ છે. એલ્યુમિનિયમ પ્રોફાઇલ્સ અતિશય વજન વિના ઉપયોગી જડતા પ્રદાન કરી શકે છે. સ્ટીલ ફ્રેમ સામાન્ય રીતે સમૂહ અને કંપન પ્રતિકાર ઉમેરે છે. કોઈપણ સામગ્રી એકલા સારા પરિણામોની બાંયધરી આપતી નથી. રેલ કદ, સ્ક્રુ ગુણવત્તા, ગેન્ટ્રી ભૂમિતિ, એસેમ્બલી અને સ્પિન્ડલ માઉન્ટિંગ પણ કટીંગ વર્તનને અસર કરે છે.
મશીન ફૂટપ્રિન્ટ માત્ર બતાવે છે કે રાઉટર કેટલી ટેબલ સપાટી ધરાવે છે. સુરક્ષિત CNC વર્કસ્ટેશનને દરેક ફરતા ઘટકની આસપાસ વધારાના રૂમની જરૂર હોય છે. તેને કંટ્રોલર, કોમ્પ્યુટર, કેબલ્સ, કૂલિંગ સાધનો અને ધૂળ કાઢવા માટે જગ્યાની પણ જરૂર છે. સ્ટોક લોડ કરવા અને ટૂલ્સ બદલવા માટે ફ્રન્ટ એક્સેસ સ્પષ્ટ રહેવું જોઈએ.
પ્રથમ, તમારી સૌથી મોટી અપેક્ષિત વર્કપીસને ઓળખો. પછી ક્લેમ્પ્સ, લોકેટિંગ પિન, સ્પોઇલબોર્ડ અને પ્રોબિંગ હાર્ડવેર માટે જગ્યા ઉમેરો. મશીન એક પેનલને ભૌતિક રીતે સ્વીકારી શકે છે છતાં પર્યાપ્ત ઉપયોગ કરી શકાય તેવી મુસાફરીનો અભાવ છે. જાહેરાત કરાયેલ બેડનું કદ અને અસરકારક કાર્યક્ષેત્ર હંમેશા સરખા હોતા નથી.
ઓર્ડર આપતા પહેલા આ ઇન્સ્ટોલેશન ચેકલિસ્ટનો ઉપયોગ કરો:
મોટર્સ અને કેબલ કેરિયર્સ સહિત સંપૂર્ણ ફ્રેમને માપો. સ્પિન્ડલ કંટ્રોલર અને ઇલેક્ટ્રોનિક્સની આસપાસ વેન્ટિલેશનની મંજૂરી આપો. લુબ્રિકેશન, નિરીક્ષણ અને સમારકામ માટે સેવાની ઍક્સેસ છોડો.
ખાતરી કરો કે બેન્ચ મશીન અને વર્કપીસને સુરક્ષિત રીતે સપોર્ટ કરી શકે છે. કઠોર ટેબલ દિશા પરિવર્તન દરમિયાન ધ્રુજારીને મર્યાદિત કરે છે. લૉક કરી શકાય તેવા કાસ્ટરને ભરોસાપાત્ર બ્રેક્સ અને લેવલ ફ્લોરની જરૂર પડે છે.
ધૂળ, ચિપ અને અવાજ નિયંત્રણની વહેલી તકે યોજના બનાવો. એક બિડાણ વધારાની જગ્યા વાપરે છે પરંતુ નિયંત્રણમાં સુધારો કરે છે. ધૂળના જૂતાને સંપૂર્ણ મુસાફરી દરમિયાન નળીની મંજૂરીની પણ જરૂર છે.
દરવાજા, દાદર અને લિફ્ટિંગ એક્સેસ તપાસો. ભારે બેન્ચટોપ CNC રાઉટરને ઘણા લોકો અથવા લિફ્ટિંગ સાધનોની જરૂર પડી શકે છે. દૂર કરી શકાય તેવા સ્ટેન્ડ મશીનના પોતાના હેન્ડલિંગ જોખમને ઘટાડતા નથી.
કાર્યક્ષેત્ર ફિઝિકલ પ્લેસમેન્ટ જેટલું ઉત્પાદકતા નક્કી કરે છે. નાના 3020-ક્લાસ મશીનો બેજ, પીસીબી બોર્ડ, જ્વેલરી ફિક્સર અને એક્રેલિક ટૅગ્સને અનુકૂળ કરે છે. મોટા 6040 અથવા 6090 ફોર્મેટમાં ચિહ્નો, રાહત, મોલ્ડ અને નેસ્ટેડ ભાગો સમાવવામાં આવે છે. મોટી મુસાફરી મધ્યમ કદની નોકરીઓ દરમિયાન સ્થાન બદલવાની ભૂલોને ઘટાડી શકે છે.
પ્રાયોગિક ધોરણના સંદર્ભ માટે, ડેસ્કટોપ 3020 CNC રાઉટર મશીન 3 Axis 4 Axis 300W 800W 1500W MACH3 300x200mm-Zhong Hua Jiang એ 210 × 300 × 60 mm કાર્યક્ષેત્રની યાદી આપે છે. તેનું 6090 એલ્યુમિનિયમ મોડલ 900 × 570 × 150 મીમીની યાદી આપે છે. બંનેને ડેસ્કટોપ રાઉટર્સ કહેવામાં આવે છે, તેમ છતાં તેમની વર્કસ્પેસની માંગ ઘણી અલગ છે. પ્રોજેક્ટનું કદ તમારી અંતિમ ફોર્મેટ પસંદગીને માર્ગદર્શન આપતું હોવું જોઈએ.
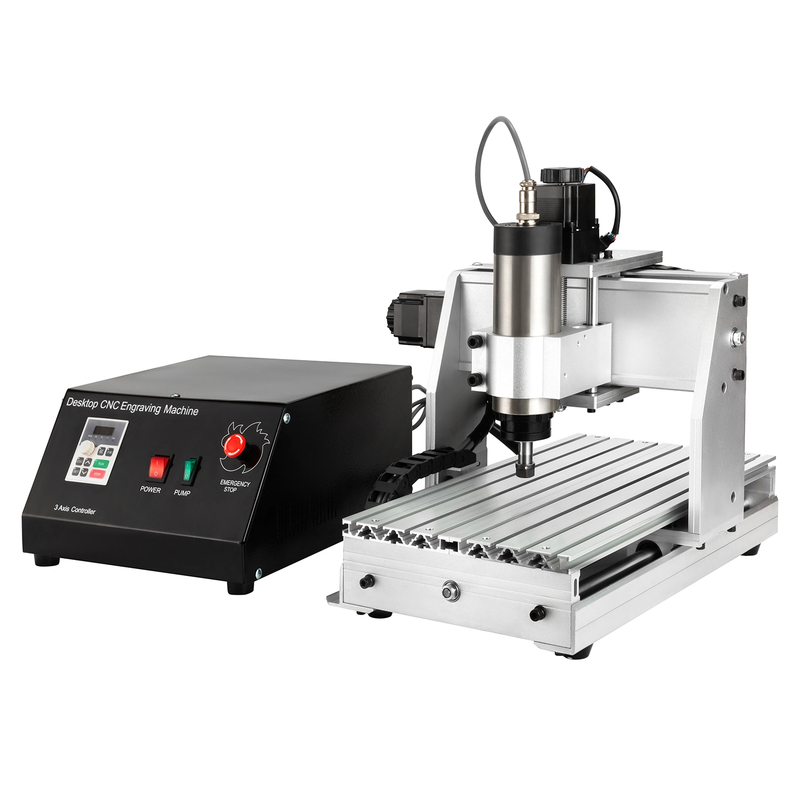
સ્પિન્ડલ પાવર કટીંગ ડેપ્થ, ટૂલ સાઈઝ, ફીડ રેટ અને મટિરિયલ રેન્જને પ્રભાવિત કરે છે. 300W સ્પિન્ડલ PCB રૂટીંગ, ફોમ, પ્લાસ્ટિક અને હળવા લાકડાની કોતરણીને સંભાળી શકે છે. ઉચ્ચ-સંચાલિત વિકલ્પો એક્રેલિક, હાર્ડવુડ અને નરમ ધાતુઓ માટે વધુ કટિંગ અનામત પ્રદાન કરે છે. જો કે, એકલા વોટેજ ક્યારેય કટીંગ પરફોર્મન્સ સાબિત કરતું નથી.
કઠોરતા નક્કી કરે છે કે ઉપલબ્ધ શક્તિ સ્વચ્છ કટ અથવા અનિચ્છનીય કંપન બની જાય છે. લવચીક ફ્રેમ પર મજબૂત સ્પિન્ડલ બકબક, તૂટેલા સાધનો અને ખરબચડી ધાર પેદા કરી શકે છે. રેખીય માર્ગદર્શિકાઓ, બોલ સ્ક્રૂ, ગેન્ટ્રી જડતા, સ્પિન્ડલ માઉન્ટ અને વર્કહોલ્ડિંગ કટીંગ લોડને ટેકો આપવો જોઈએ. મશીનનું વજન ભીના વાઇબ્રેશનમાં મદદ કરી શકે છે, પરંતુ સાઉન્ડ એન્જિનિયરિંગ વધુ મહત્વ ધરાવે છે.
જોબ પ્રકાર |
વ્યવહારુ અગ્રતા |
શા માટે તે મહત્વનું છે |
પીસીબી કોતરણી |
ઓછી રનઆઉટ અને સ્થિર Z ચળવળ |
કોપર ટ્રેસને નિયંત્રિત ઊંડાઈની જરૂર છે |
એક્રેલિક કટીંગ |
યોગ્ય ઝડપ, ફીડ, અને ચિપ દૂર |
ગરમી ધારને ઓગાળી શકે છે અને ચિપ્સને ફરીથી કાપી શકે છે |
લાકડાના ચિહ્નો |
કાર્યક્ષેત્ર અને ધૂળ નિષ્કર્ષણ |
મોટી પેનલ નોંધપાત્ર ધૂળ બનાવે છે |
એલ્યુમિનિયમ ભાગો |
કઠોરતા, ટોર્ક, લ્યુબ્રિકેશન અને વર્કહોલ્ડિંગ |
ચેટર ઝડપથી સમાપ્ત અને સાધનોને નુકસાન પહોંચાડે છે |
પુનરાવર્તિત ઉત્પાદન |
ઠંડક, ફરજ ચક્ર અને ઘટક જીવન |
લાંબી નોકરીઓ ગરમી અને વસ્ત્રોની મર્યાદાઓને છતી કરે છે |
ઠંડક અને ફરજ અપેક્ષાઓ તપાસ્યા વિના સ્પિન્ડલ રેટિંગ્સની તુલના કરશો નહીં. એર-કૂલ્ડ સ્પિન્ડલ્સ ઇન્સ્ટોલેશનને સરળ બનાવે છે અને પાણીની લાઇનો ટાળે છે. વોટર-કૂલ્ડ સિસ્ટમ્સ લાંબા સમય સુધી ચાલતી વખતે શાંતિથી ગરમીનું સંચાલન કરી શકે છે. તેમને પંપ, જળાશય, ટ્યુબિંગ, જાળવણી અને જ્યાં લાગુ પડતું હોય ત્યાં ફ્રીઝ સંરક્ષણની જરૂર છે.
વિદ્યુત આયોજન પણ પરચુરણ ઉપયોગને ભરોસાપાત્ર ઉત્પાદનથી અલગ કરે છે. ઇનપુટ વોલ્ટેજ, વર્તમાન, ગ્રાઉન્ડિંગ, VFD જરૂરિયાતો અને સર્કિટ ક્ષમતા ચકાસો. ડસ્ટ કલેક્ટર્સ અને કમ્પ્યુટર્સ સમાન વર્કસ્પેસ પર ભાર ઉમેરે છે. આ આ બેન્ચટોપ ખરીદનારની માર્ગદર્શિકામાં રાઉટર અને સ્પિન્ડલ માર્ગદર્શન એ પણ નોંધે છે કે હળવા રાઉટરને ઓછા કટની જરૂર પડી શકે છે.
મશીનને સૌથી મુશ્કેલ નિયમિત કામ સાથે મેચ કરો, અસામાન્ય પ્રદર્શન કટ નહીં. સોફ્ટ મેટલ કટીંગ માટે રૂઢિચુસ્ત ઊંડાઈ, યોગ્ય કટર, યોગ્ય ચિપ ઇવેક્યુએશન અને સુરક્ષિત ક્લેમ્પિંગની જરૂર છે. મોટા બેન્ચટોપ CNC રાઉટર સામાન્ય રીતે વધુ ક્ષમતા પ્રદાન કરે છે, પરંતુ કઠોર ડેસ્કટોપ મોડેલ નબળા મોટી ફ્રેમને પાછળ રાખી શકે છે.
ચોકસાઇના દાવાઓને કાળજીપૂર્વક વાંચવાની જરૂર છે કારણ કે ઉત્પાદકો વિવિધ માપનની જાણ કરે છે. પોઝિશનિંગ સચોટતા આદેશિત સ્થાનની નિકટતાનું વર્ણન કરે છે. પુનરાવર્તિતતા વર્ણવે છે કે મશીન ત્યાં કેટલી વિશ્વસનીય રીતે પરત આવે છે. રિઝોલ્યુશન ફક્ત સૌથી નાની આદેશિત ચળવળનું વર્ણન કરે છે. તે બાંહેધરી આપતું નથી કે કટર લોડ હેઠળ તે હિલચાલને પ્રાપ્ત કરે છે.
એક નાનું કાર્યકારી પરબિડીયું ઉચ્ચ ચોકસાઇને સમર્થન આપી શકે છે કારણ કે ટૂંકા માળખાં બેન્ડિંગનો પ્રતિકાર કરી શકે છે. બિડાણો કાટમાળ અને અચાનક તાપમાનમાં ફેરફારને મર્યાદિત કરવામાં પણ મદદ કરે છે. છતાં કોમ્પેક્ટ સાઈઝ સ્પિન્ડલ રનઆઉટ, લૂઝ બેરિંગ્સ, બેકલેશ અથવા નબળા કેલિબ્રેશનને સુધારી શકતી નથી. એક મોટું કઠોર મશીન વ્યાપક મુસાફરીમાં ચોક્કસ રહી શકે છે.
કેટલાક ઘટકો વાસ્તવિક મશીનિંગ ચોકસાઈને આકાર આપે છે:
મોશન સિસ્ટમ: બોલ સ્ક્રૂ સામાન્ય રીતે બેકલેશ ઘટાડે છે અને નિયંત્રિત હિલચાલને સુધારે છે. સીસાના સ્ક્રૂ અને બેલ્ટ જ્યારે યોગ્ય માપ અને ટેન્શનમાં હોય ત્યારે સારી રીતે કામ કરી શકે છે. વસ્ત્રો, દૂષણ અને સંરેખણ તેમની કામગીરીમાં ફેરફાર કરે છે.
ફ્રેમ અને ગેન્ટ્રી: સખત માળખું કટીંગ ફોર્સ અને પ્રવેગક ભારનો પ્રતિકાર કરે છે. અસમર્થિત રેલ્સ અથવા નબળા સાંધાઓ ટૂલ ડિફ્લેક્શનને મંજૂરી આપે છે. તે ચળવળ પરિમાણીય ભૂલ અથવા નબળી સપાટી પૂર્ણાહુતિ તરીકે દેખાય છે.
સ્પિન્ડલ અને ટૂલહોલ્ડિંગ: રનઆઉટ કટીંગ એજને તેના હેતુવાળા પાથથી દૂર લઈ જાય છે. કોલેટ્સને સાફ કરો, સંતુલિત સાધનો અને યોગ્ય કડક બનાવવું નાના કટરનું રક્ષણ કરે છે. ટૂંકા ટૂલ સ્ટીકઆઉટ સામાન્ય રીતે વિચલન ઘટાડે છે.
સેટઅપ અને પર્યાવરણ: વર્કહોલ્ડિંગ, પ્રોબિંગ, ટૂલની લંબાઈ, તાપમાન અને ધૂળ પરિણામોને અસર કરે છે. માપાંકન માટે લક્ષ્ય સામગ્રીમાં પરીક્ષણ કાપનો ઉપયોગ કરવો જોઈએ. અનલોડ કરેલ ગતિ પરીક્ષણ દરેક ઉત્પાદન સ્થિતિને રજૂ કરી શકતું નથી.
સંદર્ભ માટે, 3020 અને 6040 મૉડલ્સ માટે 0.05 mm પોઝિશનિંગ સચોટતાની પ્રકાશિત વિશિષ્ટતાઓની સૂચિ. 6090 એલ્યુમિનિયમ મોડલ 0.03 મીમીની યાદી આપે છે. આ મૂલ્યો સરખામણી કરવામાં મદદ કરે છે, પરંતુ ખરીદદારોએ હજુ પણ પરીક્ષણ પદ્ધતિઓ, પુનરાવર્તિતતા ડેટા અને પ્રતિનિધિ નમૂનાઓની વિનંતી કરવી જોઈએ.
સોફ્ટવેર પણ પ્રાપ્ત કરી શકાય તેવી વિગતોને અસર કરે છે. CAD/CAM સુસંગતતા, કંટ્રોલર સપોર્ટ, પોસ્ટ-પ્રોસેસર્સ અને પ્રોબિંગ વર્કફ્લોની પુષ્ટિ કરો. ફાઇન કોતરણીને અનુમાનિત Z નિયંત્રણ અને ફ્લેટ સ્પોઇલબોર્ડની જરૂર છે. એલ્યુમિનિયમ વર્કને કઠોરતા, સ્પિન્ડલ સ્પીડ, ચિપ લોડ અને ઠંડક સાથે મેળ ખાતા ટૂલપાથની જરૂર છે.
સૌથી વિશ્વસનીય ચોકસાઇ લક્ષ્ય તૈયાર ભાગોમાંથી આવે છે. સપ્લાયર્સને તમારી સામગ્રી, ભૂમિતિ, સહિષ્ણુતા અને સપાટીની જરૂરિયાતને મશીન કરવા માટે કહો. પછી કાર્યક્ષેત્રમાં ઘણા ભાગોને માપો. પુનરાવર્તિત પરિણામો એક શોકેસ નમૂના કરતાં વધુ દર્શાવે છે.
ડેસ્કટોપ CNC રાઉટર સામાન્ય રીતે મર્યાદિત જગ્યા અને નાની વર્કપીસ માટે મજબૂત પસંદગી છે. તે ડિઝાઇનર્સ, પ્રયોગશાળાઓ, શાળાઓ, જ્વેલરી ઉત્પાદકો, ઇલેક્ટ્રોનિક્સ ટીમો અને નવા CNC વપરાશકર્તાઓ માટે અનુકૂળ છે. સામાન્ય નોકરીઓમાં PCB આઇસોલેશન, નેમપ્લેટ્સ, વેક્સ મોડેલ્સ, એક્રેલિક પેનલ્સ અને વિગતવાર લાકડાના ભાગોનો સમાવેશ થાય છે. એક બંધ એકમ વહેંચાયેલ રૂમમાં ચિપ નિયંત્રણને સરળ બનાવી શકે છે.
બેન્ચટોપ CNC રાઉટર જ્યારે ભાગો, ફિક્સર અથવા પ્રોડક્શન બેચ વધે ત્યારે આકર્ષક બને છે. તે ચિહ્નો, કેબિનેટ ઘટકો, મોલ્ડ, જીગ્સ અને બહુવિધ નેસ્ટેડ ટુકડાઓ માટે વધુ જગ્યા આપે છે. વધારાની કઠોરતા અને સ્પિન્ડલ ક્ષમતા ઊંડા પાસ અને લાંબા સમય સુધી ફરજ ચક્રને સમર્થન આપી શકે છે. નાના ઉત્પાદકો ઘણીવાર આ આઉટપુટને સરળ પોર્ટેબિલિટી કરતાં વધુ મૂલ્ય આપે છે.
તમારી મુખ્ય જરૂરિયાત |
વધુ સારું પ્રારંભિક બિંદુ |
પ્રથમ ચકાસવા માટે સ્પષ્ટીકરણ |
એપાર્ટમેન્ટ અથવા કોમ્પેક્ટ સ્ટુડિયો |
ડેસ્કટોપ CNC રાઉટર |
પદચિહ્ન, બિડાણ, અને અવાજ |
પીસીબી અથવા દંડ કોતરણી |
ડેસ્કટોપ CNC રાઉટર |
રનઆઉટ, Z સ્થિરતા અને પુનરાવર્તિતતા |
મધ્યમ ચિહ્નો અને પેનલ્સ |
બેન્ચટોપ CNC રાઉટર |
અસરકારક કાર્યક્ષેત્ર |
નિયમિત હાર્ડવુડ કટિંગ |
બેન્ચટોપ CNC રાઉટર |
કઠોરતા, સ્પિન્ડલ અને ધૂળ સંગ્રહ |
સોફ્ટ મેટલ પ્રોટોટાઇપ્સ |
ક્યાં તો, જ્યારે યોગ્ય રીતે બાંધવામાં આવે |
કઠોરતા, બોલ સ્ક્રૂ અને વર્કહોલ્ડિંગ |
નાના બેચ ઉત્પાદન |
બેન્ચટોપ CNC રાઉટર |
ફરજ ચક્ર, કૂલિંગ અને સપોર્ટ |
એકદમ મશીનને બદલે સંપૂર્ણ વર્કફ્લો માટેનું બજેટ. આવશ્યક ખર્ચમાં કટર, કોલેટ્સ, ક્લેમ્પ્સ, સ્પોઇલબોર્ડ્સ, પ્રોબિંગ ટૂલ્સ, સૉફ્ટવેર, નિષ્કર્ષણ અને તાલીમ શામેલ હોઈ શકે છે. મેટલ વર્ક શીતક સાધનો અને મજબૂત વર્કહોલ્ડિંગ ઉમેરી શકે છે. ખરીદી પછી બિડાણ જરૂરી બની શકે છે, જે કિંમત અને પદચિહ્ન બંનેને અસર કરે છે.
ભાવિ નોકરીઓ ધ્યાનને પાત્ર છે, પરંતુ મોટા કદના સાધનો મૂલ્યવાન જગ્યાને બગાડી શકે છે. આગામી બે વર્ષ દરમિયાન તમારા સૌથી મોટા પુનરાવર્તિત ભાગનો અંદાજ કાઢો. આ કાર્ય અને વાસ્તવિક ક્લેમ્પિંગ ક્લિયરન્સ માટે પૂરતી મુસાફરી પસંદ કરો. આઉટસોર્સ કરી શકાય તેવા દુર્લભ પ્રોજેક્ટ માટે જ જરૂરી ક્ષમતા ખરીદવાનું ટાળો.
આ ચાઇના CNC રાઉટર મશીન ઉત્પાદક | ZhongHuaJiang મોટા 6040 અને 6090 મોડલ્સ દ્વારા કોમ્પેક્ટ 3020 અને 3040 ફોર્મેટને ફેલાવે છે. ઉપલબ્ધ રૂપરેખાંકનોમાં વિવિધ કાર્યક્ષેત્રો અને સ્પિન્ડલ વિકલ્પોનો સમાવેશ થાય છે. આ શ્રેણી સમજાવે છે કે શા માટે વિશિષ્ટતાઓ શ્રેણી લેબલ કરતાં વધુ મહત્વ ધરાવે છે.
ભાગથી શરૂઆત કરો, મશીન કેટેલોગથી નહીં. રેકોર્ડ સામગ્રી, મહત્તમ પરિમાણો, જરૂરી સહનશીલતા, સપાટી પૂર્ણાહુતિ અને માસિક જથ્થો. સૌથી નાનું લક્ષણ અને સૌથી ઊંડો કટ શામેલ કરો. આ વિગતો વાસ્તવિક મુસાફરી, કઠોરતા, સ્પિન્ડલ અને નિયંત્રક આવશ્યકતાઓને સ્થાપિત કરે છે.
આગળ, દરેક ઉમેદવારને સમાન ખરીદી ચેકલિસ્ટ સામે સ્કોર કરો:
1. ઉપયોગી મુસાફરીની પુષ્ટિ કરો. ફિક્સર અને ટૂલ ક્લિયરન્સ સામે X, Y અને Z મુસાફરીની તુલના કરો. ચકાસો કે શું મોટર અથવા ક્લેમ્પ કિનારીઓ નજીક ઍક્સેસ ઘટાડે છે.
2. શક્તિને સામગ્રી સાથે મેચ કરો. સ્પિન્ડલ પાવર, સ્પીડ રેન્જ, ટોર્ક વર્તણૂક, કોલેટના કદ, ઠંડક અને ફરજ ચક્રની સમીક્ષા કરો. તમારી સખત નિયમિત સામગ્રીનો ઉપયોગ કરીને ઉદાહરણો કાપવા માટે પૂછો.
3. માળખાકીય વિગતો ચકાસો. ફ્રેમ બાંધકામ, રેખીય માર્ગદર્શિકાઓ, સ્ક્રૂ, બેરિંગ્સ, ગેન્ટ્રી સપોર્ટ અને મશીનના વજનની તપાસ કરો. નજીકના ફોટોગ્રાફ્સ અને જાળવણી સૂચનાઓની વિનંતી કરો.
4. ચોકસાઇ પુરાવા માન્ય કરો. સ્થિતિની ચોકસાઈ અને પુનરાવર્તિતતાની અલગથી તુલના કરો. પૂછો કે દરેક મૂલ્ય કેવી રીતે માપવામાં આવ્યું હતું. એક આદર્શ પરિણામને બદલે કેટલાક નમૂનાના ભાગોની વિનંતી કરો.
5. સંપૂર્ણ વર્કસ્ટેશનની યોજના બનાવો. નિયંત્રક જગ્યા, વેન્ટિલેશન, નિષ્કર્ષણ, અવાજ નિયંત્રણ, વિદ્યુત લોડ અને ઓપરેટર ઍક્સેસ ઉમેરો. ખાતરી કરો કે બેન્ચ અને ફ્લોર દરેક વસ્તુને સમર્થન આપી શકે છે.
6. આધાર અને ભાગોની સમીક્ષા કરો. દસ્તાવેજીકરણ, સૉફ્ટવેર સુસંગતતા, રિપ્લેસમેન્ટ ઘટકો, વૉરંટી શરતો અને તકનીકી પ્રતિસાદ સમય તપાસો. ઉત્પાદન ડાઉનટાઇમ મૂળ ભાવ તફાવત કરતાં વધી શકે છે.
એક સરળ નિર્ણય નિયમ મોટાભાગના ખરીદદારો માટે કામ કરે છે. જ્યારે કોમ્પેક્ટ પ્લેસમેન્ટ, એન્ક્લોઝર અને ઝીણવટભર્યા નાના-પાર્ટ વર્કનું વર્ચસ્વ હોય ત્યારે ડેસ્કટોપ પસંદ કરો. કાર્યક્ષેત્ર, કઠોરતા, કટિંગ ક્ષમતા અને થ્રુપુટ પ્રભુત્વ ધરાવતા હોય ત્યારે બેન્ચટોપ પસંદ કરો. જ્યારે પણ તે પ્રાથમિકતાઓ ઓવરલેપ થાય ત્યારે વાસ્તવિક સ્પષ્ટીકરણોની તુલના કરો.
ક્વોટેશનની વિનંતી કરતાં પહેલાં સપ્લાયર્સને ટૂંકી જરૂરિયાત પત્રક મોકલો. રેખાંકનો, સામગ્રીના ગ્રેડ, સહનશીલતા શ્રેણી, અપેક્ષિત કલાકો, વોલ્ટેજ અને ગંતવ્યનો સમાવેશ કરો. તેમને ભલામણ કરેલ સ્પિન્ડલ પાવર અને વર્કહોલ્ડિંગ ઓળખવા માટે કહો. સ્પષ્ટ આવશ્યકતાઓ સ્પર્ધાત્મક અવતરણોની તુલના કરવાનું સરળ બનાવે છે.
Changzhou Huajiang ઇલેક્ટ્રિકલ તેની સંશોધન અને વિકાસ ટીમ દ્વારા કસ્ટમાઇઝ્ડ CNC રાઉટર અને સ્પિન્ડલ કન્ફિગરેશનને સપોર્ટ કરે છે. અસામાન્ય ભાગો ધરાવતા ખરીદદારોએ રૂપરેખાંકનને અંતિમ સ્વરૂપ આપતા પહેલા કાર્યક્ષેત્ર, સ્પિન્ડલની પસંદગી, અક્ષની ગણતરી અને વિદ્યુત જરૂરિયાતોની ચર્ચા કરવી જોઈએ.
બેન્ચટોપ સીએનસી રાઉટર વિ ડેસ્કટોપ સીએનસી રાઉટર પસંદગી ફક્ત નામકરણ પર આધાર રાખી શકતી નથી. ઉપયોગી મુસાફરી, કુલ ફૂટપ્રિન્ટ, સ્પિન્ડલ પાવર, કઠોરતા, ચોકસાઇ પુરાવા અને વર્કફ્લો ખર્ચની તુલના કરો.
ડેસ્કટોપ મોડલ્સ કોમ્પેક્ટ, વિગતવાર કામની તરફેણ કરે છે. બેન્ચટોપ મોડલ ઘણીવાર ક્ષમતા અને થ્રુપુટની તરફેણ કરે છે. તમારી વાસ્તવિક સામગ્રી, ભાગો અને ઉત્પાદન શેડ્યૂલ પર સાબિત થયેલ મશીન પસંદ કરો.
A: શરતો ઘણીવાર ઓવરલેપ થાય છે કારણ કે કોઈ સાર્વત્રિક માપ ધોરણ તેમને અલગ કરતું નથી. 'ડેસ્કટોપ' સામાન્ય રીતે નાની, હળવા અથવા બંધ મશીન સૂચવે છે. 'બેન્ચટોપ' ઘણીવાર વધુ કાર્યક્ષેત્ર અને કઠોરતા સૂચવે છે. શ્રેણીના નામ પર વિશ્વાસ કરવાને બદલે હંમેશા પરિમાણો, વજન, મુસાફરી, સ્પિન્ડલ પાવર અને બાંધકામની તુલના કરો.
A: ડેસ્કટોપ CNC રાઉટર સારી રીતે કામ કરે છે જ્યારે ફ્લોર સ્પેસ અને નાના-ભાગની ચોકસાઇ નિર્ણય તરફ દોરી જાય છે. બેન્ચટોપ રાઉટર મોટી પેનલ્સ અથવા લાંબી બેચની પ્રક્રિયા કરતી વર્કશોપને અનુકૂળ કરે છે. સંપૂર્ણ વર્કસ્ટેશનને માપો, જેમાં નિષ્કર્ષણ, ઇલેક્ટ્રોનિક્સ, સ્ટોક હેન્ડલિંગ અને ઓપરેટર એક્સેસ, પસંદ કરતા પહેલા.
A: કેટલાક ડેસ્કટોપ CNC રાઉટર્સ છીછરા પાસ અને યોગ્ય કટરનો ઉપયોગ કરીને એલ્યુમિનિયમ મશીન કરી શકે છે. સફળ પરિણામો માટે સખત ફ્રેમ, ઓછી સ્પિન્ડલ રનઆઉટ, સુરક્ષિત વર્કહોલ્ડિંગ, યોગ્ય ચિપ લોડ અને અસરકારક ચિપ દૂર કરવાની જરૂર છે. તમારા એલોય અને જરૂરી ભૂમિતિમાંથી બનાવેલા નમૂનાઓ દ્વારા ક્ષમતાની પુષ્ટિ કરો.
A: લગભગ 300W પીસીબી વર્ક, ફોમ, પ્લાસ્ટિક અને લાઇટ કોતરણીને અનુકૂળ કરી શકે છે. ઉચ્ચ શક્તિ મોટા સાધનો, ઊંડા કટ અને સખત સામગ્રીને સમર્થન આપે છે. પાવર ફ્રેમની કઠોરતા, સ્પિન્ડલ ઝડપ, ઠંડક અને ફરજ ચક્ર સાથે મેળ ખાતો હોવો જોઈએ. વધુ વોટેજ બકબક અથવા નબળા વર્કહોલ્ડિંગ માટે વળતર આપી શકતું નથી.
A: આપમેળે નહીં. મોટા માળખાને પૂરતા સમર્થનની જરૂર હોય છે કારણ કે રેલ અને ગેન્ટ્રી લાંબા ગાળામાં વિચલિત થઈ શકે છે. સારી રીતે બાંધેલું મોટું રાઉટર ચોક્કસ રહી શકે છે. સમગ્ર કાર્યક્ષેત્રમાં સ્થિતિની ચોકસાઈ, પુનરાવર્તિતતા, પ્રતિક્રિયા, ફ્રેમ બાંધકામ અને માપેલા નમૂનાના ભાગોની તુલના કરો.
A: ભાગ રેખાંકનો, સામગ્રી, સહિષ્ણુતા, માત્રા, વોલ્ટેજ અને ઉપલબ્ધ જગ્યા પ્રદાન કરો. અસરકારક મુસાફરી, બાહ્ય પરિમાણો, વજન, સ્પિન્ડલ વિશિષ્ટતાઓ, પુનરાવર્તિતતા, નિયંત્રક વિગતો, સોફ્ટવેર સપોર્ટ અને વોરંટી શરતોની વિનંતી કરો. પ્રતિનિધિ પરીક્ષણ કટ અને રિપ્લેસમેન્ટ-પાર્ટની ઉપલબ્ધતા માટે પૂછો.


