
浏览次数: 0 作者: 本站编辑 发布时间: 2026-10-03 来源: 地点


一台小型数控铣床可以占据一张桌子,但其性能却像严肃的生产设备一样。然而,“台式”和“台式”很少描述固定的机器类别。
卖家经常对重叠的产品使用这两个名称。买家必须比较可测量的规格。
本指南解释了空间、主轴功率、精度、材料和实际用例。您将了解哪种数控铣床适合您的项目和工作空间。
台式数控铣床通常是紧凑型数控市场中最小的终端。它通常针对雕刻、PCB 原型制作、模型制作和轻切割。许多型号都安装在计算机附近,尽管它们仍然需要安全操作间隙。封闭式设计很常见,因为它们有助于容纳芯片并减少意外接触。
台式数控铣床也可以放在长凳或桌子上。然而,该名称通常涵盖更大、更重、更坚固的机器。这些刳刨机可以提供更长的行程、更强的主轴、更深的切割和更大的夹具。有些需要加固支架,即使供应商将它们描述为台式机器。
比较点 |
典型的桌面重点 |
典型的台式重点 |
放置 |
办公桌、柜子或紧凑型工作站 |
坚固的工作台或专用支架 |
工作区 |
小零件和短行程 |
中型零件和更长的行程 |
主轴 |
轻雕浅切 |
更高的材料去除率和更长的工作时间 |
结构 |
便携性和封闭式操作 |
刚性、容量和可扩展性 |
普通用户 |
爱好者、学校、设计师、实验室 |
研讨会、初创公司、原型团队 |
这些描述是市场趋势,而不是技术标准。一个供应商可能将 600 × 900 mm 铣床称为“台式”。另一个供应商可能将较小的机器标记为“台式”。因此,产品名称不能决定台式 CNC 铣床与台式 CNC 铣床的决定。
从五个可测量项目开始:外部尺寸、工作区域、机器重量、主轴额定值和定位精度。然后检查可重复性、驱动组件、电气要求和支持的材料。这种方法揭示了相似营销语言背后的真正能力差异。
机器构造同样重要。铝型材可以提供有用的刚度而无需过重。钢框架通常会增加质量和抗振性。这两种材料都不能单独保证更好的结果。导轨尺寸、螺钉质量、龙门几何形状、装配和主轴安装也会影响切削行为。
机器占地面积仅显示路由器占用的桌面面积。安全的 CNC 工作站需要在每个移动部件周围有额外的空间。它还需要空间来容纳控制器、计算机、电缆、冷却设备和除尘装置。前部通道必须保持畅通,以便装载库存和更换工具。
首先,确定您最大的预期工件。然后为夹具、定位销、破坏板和探测硬件增加空间。机器可以在物理上容纳面板,但缺乏足够的可用行程。广告中的床尺寸和有效工作区域并不总是相同。
订购前请使用此安装清单:
测量整个框架,包括电机和电缆托架。确保主轴控制器和电子设备周围通风。留出润滑、检查和维修服务通道。
确认工作台能够安全支撑机器和工件。刚性工作台可限制方向改变时的晃动。可锁定的脚轮需要可靠的制动器和水平的地板。
尽早计划灰尘、切屑和噪音控制。外壳会消耗额外的空间,但可以改善密封性。防尘靴在整个行程中也需要软管间隙。
检查门口、楼梯和电梯通道。较重的台式数控铣床可能需要多人或起重设备。可拆卸支架并不能降低机器自身的搬运风险。
工作区域与物理位置一样决定生产力。小型3020级机器适合徽章、PCB板、珠宝固定装置和亚克力标签。较大的 6040 或 6090 格式可容纳标志、浮雕、模具和嵌套零件。更大的行程可以减少中等规模作业中的重新定位错误。
作为实际比例参考, Desktop 3020 CNC雕刻机 3 轴 4 轴 300W 800W 1500W MACH3 300x200mm-中华江 列出了 210 × 300 × 60 mm 的工作区域。其 6090 铝制型号的尺寸为 900 × 570 × 150 毫米。两者都称为桌面路由器,但它们的工作空间需求却截然不同。项目大小应指导您最终的格式选择。
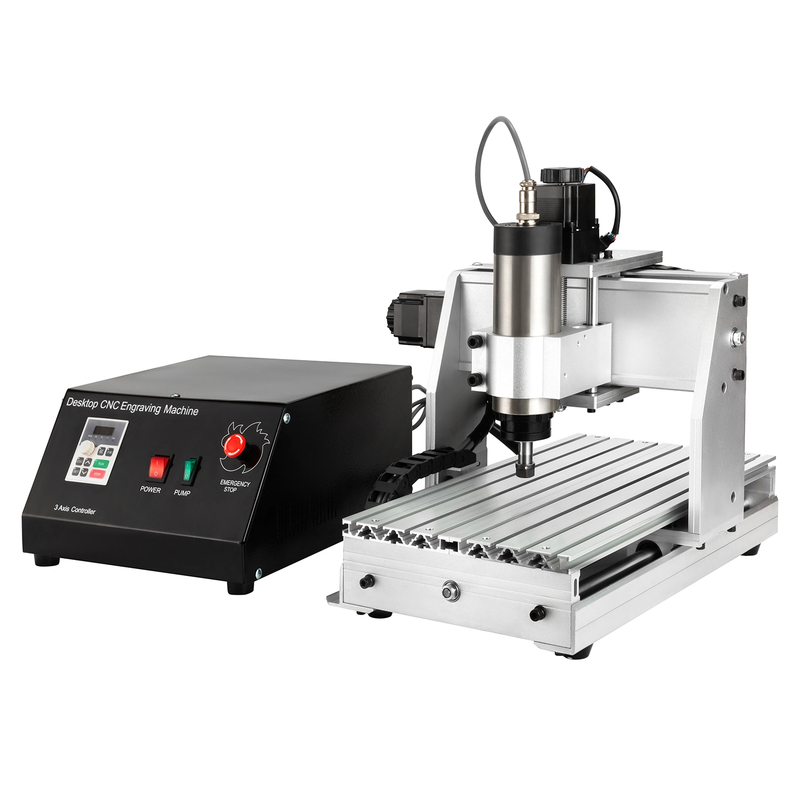
主轴功率影响切削深度、刀具尺寸、进给速率和材料范围。 300W 主轴可处理 PCB 布线、泡沫、塑料和轻木雕刻。更高功率的选项可为丙烯酸树脂、硬木和软金属提供更多的切割储备。然而,仅瓦数并不能证明切割性能。
刚性决定了可用功率是否能干净利落地切割或产生不必要的振动。柔性框架上的坚固主轴可能会产生颤动、刀具破损和边缘粗糙。线性导轨、滚珠丝杠、龙门刚度、主轴安装座和工件夹具必须支撑切削负载。机器重量可能有助于抑制振动,但健全的工程更重要。
职位类型 |
实用优先 |
为什么这很重要 |
PCB雕刻 |
低跳动和稳定的 Z 轴运动 |
铜迹线需要控制深度 |
亚克力切割 |
合适的速度、进给量和排屑量 |
热量可以熔化边缘并重新切割切屑 |
木标牌 |
工作区域及除尘 |
较大的面板会产生大量灰尘 |
铝件 |
刚性、扭矩、润滑和工件夹紧 |
颤动会很快损坏表面处理和工具 |
重复生产 |
冷却、工作周期和部件寿命 |
长时间工作会暴露热量和磨损极限 |
在未检查冷却和负载预期的情况下,请勿比较主轴额定值。风冷主轴简化了安装并避免了水管。水冷系统可以在长时间运行期间安静地管理热量。它们需要泵、储液器、管道、维护和防冻保护(如果适用)。
电气规划还将临时使用与可靠生产分开。验证输入电压、电流、接地、VFD 要求和电路容量。除尘器和计算机给同一工作空间增加了负载。这 本台式买家指南中的铣机和主轴指南 还指出,较轻的铣机可能需要较浅的切割。
将机器与最困难的日常工作相匹配,而不是不寻常的演示切割。软金属切削需要保守的深度、合适的刀具、适当的排屑和牢固的夹紧。较大的台式数控铣床通常提供更大的容量,但刚性的台式型号可以胜过较弱的较大框架。
精度声明需要仔细阅读,因为制造商报告的测量结果不同。定位精度描述了与命令位置的接近程度。重复性描述了机器返回那里的可靠性。分辨率仅描述最小的命令运动。它不能保证刀具在负载下实现该运动。
小的工作范围可以支持高精度,因为较短的结构可以抵抗弯曲。外壳还有助于限制碎片和突然的温度变化。然而,紧凑的尺寸无法纠正主轴跳动、轴承松动、间隙或校准不良。更大的刚性机器可以在更宽的行程中保持精确。
几个因素决定了实际的加工精度:
运动系统: 滚珠丝杠通常可以减少齿隙并改善受控运动。当尺寸和张力正确时,丝杠和皮带可以很好地工作。磨损、污染和对准会改变其性能。
框架和龙门架: 刚性结构可抵抗切削力和加速载荷。无支撑的导轨或薄弱的接头会导致工具偏转。这种移动表现为尺寸误差或表面光洁度差。
主轴和刀柄: 跳动使切削刃偏离其预期路径。清洁的夹头、平衡的刀具和正确的紧固可以保护小型刀具。较短的刀具伸出量通常会减少偏转。
设置和环境: 工件夹具、探测、刀具长度、温度和灰尘会影响结果。校准应使用目标材料的试切。空载运动测试不能代表所有生产条件。
作为上下文,已发布的规格列出了 3020 和 6040 型号的 0.05 毫米定位精度。 6090 铝制型号列出了 0.03 毫米。这些值有助于比较,但买家仍应要求测试方法、重复性数据和代表性样品。
软件也会影响可实现的细节。确认 CAD/CAM 兼容性、控制器支持、后处理器和探测工作流程。精细雕刻需要可预测的 Z 控制和平坦的扰流板。铝工件需要与刚性、主轴速度、切屑负载和冷却相匹配的刀具路径。
最可信的精度目标来自成品零件。要求供应商加工您的材料、几何形状、公差和表面要求。然后测量工作区域的多个零件。重复的结果揭示了不止一个展示样本。
对于有限的空间和较小的工件,台式数控铣床通常是更好的选择。它适合设计师、实验室、学校、珠宝制造商、电子团队和 CNC 新用户。常见的工作包括 PCB 隔离、铭牌、蜡模型、亚克力板和详细的木制零件。封闭式装置可以使共享房间中的切屑控制更加容易。
当零件、夹具或生产批次增加时,台式数控铣床就变得有吸引力。它为标牌、橱柜组件、模具、夹具和多个嵌套部件提供了更多空间。增加的刚性和主轴容量可以支持更深的走刀和更长的工作循环。小型制造商通常更看重这种输出,而不是易于携带。
您的主要要求 |
更好的起点 |
首先要验证的规格 |
公寓或紧凑型单间公寓 |
台式数控铣床 |
占地面积、外壳和噪音 |
PCB或精雕 |
台式数控铣床 |
跳动、Z 轴稳定性和重复性 |
中型标志和面板 |
台式数控铣床 |
有效工作面积 |
常规硬木切割 |
台式数控铣床 |
刚性、主轴、集尘 |
软金属原型 |
要么,当适当建造时 |
刚性、滚珠丝杠和工件夹具 |
小批量生产 |
台式数控铣床 |
工作循环、冷却和支持 |
整个工作流程而不是裸机的预算。基本成本可能包括刀具、夹头、夹具、扰流板、探测工具、软件、提取和培训。金属加工可以添加冷却设备和更强的工件夹紧。购买后可能需要外壳,这会影响成本和占地面积。
未来的工作值得关注,但过大的设备可能会浪费宝贵的空间。估计您在未来两年内最大的重复部分。为这项工作选择足够的行程以及实际的夹紧间隙。避免购买仅可外包的稀有项目所需的产能。
这 中国CNC雕刻机制造商|中华江 涵盖紧凑型 3020 和 3040 型号以及较大的 6040 和 6090 型号。可用配置包括不同的工作区域和主轴选项。这个范围说明了为什么规格比类别标签更重要。
从零件开始,而不是机器目录。记录材料、最大尺寸、要求的公差、表面光洁度和每月数量。包括最小的特征和最深的切割。这些细节确定了实际的行程、刚性、主轴和控制器要求。
接下来,根据相同的购买清单对每个候选人进行评分:
1. 确认可用的行程。 将 X、Y 和 Z 行程与夹具和刀具间隙进行比较。检查电机或夹具是否减少了边缘附近的接触。
2. 将功率与材料相匹配。 检查主轴功率、速度范围、扭矩行为、夹头尺寸、冷却和占空比。询问使用最硬的常规材料进行切割的示例。
3. 验证结构细节。 检查框架结构、线性导轨、螺钉、轴承、龙门支撑和机器重量。索取近距离照片和维护说明。
4. 验证精确证据。 分别比较定位精度和重复精度。询问每个值是如何测量的。要求提供多个样品零件,而不是一个理想的结果。
5. 规划整个工作站。 添加控制器空间、通风、抽气、噪音控制、电力负载和操作员通道。确认长凳和地板可以支撑一切。
6. 检查支持和零件。 检查文档、软件兼容性、更换组件、保修条款和技术响应时间。生产停工时间可能会超过原来的价差。
一个简单的决策规则适用于大多数买家。当紧凑的布局、外壳和精细的小零件工作占主导地位时,请选择台式机。当工作面积、刚性、切削能力和吞吐量占主导地位时,请选择台式。当这些优先级重叠时,请比较实际规格。
在请求报价之前,向供应商发送一份简短的需求表。包括图纸、材料等级、公差范围、预期时间、电压和目的地。要求他们确定推荐的主轴功率和工件夹具。明确的要求使竞争报价更容易进行比较。
常州华江机电通过其研发团队支持定制数控铣床和主轴配置。拥有不寻常零件的买家应在最终确定配置之前讨论工作区域、主轴选择、轴数和电气需求。
台式数控铣床与台式数控铣床的选择不能仅依赖于命名。比较可用行程、总占地面积、主轴功率、刚性、精度证据和工作流程成本。
桌面模型偏爱紧凑、细致的工作。台式模型通常偏爱容量和吞吐量。选择经过实际材料、零件和生产计划验证的机器。
答:这些术语经常重叠,因为没有通用的尺寸标准将它们分开。 “台式机”通常表示更小、更轻或封闭的机器。 “台式”通常意味着更大的工作区域和刚性。始终比较尺寸、重量、行程、主轴功率和结构,而不是相信类别名称。
答:当占地面积和小零件精度主导决策时,台式数控铣床效果很好。台式铣机适合加工较大面板或较长批次的车间。在选择之前,请测量整个工作站,包括提取、电子、库存处理和操作员通道。
答:一些台式数控铣床可以使用浅孔和合适的刀具来加工铝。成功的结果需要刚性框架、低主轴跳动、安全的工件夹紧、正确的切屑负载和有效的排屑。通过由您的合金和所需几何形状制成的样品来确认性能。
A: 300W左右可以适合PCB工作、泡沫、塑料、光雕刻。更高的功率支持更大的工具、更深的切割和更硬的材料。功率必须与机架刚度、主轴转速、冷却和占空比相匹配。更多的瓦数无法弥补颤振或较差的工件固定。
答:不会自动。较大的结构需要足够的支撑,因为轨道和龙门架可能会在较长的跨度上偏转。精心打造的大型路由器可以保持精确度。比较整个工作区域的定位精度、重复性、间隙、框架结构和测量的样品零件。
A: 提供零件图纸、材料、公差、数量、电压和可用空间。请求有效行程、外部尺寸、重量、主轴规格、重复性、控制器详细信息、软件支持和保修条款。询问有代表性的测试切割和替换零件的可用性。


