
Դիտումներ՝ 0 Հեղինակ՝ Կայքի խմբագիր Հրապարակման ժամանակը՝ 2026-10-06 Ծագում: Կայք


Կոմպակտ մեքենան դեռ կարող է լուրջ աշխատանք տալ: Այնուամենայնիվ, սխալ կոնֆիգուրացիան կարող է հալեցնել ակրիլը, շաղակրատել ալյումինի մեջ կամ սահմանափակել յուրաքանչյուր ապագա նախագիծ:
Mini CNC ֆրեզերային մեքենա ի ընտրությունը պահանջում է ավելին, քան համեմատել գները և spindle wattage-ը: Դուք պետք է համապատասխանեցնեք դրա աշխատանքային տարածքը, կառուցվածքը, շարժման համակարգը, գործիքները և հսկիչները իրական նյութերին:
Այս ուղեցույցը գործնական առումով բացատրում է յուրաքանչյուր որոշում: Դուք կսովորեք, թե ինչ պետք է ստուգել նախքան փորագրման, կտրելու, նախատիպի կամ փոքր խմբաքանակի արտադրության համար գնելը:
Սկսեք ձեր ամենադժվար պլանավորված նյութից, այլ ոչ թե ամենահեշտ նախագծից: Ալյումինի հուսալի մշակման մեքենան սովորաբար կմշակի փայտ և պլաստմասսա: Հակառակ ենթադրությունը հաճախ հանգեցնում է թույլ կտրվածքների, կոտրված գործիքների և հիասթափեցնող ավարտի:
Յուրաքանչյուր նյութ ստեղծում է կտրման տարբեր բեռ և ջերմային խնդիր: Փայտը փոշի է արտադրում, ակրիլը կարող է հալվել, իսկ ավելի փափուկ պլաստիկները կարող են փաթաթվել կտրիչների շուրջը: Ալյումինին և արույրին անհրաժեշտ է ավելի մեծ կոշտություն, վերահսկվող չիպերի ծանրաբեռնվածություն և չիպերի հուսալի հեռացում:
Նյութ |
Տիպիկ Mini CNC երթուղիչի աշխատանք |
Առաջնահերթություն տալու առանձնահատկությունները |
Փայտ, նրբատախտակ և MDF |
Նշաններ, ռելիեֆներ, հոդեր, կաղապարներ և կահույքի փոքր մասեր |
Համապատասխան ճամփորդություն, փոշու հավաքում, ամուր սեղմում և փայտե երթուղիչի համապատասխան բիթեր |
Ակրիլ |
Տառեր, ցուցադրումներ, լուսային ուղեցույցներ, վահանակներ և հստակ բաղադրիչներ |
Կայուն spindle արագություն, ցածր արտահոսք, պլաստիկ կտրող բիթեր և չիպերի արդյունավետ տարհանում |
PVC, ABS, նեյլոնե կամ ինժեներական պլաստիկ |
Ծածկույթներ, հարմարանքներ, շարժակներ, նախատիպեր և մեքենաների մասեր |
Կարգավորելի սնուցումներ, սուր կտրիչներ, կրկնվող շարժումներ և ջերմության վերահսկում |
Ալյումին, արույր և այլ փափուկ մետաղներ |
Փորագրություն, հորատում, մակերեսային գրպաններ, թիթեղներ և նախատիպեր |
Կոշտ շրջանակ, ցածր հակազդեցություն, հարմար պտտվող ոլորող մոմենտ, քսում և ուժեղ աշխատատեղ |
Սահմանեք գործողությունները նախքան գնանշում խնդրելը: Նիհար տեքստի փորագրման համար անհրաժեշտ է ճշգրտություն և ցածր արտանետում: Անձնագիրը կտրելու համար անհրաժեշտ է բավականաչափ Z մաքսազերծում, գործիքի երկարություն և լիսեռի հզորություն: Խորը գրպանները պահանջում են կոշտություն և չիպերի արդյունավետ տարհանում ավելի երկար ցիկլերի ընթացքում:
Նաև գրանցեք ամենամեծ չմշակված դատարկը, պատրաստի մասը և սպասվող խմբաքանակի չափը: Փոքր նշանը կարող է հեշտությամբ տեղավորվել, սակայն դրա սեղմակները կարող են արժեքավոր ճանապարհորդություն զբաղեցնել: Կրկնվող արտադրության համար անհրաժեշտ է նաև ավելի արագ կարգավորում, հետևողական զրոյացում և բաղադրիչների հուսալի հասանելիություն:
«Փափուկ մետաղի կտրումը» վերաբերվեք որպես թեթև երթուղի, ոչ թե ծանր պողպատի ֆրեզեր: Կոմպակտ երթուղիչը կարող է փորագրել կամ կատարել մակերեսային ալյումինե անցումներ, երբ ճիշտ կազմաձևված է: Մետաղների խորը հաճախակի հեռացման փոխարեն կարող է պահանջվել ֆրեզերային մեքենա:
Վերջապես, ուղարկեք մատակարարների ներկայացուցչական գծագրերը և նյութերի մանրամասները: Ներառեք չափերը, հաստությունը, հանդուրժողականությունը, ավարտի ակնկալիքները և ամսական ծավալը: Վստահելի մատակարարը պետք է քննարկի գործընթացի սահմանափակումները, այլ ոչ թե խոստանա յուրաքանչյուր նյութ:
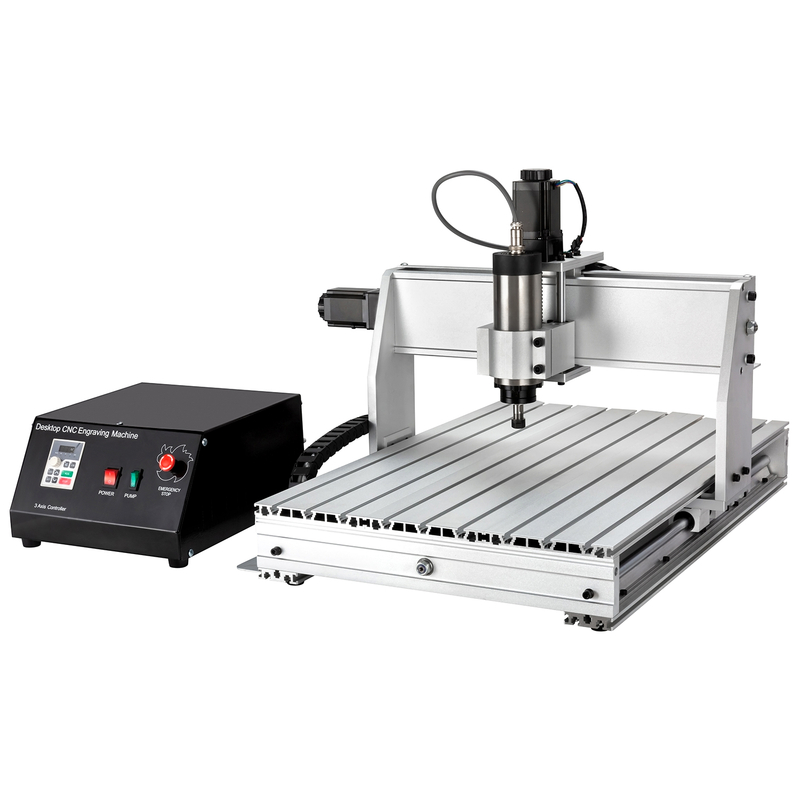
Մոդելների անունները հաճախ առաջարկում են սեղանի մոտավոր չափսեր, բայց դրանք չափման չափանիշներ չեն: Համեմատեք X, Y և Z արդյունավետ ճանապարհորդությունը բնութագրերի թերթիկի վրա: Այնուհետև համեմատեք այդ թվերը ձեր դատարկի, հարմարանքների, փչացած տախտակի և կտրիչի բացվածքի հետ:
Այն Zhong Hua Jiang 6040 CNC ֆրեզերային մեքենա էջը օգտակար համեմատություն է տրամադրում կոմպակտ ձևաչափերի միջև: Նրա թվարկված արդյունավետ ոլորտները ցույց են տալիս, թե որքան արագ է աճում հզորությունը մոդելային դասերի միջև: Միշտ հաստատեք պատվիրված կոնֆիգուրացիան, քանի որ ընտրանքները կարող են փոխել օգտագործելի մաքրումը:
Մոդելների դաս |
Թվարկված արդյունավետ աշխատանքային տարածք |
Գործնական մեկնարկային օգտագործում |
3020 |
210 × 300 × 60 մմ |
Փոքր փորագրություն, PCB աշխատանք, պիտակներ և կոմպակտ նախատիպեր |
3040 |
290 × 380 × 60 մմ |
Ակրիլային ցուցանակներ, արհեստների մասեր, հարմարանքներ և լուսային արտադրություն |
6040 |
400 × 570 × 75 մմ |
Միջին վահանակներ, կաղապարներ, ցուցանակներ և ավելի մեծ խմբաքանակի դասավորություններ |
6090 |
900 × 570 × 150 մմ |
Ավելի մեծ աշխատանքային մասեր, ավելի խորը տեղադրումներ և ավելի լայն արտադրության կարիքներ |
Հատուկ ուշադրության է արժանի օգտագործելի Z ճամփորդությունը: Հաստ աշխատանքային կտորը, փչացած տախտակը, սեղմիչը և երկար գործիքը բոլորը սպառում են ուղղահայաց տարածություն: Պտտվող հարմարանքները պահանջում են նույնիսկ ավելի մեծ բացթողում spindle-ի և gentry-ի տակ:
Ստուգեք, թե արդյոք առանցքի սահմանափակումները նվազեցնում են գովազդվող ճանապարհորդությունը: Զոնդերի դարակները, փոշու ծածկերը և պտտվող փակագծերը կարող են լրացուցիչ աշխատանքային տարածք խլել:
Հաջորդը, չափեք մեքենայի ամբողջական հետքը: Տեղ թողեք կառավարման տուփի, համակարգչի, հովացուցիչի համակարգի, փոշու գուլպանի, սպասարկման հասանելիության և նյութի բեռնման համար: Կոմպակտ կտրման տարածքը դեռ կարող է պահանջել զարմանալիորեն մեծ գործող գոտի:
Աշխատատեղերը պետք է համապատասխանի պլանավորված աշխատանքի ընթացքին: T-անցքերն առաջարկում են ճկուն սեղմում, մինչդեռ հարթ փչացած տախտակն ապահովում է պտուտակներ կամ սոսնձման մեթոդներ: Կրկնվող մասերը օգուտ են քորում, կանգառներ, զոնդեր կամ հատուկ հարմարանքներ տեղակայելը:
Տեղադրելուց առաջ ստուգեք շրջանակի քաշը և նստարանի հզորությունը: Ավելի ծանր կոշտ հարթակը կարող է նվազեցնել թրթռումը, բայց այն ավելի դժվար է դառնում շարժվելը: Հավասարեցնող ոտքերը և ամուր հենարանը նույնպես պաշտպանում են ճշգրտությունը:
Ընտրեք ամենափոքր տարածքը, որը համապատասխանում է առավել շահավետ աշխատանքին, գումարած ողջամիտ աճին: Չափերի մեծացումը մեծացնում է ծախսերը և զբաղված տարածքը: Չափից փոքրացնելը ստիպում է սալիկապատել գործիքների ուղիները, կրկնվող հավասարեցումը և բեռնաթափման հնարավոր սխալները:
Spindle wattage-ը կարևոր է, սակայն այն չի կարող վերանորոգել ճկուն պահարանը: Հզորությունը, ոլորող մոմենտը, արագության կայունությունը, գործիքի հզորությունը և շրջանակի կոշտությունը միասին են աշխատում: Համեմատեք դրանք որպես մեկ կտրող համակարգ, այլ ոչ թե առանձին բնութագրեր:
300W spindle-ը կարող է հարմարեցնել PCB-ի երթուղին, նուրբ փորագրություն, փրփուր, պլաստմասսա և թեթև փայտի աշխատանքներ: 800W կամ 1500W տարբերակը ապահովում է ավելի մեծ հզորություն ակրիլային, կարծր փայտանյութի և փափուկ մետաղների զգույշ երթուղման համար: Ավելի մեծ մեքենաները կարող են օգտագործել 1500W կամ 2200W spindles ավելի լայն գործիքների և ավելի երկար աշխատանքների համար:
Բարձր արագությունը օգնում է փոքր կտրիչներին արտադրել մաքուր փայտ և ակրիլ եզրեր: Ալյումինին սովորաբար անհրաժեշտ է չիպի վերահսկվող բեռ, կայուն շարժում և մակերեսային ներգրավվածություն: Միայն առավելագույն RPM-ը չի ապացուցում մետաղ կտրելու ունակությունը:
Ընտրեք կոլետի հզորությունը ձեր նախատեսված կտրիչի սրունքների շուրջ: ER11 համակարգերը համապատասխանում են ավելի փոքր փորագրման և երթուղային գործիքներին: ER16 կամ ER20 համակարգերն ընդունում են ավելի լայն գործիքակազմ, սակայն spindle-ը և մեքենան պետք է ապահովեն ավելացված կտրման բեռը:
Օդով հովացվող լիսեռները հեշտացնում են տեղադրումը, քանի որ դրանք պոմպի, տանկի կամ հովացուցիչի գուլպաների կարիք չունեն: Ջրով հովացվող լիսեռները կարող են նվազեցնել լիսեռի աղմուկը և կառավարել ջերմությունը երկար, բարձր արագությամբ ցիկլերի ընթացքում: Նրանց հովացման սխեման ավելացնում է սպասարկումը և պահանջում է պաշտպանություն արտահոսքից կամ սառցակալումից:
Ակրիլի համար օգտագործեք սուր կտրիչներ, որոնք նախատեսված են չիպսերը մաքրելու համար, նախքան դրանք նորից հալվելը: Մեկ ֆլեյտա կամ կրկնակի ֆլեյտա գործիքները սովորական ընտրանքներ են թերթի երթուղման համար: Սա Ուղղորդում - ACRYLITE®-ը նաև բացատրում է բիտերի երկրաչափությունը, ընթացակարգերը և անսարքությունների վերացումը:
Փայտի աշխատանքներին կարող են անհրաժեշտ լինել վերարտադրություն, կրճատում, սեղմում կամ V-բիթեր: Յուրաքանչյուրն արտադրում է տարբեր եզրային որակ և չիպերի հոսք: Պլաստիկները փորձարկումների կարիք ունեն, քանի որ PVC-ը, ABS-ը, նեյլոնը և ացետալը տարբեր կերպ են արձագանքում:
Փափուկ մետաղի համար անհրաժեշտ են համապատասխան կարբիդային վերջավոր աղացներ, ապահով սեղմում և պլանավորված քսում կամ օդի մաքրում: Հարցրեք, թե արդյոք մեքենան ապահովում է վերահսկվող spindle արագությունը համապատասխան VFD-ի միջոցով: Հաստատեք լարման, հաճախականության, վարդակների, հիմնավորման և էլեկտրական ստանդարտները նախքան առաքումը:
Հարցրեք, թե արդյոք VFD-ն պահում է արագությունը բեռի տակ և ընդունում է վերահսկիչի հրամանները: Ստուգեք spindle-ը, VFD-ը, մալուխը և կարգավորումները որպես մեկ համապատասխան փաթեթ:
Ճշգրտությունը սկսվում է կառուցվածքից, այլ ոչ թե «ճշգրիտության» կողքին տպված թվից: Կտրող ուժը անցնում է լիսեռի, ապարատի, ուղեցույցների, պտուտակների, շրջանակի, հարմարանքի և նստարանի միջով: Flex-ը այդ շղթայի ցանկացած կետում կարող է թողնել աղմուկ, նեղ պատեր կամ անհամապատասխան խորություն:
Համեմատեք շրջանակի նյութը, հենակետի խաչմերուկը, առանցքակալների հենարանը, գծային ուղեցույցները և spindle մոնտաժը: Ալյումինե խառնուրդի շրջանակները հավասարակշռում են քաշը և կոշտությունը կոմպակտ մեքենաների համար: Ամրապնդված ալյումինե կամ պողպատե կոնստրուկցիաները ավելի լավ են դիմադրում ավելի ծանր կտրվածքներին, երբ ճիշտ նախագծված են:
Փորձեք ստուգել մեքենայի քաշը աշխատանքային տարածքի հետ մեկտեղ: Երկու երթուղիչներ, որոնք կիսում են նույն ճանապարհորդությունը, կարող են շատ տարբեր կերպ վարվել բեռի տակ: Ձուլվածքների, թիթեղների, ռելսերի և պտուտակային հենարանների լուսանկարները ցույց են տալիս ավելին, քան արտաքին ծածկերը:
Գնդիկավոր պտուտակային փոխանցումը կարող է ապահովել ցածր հակազդեցություն և վերահսկվող առանցքի շարժում: Այնուամենայնիվ, պտուտակների տրամագիծը, քայլը, աջակցության առանցքակալները, հավասարեցումը և հավաքման որակը դեռևս կարևոր են: Փոշու ծածկոցները և կանոնավոր քսումը օգնում են պաշտպանել շարժվող մասերը հղկող բեկորներից:
Դիրքորոշման ճշգրտությունը ցույց է տալիս, թե որքան մոտ է առանցքը հասնում հրամայված վայրին: Կրկնելիությունը ցույց է տալիս, թե արդյոք այն վերադառնում է այդ վայր՝ կրկնվող շարժումների ընթացքում: Երկուսն էլ կարևոր են, բայց ոչ մեկը չի երաշխավորում պատրաստի մասերի հանդուրժողականությունը կտրող բեռի տակ:
Հարցրեք մատակարարին, թե ինչպես է չափվել յուրաքանչյուր արժեք: Պահանջեք փորձարկման մեթոդ, հեռավորության չափում, գործիք և ընդունման սահմանաչափ: Ձեր նյութի օգտագործմամբ նմուշի կտրվածքն ավելի ուժեղ ապացույց է տալիս, քան բեռնաթափված միջնորդության պահանջը:
Spindle-ի արտահոսքը ազդում է նաև փոքր կտրիչների, տառերի, մակերեսի հարդարման և գործիքի կյանքի վրա: Հարցրեք արտահոսքի փորձարկման վայրը և չափման մեթոդը: Կտրող եզրից հեռու չափված արժեքները չեն կարող կանխատեսել իրական կատարումը:
Փափուկ մետաղի համար պահանջեք տեսանյութեր, որոնք ցույց են տալիս իրական խորությունը մեկ անցումով և չիպերի ձևավորումը: Հաստատեք համաձուլվածքը, գործիքի տրամագիծը, լիսեռի արագությունը, սնուցման արագությունը և քսելու եղանակը: Հղկված փորագրության ցուցադրումը չի ապացուցում խորը գրպանման ունակությունը:
Վերջապես, ուսումնասիրեք հակազդեցության ճշգրտման, տրամվայի մուտքի և փոխարինման ընթացակարգերը: Մեքենաները շարժվում են մաշվածության, տրանսպորտի և ջերմաստիճանի փոփոխությունների միջոցով: Սպասարկվող ճշգրտումները պահպանում են օգտակար ճշգրտությունը շատ ավելի երկար:
Հզոր մեքենան կարող է անգործուն մնալ, երբ դրա ծրագրակազմը կամ լարերը չեն համապատասխանում ձեր աշխատանքի ընթացքին: Հաստատեք կարգավորիչը նախքան պատվիրելը, ներառյալ համակարգչային պահանջները և աջակցվող օպերացիոն համակարգերը: Հարցրեք, թե որ գործառույթներն են աշխատում առցանց, անցանց կամ ձեռքի կարգավորիչի միջոցով:
Քարտեզագրեք ամեն քայլ CAD ֆայլից մինչև ավարտված մասը: CAM ծրագրաշարը պետք է ստեղծի համատեղելի G-կոդ և հետպրոցեսորներ: Ձեր կարգավորիչը պետք է ապահովի պահանջվող գործառույթները, զոնդավորման ռեժիմները, spindle հրամանները և պտտվող աշխատանքը, երբ նշված է:
GRBL կարող է համապատասխանել ավելի փոքր մուտքային մակարդակի համակարգերին, մինչդեռ MACH3 ը հայտնվում է շատ ավելի մեծ կոմպակտ երթուղիչների վրա: Ոչ մի անուն չի երաշխավորում հեշտ կարգավորում: Պահանջեք միացման դիագրամներ, պարամետրերի ֆայլեր, ձեռնարկներ, ուսումնական տեսանյութեր և ապացուցված նմուշային ծրագիր:
Մեքենայի փաթեթ. Հաստատեք spindle, collet set, control box, stepper drives, մալուխներ, սահմանափակումներ, վթարային կանգառ և Z զոնդ: Հարցրեք, թե որ մասերն են պահանջում հավաքում: Ստուգեք վերջնական գնանշման յուրաքանչյուր ընտրովի հատկանիշ:
Սեմինարի վերահսկում. Պլանավորեք պարիսպ, լուսավորություն, չիպերի հավաքում և անվտանգ մուտք: Փայտի երթուղին ստեղծում է զգալի փոշի, այնպես որ հետևեք OSHA փայտի փոշու վերահսկման ուղեցույց և տեղական պահանջներ: Մատչելի պահեք համապատասխան անձնական պաշտպանությունը:
Գործառնական ծախսեր. Ներառում են կտրիչներ, կոլեկտորներ, փչացած տախտակներ, սեղմիչներ, հովացուցիչ սարքավորում, փոշու արդյունահանում, ծրագրակազմ, առաքում, պարտականություններ և ուսուցում: Ավելացրեք պլանավորված սպասարկում և հավանական պահեստամասեր: Մեքենայի ցածր գինը կարող է թաքցնել սեփականության ավելի բարձր արժեքը:
Մատակարարների աջակցություն. Հարցրեք հեռավոր ախտորոշման, արձագանքման ժամանակների, փոխարինող էլեկտրոնիկայի, spindle ծառայության և վերահսկիչի կրկնօրինակների մասին: Վճարումից առաջ հաստատեք փաստաթղթերը: Գործարկումից հետո պահեք պարամետրերի պատճենը:
Zhong Hua Jiang-ն արտադրում է CNC երթուղիչի մեքենաներ, spindle շարժիչներ և VFD ինվերտորներ: Նրա R&D թիմը նաև աջակցում է տարբեր հարցումների և հավելվածների կոնֆիգուրացիաներին: Գնորդները դեռ պետք է փաստաթղթավորեն յուրաքանչյուր պահանջվող տարբերակ, հանդուրժողականություն, լարման և ընդունման թեստ:
Մի խառնեք այրվող փայտի փոշին և տաք մետաղական չիպսերը՝ առանց վերանայված հավաքման պլանի: Կտրիչը պահեք փակ վիճակում, որտեղ դա գործնական է: Երբեք մի ձգեք աշխատանքային տարածքը, նախքան շարժումը և պտուտակի պտույտը լիովին դադարել են:
Ընտրեք մինի CNC ֆրեզերային մեքենա ձեր ամենադժվար նյութի և ամենամեծ եկամտաբեր մասի շուրջ: Ստուգեք ճանապարհորդությունը, կոշտությունը, spindle-ի կատարումը, շարժման որակը, ծրագրակազմը, անվտանգությունը և աջակցությունը որպես մեկ համակարգ:
Կապվեք Zhong Hua Jiang-ի հետ գծագրերի, նյութերի, հանդուրժողականությունների և արտադրության նպատակների հետ: Պատվերից առաջ կազմաձևման վերանայումը կարող է կանխել ծախսատար սահմանափակումները հետագայում:
A: Այն կարող է մշակել փայտ, MDF, նրբատախտակ, ակրիլ, PVC, ABS, նեյլոն, փրփուր, PCB և ընտրված փափուկ մետաղներ: Իրական հզորությունը կախված է լիսեռի հզորությունից, շրջանակի կոշտությունից, գործիքավորումից, սնուցումներից և աշխատատեղից: Հաստատեք ճշգրիտ նյութը, հաստությունը, խորությունը և ավարտը պատվիրելուց առաջ:
A: Այո, համապատասխան կոշտ մեքենան կարող է փորագրել, փորել և թեթև աղալ ալյումին: Այն կարիք ունի ցածր հակազդեցության, համապատասխան կարբիդային կտրիչի, ամուր սեղմման, չիպի վերահսկվող բեռի և չիպերի արդյունավետ հեռացման: Մինի երթուղիչը լավագույն ընտրությունը չէ ծանր պողպատի ֆրեզերացման համար:
A: 300W spindle-ը կարող է փորագրել և թեթև կտրել փայտի, պլաստիկի, PCB-ի և ակրիլի վրա: Ավելի հաստ պաշարը, ավելի խորը անցումները, ավելի մեծ գործիքները կամ ավելի արագ արտադրությունը կարող են արդարացնել 800W կամ 1500W: Կոշտությունը և գործիքի ընտրությունը մնում են հավասարապես կարևոր:
A. Չափեք ձեր ամենամեծ չմշակված դատարկը, այնուհետև ավելացրեք տարածք սեղմակների, հարմարանքների, գործիքների մաքրման և ապագա արտադրանքների համար: 3020 կամ 3040-ը համապատասխանում է կոմպակտ մասերին: 6040 կամ 6090-ն ավելի լավ է աջակցում վահանակներին, ավելի մեծ նշաններին, կաղապարներին և խմբաքանակի դասավորությանը:
A: Երեք առանցք ունեցող երթուղիչը շարժվում է X, Y և Z միջով հարթ մասերի և ռելիեֆի փորագրման համար: Չորս առանցքի կոնֆիգուրացիան ավելացնում է պտտվող աշխատանք բալոնների, բռնակների, օղակների և կոր մակերեսների համար: Հաստատեք, թե արդյոք չորրորդ առանցքը աշխատում է միաժամանակ, թե միայն որպես ինդեքսավորված հավելված:
A: Խնդրեք արդյունավետ ճանապարհորդություն, spindle-ի ընտրանքներ, արտահոսք, դիրքավորման ճշգրտություն, կրկնելիություն, կարգավորիչի տեսակ, աջակցվող ծրագրակազմ, լարման և ներառված պարագաներ: Նաև պահանջեք նմուշների կրճատումներ, ձեռնարկներ, պահեստամասերի պայմաններ, ուսուցում, երաշխիքային մանրամասներ և գրավոր ընդունման ստուգաթերթ:


