

|


Zhong Hua Jiang
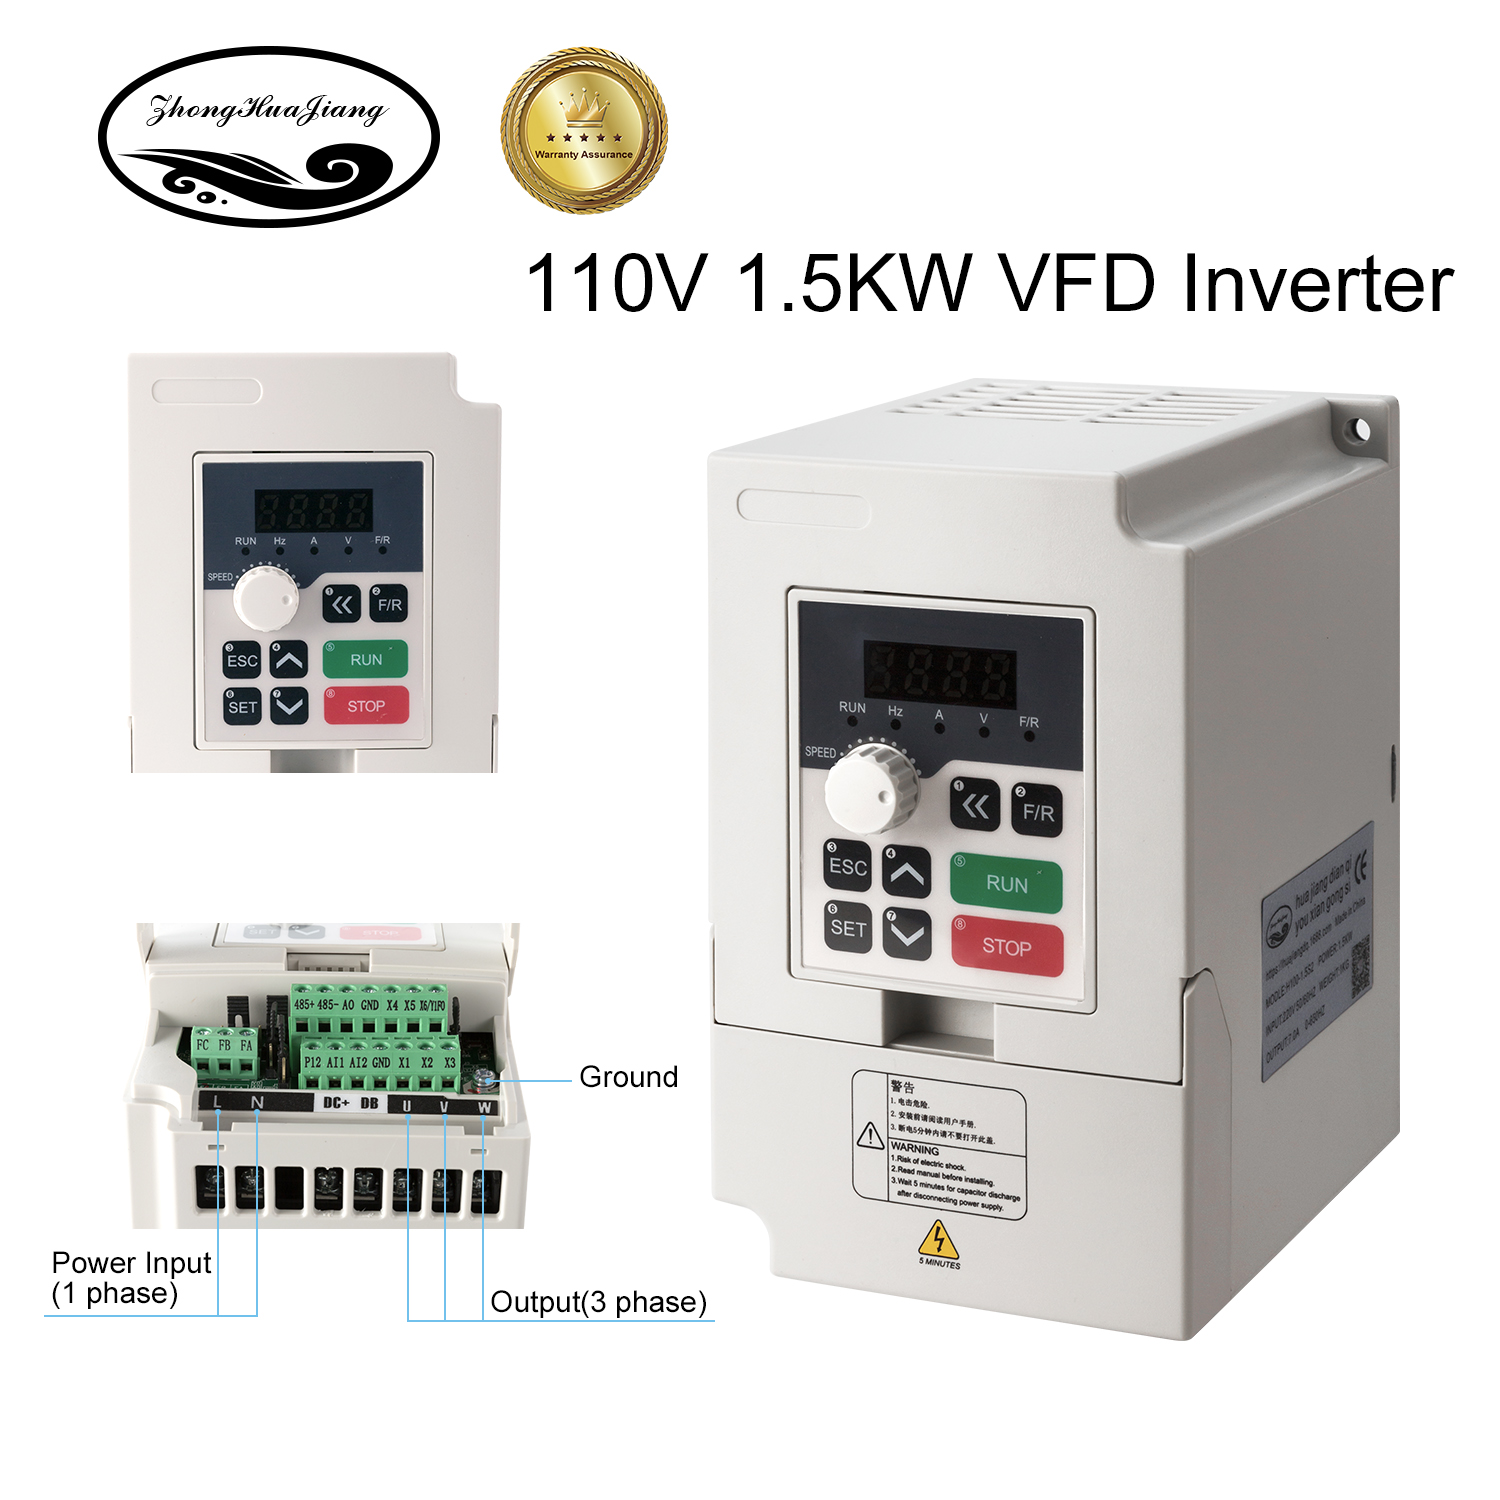
Zhong Hua Jiang 110V 1.5kW CNC ajokera frekansa guhêrbar (VFD) ji bo motorên spindle 110V yên asînkron ên sê-qonaxî hatî çêkirin. Ew hêza yek-qonaxê 110V, 50/60Hz qebûl dike û derketina sê-qonaxê 110V peyda dike ji bo kontrolkirina tîrêjê-frekansa guhêrbar di rêgezên CNC, makîneyên gravurkirinê û alavên xebata dar de.
Bi hêzek binavkirî ya 1.5kW (2HP), rêzek frekansa derketinê ya 0–400Hz, kontrola vektorê DSP, pêwendiya MODBUS485 û piştgiriya kontrolê ya Mach3, ev guhêrbar a CNC fonksiyonên kontrolkirina motorê bi xanîyek kompakt re dike yek. Parametreyên bingehîn ên spindle pêş-bernamekirî ne; Divê sazker hîn jî berî xebitandinê hemî mîhengên motor û ajokerê kontrol bike.
Nîşeya lihevhatinê ya girîng: Ev model tenê ji bo motorên spindle CNC yên asînkron ên sê-qonaxê 110V tê destnîşan kirin. Ew ne cîgirek giştî ye ji bo VFD-yên ku ji bo motorên spindle 220V sê qonax têne armanc kirin.
Detayên VFD & Gotin daxwaz bikin
Ketina yek-qonaxê 110V: motorên spindle CNC yên asînkron ên sê-qonaxê 110V peyda dike.
Hêza binavkirî 1.5kW (2HP): Ji bo sepanên motora spindle di nav nirxa ajoker û motorê de hatî çêkirin.
Rêjeya derana-frekansa 0–400Hz: Operasyona motora tîrêjê ya frekansa guhêrbar piştgirî dike.
Mîhengên bingehîn ên pêş-bernamekirî: Veavakirinek destpêkê peyda dike ku divê ji bo spindle girêdayî were verast kirin.
MODBUS485 û Mach3: Piştgiriya entegrasyonê bi aranjmanên kontrolê yên CNC-ê re têkildar dike.
Yekîneya firnê ya çêkirî: Piştgiriya girêdana berxwedêrek firnê ya derveyî ya ku bi guncan hatî destnîşan kirin piştgirî dike.
Kontrola vektora DSP: Fonksiyonên torque-kontrola leza kêm peyda dike.
Parastina ajotinê û bertek: Gelek fonksiyonên parastina xeletî û statûyê vedihewîne.
Sêwirana sarkirinê: Fansera sarkirinê bi kanalek hewayê ya serbixwe-hilweşîna germê re dike yek.
| Tîpa Berhemê Hêza | CNC Çêkera Frekansa Guherbar / Veguhastera Motora Spindle |
|---|---|
| Hêza Nirxkirî Voltaja | 1,5kW / 2HP |
| Têkhatina | Yek-qonaxa 110V |
| Ketinê Frekansa | 50/60Hz |
| Derketina Voltaja | Sê-qonaxa 110V |
| Derketina Frekansa | 0–400Hz |
| Lihevhatî | Sê-qonaxa 110V Asynchronous CNC Spindle Motor |
| Ragihandina Motorê / Kontrolkirina | MODBUS485; Piştgiriya Kontrola Mach3 |
| Motorê | Kontrola Vektora DSP; Fonksiyonên Leza û Torque ya Pirjimar |
| Hilgir Frequency | Heta 16 kHz tê guheztin |
| Braking | Ji bo Bergiriya Braking Derve ya Hevaheng yekîneya Braking-ê ya çêkirî |
| Dimensions | 90 × 118 × 150 mm (nêzîkî 3,5 × 4,65 × 5,9 in) |
| Giranî | 1.3kg (nêzîkî 2.87lb) |
Berî ku dest pê bike, tabloya navên motorê, rêjeyên ajotinê, sazkirina kabloyê û hewcedariyên kontrolê verast bikin. Taybetmendiyên hatine weşandin rêjeya derketina destûr, pîvana berxwedanê an pîvanên termînalê yên tevahî nas nakin; divê ev ji belgeyên modela bicîhkirî bêne pejirandin.
Parametreyên bingehîn ên spindle CNC-ê ji berê ve hatine bernamekirin, bi frekansa herî zêde ya xwerû ya 400Hz ve hatî weşandin. Operator dikare bi navgîniya kontrolên ajotinê an pergalek kontrolê ya derveyî ya lihevhatî frekansa derketinê rast bike. Voltaja binavkirî ya motorê, niha, frekansa û parametreyên din ên pêwîst li gorî tabloya wê û manuala VFD-ê bicîh bikin, ne ku bihesibînin ku mîhengên kargehê li gorî her spindle.
Ev veavakirin ji bo atolyeyên xwedan dabînkerek yek-qonaxa 110V ya maqûl e ku pêdivî ye ku motorek spindle ya sê-qonaxê 110V CNC bixebite.
VFD pêwendiya MODBUS485 û yekbûna kontrolê ya CNC-girêdayî Mach3 piştgirî dike. Girêdana elektrîkê û veavakirina nermalavê bi kontrolkerê hilbijartî, mîhengên ragihandinê û fonksiyonên termînalê yên ku di manuala VFD de hatine destnîşankirin ve girêdayî ye. Berî girêdana îşaretên derve, navbeynkar û rêbaza kontrolê piştrast bikin.
Yekîneyek firnê ya çêkirî dihêle ku ji bo hewcedariyên dakêşanê yên guncan bikar bînin bergiriyek frena derveyî ya lihevhatî. Ji belgeya ajokerê berxwedana berxwedanê, rêjeya hêzê û têlkirinê hilbijêrin. Di danasîna hilberê ya orîjînal de berxwedêrek firnê wekî aksesûarek têde nayê nas kirin.
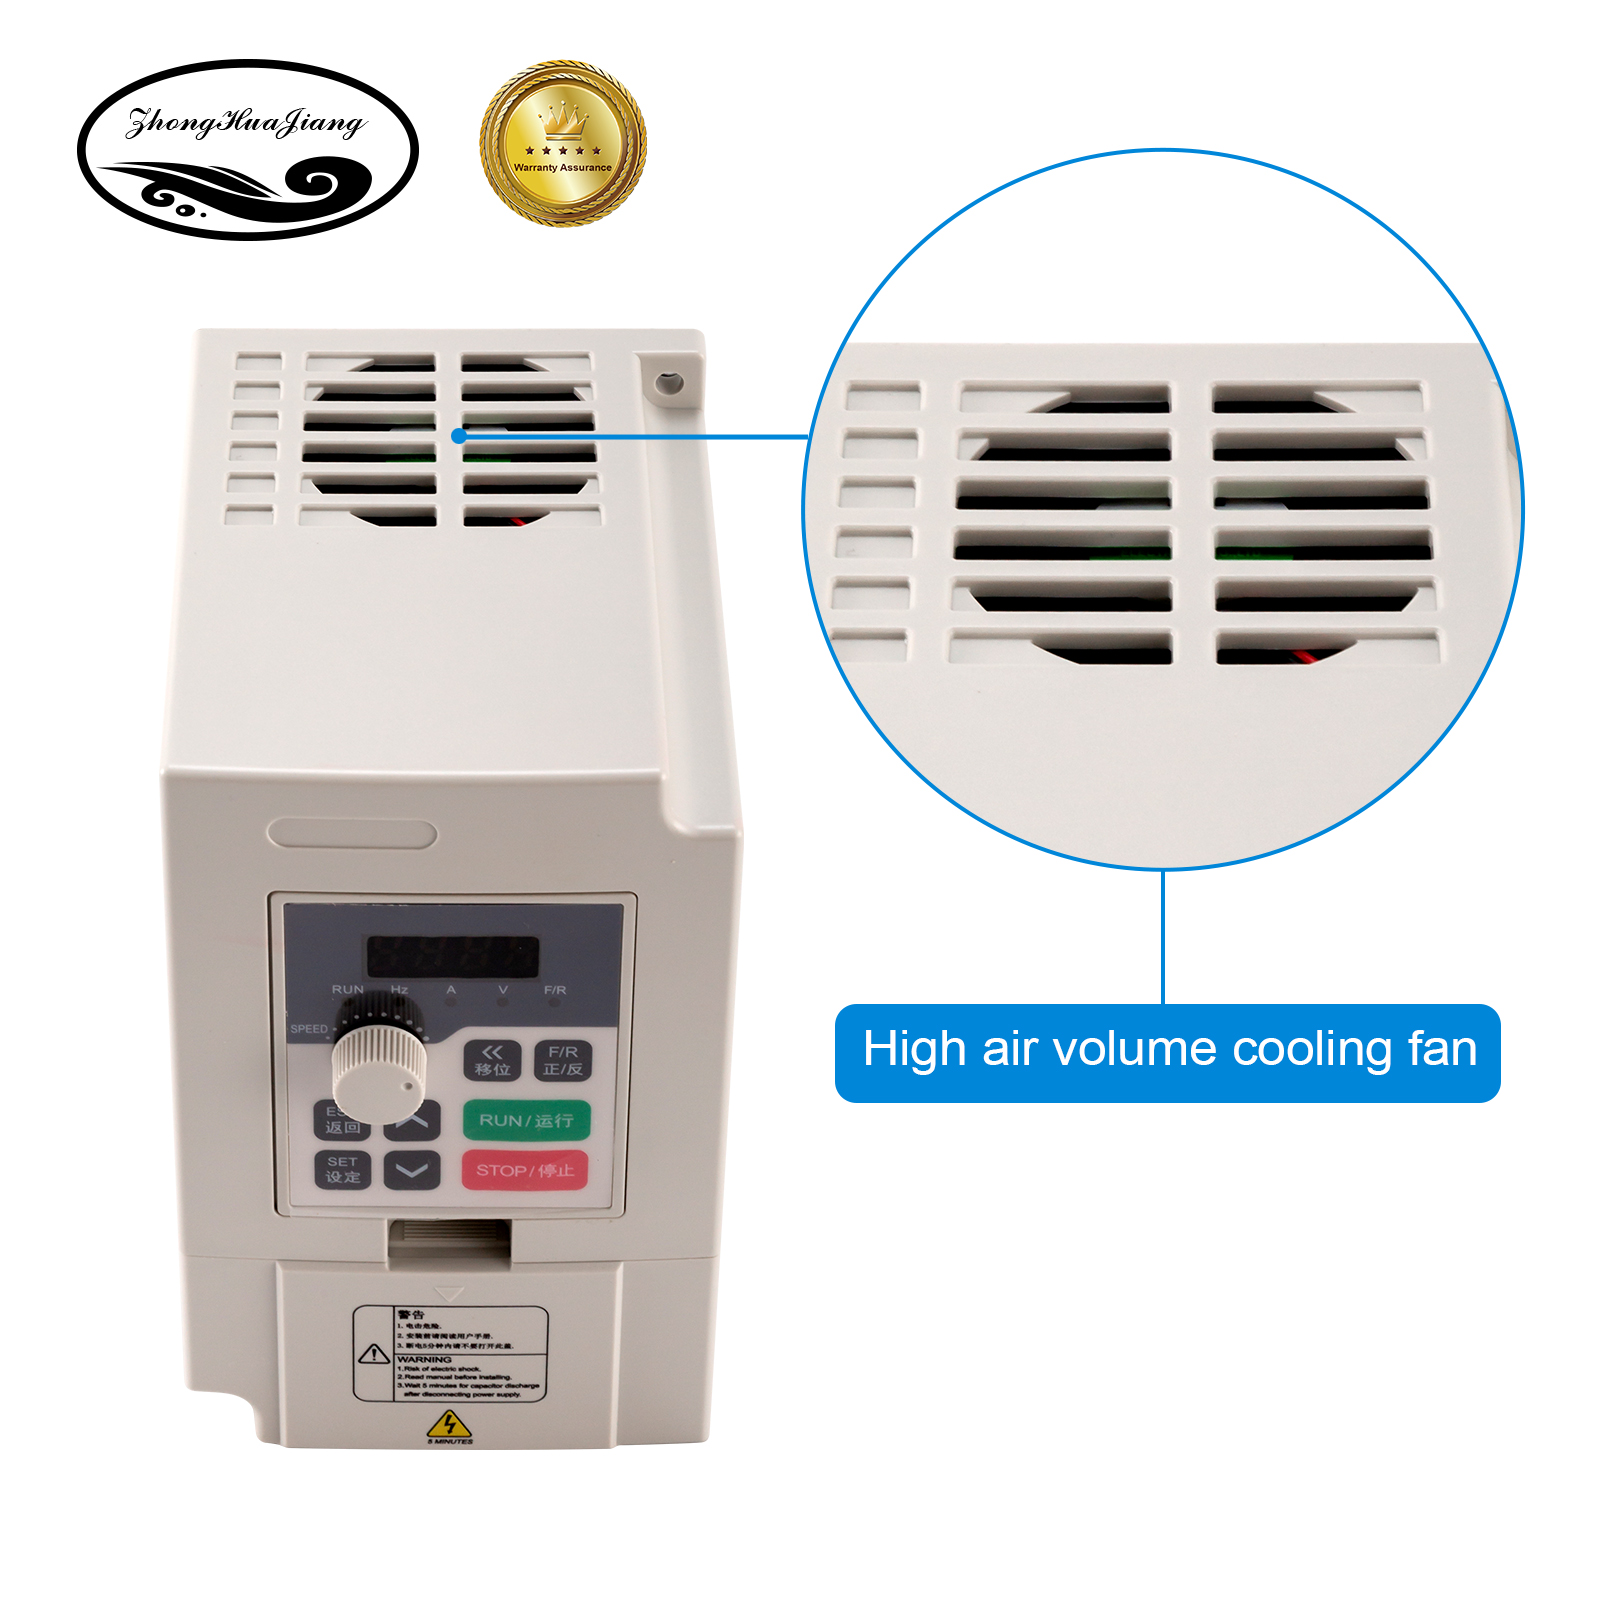
Danasîna hilberê ya hatî weşandin diyar dike ku fanera sarbûnê ji fanên berhevoka asayî zêdetirî 20% hewayê bilindtir peyda dike. Di heman demê de ew kanalek hewayê-belavkirina germê ya serbixwe diyar dike ku armanc e ku toz û mijê avê ku digihîje panela hundurîn sînordar bike. Rêya hewayê bê asteng bihêlin û daxwazên hawîrdora sazkirinê ya diyarkirî bişopînin; ev sêwirandin nirxek dorpêçkirina avê an tozê-bergir ava nake.
Agahdariya hilberê ya orîjînal mîhengên PID-ê yên çêkirî, şopandina bilez, derketina rele ya pir-fonksiyonî, fonksiyonên pir-parastina xeletiyê, nerînên statûyê, kontrola torque û mîhengê analog navnîş dike. Van fonksiyonan gava ku wekî ku ji hêla rêwerzên ajoker û makîneyê ve tê xwestin têne mîheng kirin yekbûn û xebitandina pergalek spindle CNC ya lihevhatî piştgirî dikin.
Fonksiyonên parastinê şûna parastina elektrîkê ya maqûl, zemînê, aranjmanên rawestana acîl an sazkirin û xebitandina jêhatî nagire.
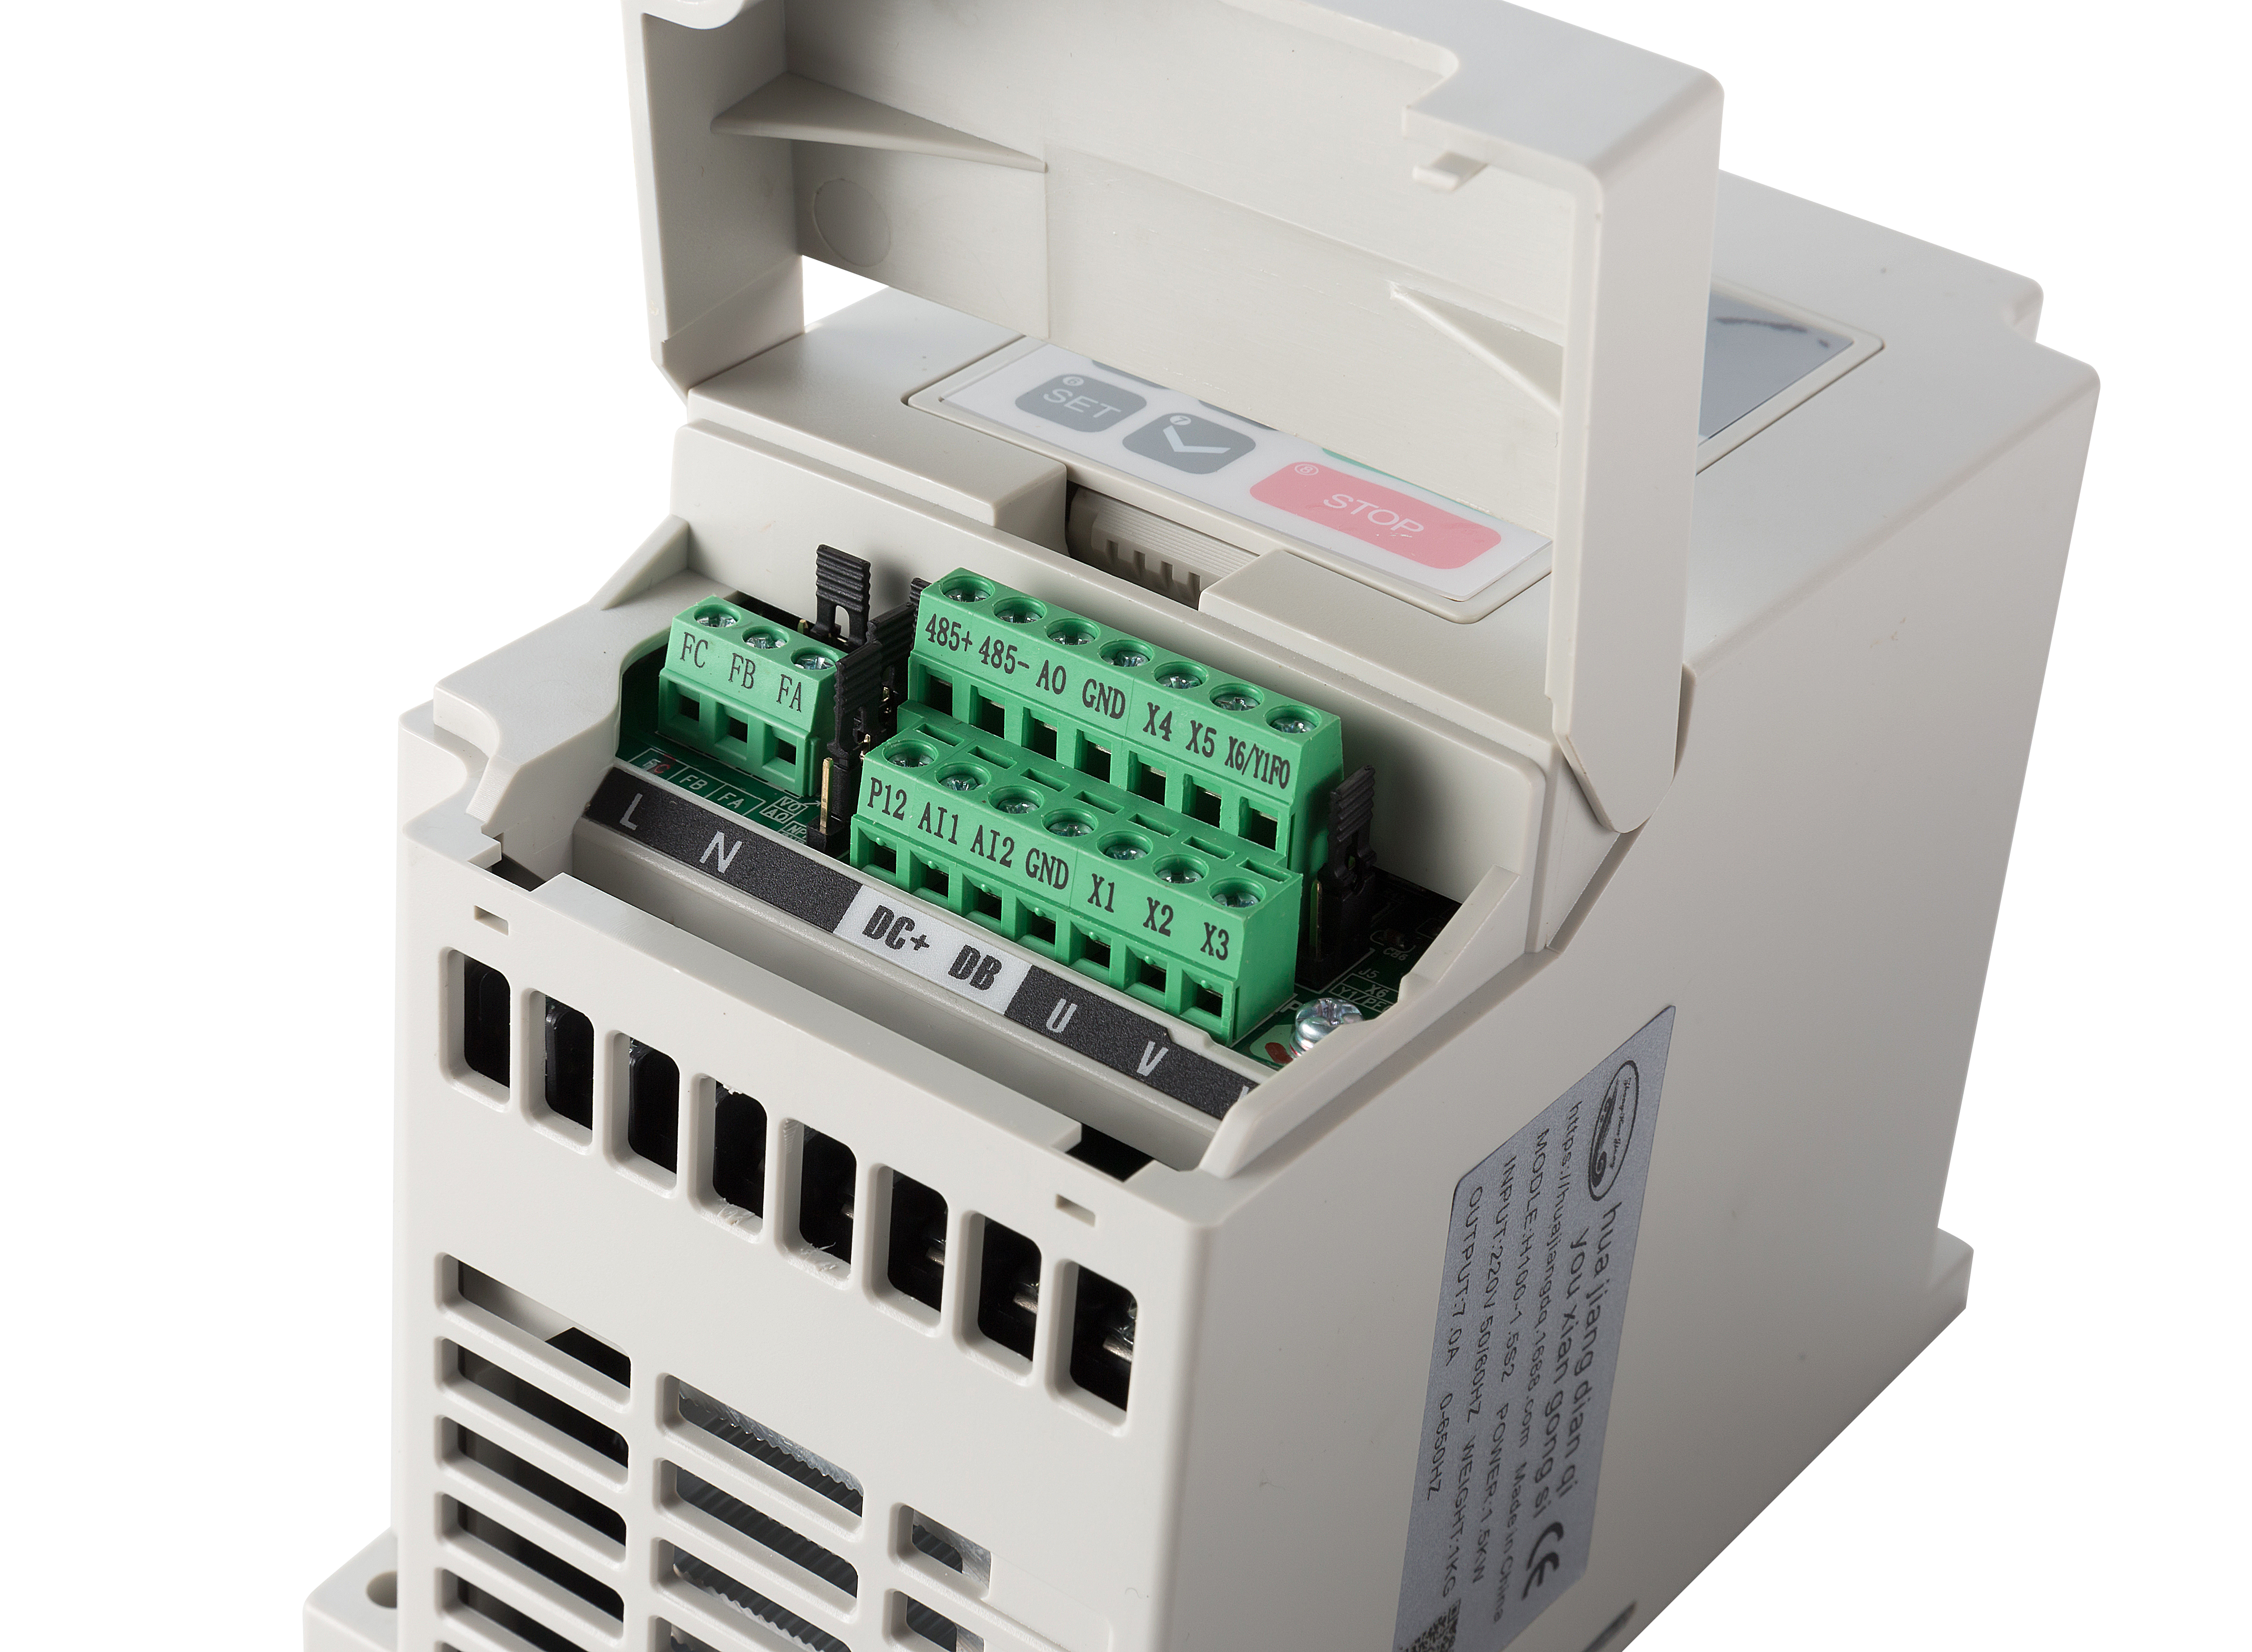
Kontrola vektora DSP, tezmînata devera mirî û tezmînata torkê ya otomatîkî wekî piştgirîkirina performansa spindle di frekansên jêrîn de têne destnîşan kirin. Danasîna teknîkî ya orîjînal di bin şert û mercên kontrolê yên diyarkirî de operasyona frekansa nizm li 0,25Hz û heya% 180 torque vedibêje. Hilberîna motorê ya rastîn bi taybetmendiyên motor, mîhengên kontrolê û sînorên germî ve girêdayî ye.
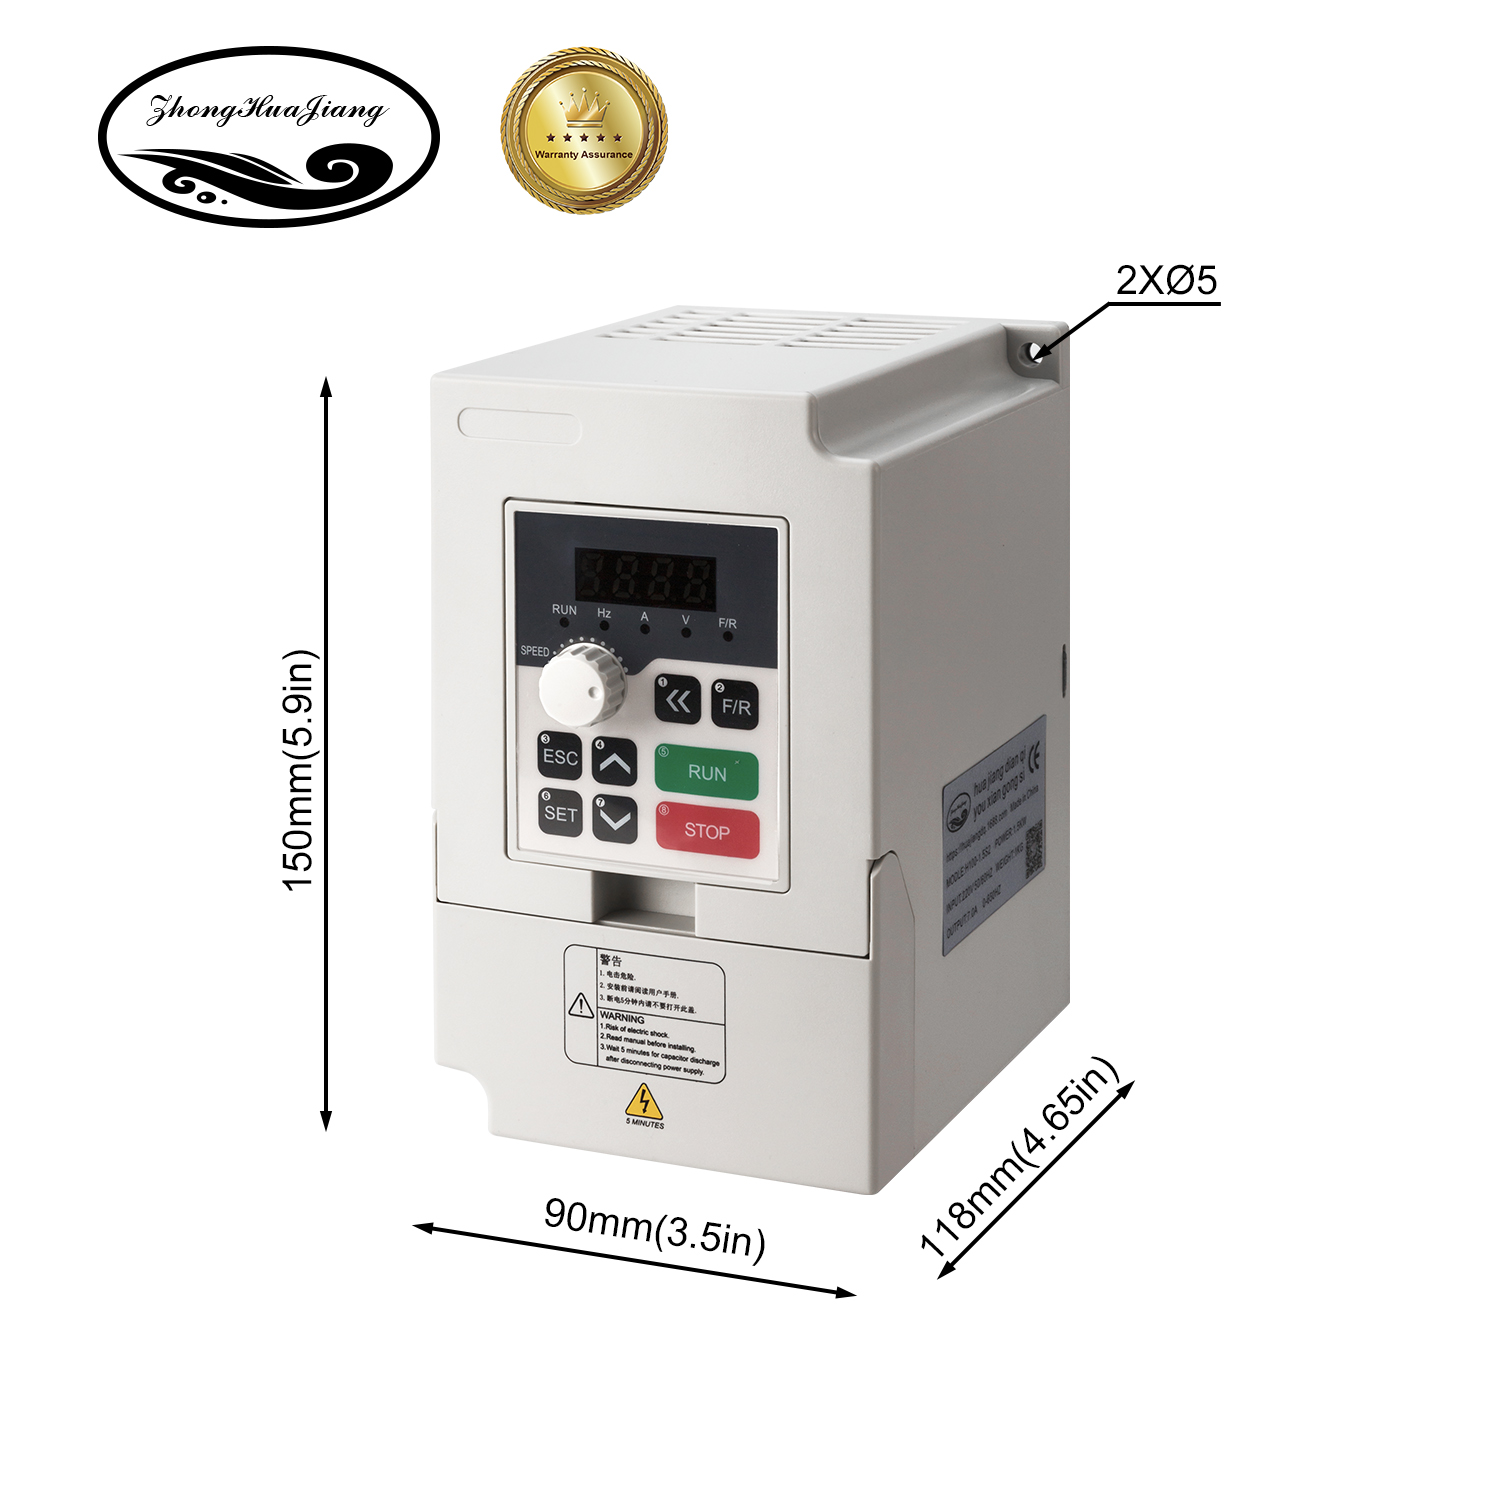
Frekansa hilgirê heya 16 kHz tê verast kirin. Di heman demê de ajoker fonksiyonek verastkirina voltaja otomatîkî ya ku di agahdariya hilberê orîjînal de hatî diyar kirin jî vedigire. Mîhengên carrier-frequency dikare bandorê li dengê bihîstinê, hilberîna germê û barkirina ajotinê bike, ji ber vê yekê divê sazkirin li gorî rêwerzên VFD-ê yên bicîhkirî bişopîne.
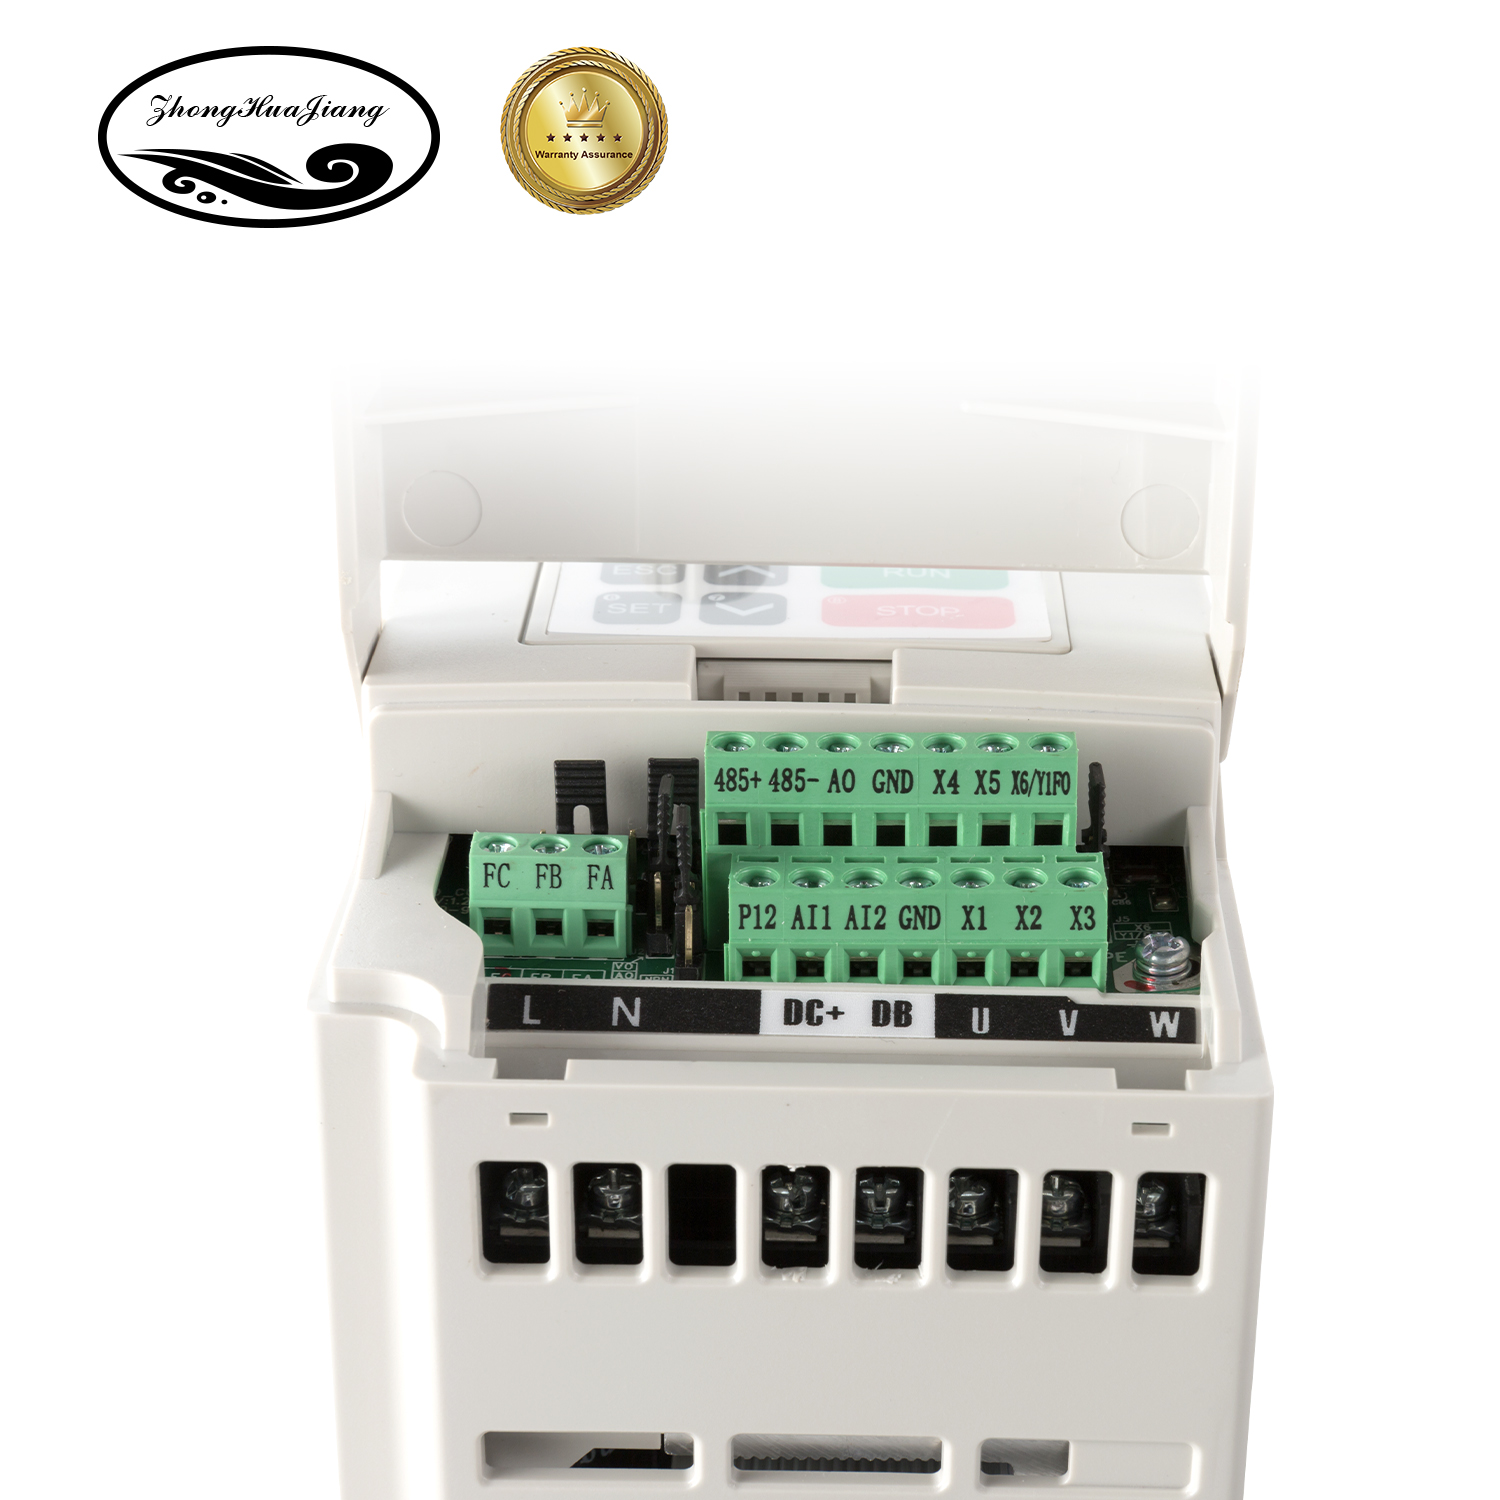
Nimûneya hilberê ya orîjînal a jêrîn agahdariya referansa têlê peyda dike. Berî ku hûn pêwendiyan çêbikin, personelên pispor divê nîşaneyên termînalê û manuala sazkirinê ya ajokera taybetî kontrol bikin. Berî ku hûn li ser VFD-ê bixebitin, dabînkirina elektrîkê veqetînin û tedbîrên dakêşanê yên pêwîst bişopînin.
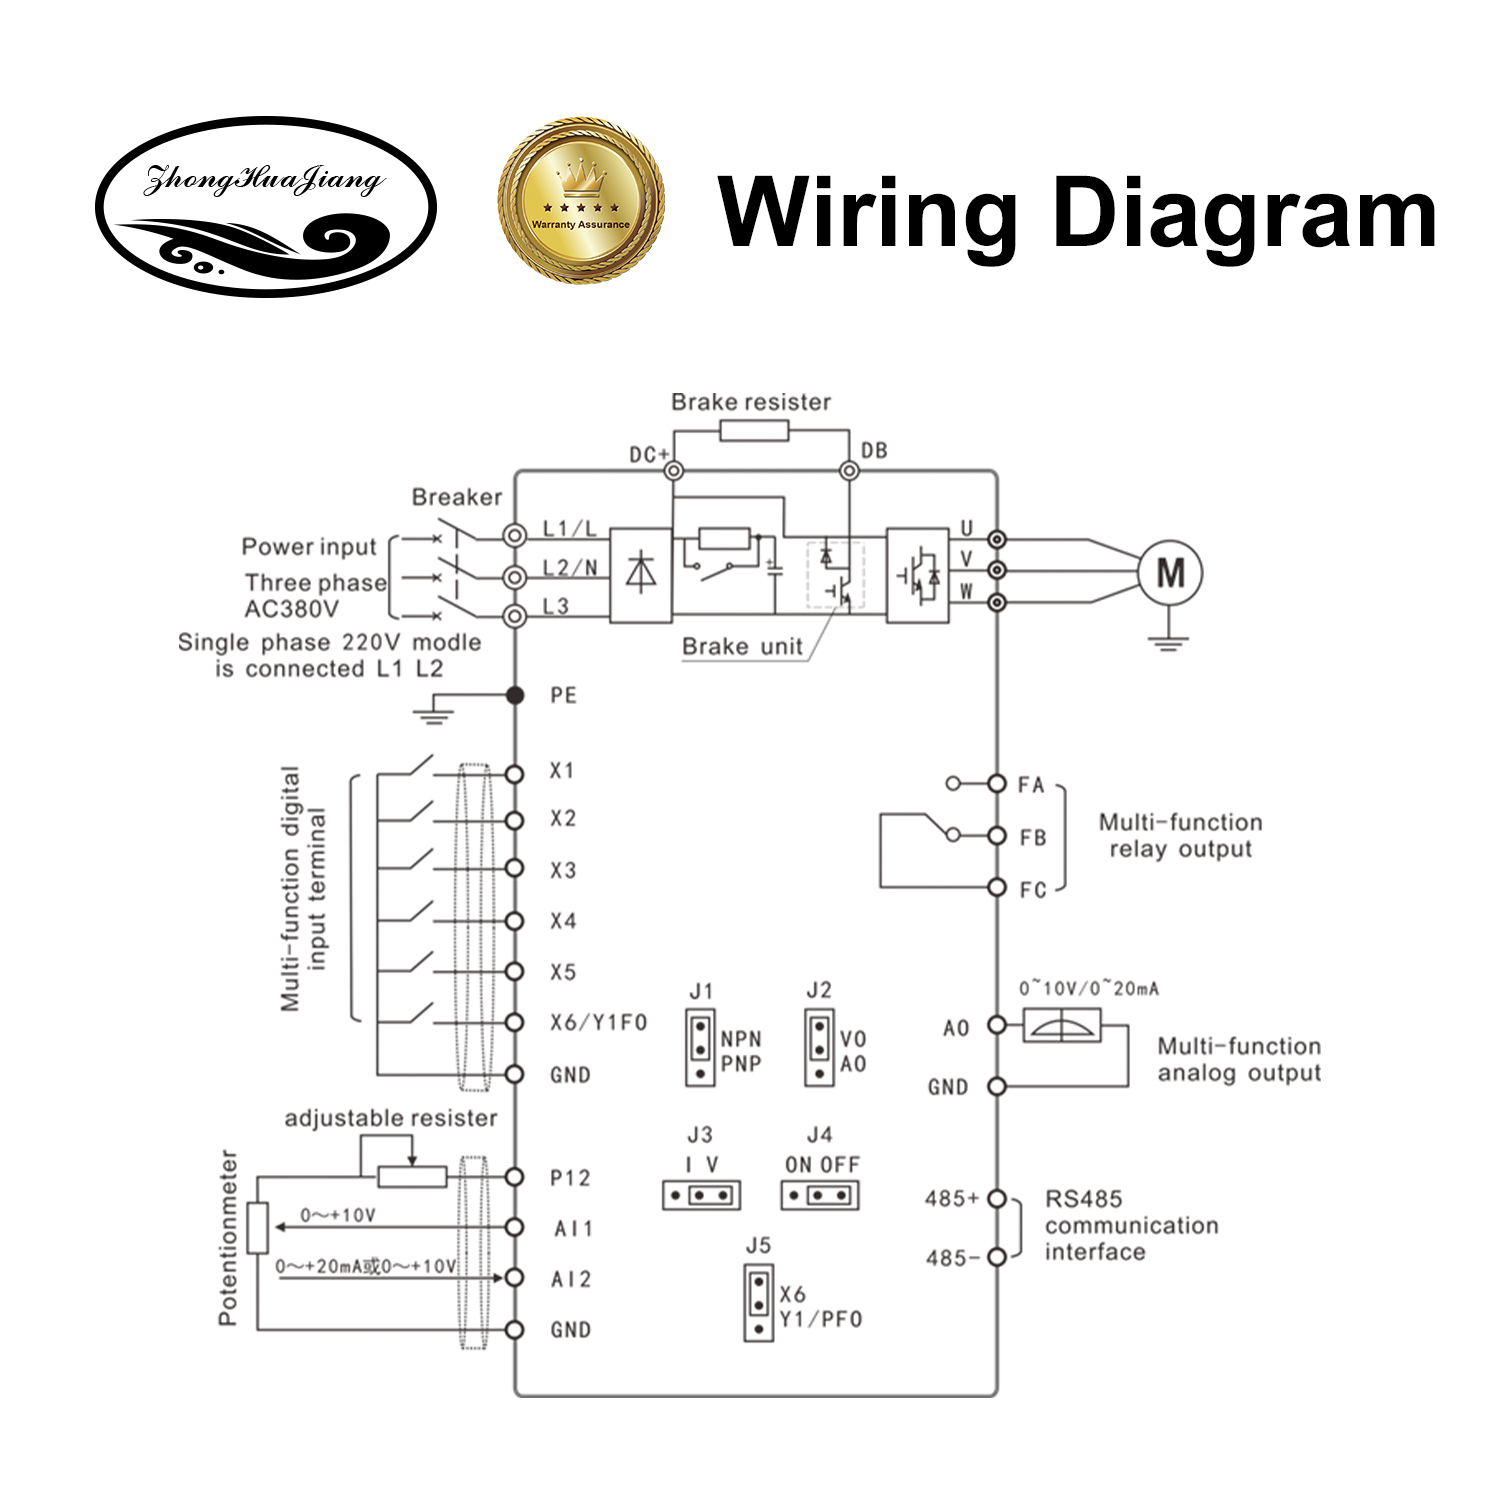
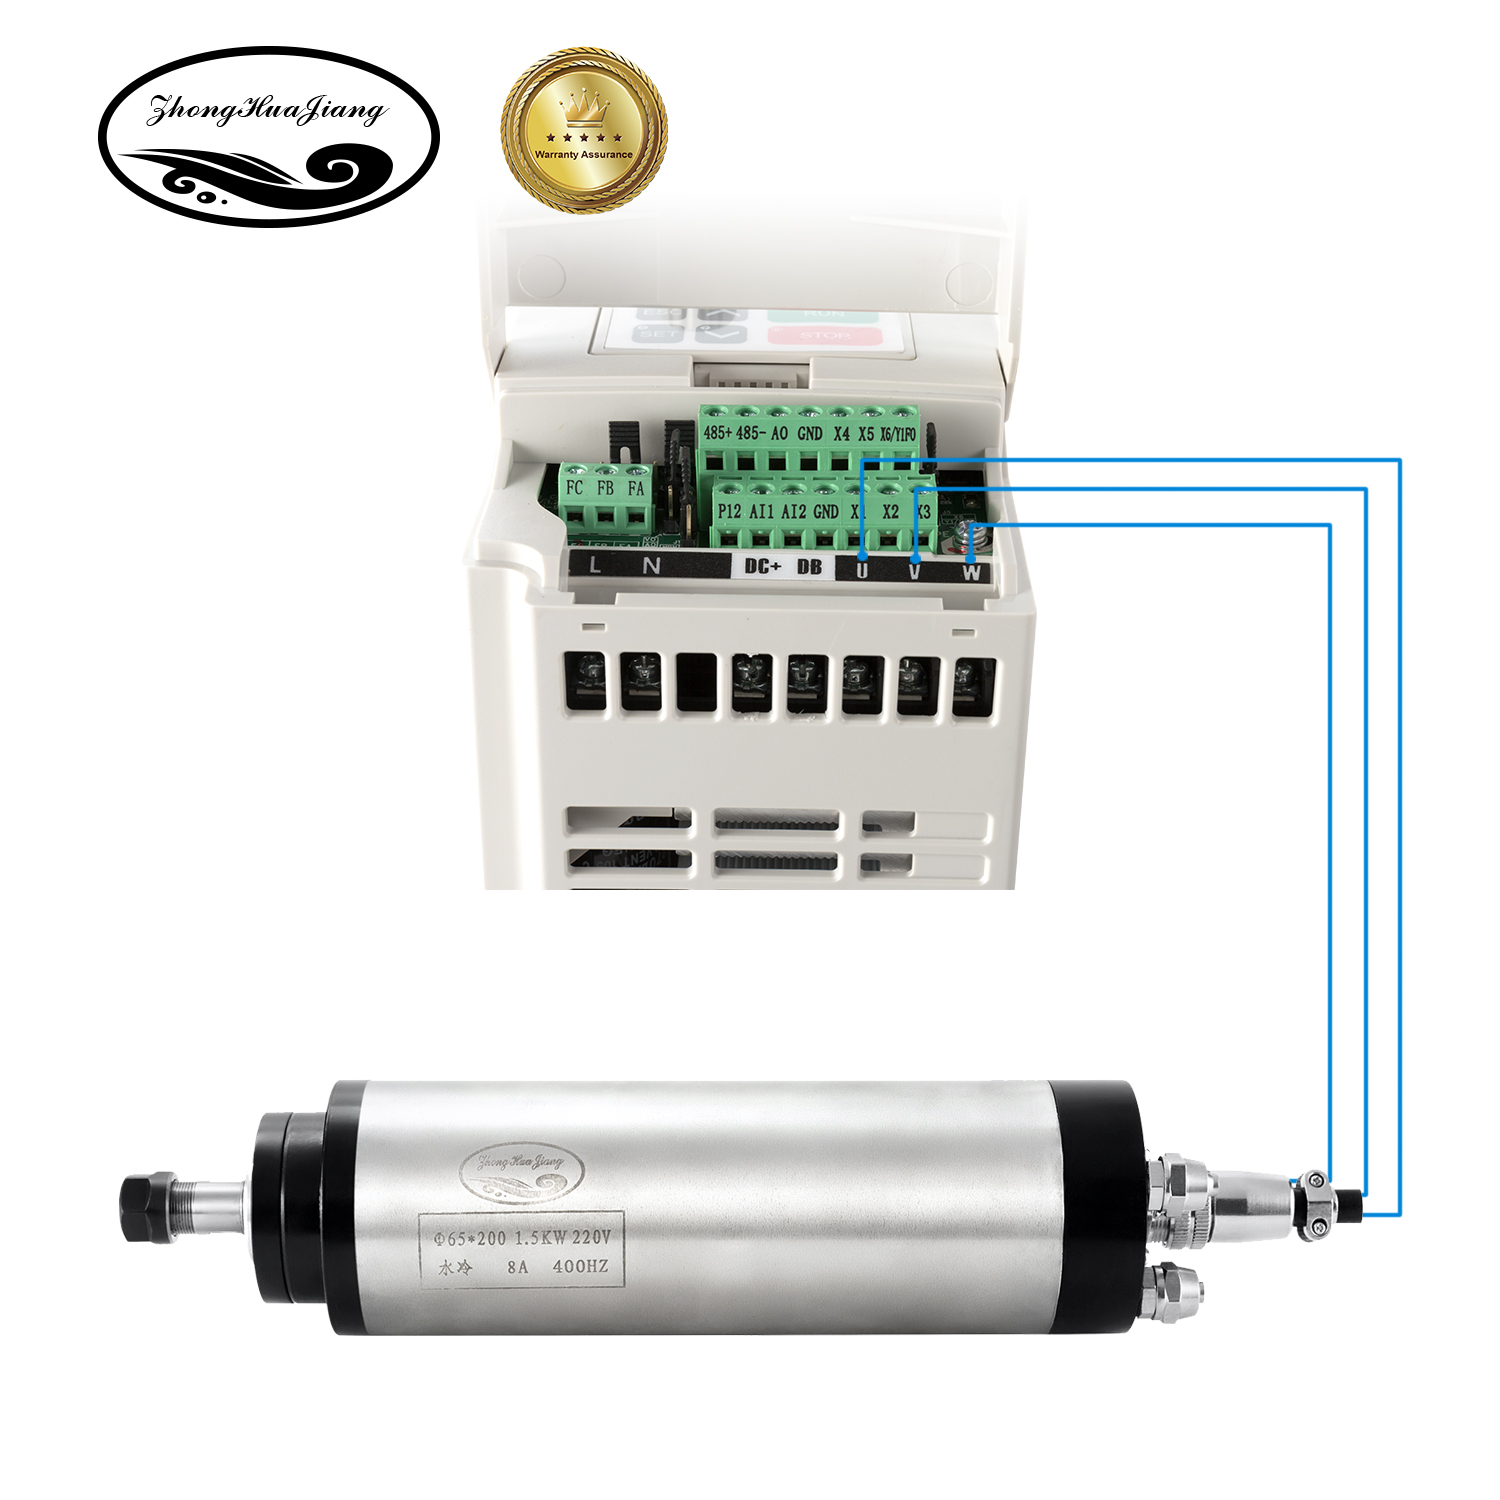
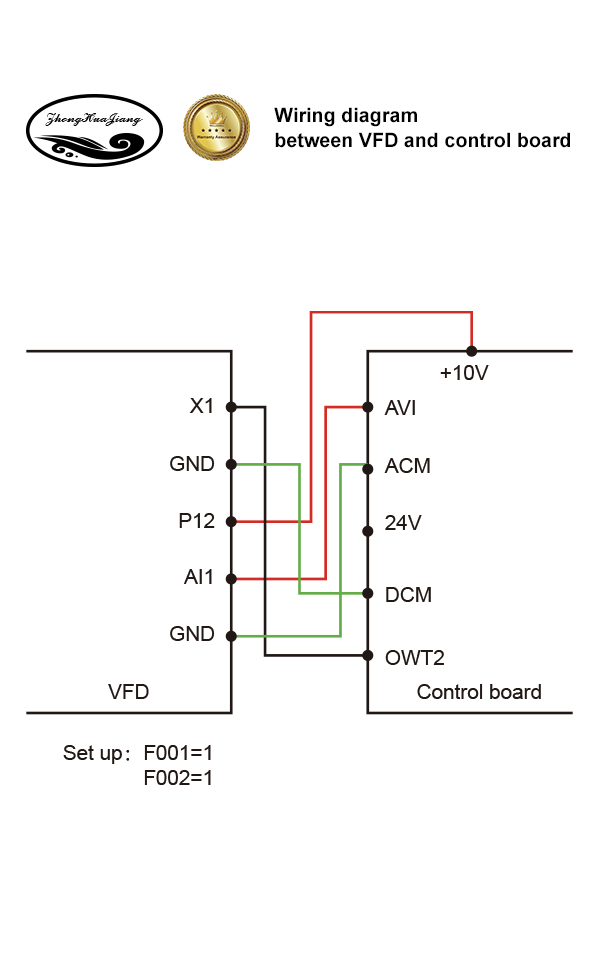
Diagrama jêrîn lihevhatina girêdana VFD-to-kontrol-board orîjînal destnîşan dike. Berî ku dest bi kar bikin, îşaretên derketinê yên kontrolker, peywirên termînalê û mîhengên kontrolê bi belgeya VFD-ê re bidin hev.
Girêdana motorê: Rêwerzên hilberê yên orjînal termînalên U / V / W yên VFD-ê ji bo derketinên motora spindle ya sê-qonaxê nas dikin. Pêdivî ye ku ev termînalan wekî termînalên hêzê yên yek-qonaxê werin bikar anîn.
Lihevhatina motorê: Tenê motorek sê-qonaxa 110V asynchron spindle CNC bikar bînin. Pêdivî ye ku hêza motor, niha ya binavkirî, mîhengên frekansê û kontrolê jî bi kapasîteyên VFD-ê re li hev bikin.
Ev 110V CNC VFD ji bo pergalên spindle-leza guhêrbar ên hevaheng ên ku di rêwerzên CNC, makîneyên gravurkirinê û alavên xebata dar de têne bikar anîn, tête armanc kirin. Dibe ku ew ji hêla belavkerên alavên CNC, entegratorên makîneyê, pisporên tamîrkirinê û tîmên kirîna profesyonel ve were hesibandin.
Dema ku agahdariya hilberê daxwaz dikin, voltaja binavkirî ya motora spindle, qonax, hêz, frekansa û niha nas bikin; dabînkirina sereke ya berdest; kontrola CNC; û her hewcedariyên firnê an kontrola derveyî. Ji bo nîqaşek bilêvkirinê hêjmara kirîna bendewar û bazara mebestê peyda bikin.
Lihevhatina Motor & Fermanên Mezin Nîqaş bikin
Huajiang di sala 2000-an de hate damezrandin, di destpêkê de motorên spindle gravurkirina CNC-ê çêkir û dûv re di ajokarên frekansa guhezbar û makîneyên gravurkirina CNC de berfireh bû. Marqeya Zhong Hua Jiang di sala 2018-an de ji bo pêşkeftina bazara navneteweyî ya berfireh hate damezrandin. Pargîdanî amûrên têkildarî spindle CNC ji bazarên derveyî re peyda dike.
Ev ajoker ji bo sê-qonaxa 110V motorên spindle CNC asynchronous tête diyar kirin. Beriya girêdanê divê voltaja motorê, niha ya binavkirî, hêz û frekansa were kontrol kirin.
Erê. Veavakirina wê ya elektrîkî ya çapkirî ji bo motorek spindle ya hevaheng têketina yek-qonaxê 110V û derketina sê-qonaxê 110V e.
Ne wek ku hatiye diyarkirin. Ajoker ji bo motorên spindle asynchronous 110V sê-qonaxê tête diyar kirin. Ji bo spindle 220V, VFD bi voltaja derketinê ya maqûl û rêjeyên elektrîkê yên lihevhatî hilbijêrin.
Rêjeya hilber-frekansa çapkirî 0-400Hz e. Divê frekansa xebatê ya destûr û sînorên leza mekanîkî ya motora spindle were rêz kirin.
Erê. Parametreyên bingehîn ên spindle-ê ji berê ve hatine bernamekirin, û frekansa herî zêde ya xwerû ya hatî weşandin 400Hz e. Pêdivî ye ku sazker verast bike û mîhengan bike da ku bi motora ve girêdayî re têkildar be.
Agahdariya hilberê hem kontrola Mach3 û hem jî piştgiriya pêwendiya MODBUS485 navnîş dike. Mîhengên têl û parametreyê yên pêwîst bi panela kontrolê ya CNC û rêbaza ragihandinê ya bijartî ve girêdayî ye.
Ajokar wekî xwedan yekîneyek frenê ya çêkirî ya ji bo berxwedanek derveyî ya lihevhatî tête diyar kirin. Ji bo modela rastîn a VFD, taybetmendiyên berxwedanê yên destûr û rêwerzên girêdanê kontrol bikin.
Belgeya orîjînal termînalên U / V / W wekî termînalên derana motora VFD nas dike. Pêdivî ye ku personelên jêhatî berî sazkirinê her girêdana termînalê û parastinê ji nexşeya têlkirina model-taybet piştrast bikin.
Agahdariya navnîşa motora xwe, hêjmara pêdivî, serîlêdana armanc, hewcedariyên kontrolkerê CNC û bazara mebestê peyda bikin. Pirsên taybetî yên di derbarê frena derve an komîsyonkirinê de vedihewînin.
Bi Zhong Hua Jiang re têkilî daynin da ku li ser taybetmendiyên 110V 1.5kW CNC VFD, lihevhatina spindle û hewcedariyên kirînê yên ji bo peydakirina amûr an projeya entegrasyonê nîqaş bikin.


