
Դիտումներ՝ 0 Հեղինակ՝ Կայքի խմբագիր Հրապարակման ժամանակը՝ 2026-08-03 Ծագում: Կայք


Ի՞նչ անել, եթե ձեր CNC 'արդիականացումը' առաջացնի կոտրված գործիքներ և ջարդոն: Իրական խնդիրը սովորաբար մեքենայի համադրումն է, ոչ թե օպերատորը:
Երկուսն էլ CNC մեքենաներ են, սակայն դրանք կառուցված են տարբեր կտրող իրողությունների համար: Դա նշանակում է կառուցվածքի կոշտություն, պտուտակի արագություն/ոլորող մոմենտ և նյութի համապատասխանություն.
Այս գրառման մեջ դուք կստանաք պարզ բացատրություն CNC երթուղիչն ընդդեմ CNC Mill-ի : Դուք կիմանաք, թե որն է համապատասխանում ավելի փափուկ մեծ թերթիկի աշխատանքին, և որը աջակցում է կարծր մետաղական ճշգրիտ մասերին:
Վերջում դուք կիմանաք, թե ինչպես ընտրել՝ ըստ ձեր նյութերի, ցիկլի արագության կարիքների և սեփականության ընդհանուր արժեքի:
Երբ գնում եք նոր կտրիչ, առաջին ցնցումը ֆիզիկական է: Կարծես երկու տարբեր գործիքների ընտանիքներ լինեն: Դա այն պատճառով, որ CNC Router-ը ընդդեմ CNC Mill-ի նախագծում է առևտրային կոշտություն արագության համար տարբեր ձևերով: Մեկ մեքենա ցանկանում է արագ շարժվել մեծ հարթ աշխատանքի վրա: Մյուսը ցանկանում է դիմակայել մետաղի ծանր կտրող ուժերին:
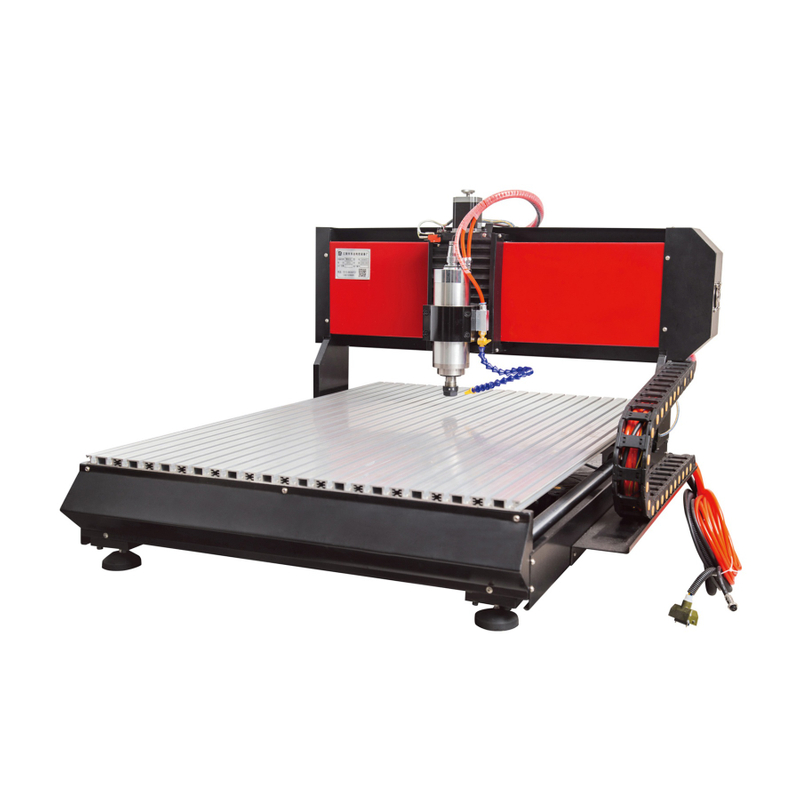
մեծամասնությունը CNC երթուղիչի կարգավորումների օգտագործում է պորտալարի կառուցվածքային դիզայն: Պատկերացրեք այն այսպես. ֆիքսված աշխատասեղանը մնում է անշարժ, մինչդեռ շարժվող խաչաձև պահարանը կրում է կտրող գլուխը: Այնուհետև ողնաշարի գլուխը անցնում է X/Y/Z-ով, ուստի այն 'սահում է' նյութի տարածքով:
Գործնական էֆեկտները արագ հայտնվում են խանութի հատակին:
Նրանք հաճախ առաջնահերթություն են տալիս արագ շարժմանը և մեքենայի ցածր զանգվածին:
Նրանք նպատակ ունեն ավելի փափուկ նյութի կտրման արագություն, ոչ թե կտրող ուժի առավելագույն դիմադրություն:
Երբ ձեր աշխատանքը սավանային աշխատանք է, նրանք իրենց բնական և արդյունավետ են զգում:
Շրջանակների ընտրությունը սովորաբար արտացոլում է այդ նպատակը: Շատ մուտքային համակարգեր հիմնված են ալյումինի / ABS կոմպոզիտային շրջանակի գաղափարների վրա: Դուք նաև կլսեք «ավելի շատ ալյումին, քիչ չուգուն» փիլիսոփայությունը երթուղիչների համար: Այն օգնում է նվազեցնել քաշը և արագացնել, հատկապես տախտակի երթուղիների և փորագրման համար:
Տիպիկ երթուղիչի դասավորության արագ պատկերացում (հայեցակարգային)
մաս |
Ընդհանուր շարժում |
Ինչու է դա կարևոր |
Աշխատանքային սեղան |
ստացիոնար |
ապահով սեղմում է մեծ տախտակները |
Գանտրի |
շարժվում է X/Y-ով |
արագ ծածկում է մեծ մակերեսը |
Spindle գլուխը |
շարժվում է Զ |
վերահսկում է փորագրման/կտրման խորությունը |
Spindle |
բարձր RPM պրոֆիլ |
աջակցում է արագ, թեթև կտրվածքներին |
CNC գործարանը սկսում է այլ մտածելակերպից. մեքենան պետք է պայքարի կտրվածքի դեմ: Շատ ջրաղացներ օգտագործում են ֆիքսված ծանր մահճակալ և անշարժ spindle սյուն: Հայեցակարգային առումով, կտրող գլուխը մնում է կոշտ, մինչ աշխատասեղանը շարժվում է դրա տակ:
Այդ կոշտությունն է ամբողջ խնդիրը: Ջրաղացները սովորաբար ապավինում են ծանր թուջե մահճակալին / կոշտ շրջանակին ՝ կտրող թրթռումները կլանելու համար: Երբ մետաղական գործիքները ուժեղ կծում են, կառուցվածքը պահպանում է իր ձևը: Արդյունքը կայունություն է ծանր բեռների տակ, հատկապես խորը գործողությունների ժամանակ:
Դուք կտեսնեք վարձատրությունը իրական աշխատանքում.
Ավելի լավ է համար խորը ակոսների , հորատման և ծանր պաշարների հեռացման
Ավելի լավ է համար կոշտ ծավալային հսկողության , երբ բեռները բարձր են մնում
Ավելի կանխատեսելի արդյունքներ, երբ չիպսերը և կտրող ուժերը դառնում են դաժան
Եթե դուք երբևէ դիտել եք երթուղիչի 'երգում' ծանր անցումների ժամանակ, դուք անմիջապես գիտեք տարբերությունը: Ջրաղացները կառուցվում են այդ ուժերը չընդունելու փոխարեն խոնավացնելու համար:
Հայեցակարգի ուրվագիծ. տիպիկ ջրաղացային տրամաբանություն (ոչ մասշտաբով)
մաս |
Ընդհանուր դեր |
Տիպիկ արդյունք |
Ծանր մահճակալ |
ֆիքսված, բարձր զանգված |
կրճատվել է թրթռումը կտրման բեռի ժամանակ |
Spindle սյունակ |
անշարժ և կոշտ |
գործիքի կայուն դիրքավորում |
Աշխատանքային նստարան |
շարժվում է X/Y-ով |
ճշգրիտ մասերի մշակման ուղին |
Գործիքավորում |
կարբիդային ոճ մետաղի համար |
աջակցում է բարձր ոլորող մոմենտի կտրման ցիկլերին |
Այժմ մասի գնորդներին հետաքրքրում է, թե ինչ է փոխվում, երբ արտադրությունը սկսվում է:
Ավելի կոշտություն → ավելի բարձր կտրող ուժի հզորություն → կոշտ մետաղների ավելի լավ մշակում
Ջրաղացները ամուր են պահվում, երբ գործիքները խորը սուզվում կամ գրպանվում են: Այդ կառուցվածքը օգնում է պահպանել ճշգրտությունը, երբ կտրող բեռը բարձրանում է:
Ավելի թեթև շարժվող պահարան → թիթեղների/տախտակների համար լավ ճամփորդության արագություն → ավելի քիչ պիտանի մետաղի կայուն խորը բեռների համար
Երթուղիչները կարող են արագ ծածկել շատ տարածք: Նրանք հիանալի են, երբ ձեր ցիկլերը արագ են, և անցումները մնում են իրենց կոշտության սահմաններում:
Ահա գնորդի թարգմանությունը, որը խնայում է գումար: Եթե դուք նախատեսում եք կտրել հաստ կոշտ մետաղներ , կառուցվածքը սովորաբար որոշում է հաջողությունը ավելի շատ, քան շուկայավարման բնութագրերը: Սխալ կառուցվածքը կարող է 'ճշգրիտ'-ը վերածել գրության, քանի որ թրթռումը և շեղումը դրսևորվում են որպես վատ չափեր, վնասված գործիքներ և մակերեսի անհամապատասխան ավարտ:
Ապրանքանիշի ակնարկ՝ սահուն տեղադրված. spindle-ի վրա հիմնված արտադրանքի գծերում արտադրողները, ինչպիսիք են Zhong Hua Jiang-ը (Huajiang Group) շեշտում են spindle համակարգերի համապատասխանությունը և վերահսկման վարքագիծը մեքենայի տեսակին: Այդ հավասարեցումը կարևոր է, քանի որ կոշտությունը և պտուտակի կառավարումը գործում են միասին, ոչ թե առանձին: Սա այն բանն է, թե ինչու երթուղիչի տիպի համակարգերը առաջնահերթություն են տալիս արագության պրոֆիլներին, մինչդեռ ֆրեզերային տիպի համակարգերը առաջնահերթություն են տալիս բարձր ոլորող մոմենտով, կայուն կտրման պայմաններին:
Երբ մարդիկ համեմատում են CNC Router-ը CNC Mill-ի հետ , նրանք սովորաբար առաջինը խոսում են նյութերի մասին: Բայց իրական պատմությունը սկսվում է spindle վարքագծից: Արագությունը և ոլորող մոմենտը ձևավորում են ձեր յուրաքանչյուր անցում: Այնուհետև դա ձևավորում է ձեր մակերեսի ավարտը, գործիքի ժամկետը և ջարդոնի արագությունը:
Երթուղիչները և ջրաղացները երկուսն էլ հեռացնում են նյութը: Պարզապես դա անում են տարբեր 'տրամադրություններով': Մեկը փորձում է արագ շարժվել և թեթև կտրել: Մյուսը ծանր բեռների դեմ պայքարում է դաժան կայունությամբ։
Տիպիկ CNC երթուղիչի spindle օրինակը բարձր RPM-ն է և ծայրամասային ավելի արագ կտրումը: Բիթը արագ է պտտվում, որպեսզի փայտը, պլաստմասսա և տախտակի նյութերը մաքուր կտրվեն: Նրանք նաև հակված են արտադրել ավելի ցածր ոլորող մոմենտ, քան ջրաղացները:
Այդ փոխզիջումը փոխում է ձեր մշակման ռազմավարությունը: Դուք սովորաբար արագ և համեմատաբար թեթև կտրվածքներ եք պահում: Դուք խուսափում եք կոշտ պողպատի մեջ խորը սուզվելուց, քանի որ կառուցվածքը և պտուտակի ոլորող մոմենտը չեն ցանկանում այդ պայքարը:
Ահա թե ինչպես է այն զգում ամենօրյա արտադրության մեջ: Երթուղիչը գերազանցում է, երբ աշխատանքը հիմնականում փորագրում է, երթուղավորում և մակերեսային պրոֆիլներ: Գործիքների ուղիները կարող են ամուր և արագ աշխատել առանց մեքենան բեռնելու, ինչպես մետաղահանող մամլիչը:
Ընդհանուր 'happy zone' նյութեր.
փայտ, MDF , ակրիլ, փրփուր, PVC
PCB-ի նման աշխատանք տախտակների և հիմքերի վրա
Տիպիկ կտրման ոճը.
արագ ճանապարհորդություն, վերահսկվող խորություն, չիպերի կայուն մաքրում
Ինչից խուսափել.
ամուր մետաղների խորը գրպաններ
CNC գործարանը օգտագործում է spindle-ի այլ մտածելակերպ՝ ցածր պտտվող արագություն և բարձր ոլորող մոմենտ: Այդ զուգավորումն ապահովում է ավելի ծանր մշակման ցիկլեր: Այն իրականացնում է խորը ակոսներ, հորատումներ և պաշարների հեռացում՝ առանց խեղդվելու:
Մեքենան նաև ակնկալում է ավելի շատ կտրող ուժ: Ջրաղաց կառուցվածքը կարող է կլանել այդ թրթռումները՝ միաժամանակ կայուն պահելով գործիքի դիրքը: Ահա թե ինչու «ճշգրիտ մետաղի աշխատանքը» սովորաբար սկսվում է ֆրեզերից:
Սառեցումը նույնպես կարևոր է այստեղ: Շատ գործարաններ հենվում են ջրով սառեցված լիսեռի վարքագծի վրա՝ շարունակական բարձր բեռնվածությամբ շահագործման համար: Առանց այդ ջերմային հսկողության, գործիքի մաշվածությունը բարձրանում է, իսկ կտրման հետևողականությունը նվազում է:
Գործնական 'ջրաղացին հարմար' գործողություններ.
հորատման և հպման աջակցություն
խորը ակոսներ և ավելի ծանր գրպաններ
հաստ ալյումինի, պողպատի և չժանգոտվող մասերի մշակում
Տիպիկ 'զգուշացումներ':
չիպսերն ու ջերմությունը կառավարելու կարիք ունեն, այլ ոչ թե գուշակություններ
Գործոն |
CNC երթուղիչ (սովորական) |
CNC գործարան (սովորական) |
Spindle պրոֆիլը |
Բարձր RPM, ավելի ցածր ոլորող մոմենտ |
Ցածր RPM, ավելի մեծ ոլորող մոմենտ |
Կտրող ուժի ակնկալիք |
Թեթև և միջին ծանրաբեռնվածություն |
Ծանր կտրող բեռներ |
Լավագույն պիտանի նյութեր |
Փայտ / MDF / ակրիլ / փրփուր / PVC / PCB նման |
Պողպատ/չժանգոտվող/տիտան/պղնձի համաձուլվածքներ և այլն |
Սառեցման մոտեցում |
Հաճախ օդով սառեցված |
Հաճախ ջրով սառեցվում է կայուն բեռի համար |
Արագության թվերը նշանակում են միայն այն դեպքում, երբ դրանք կայուն են մնում կտրման ընթացքում: Ահա թե ինչու VFD ( Հաճախականության փոխարկիչ ) / ինվերտերի համընկնումը դառնում է համակարգի պահանջ, այլ ոչ թե կամընտիր արդիականացում։
Երթուղիչները և ջրաղացները երկուսն էլ spindle-ի հետևողական հսկողության կարիք ունեն: Իրական վազքի ժամանակ անկայուն արագությունը դրսևորվում է որպես ալիքաձևություն, գործիքների անհամապատասխան մաշվածություն և կրկնվող թերություններ: Այն նաև ազդում է այն բանի վրա, թե ինչպես է սնուցման տոկոսադրույքը 'վայրէջք կատարում' նյութի վրա:
Օրինակ, որոշ spindle-կենտրոնացված արտադրողներ սիրում են Zhong Hua Jiang-ը (Huajiang Group) նախագծում է spindle համակարգերը հետ միասին VFD/inverter-ի համապատասխանության ՝ աջակցելու կայուն արագության վերահսկմանը իրենց երթուղիչի և ջրաղացների տիպի գծերում:
Այդ ինտեգրումը կարևոր է, քանի որ այն նվազեցնում է թյունինգի ժամանակը: Այն նաև օգնում է թիմերին ավելի շուտ հավաքել կտրման հուսալի պարամետրերը:
Ինչի հետ է օգնում կառավարման կայունությունը.
մակերեսի հետևողական ավարտ
կանխատեսելի գործիքի կյանք
կրկնվող արտադրական ցիկլեր
Հատակին, ցիկլի ժամանակն այն է, որտեղ հաճախորդները զգում են տարբերությունը: CNC երթուղիչը հաճախ կրճատում է փափուկ նյութերի ցիկլը, քանի որ բարձր արագությամբ կտրումը արդյունավետ է դարձնում չիպերի հեռացումը: Գործիքների ուղիները կարող են արագ շարժվել մեծ տարածքներով՝ առանց ծայրահեղ ոլորող մոմենտ պահանջելու:
CNC գործարանը հաճախ աշխատում է ավելի երկար ցիկլերով, քանի որ կոշտ նյութերը պահանջում են զգույշ սնուցում, ավելի խորը գործառնություններ և ջերմային կառավարում: Բայց գործարանը 'հաղթում է', քանի որ այն կարող է հուսալիորեն մղել կոշտ մետաղի միջով: Ցիկլը կարող է ավելի երկար լինել, սակայն մասը դուրս է գալիս հենց առաջին անգամ:
Արագ անսարքությունների վերացման հղման ոճի տրամաբանություն. եթե երթուղիչի խորքերը/հոսքերը մղում եք կոշտ մետաղների մեջ, թրթռումների և վնասների ռիսկը մեծանում է: Բիթերը շաղկապում են, մակերեսի որակը նվազում է, և դուք դրա համար վճարում եք կոտրված գործիքների և վերամշակման մեջ:
Խանութ-հատակ սխալ զուգավորման ախտանիշները.
երթուղիչի զրնգոցը ծանր անցումների ժամանակ
ջրաղացի գերտաքացում հովացուցիչ նյութի վատ կառավարումից
անհամապատասխան չափսեր՝ անկայուն կտրող ուժերի պատճառով
միջև ընտրությունն CNC Router-ի և CNC Mill-ի իրականում վերաբերում է նյութերին և այն, ինչ մեքենան կարող է «հարմարավետորեն» մղել: Մարդիկ հաճախ անմիջապես անցնում են RPM-ի կամ ապրանքանիշի բնութագրերին: Գործնականում, կտրող ուժը, կոշտությունը և չիպի վարքը արագ որոշում են արդյունքը:
Երբ մենք սարքը համապատասխանեցնում ենք նյութի ճիշտ դասին, ամեն ինչ ավելի հարթ է թվում. ավելի քիչ գործիքների կոտրվածքներ, ավելի մաքուր եզրեր և ավելի քիչ ջարդոն: Երբ մենք անհամապատասխանում ենք, դա սովորաբար շաղակրատում է, գերտաքացում և ձանձրալի կտրիչներ, որոնք արժեն ավելի շատ, քան սկզբնական խնայողությունները:
Երթուղիչը սովորաբար փայլում է փափուկ և միջին խտության աշխատանքային մասերի վրա: Այն հարմարեցված է արագ, թեթև կտրող բեռների համար: Ահա թե ինչու տախտակի մասերը, փորագրությունը և թերթիկները այն վայրերում են, որտեղ թիմերը տեսնում են լավագույն հետևողականությունը:
Ահա երթուղիչի համար հարմար ցուցակը իրական խանութների օրինակներից.
փայտ, MDF , ակրիլ, փրփուր, PVC
PCB ենթաշերտը և բարակ պանելային շերտերը
կաշի փորագրության, եզրերի երթևեկության և կաղապարների համար
բարակ փափուկ գունավոր մետաղներ (թեթև ալյումին/արույր հասկացություններ)
Ուղղորդիչի աշխատանքը սահման ունի. Երբեմն հնարավոր է մակերեսային փափուկ ալյումին , բայց երկարաժամկետ հաստ կամ կոշտ պողպատի կտրումը անհամապատասխան է երթուղիչի բնորոշ կոշտությանը: Եթե այնուամենայնիվ փորձեք, նրանք սովորաբար կորցնում են կայունությունը միջին անցումում: Գործիքների մաշվածության հասկերը և չափերը շեղվում են:
CNC գործարանը կառուցված է ավելի ծանր կտրող բեռի և խիտ նյութերի համար: Դրա կառուցվածքը կարող է դիմակայել թրթռումներին և ուժին, որոնք գալիս են ավելի խորը կտրվածքներից: Ահա թե ինչու գործարանները կանխորոշված են մետաղական խանութների համար, որոնք կանխատեսելի հաստոցների կարիք ունեն:
Ջրաղացներն ընդգրկում են «կոշտ նյութերի ամբողջական սպեկտրի» տիրույթ, օրինակ՝
ամուր ալյումինե բլոկ
պղնձի համաձուլվածք
ածխածնային պողպատից , չժանգոտվող պողպատ
տիտանի խառնուրդ
գումարած բարձր կարծրության ինժեներական պլաստմասսա և հաստ կոմպոզիտներ
Կարողությունների արդյունքները գործնական են և կրկնվող:
խորը ակոս, որը մնում է ուղիղ
հորատում և վերահսկվող գրպանում
ծանր պաշարների հեռացում առանց մեքենայի «հարձակման տակ» զգալու
Սառեցումը նույնպես կարևոր է կոշտ մետաղի ցիկլերի ժամանակ: Երբ բեռները մնում են բարձր, ջերմային կայունությունը օգնում է պահպանել գործիքի կյանքը և մակերևույթի ավարտը խմբաքանակներում:
Նյութական խումբ |
CNC երթուղիչը տեղավորվում է |
CNC Mill տեղավորվում |
Փայտե / MDF / ակրիլային տախտակներ |
Ուժեղ |
Նաև հնարավոր է (հաճախ ավելի թանկ) |
Փրփուր / PVC / կաշի / կաղապարներ |
Ուժեղ |
Օգտագործելի, բայց հազվադեպ՝ լավագույն արժեքը |
PCB սուբստրատ և բարակ շերտեր |
Ուժեղ |
Օգտագործելի է ճշգրիտ մետաղի հարակից մասերի համար |
Նիհար գունավոր մետաղներ (թեթև ալյումինե/արույր հայեցակարգ) |
Ժամանակ առ ժամանակ մակերեսային աշխատանք |
Ամուր է բազմաթիվ մետաղական պրոֆիլների համար |
Հաստ կոշտ պողպատ / կայուն խորը կտրվածքներ |
Վատ համընկնում |
Ուժեղ խաղ |
Օգտագործեք այս արագ զուգավորման կանոնը, երբ պլանավորում եք ձեր արտադրական խառնուրդը: Այն աշխատում է, քանի որ այն կապում է նյութի տեսակը այն, ինչ ակնկալում է մեքենայի կառուցվածքը կտրման ժամանակ:
Եթե ձեր աշխատանքը հիմնականում տախտակներ/թերթներ + փորագրություն/կտրում է , ընտրեք երթուղիչի տեղադրումը.
Այն արդյունավետ է վահանակների երթուղիների, ցուցանակների ոճի դասավորության և փափուկ նյութերի վրա կրկնվող փորագրման համար: Եթե ձեր աշխատանքը հիմնականում կոշտ մետաղական մասեր է + խորը առանձնահատկություններ + ամուր հանդուրժողականություն , ընտրեք ֆրեզերային հարմարեցում:.
Կոշտությունը և կտրող ուժը օգնում են չափերը կայուն պահել, մինչդեռ գործիքները ծանր աշխատանք են կատարում: Եթե հիշեք այս երկու տողերը, ձեր մեքենայի ընտրությունը դառնում է ավելի քիչ կռահելի: Այն դառնում է համընկնում այն ամենի միջև, ինչ դուք կտրում եք և ինչպես է մեքենան վարում կտրող ուժը:
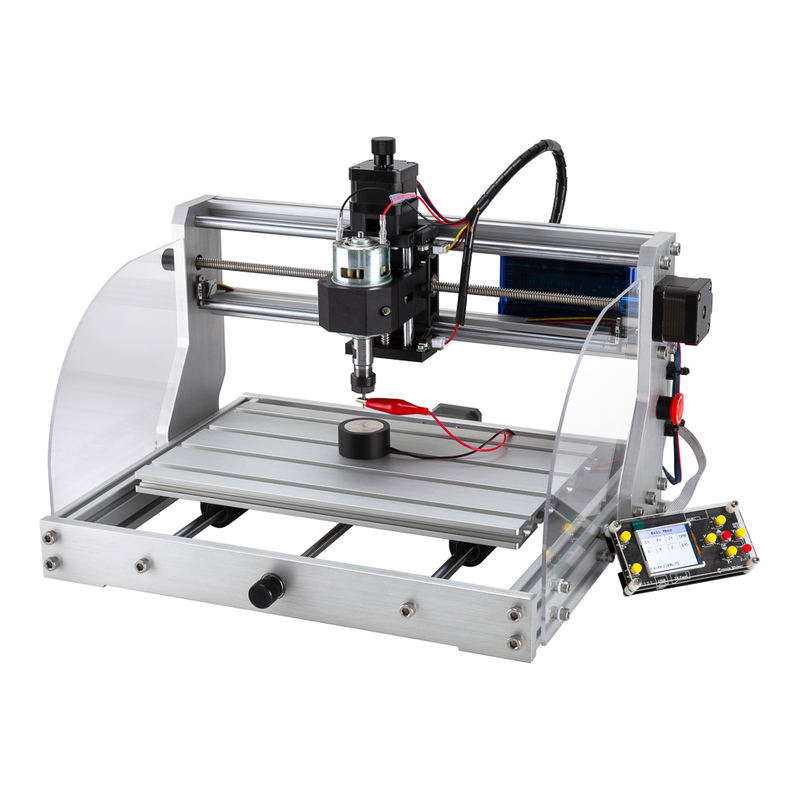
Երբ գնորդները որոնում են CNC Router vs CNC Mill , նրանք հաճախ սկսում են կպչուն գնից: Դա նորմալ է: Այնուհետև իրականությունը հարվածում է. գործիքավորումը, հովացումը, էներգիան և անգործությունը որոշում են դրա սեփականության իրական արժեքը:
Եթե դուք սխալ մեքենա եք ընտրել ձեր նյութերի համար, դուք պարզապես ժամանակ չեք կորցնում: Դուք վճարում եք կոտրված բեկորների, ջարդոնի և ավելի շատ սպասարկման աշխատանքների միջոցով, քան ձեր թիմը նախատեսել էր:
Նախնական արժեքը հիմնականում բխում է երկու ոլորտներից՝ մեքենաների կառուցվածքից և ճարմանդների ճարտարագիտությունից: Երթուղիչները սովորաբար օգտագործում են ավելի թեթև շրջանակ և համակարգ, որը հարմարեցված է արագության կտրման համար: Ջրաղացները սովորաբար օգտագործում են ծանր ձուլված շրջանակ և ավելի պահանջկոտ spindle setup: Ջրաղացները հաճախ կարիք ունեն հարմարեցված բարձր ոլորող մոմենտով ջրով հովացվող լիսեռների ձևավորման, ինչը ավելացնում է ծախսերը:
Ահա թե ինչու «բացը» կարող է հսկայական զգալ: Շատ խանութների համար հարմարեցված փոքր ջրաղացը հաճախ կարող է ~2–4 անգամ ավելի բարձր լինել , քան համեմատելի վերին մակարդակի երթուղիչի կատեգորիան, հատկապես, երբ spindle-ը և ջերմային կառավարումը տարբերվում են:
Երթուղիչի ձևավորում. ավելի թեթև շրջանակ, արագության վրա հիմնված շարժում, ավելի պարզ ջերմային ակնկալիքներ
Ջրաղացների կառուցվածքներ. ծանր ձուլված շրջանակ, կոշտության վրա կենտրոնացած դիզայն, բարձր ոլորող սպինդի և հովացման պահանջներ
Համակարգի համընկնում. spindle + կառավարման պահվածքն ազդում է այն ամենի վրա, ինչ դուք պետք է հաջորդ գնեք (սառեցում, VFD կարգավորում, պարագաներ)
Վարորդի ծախսերի կատեգորիա |
CNC երթուղիչն ընդդեմ CNC գործարանի ազդեցության |
Շրջանակ և կառուցվածք |
Ուղղորդիչը սովորաբար ավելի ցածր զանգված է; Ջրաղացի սովորաբար ավելի բարձր կոշտության արժեքը |
Spindle ճարտարագիտություն |
Երթուղիչը օպտիմիզացված է բարձր RPM ոճով կտրելու համար; Ջրաղացը օպտիմիզացված է բարձր ոլորող մոմենտ ստեղծելու համար, հաճախ ջրով սառեցված |
Ջերմային համակարգ |
Երթուղիչը հաճախ օդային սառեցնող; Ջրաղացը հաճախ պահանջում է հովացուցիչ նյութի սանտեխնիկա և կառավարում |
Ահա այն մասը, որը թիմերի մեծ մասը թերագնահատում է. Նույնիսկ եթե երթուղիչը սկզբից ավելի քիչ արժե, գործառնական ծախսերը կախված են նրանից, թե իրականում ինչ է պահանջում ձեր արտադրությունը: Երթուղիչները հաճախ ունենում են հովացուցիչ նյութի հետ կապված ավելի քիչ ծախսեր, քանի որ շատ կարգավորումներ օգտագործում են օդային հովացում: Նրանք դեռ կարիք ունեն կանոնավոր փոշու մաքրման և ստանդարտ սպասարկման, ինչը կառավարելի է:
Ջրաղացները սովորաբար աշխատում են ավելի շատ: Նրանք ակնկալում են ավելի մեծ էներգիայի սպառում: Նրանք նաև պահանջում են հովացուցիչ նյութի մատակարարում, հեղուկի մշակում և հեղուկի փոխարինման պլանավորում: Ծանր ծանրաբեռնվածության դեպքում գործարաններին անհրաժեշտ է ավելի շատ ստուգման և սպասարկման ցիկլեր՝ աշխատանքը կայուն պահելու համար:
Եվ հետո կա «ժամանակ մինչև ծախս»: Եթե երթուղիչն ավելի էժան է, բայց ձեր նյութական խառնուրդը այն դուրս է մղում հարմարավետության գոտուց, դուք կտեսնեք գործիքի կոտրվածք և ջարդոն: Դա արագ խնայողությունները վերածում է թաքնված կորուստների:
Երթուղիչի գործառնական արժեքի օրինակ.
ավելի քիչ հովացուցիչ հեղուկի արժեքը (հաճախ օդով սառեցված)
սովորական փոշու մաքրում և ստանդարտ սպասարկման արագություն
Ջրաղաց գործառնական ծախսերի օրինաչափություն.
ավելի բարձր էներգիայի օգտագործում
հովացուցիչ նյութի մատակարարում + հեղուկի ծախսերը ժամանակի ընթացքում
ավելի հաճախակի ստուգում ծանր կտրող բեռի տակ
Գործիքների կրելը բյուջեի լուռ մարդասպանն է: Կոշտ նյութերը արագացնում են կտրիչի մաշվածությունը: Ավելի բարձր կտրող բեռը նաև կտրուկ փոխում է գործիքի կյանքը: Այսպիսով, բիթերի գնման նույն գինը կարող է նշանակել գործիքի փոխարինման շատ տարբեր ժամկետներ:
Գործնականում այն այսպիսի տեսք ունի. երթուղիչի աշխատանքը, որը մնում է փայտի, MDF-ի, ակրիլի, փրփուրի, PVC-ի և PCB-ի նման աշխատանքի մեջ, կարող է երկարացնել գործիքակազմի կյանքը: Խիտ մետաղներ կտրելու համար ջրաղացը կարող է պահանջել ավելի սուր գործիքների ընտրություն, ավելի հաճախակի փոխարինումներ և գործընթացի ավելի խիստ հսկողություն՝ վաղ մաշվածությունը կանխելու համար:
Ինչու է փոխվում գործիքի կյանքը.
կոշտ նյութերը արագացնում են կտրիչի մաշվածությունը
բարձր կտրող բեռը փոխում է փոխարինման արագությունը
կտրող ուժի հետևողականությունը ազդում է գործիքների հավասարաչափ սթրեսի վրա
A: Կառուցվածքը և spindle պրոֆիլը: Երթուղիչները հարմարեցնում են ավելի փափուկ թիթեղների/փայտի/ՊՔԲ-ի աշխատանքին բարձր RPM-ով և ավելի ցածր պտտող մոմենտով: Ջրաղացները հարմարեցնում են կոշտ մետաղներին՝ ցածր պտույտ/րոպեով, ավելի մեծ ոլորող մոմենտով և ավելի խորը կտրումներով:
A: Այո փափուկ/գունավոր նյութերի կամ թեթև ալյումինի աշխատանքի համար: Այն իդեալական չէ ծանր, խորը կտրելու համար կոշտ պողպատի երկարաժամկետ կտրվածքի համար:
A: Այո: Ջրաղացները կարող են փորագրել, բայց դրանց գործիքավորումը և կոշտությունը հիմնականում օպտիմիզացված են մետաղի մշակման համար, ուստի փորագրությունը կարող է երկրորդական գործողություն լինել:
A: CNC ջրաղացները սովորաբար ավելի ճշգրիտ և կրկնվող են ամուր հանդուրժողականության համար՝ ավելի ծանր կոշտության պատճառով:
A: Երթուղիչները հաճախ սկզբում ավելի քիչ են արժենալ: Ջրաղացները կարող են ավելի էժան լինել ընդհանուր արժեքով, երբ երթուղիչի սահմանափակումները կարող են հանգեցնել ջարդոնի կամ կոտրված գործիքների:
A: Սովորաբար այո, կարծր մետաղների կայունության և գերտաքացման վերահսկման համար:


