
មើល៖ 0 អ្នកនិពន្ធ៖ កម្មវិធីនិពន្ធគេហទំព័រ ពេលវេលាបោះពុម្ព៖ 2026-08-03 ប្រភពដើម៖ គេហទំព័រ


ចុះប្រសិនបើ CNC 'upgrade' របស់អ្នកបណ្តាលឱ្យឧបករណ៍ខូច និងសំណល់អេតចាយ? បញ្ហាពិតជាធម្មតាគឺការផ្គូផ្គងម៉ាស៊ីនមិនមែនប្រតិបត្តិករទេ។
ទាំងពីរគឺជាម៉ាស៊ីន CNC ប៉ុន្តែពួកគេត្រូវបានបង្កើតឡើងសម្រាប់ការពិតនៃការកាត់ផ្សេងគ្នា។ នោះមានន័យថា ភាពរឹងនៃរចនាសម្ព័ន្ធ ល្បឿនបង្វិល/កម្លាំងបង្វិលជុំ និងសម្ភារៈសម.
នៅក្នុងការប្រកាសនេះ អ្នកនឹងទទួលបានការពន្យល់ច្បាស់លាស់ អំពី CNC Router vs CNC Mill ។ អ្នកនឹងរៀនថាតើមួយណាសមនឹងការងារសន្លឹកធំដែលទន់ជាង ហើយមួយណាដែលគាំទ្រផ្នែកជាក់លាក់នៃលោហៈរឹង។
នៅចុងបញ្ចប់ អ្នកនឹងដឹងពីរបៀបជ្រើសរើសដោយសម្ភារៈរបស់អ្នក តម្រូវការល្បឿនវដ្ត និងតម្លៃសរុបនៃភាពជាម្ចាស់។
នៅពេលអ្នកទិញឧបករណ៍កាត់ថ្មី ការតក់ស្លុតដំបូងគឺរាងកាយ។ វាមើលទៅដូចជាគ្រួសារឧបករណ៍ពីរផ្សេងគ្នា។ នោះគឺដោយសារតែ CNC Router vs CNC Mill រចនាភាពរឹងម៉ាំពាណិជ្ជកម្មសម្រាប់ល្បឿនតាមវិធីផ្សេងៗគ្នា។ ម៉ាស៊ីនមួយចង់ផ្លាស់ទីយ៉ាងលឿនលើការងារផ្ទះល្វែងធំ។ ម្នាក់ទៀតចង់ទប់ទល់នឹងកម្លាំងកាត់ធ្ងន់នៅក្នុងលោហៈ។
ការដំឡើង ភាគច្រើន រ៉ោតទ័រ CNC ប្រើការរចនារចនាសម្ព័ន្ធ gantry ។ គិតវាដូចនេះ៖ តុធ្វើការថេរមួយនៅស្ងៀម ខណៈពេលដែលឈើឆ្កាងដែលរំកិលទៅមុខមានក្បាលកាត់។ បន្ទាប់មកក្បាល spindle ធ្វើដំណើរឆ្លងកាត់ X/Y/Z ដូច្នេះវា 'skates' លើផ្ទៃសម្ភារៈ។
ផលប៉ះពាល់ជាក់ស្តែងបង្ហាញយ៉ាងឆាប់រហ័សនៅជាន់ហាង។
ពួកវាច្រើនតែផ្តល់អាទិភាពដល់ ចលនាលឿន និងម៉ាសម៉ាស៊ីនទាប។
ពួកវាមានគោលបំណងសម្រាប់ល្បឿនក្នុងការកាត់សម្ភារៈដែលទន់ជាងមុន មិនមែនភាពធន់នឹងកម្លាំងកាត់អតិបរមានោះទេ។
នៅពេលដែលការងាររបស់អ្នកគឺជាការងារសន្លឹក ពួកគេមានអារម្មណ៍ធម្មជាតិ និងមានប្រសិទ្ធភាព។
ជម្រើសស៊ុមជាធម្មតាឆ្លុះបញ្ចាំងពីគោលដៅនោះ។ ប្រព័ន្ធធាតុជាច្រើនពឹងផ្អែកលើ នៃស៊ុមសមាសធាតុអាលុយមីញ៉ូម / ABS ។ គំនិត អ្នកក៏នឹងឮទស្សនវិជ្ជា 'អាលុយមីញ៉ូមច្រើន ជាតិដែកតិច' សម្រាប់រ៉ោតទ័រ។ វាជួយរក្សាទម្ងន់ចុះក្រោម និងបង្កើនល្បឿន ជាពិសេសសម្រាប់ការធ្វើដំណើរលើក្តារ និងការរត់ឆ្លាក់។
ការមើលឃើញរហ័សនៃប្លង់រ៉ោតទ័រធម្មតា (គំនិត)
ផ្នែក |
ចលនាទូទៅ |
ហេតុអ្វីបានជាវាសំខាន់ |
តុធ្វើការ |
ស្ថានី |
តោងបន្ទះធំដោយសុវត្ថិភាព |
Gantry |
ផ្លាស់ទីក្នុង X/Y |
គ្របដណ្តប់លើផ្ទៃធំយ៉ាងឆាប់រហ័ស |
ក្បាល spindle |
ផ្លាស់ទីក្នុង Z |
គ្រប់គ្រងជម្រៅសម្រាប់ការឆ្លាក់/កាត់ |
Spindle |
ទម្រង់ RPM ខ្ពស់។ |
គាំទ្រការកាត់ពន្លឺលឿន |
រោងម៉ាស៊ីន CNC ចាប់ផ្តើមពីផ្នត់គំនិតផ្សេងគ្នា៖ ម៉ាស៊ីនត្រូវតែទប់ទល់នឹងការកាត់។ រោងម៉ាស៊ីនកិនស្រូវជាច្រើនប្រើគ្រែធ្ងន់ថេរ និងជួរឈរ spindle ស្ថានី។ តាមគំនិត ក្បាលកាត់នៅតែរឹង ខណៈពេលដែលកៅអីធ្វើការផ្លាស់ទីនៅក្រោមវា។
ភាពរឹងប៉ឹងនោះ គឺជាចំណុចទាំងមូល។ ម៉ាស៊ីនកិនជាទូទៅពឹងផ្អែកលើ គ្រែដែកធ្ងន់ / ស៊ុមរឹង ដើម្បីស្រូបយករំញ័រកាត់។ នៅពេលដែលឧបករណ៍ដែកខាំខ្លាំង រចនាសម្ព័ន្ធរក្សារូបរាងរបស់វា។ លទ្ធផលគឺស្ថេរភាពនៅក្រោមបន្ទុកធ្ងន់ជាពិសេសក្នុងអំឡុងពេលប្រតិបត្តិការជ្រៅ។
អ្នកនឹងឃើញប្រាក់ខែនៅក្នុងការងារពិត៖
កាន់តែប្រសើរសម្រាប់ ចង្អូរជ្រៅ ការខួង និងការដកភាគហ៊ុនធ្ងន់
កាន់តែប្រសើរសម្រាប់ ការគ្រប់គ្រងវិមាត្រដ៏តឹងរ៉ឹង នៅពេលដែលការផ្ទុកឡើងខ្ពស់។
លទ្ធផលដែលអាចទស្សន៍ទាយបានកាន់តែច្រើននៅពេលដែលបន្ទះសៀគ្វី និងកម្លាំងកាត់មានភាពឃោរឃៅ
ប្រសិនបើអ្នកធ្លាប់មើលរ៉ោតទ័រ 'sing' អំឡុងពេលឆ្លងកាត់ខ្លាំង អ្នកដឹងពីភាពខុសគ្នាភ្លាមៗ។ រោងម៉ាស៊ីនត្រូវបានសាងសង់ឡើងដើម្បីសើមកម្លាំងទាំងនោះ ជំនួសឱ្យការទទួលយកពួកគេ។
គំនូសព្រាងគំនិត៖ តក្កវិជ្ជារោងម៉ាស៊ីនធម្មតា (មិនធ្វើមាត្រដ្ឋាន)
ផ្នែក |
តួនាទីរួម |
លទ្ធផលធម្មតា។ |
គ្រែធ្ងន់ |
ថេរ, ម៉ាស់ខ្ពស់។ |
កាត់បន្ថយរំញ័រនៅពេលកាត់បន្ទុក |
ជួរឈរ spindle |
ស្ថានី & រឹង |
ទីតាំងឧបករណ៍មានស្ថេរភាព |
កន្លែងធ្វើការ |
ផ្លាស់ទីក្នុង X/Y |
ផ្លូវកាត់ផ្នែកជាក់លាក់ |
ឧបករណ៍ |
រចនាប័ទ្ម carbide សម្រាប់លោហៈ |
គាំទ្រដល់វដ្តកាត់ដែលមានកម្លាំងបង្វិលជុំខ្ពស់។ |
ឥឡូវនេះអ្នកទិញផ្នែកយកចិត្តទុកដាក់អំពី: តើមានអ្វីផ្លាស់ប្តូរនៅពេលផលិតកម្មចាប់ផ្តើម។
ភាពរឹងកាន់តែច្រើន → សមត្ថភាពកាត់ខ្ពស់ជាងមុន → ម៉ាស៊ីនដែករឹងកាន់តែប្រសើរ
រោងម៉ាស៊ីនកិនតឹងនៅពេលដែលឧបករណ៍ធ្លាក់ចុះ ឬហោប៉ៅយ៉ាងជ្រៅ។ រចនាសម្ព័ន្ធនោះជួយរក្សាភាពត្រឹមត្រូវនៅពេលដែលបន្ទុកកាត់កើនឡើង។
យានជំនិះដែលមានចលនាស្រាលជាងមុន → ល្បឿនធ្វើដំណើរល្អសម្រាប់សន្លឹក/ក្តារ → មិនសូវស័ក្តិសមសម្រាប់ការផ្ទុកលោហៈជ្រៅដែលទ្រទ្រង់
រ៉ោតទ័រអាចគ្របដណ្តប់លើផ្ទៃបានយ៉ាងលឿន។ ពួកវាល្អណាស់នៅពេលដែលវដ្តរបស់អ្នកលឿន ហើយការឆ្លងកាត់ស្ថិតនៅក្នុងដែនកំណត់រឹងរបស់វា។
នេះជាការបកប្រែអ្នកទិញដែលសន្សំប្រាក់។ ប្រសិនបើអ្នកមានគម្រោងកាត់ លោហៈរឹងក្រាស់ រចនាសម្ព័ន្ធជាធម្មតាសម្រេចជោគជ័យច្រើនជាងលក្ខណៈបច្ចេកទេសទីផ្សារ។ រចនាសម្ព័ន្ធខុសអាចប្រែក្លាយ 'ភាពជាក់លាក់' ទៅជាសំណល់អេតចាយ ពីព្រោះការរំញ័រ និងការផ្លាតបង្ហាញជាវិមាត្រមិនល្អ ឧបករណ៍ខូច និងការបញ្ចប់ផ្ទៃមិនជាប់គ្នា។
តម្រុយម៉ាក ត្រូវបានដាក់យ៉ាងរលូន៖ នៅក្នុងបន្ទាត់ផលិតផលដែលផ្តោតលើ spindle ក្រុមហ៊ុនផលិតដូចជា Zhong Hua Jiang (Huajiang Group) សង្កត់ធ្ងន់លើប្រព័ន្ធ spindle ដែលផ្គូផ្គង និងគ្រប់គ្រងឥរិយាបថចំពោះប្រភេទម៉ាស៊ីន។ ការតម្រឹមនោះសំខាន់ព្រោះភាពរឹង និងការគ្រប់គ្រង spindle ដំណើរការជាមួយគ្នា មិនមែនដោយឡែកពីគ្នានោះទេ។ វាជាផ្នែកមួយនៃមូលហេតុដែលប្រព័ន្ធប្រភេទរ៉ោតទ័រផ្តល់អាទិភាពដល់ទម្រង់ល្បឿន ខណៈពេលដែលប្រព័ន្ធប្រភេទម៉ាស៊ីនផ្តល់អាទិភាពដល់លក្ខខណ្ឌកាត់ដែលមានកម្លាំងបង្វិលជុំខ្ពស់ និងស្ថិរភាព។
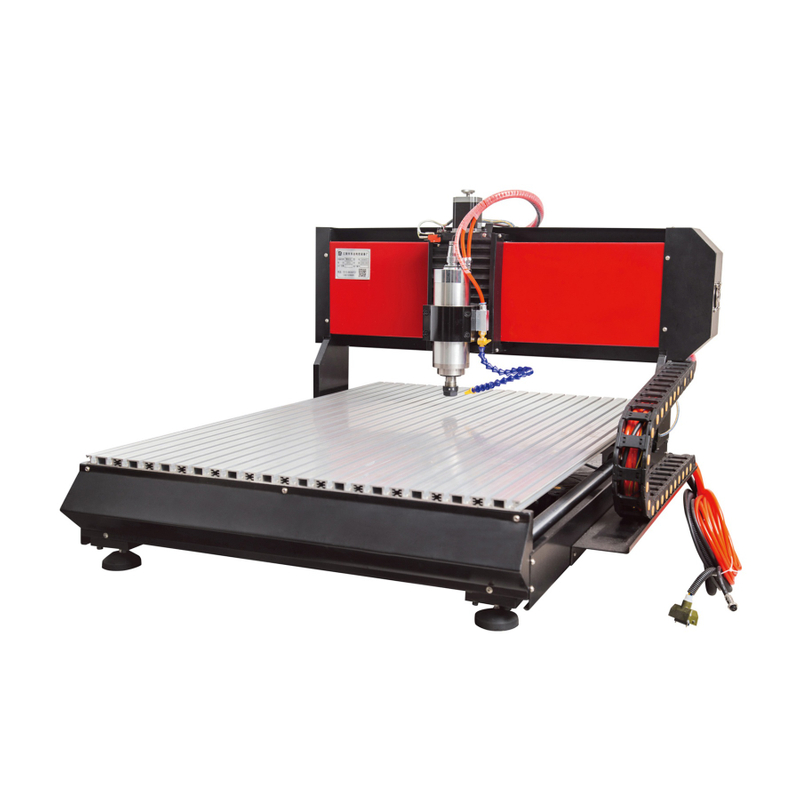
នៅពេលដែលមនុស្សប្រៀបធៀប CNC Router ទល់នឹង CNC Mill ពួកគេតែងតែនិយាយអំពីវត្ថុធាតុដើមជាមុនសិន។ ប៉ុន្តែរឿងពិតចាប់ផ្តើមពីអាកប្បកិរិយារបស់ spindle ។ ល្បឿន និងកម្លាំងបង្វិលជុំ រាល់ការឆ្លងកាត់ដែលអ្នករត់។ បន្ទាប់មកវាកំណត់រូបរាងផ្ទៃរបស់អ្នក អាយុកាលឧបករណ៍ និងអត្រាសំណល់អេតចាយ។
រ៉ោតទ័រ និងម៉ាស៊ីនកិនទាំងពីរយកសម្ភារៈចេញ។ ពួកគេគ្រាន់តែធ្វើវាក្នុង 'អារម្មណ៍។' មនុស្សម្នាក់ព្យាយាមផ្លាស់ទីយ៉ាងលឿន និងកាត់បន្ថយស្រាល។ មួយទៀតប្រយុទ្ធនឹងបន្ទុកធ្ងន់ដោយមានលំនឹងដ៏សាហាវ។
លំនាំ spindle ធម្មតា router CNC គឺ RPM ខ្ពស់ និងការកាត់គ្រឿងកុំព្យូទ័រលឿនជាងមុន។ ប៊ីតវិលលឿន ដូច្នេះសម្ភារៈធ្វើពីឈើ ប្លាស្ទិក និងក្តារកាត់យ៉ាងស្អាត។ ពួកគេក៏មានទំនោរផលិតកម្លាំងបង្វិលទាបជាងម៉ាស៊ីនកិនផងដែរ។
ការដោះដូរនោះផ្លាស់ប្តូរយុទ្ធសាស្រ្តម៉ាស៊ីនរបស់អ្នក។ ជាធម្មតា អ្នករក្សាការកាត់លឿន និងស្រាល។ អ្នកជៀសវាងការធ្លាក់ចូលជ្រៅទៅក្នុងដែករឹង ពីព្រោះរចនាសម្ព័ន្ធ និងកម្លាំងបង្វិលជុំមិនចង់បានការប្រយុទ្ធនោះ។
នេះជាអារម្មណ៍របស់ផលិតកម្មប្រចាំថ្ងៃ។ រ៉ោតទ័រដំណើរការល្អនៅពេលដែលការងារភាគច្រើនគឺការឆ្លាក់ កំណត់ផ្លូវ និងទម្រង់រាក់។ ផ្លូវឧបករណ៍អាចដំណើរការយ៉ាងតឹងរ៉ឹង និងរហ័សដោយមិនចាំបាច់ផ្ទុកម៉ាស៊ីន ដូចជាការដកដែកចេញ។
សម្ភារៈទូទៅ 'តំបន់រីករាយ'៖
ឈើ, MDF , acrylic, ស្នោ, PVC
ការងារ ដូច PCB នៅលើក្តារ និងស្រទាប់ខាងក្រោម
រចនាប័ទ្មកាត់ធម្មតា៖
ការធ្វើដំណើរដ៏លឿន, ជម្រៅបានគ្រប់គ្រង, ការជម្រះបន្ទះឈីបស្ថិរភាព
អ្វីដែលត្រូវជៀសវាង៖
ទ្រទ្រង់ហោប៉ៅជ្រៅនៅក្នុងលោហធាតុរឹង
ម៉ាស៊ីន កិន CNC ប្រើផ្នត់គំនិត spindle ផ្សេងគ្នា៖ ល្បឿនបង្វិលទាប បូកនឹងកម្លាំងបង្វិលជុំខ្ពស់។ ការផ្គូផ្គងនោះគាំទ្រដល់វដ្តម៉ាស៊ីនដែលធ្ងន់ជាង។ វាគ្រប់គ្រងការខួងជ្រៅ ការខួង និងការដកស្តុកចេញដោយមិនមានការស្ទះ។
ម៉ាស៊ីនក៏រំពឹងថានឹងមានកម្លាំងកាត់កាន់តែច្រើន។ រចនាសម្ព័ន្ធម៉ាស៊ីនកិនអាចស្រូបយករំញ័រទាំងនោះ ខណៈពេលដែលរក្សាទីតាំងឧបករណ៍មានស្ថេរភាព។ នោះហើយជាមូលហេតុដែល 'ការងារដែកភាពជាក់លាក់' ជាធម្មតាចាប់ផ្តើមដោយការកិន។
ភាពត្រជាក់ក៏សំខាន់នៅទីនេះដែរ។ រោងម៉ាស៊ីនកិនស្រូវជាច្រើនពឹងផ្អែកលើឥរិយាបទ spindle ត្រជាក់ដោយទឹកសម្រាប់ប្រតិបត្តិការផ្ទុកខ្ពស់ជាបន្តបន្ទាប់។ បើគ្មានការគ្រប់គ្រងកម្ដៅនោះ ការពាក់ឧបករណ៍កើនឡើង និងកាត់បន្ថយភាពស៊ីសង្វាក់គ្នា។
ប្រតិបត្តិការជាក់ស្តែង 'mill-friendly'៖
ការគាំទ្រការខួងនិង tapping
ចង្អូរជ្រៅ និងដាក់ហោប៉ៅកាន់តែធ្ងន់
ការកែច្នៃផ្នែកអាលុយមីញ៉ូម ដែក និងអ៊ីណុកក្រាស់
ធម្មតា 'ប្រយ័ត្ន'៖
បន្ទះសៀគ្វី និងកំដៅត្រូវការការគ្រប់គ្រង មិនមែនជាការស្មានទេ។
កត្តា |
រ៉ោតទ័រ CNC (ធម្មតា) |
CNC Mill (ធម្មតា) |
ទម្រង់ spindle |
RPM ខ្ពស់ កម្លាំងបង្វិលជុំទាប |
RPM ទាប កម្លាំងបង្វិលជុំខ្ពស់។ |
ការរំពឹងទុកនៃកម្លាំងកាត់ |
បន្ទុកស្រាលទៅមធ្យម |
បន្ទុកកាត់ធ្ងន់ |
សម្ភារៈសមបំផុត។ |
ឈើ / MDF / អាគ្រីលីក / ស្នោ / PVC / PCB ដូច |
ដែក/ដែកអ៊ីណុក/ទីតានីញ៉ូម/យ៉ាន់ស្ព័រ និងច្រើនទៀត |
វិធីសាស្រ្តត្រជាក់ |
ជាញឹកញាប់ខ្យល់ត្រជាក់ |
ជាញឹកញាប់ទឹកត្រជាក់សម្រាប់បន្ទុកទ្រទ្រង់ |
លេខល្បឿនមានន័យតែអ្វីមួយនៅពេលដែលវាស្ថិតនៅថេរក្នុងពេលកាត់។ នោះហើយជាមូលហេតុដែល VFD ( ឧបករណ៍បញ្ជាប្រេកង់អថេរ ) / ការផ្គូផ្គង Inverter ក្លាយជាតម្រូវការប្រព័ន្ធ មិនមែនជាការអាប់ដេតតាមជម្រើសទេ។
រ៉ោតទ័រ និងម៉ាស៊ីនកិនទាំងពីរត្រូវការការគ្រប់គ្រង spindle ជាប់លាប់។ នៅក្នុងការរត់ពិតប្រាកដ ល្បឿនមិនស្ថិតស្ថេរបង្ហាញជារលក ភាពមិនស៊ីសង្វាក់របស់ឧបករណ៍ និងបញ្ហាដែលកើតឡើងម្តងទៀត។ វាក៏ប៉ះពាល់ដល់របៀបដែលអត្រាចំណី 'ដី' លើសម្ភារៈផងដែរ។
ឧទាហរណ៍ក្រុមហ៊ុនផលិតដែលផ្តោតលើ spindle មួយចំនួនចូលចិត្ត Zhong Hua Jiang (Huajiang Group) រចនាប្រព័ន្ធ spindle រួមជាមួយនឹង ការផ្គូផ្គង VFD/inverter ដើម្បីគាំទ្រការគ្រប់គ្រងល្បឿនដែលមានស្ថេរភាពនៅទូទាំងរ៉ោតទ័រ និងបន្ទាត់ប្រភេទម៉ាស៊ីនកិន។
សមាហរណកម្មនោះមានសារៈសំខាន់ព្រោះវាកាត់បន្ថយពេលវេលាកំណត់។ វាក៏ជួយក្រុមហៅក្នុងប៉ារ៉ាម៉ែត្រកាត់ដែលអាចទុកចិត្តបានឆាប់។
អ្វីដែលការគ្រប់គ្រងស្ថេរភាពជួយជាមួយ:
ការបញ្ចប់ផ្ទៃជាប់គ្នា។
អាយុកាលឧបករណ៍ដែលអាចព្យាករណ៍បាន។
វដ្តនៃការផលិតឡើងវិញ
នៅលើឥដ្ឋ ពេលវេលាវដ្តគឺជាកន្លែងដែលអតិថិជនមានអារម្មណ៍ខុសគ្នា។ រ៉ោ តទ័រ CNC ជារឿយៗធ្វើឱ្យវដ្តខ្លីសម្រាប់សម្ភារៈទន់ ដោយសារតែការកាត់ល្បឿនលឿនរក្សាការដកបន្ទះឈីបឱ្យមានប្រសិទ្ធភាព។ ផ្លូវឧបករណ៍អាចផ្លាស់ទីបានយ៉ាងលឿនលើតំបន់ធំដោយមិនទាមទារកម្លាំងបង្វិលខ្លាំង។
ម៉ាស៊ីន កិន CNC ច្រើនតែដំណើរការវដ្តវែងជាង ដោយសារវត្ថុធាតុដើមរឹងត្រូវការចំណីដោយប្រុងប្រយ័ត្ន ប្រតិបត្តិការកាន់តែស៊ីជម្រៅ និងការគ្រប់គ្រងកម្ដៅ។ ប៉ុន្តែរោងម៉ាស៊ីន 'ឈ្នះ' ព្រោះវាអាចរុញច្រានដែករឹងដោយភាពជឿជាក់។ វដ្តអាចយូរជាងនេះ ប៉ុន្តែផ្នែកនេះចេញមកភ្លាមៗនៅពេលដំបូង។
ការដោះស្រាយបញ្ហារហ័សនៃតក្កវិជ្ជារចនាប័ទ្មតំណ៖ ប្រសិនបើអ្នករុញជម្រៅ/ចំណីរបស់រ៉ោតទ័រទៅជាលោហធាតុរឹង ការរំញ័រ និងហានិភ័យនៃការខូចខាតកើនឡើង។ ការជជែកគ្នាលេង គុណភាពផ្ទៃធ្លាក់ចុះ ហើយអ្នកចំណាយសម្រាប់វានៅក្នុងឧបករណ៍ដែលខូច និងដំណើរការឡើងវិញ។
រោគសញ្ញានៅជាន់ហាងនៃការផ្គូផ្គងខុស៖
រ៉ោតទ័រជជែកកំឡុងពេលឆ្លងកាត់ពិបាក
ការឡើងកំដៅរបស់រោងម៉ាស៊ីនកិនពីការគ្រប់គ្រងម៉ាស៊ីនត្រជាក់មិនល្អ
វិមាត្រមិនស៊ីសង្វាក់គ្នាដោយសារតែកម្លាំងកាត់មិនស្ថិតស្ថេរ
ការជ្រើសរើសរវាង CNC Router ទល់នឹង CNC Mill គឺពិតជាអំពីសម្ភារៈ និងអ្វីដែលម៉ាស៊ីនអាច 'ងាយស្រួល' រុញច្រាន។ ជារឿយៗមនុស្សលោតត្រង់ទៅ RPM ឬលក្ខណៈពិសេសម៉ាក។ នៅក្នុងការអនុវត្តជាក់ស្តែង កម្លាំងកាត់ ភាពរឹង និងឥរិយាបថរបស់បន្ទះឈីប សម្រេចលទ្ធផលបានលឿន។
នៅពេលដែលយើងផ្គូផ្គងម៉ាស៊ីនទៅនឹងថ្នាក់សម្ភារៈត្រឹមត្រូវ អ្វីគ្រប់យ៉ាងនឹងមានអារម្មណ៍រលូនជាងមុន៖ ការបំបែកឧបករណ៍តិចជាងមុន គែមស្អាតជាងមុន និងសំណល់អេតចាយតិចជាងមុន។ នៅពេលដែលយើងមិនត្រូវគ្នា វាជាធម្មតាមានការជជែកគ្នា ការឡើងកំដៅ និងឧបករណ៍កាត់រិល ដែលមានតម្លៃច្រើនជាងការសន្សំដើម។
រ៉ោតទ័រ ជាធម្មតាបញ្ចេញពន្លឺលើផ្ទៃការងារទន់ និងដង់ស៊ីតេមធ្យម។ វាត្រូវបានសម្រួលសម្រាប់ការកាត់ទម្ងន់លឿន និងស្រាលជាង។ នោះហើយជាមូលហេតុដែលផ្នែកក្តារ ការឆ្លាក់ និងការងារសន្លឹកគឺជាកន្លែងដែលក្រុមមើលឃើញភាពស៊ីសង្វាក់គ្នាល្អបំផុត។
នេះគឺជាបញ្ជីដែលងាយស្រួលប្រើរ៉ោតទ័រពីគំរូហាងពិតប្រាកដ៖
ឈើ, MDF , acrylic, ស្នោ, PVC
ស្រទាប់ខាងក្រោម PCB និងស្រទាប់បន្ទះស្តើង
ស្បែកសម្រាប់ឆ្លាក់ គែមផ្លូវ និងគំរូ
លោហធាតុទន់ដែលមិនមានជាតិដែក (គំនិតអាលុយមីញ៉ូមស្រាល/លង្ហិន)
ដំណើរការរ៉ោតទ័រមានព្រំដែន។ ម្តងម្កាល អាលុយមីញ៉ូមទន់រាក់គឺអាចធ្វើទៅបាន ប៉ុន្តែការកាត់ដែកក្រាស់ ឬរឹងរយៈពេលវែងគឺមិនស៊ីគ្នាសម្រាប់ភាពរឹងរ៉ោតទ័រធម្មតា។ ប្រសិនបើអ្នកសាកល្បងវាយ៉ាងណាក៏ដោយ ជាធម្មតា ពួកវាបាត់បង់ស្ថេរភាពពាក់កណ្តាល។ ឧបករណ៍ពាក់ស្ពឺ ហើយវិមាត្ររសាត់។
ម៉ាស៊ីន កិន CNC ត្រូវបានបង្កើតឡើងសម្រាប់ការកាត់បន្ទុកធ្ងន់ជាង និងវត្ថុធាតុដើមក្រាស់។ រចនាសម្ព័ន្ធរបស់វាអាចគ្រប់គ្រងរំញ័រ និងកម្លាំងដែលកើតចេញពីការកាត់កាន់តែជ្រៅ។ នោះហើយជាមូលហេតុដែលរោងម៉ាស៊ីនកិនស្រូវគឺជាលំនាំដើមសម្រាប់ហាងដែកដែលត្រូវការម៉ាស៊ីនដែលអាចព្យាករណ៍បាន។
Mills គ្របដណ្តប់ជួរ 'Hard material full-spectrum' ដូចជា៖
រឹង ប្លុកអាលុយមីញ៉ូម
លោហធាតុស្ពាន់
ដែកកាបូន, ដែកអ៊ីណុក
យ៉ាន់ស្ព័រទីតានីញ៉ូម
បូករួមទាំងប្លាស្ទិកវិស្វកម្មដែលមានភាពរឹងខ្ពស់ និងសមាសធាតុក្រាស់
លទ្ធផលនៃសមត្ថភាពគឺជាក់ស្តែង និងអាចធ្វើម្តងទៀតបាន។
ចង្អូរជ្រៅដែលនៅត្រង់
ការខួង និងគ្រប់គ្រងហោប៉ៅ
ការដកភាគហ៊ុនធ្ងន់ដោយមិនមានអារម្មណ៍ថាម៉ាស៊ីន 'ស្ថិតនៅក្រោមការវាយប្រហារ'
ភាពត្រជាក់ក៏សំខាន់ផងដែរក្នុងអំឡុងពេលវដ្តលោហៈរឹង។ នៅពេលដែលការផ្ទុកឡើងខ្ពស់ ស្ថេរភាពកម្ដៅជួយរក្សាអាយុកាលរបស់ឧបករណ៍ និងការបញ្ចប់ផ្ទៃឱ្យស្ថិតស្ថេរតាមបណ្តុំ។
ក្រុមសម្ភារៈ |
រ៉ោតទ័រ CNC សម |
CNC Mill សម |
បន្ទះឈើ / MDF / អាគ្រីលីក |
ខ្លាំង |
អាចធ្វើទៅបានផងដែរ (ជាញឹកញាប់ថ្លៃជាង) |
Foam / PVC / ស្បែក / គំរូ |
ខ្លាំង |
អាចប្រើបាន ប៉ុន្តែកម្រមានតម្លៃល្អបំផុត |
ស្រទាប់ខាងក្រោម PCB និងស្រទាប់ស្តើង |
ខ្លាំង |
អាចប្រើបានសម្រាប់ផ្នែកដែលនៅជាប់នឹងលោហៈច្បាស់លាស់ |
លោហធាតុដែលមិនមានជាតិដែកស្តើង (គំនិតអាលុយមីញ៉ូមស្រាល/លង្ហិន) |
ការងាររាក់ ៗ ម្តងម្កាល |
រឹងមាំសម្រាប់ទម្រង់ដែកជាច្រើន។ |
ដែកថែបរឹងក្រាស់ / ការកាត់ជ្រៅដែលមាននិរន្តរភាព |
ការប្រកួតមិនល្អ |
ការប្រកួតខ្លាំង |
ប្រើច្បាប់ផ្គូផ្គងរហ័សនេះ នៅពេលអ្នករៀបចំគម្រោងផលិតកម្មរបស់អ្នក។ វាដំណើរការព្រោះវាភ្ជាប់ប្រភេទសម្ភារៈទៅនឹងអ្វីដែលរចនាសម្ព័ន្ធម៉ាស៊ីនរំពឹងទុកអំឡុងពេលកាត់។
ប្រសិនបើការងាររបស់អ្នកភាគច្រើនជា ក្តារ/សន្លឹក + ឆ្លាក់/កាត់ សូមជ្រើសរើស router-fit.
វាមានប្រសិទ្ធភាពសម្រាប់ការកំណត់ផ្លូវបន្ទះ ប្លង់តាមផ្លាកសញ្ញា និងការឆ្លាក់ដដែលៗលើវត្ថុធាតុទន់។ ប្រសិនបើការងាររបស់អ្នកភាគច្រើនជា ផ្នែកដែករឹង + លក្ខណៈស៊ីជម្រៅ + ភាពអត់ធ្មត់ សូមជ្រើសរើស ម៉ាស៊ីនកិនសម.
សមត្ថភាពរឹង និងកម្លាំងកាត់ជួយរក្សាវិមាត្រឱ្យស្ថិតស្ថេរ ខណៈពេលដែលឧបករណ៍ធ្វើការងារធ្ងន់។ ប្រសិនបើអ្នករក្សាបន្ទាត់ទាំងពីរនេះក្នុងចិត្ត នោះជម្រើសម៉ាស៊ីនរបស់អ្នកនឹងមិនសូវមានការស្មានទេ។ វាក្លាយជាការផ្គូផ្គងរវាងអ្វីដែលអ្នកកាត់ និងរបៀបដែលម៉ាស៊ីនគ្រប់គ្រងកម្លាំងកាត់។
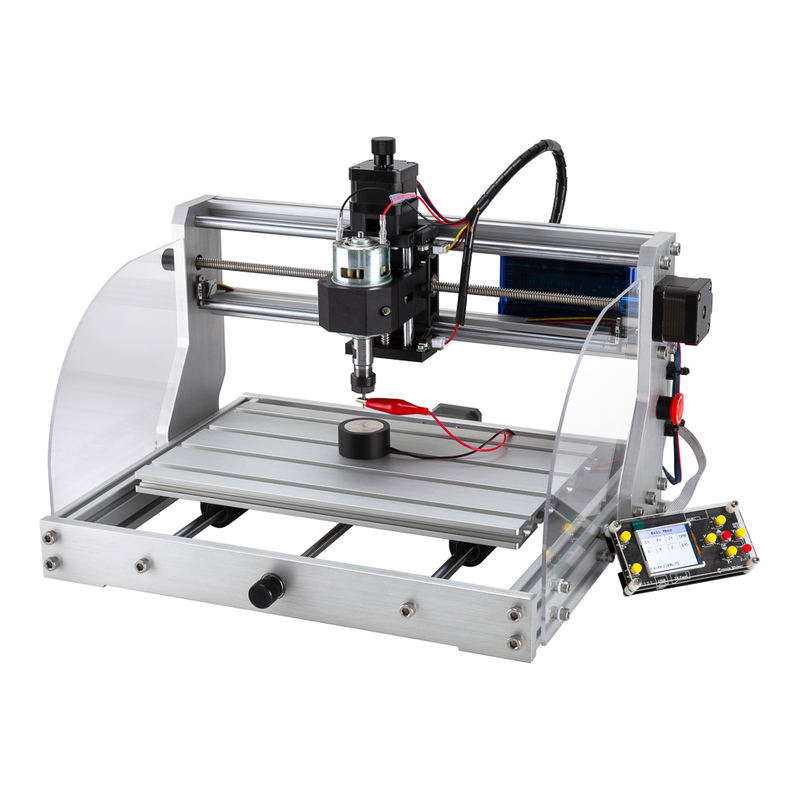
នៅពេលដែលអ្នកទិញស្វែងរក CNC Router ទល់នឹង CNC Mill ពួកគេតែងតែចាប់ផ្តើមជាមួយនឹងតម្លៃស្ទីគ័រ។ នោះជារឿងធម្មតា។ បន្ទាប់មក ការពិតកើតឡើង៖ ឧបករណ៍ ភាពត្រជាក់ ថាមពល និងពេលវេលារងចាំកំណត់តម្លៃពិតប្រាកដនៃការកាន់កាប់វា។
ប្រសិនបើអ្នកជ្រើសរើសម៉ាស៊ីនខុសសម្រាប់សម្ភារៈរបស់អ្នក អ្នកមិនគ្រាន់តែបាត់បង់ពេលវេលានោះទេ។ អ្នកបង់ប្រាក់តាមរយៈប៊ីតដែលខូច បំណែកសំណល់ និងការងារថែទាំច្រើនជាងក្រុមរបស់អ្នកដែលបានគ្រោងទុក។
ថ្លៃដើមចម្បងគឺមកពីផ្នែកពីរ៖ រចនាសម្ព័ន្ធម៉ាស៊ីន និងវិស្វកម្ម spindle ។ រ៉ោតទ័រ ជាធម្មតាប្រើស៊ុមស្រាលជាងមុន និងប្រព័ន្ធដែលត្រូវបានសម្រួលសម្រាប់ការកាត់ល្បឿន។ រោងម៉ាស៊ីនកិនស្រូវជាទូទៅប្រើស៊ុមខាសធ្ងន់ និងការដំឡើង spindle ដែលទាមទារកាន់តែច្រើន។ រោងម៉ាស៊ីនកិនស្រូវជាញឹកញាប់ត្រូវការការរចនា spindle ទឹកដែលមានកម្លាំងបង្វិលជុំខ្ពស់តាមតម្រូវការ ដែលបន្ថែមការចំណាយ។
នោះហើយជាមូលហេតុដែល 'gap' អាចមានអារម្មណ៍ថាមានទំហំធំ។ សម្រាប់ហាងជាច្រើន រោងម៉ាស៊ីនកិនតូចតាមតម្រូវការអាច ខ្ពស់ជាង ~ 2-4 ដង នៃប្រភេទរ៉ោតទ័រលំដាប់កំពូលដែលអាចប្រៀបធៀបបាន ជាពិសេសនៅពេលដែល spindle និងការគ្រប់គ្រងកម្ដៅខុសគ្នា។
រ៉ោតទ័របង្កើត៖ ស៊ុមស្រាលជាងមុន ចលនាតម្រង់ទិសល្បឿន ការរំពឹងទុកកម្ដៅសាមញ្ញជាង
ការសាងសង់រោងម៉ាស៊ីន៖ ស៊ុមតួធ្ងន់ ការរចនាផ្តោតលើភាពរឹង កម្លាំងបង្វិលជុំខ្ពស់ និងតម្រូវការត្រជាក់
ការផ្គូផ្គងប្រព័ន្ធ៖ spindle + ឥរិយាបទគ្រប់គ្រងប៉ះពាល់ដល់អ្វីដែលអ្នកត្រូវទិញបន្ទាប់ (ម៉ាស៊ីនត្រជាក់ ការដំឡើង VFD គ្រឿងបន្លាស់)
ប្រភេទអ្នកបើកបរថ្លៃដើម |
CNC Router vs CNC Mill ផលប៉ះពាល់ |
ស៊ុមនិងរចនាសម្ព័ន្ធ |
រ៉ោតទ័រជាធម្មតាមានម៉ាស់ទាប; Mill ជាធម្មតាមានតម្លៃថ្លៃជាងរឹង |
វិស្វកម្ម spindle |
រ៉ោតទ័របានធ្វើឱ្យប្រសើរសម្រាប់ការកាត់រចនាប័ទ្ម RPM ខ្ពស់; ម៉ាស៊ីនកិនត្រូវបានធ្វើឱ្យប្រសើរសម្រាប់កម្លាំងបង្វិលខ្ពស់ ជាញឹកញាប់ត្រជាក់ដោយទឹក។ |
ប្រព័ន្ធកំដៅ |
រ៉ោតទ័រជាញឹកញាប់ខ្យល់ - ត្រជាក់; រោងម៉ាស៊ីនកិនស្រូវច្រើនតែត្រូវការប្រព័ន្ធទឹក និងការគ្រប់គ្រងម៉ាស៊ីនត្រជាក់ |
នេះជាផ្នែកដែលក្រុមភាគច្រើនប៉ាន់ស្មានមិនដល់។ ទោះបីជារ៉ោតទ័រមានតម្លៃតិចជាងមុនក៏ដោយ ការចំណាយលើដំណើរការអាស្រ័យលើអ្វីដែលផលិតកម្មរបស់អ្នកទាមទារ។ រ៉ោតទ័រជាញឹកញាប់មានការចំណាយតិចជាងទាក់ទងនឹងការ coolant ដោយសារតែការដំឡើងជាច្រើនប្រើម៉ាស៊ីនត្រជាក់ខ្យល់។ ពួកគេនៅតែត្រូវការសម្អាតធូលីជាប្រចាំ និងការថែទាំតាមស្តង់ដារ ដែលអាចគ្រប់គ្រងបាន។
រោងម៉ាស៊ីនកិនស្រូវជាធម្មតាចំណាយប្រាក់ច្រើនជាងដើម្បីដំណើរការ។ ពួកគេរំពឹងថាការប្រើប្រាស់ថាមពលខ្ពស់ជាង។ ពួកគេក៏ត្រូវការការផ្គត់ផ្គង់ទឹកត្រជាក់ ការគ្រប់គ្រងសារធាតុរាវ និងការធ្វើផែនការជំនួសសារធាតុរាវផងដែរ។ នៅក្រោមបន្ទុកធ្ងន់ រោងម៉ាស៊ីនកិនស្រូវត្រូវការការត្រួតពិនិត្យ និងការថែទាំបន្ថែមទៀត ដើម្បីរក្សាស្ថេរភាពដំណើរការ។
ហើយបន្ទាប់មកមាន 'time-to-cost.' ប្រសិនបើរ៉ោតទ័រមានតម្លៃថោកជាង ប៉ុន្តែការលាយសម្ភារៈរបស់អ្នករុញវាឱ្យហួសពីតំបន់ផាសុកភាពរបស់វា អ្នកនឹងឃើញការខូចឧបករណ៍ និងសំណល់អេតចាយ។ នោះប្រែក្លាយការសន្សំទៅជាការបាត់បង់លាក់កំបាំងយ៉ាងឆាប់រហ័ស។
លំនាំតម្លៃដំណើរការរ៉ោតទ័រ៖
ចំណាយតិចនៃសារធាតុរាវ coolant (ជាញឹកញាប់ខ្យល់ត្រជាក់)
ការសម្អាតធូលីជាប្រចាំ និងការថែទាំតាមស្តង់ដារ
គំរូនៃការចំណាយលើរោងម៉ាស៊ីនកិនស្រូវ៖
ការប្រើប្រាស់ថាមពលខ្ពស់ជាង
ការផ្គត់ផ្គង់ទឹកត្រជាក់ + ថ្លៃចំណាយលើពេលវេលា
ការត្រួតពិនិត្យញឹកញាប់ជាងនៅក្រោមបន្ទុកកាត់ធ្ងន់
ការពាក់ឧបករណ៍គឺជាឃាតករថវិកាស្ងាត់។ សមា្ភារៈរឹងបង្កើនល្បឿននៃការពាក់ឧបករណ៍កាត់។ បន្ទុកកាត់ខ្ពស់ក៏ផ្លាស់ប្តូរអាយុកាលឧបករណ៍យ៉ាងខ្លាំងផងដែរ។ ដូច្នេះតម្លៃទិញប៊ីតដូចគ្នាអាចមានន័យថាពេលវេលាជំនួសឧបករណ៍ខុសគ្នាខ្លាំង។
នៅក្នុងការអនុវត្ត វាមើលទៅដូចនេះ៖ ការងាររ៉ោតទ័រដែលស្ថិតនៅលើឈើ MDF អាគ្រីលីក ស្នោ PVC និងការងារដូច PCB អាចពង្រីកអាយុកាលឧបករណ៍។ ការងាររោងម៉ាស៊ីនកាត់លោហៈក្រាស់អាចទាមទារការជ្រើសរើសឧបករណ៍មុតស្រួច ការជំនួសញឹកញាប់ជាងមុន និងការគ្រប់គ្រងដំណើរការកាន់តែតឹងរ៉ឹង ដើម្បីទប់ស្កាត់ការពាក់មុន។
ហេតុអ្វីបានជាឧបករណ៍ផ្លាស់ប្តូរជីវិត៖
សមា្ភារៈរឹងបង្កើនល្បឿនការពាក់ឧបករណ៍កាត់
ការផ្ទុកកាត់ខ្ពស់ផ្លាស់ប្តូរ cadence ជំនួស
ភាពស៊ីសង្វាក់គ្នានៃកម្លាំងកាត់ប៉ះពាល់ដល់របៀបដែលឧបករណ៍ស្មើគ្នាជួបប្រទះភាពតានតឹង
A: រចនាសម្ព័ន្ធនិងទម្រង់ spindle ។ រ៉ោតទ័រសមនឹងសន្លឹក / ឈើ / PCB ទន់ជាងធ្វើការជាមួយ RPM ខ្ពស់និងកម្លាំងបង្វិលទាប។ ម៉ាស៊ីនកិនសមនឹងលោហៈរឹងដែលមាន RPM ទាប កម្លាំងបង្វិលជុំខ្ពស់ និងកាត់កាន់តែជ្រៅ។
A: បាទសម្រាប់សម្ភារៈទន់/មិនមែនដែក ឬការងារអាលុយមីញ៉ូមស្រាល។ វាមិនល្អសម្រាប់ការកាត់ដែករឹងខ្លាំងក្នុងរយៈពេលវែងទេ។
ចម្លើយ៖ បាទ។ ម៉ាស៊ីនកិនអាចឆ្លាក់បាន ប៉ុន្តែឧបករណ៍ និងភាពរឹងរបស់វាត្រូវបានធ្វើឱ្យប្រសើរជាចម្បងសម្រាប់ម៉ាស៊ីនលោហៈ ដូច្នេះការឆ្លាក់អាចជាប្រតិបត្តិការបន្ទាប់បន្សំ។
ចម្លើយៈ ម៉ាស៊ីនកិន CNC ជាធម្មតាមានភាពត្រឹមត្រូវជាងមុន និងអាចដំណើរការឡើងវិញបានសម្រាប់ការអត់ធ្មត់តឹង ដោយសារភាពរឹងកាន់តែធ្ងន់។
A: Router ច្រើនតែចំណាយតិច។ រោងម៉ាស៊ីនអាចមានតម្លៃថោកជាងក្នុងការចំណាយសរុប នៅពេលដែលការកំណត់រ៉ោតទ័រអាចបណ្តាលឱ្យមានសំណល់អេតចាយ ឬឧបករណ៍ខូច។
A: ជាធម្មតាបាទ សម្រាប់ស្ថេរភាពលោហៈរឹង និងការគ្រប់គ្រងការឡើងកំដៅ។


