
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 30-07-2026 Oorsprong: Werf


Het jy al ooit gewens dat jou ontwerpe in perfekte dele kan verander sonder raaiwerk? Soek na 'n CNC Router beteken gewoonlik dat jy vinniger herhaalbaarheid en skoner resultate wil hê.
Hierdie gids verduidelik wat 'n CNC Router is en hoe dit in die werklike lewe werk. Jy sal leer oor X/Y/Z-beweging, die spil en G-kode wat die snywerk aandryf.
In hierdie pos sal jy leer wat 'n CNC Router kan en nie kan doen nie, plus hoe om jou eerste werk stap vir stap te beplan.
A CNC Router is 'n rekenaar-beheerde snymasjien wat 'n presiese program volg. In gewone Engels beweeg dit 'n draaiende snywerktuig langs presiese paaie. Dit doen dit deur opdragte te gebruik wat die masjien kan 'lees' en uitvoer.
Die meeste projekte gebruik subtraktiewe vervaardiging . Dit beteken dit begin van 'n groter stuk materiaal en verwyder dan wat nie nodig is nie. Die verwyderde materiaal word die vorm wat jy ontwerp het.
Hier is wat 'n CNC Router tipies goed in regte winkels hanteer. Mense gebruik dit vir werke waar skoon rande en herhaalbare resultate saak maak.
Sny plaatgoed in dele
Gravure besonderhede en teks
Sny logo's, vorms, dekoratiewe patrone
Meul ligte materiale soos hout, akriel, MDF, plastiek
'n CNC-roeteerder wen dikwels op koste en spoed vir sagter of plaatmateriaal. Dit is ontwerp vir materiale wat maklik met die regte spilspoed en stukkies kerf. Daarom sal jy routers in tekenwinkels, skole, stokperdjieproduksielyne en ligte industriële werk sien.
CNC-meulens is gebou vir swaarder snykragte. Hulle het gewoonlik hoër styfheid en is beter gepas by harder metale. Wanneer staal in die prentjie kom, hanteer 'n meule se ontwerp gewoonlik die werklading veiliger en meer akkuraat.
Gebruik hierdie vinnige reël wanneer jy jou aankoop of werkvloei beplan.
Reël van die duim
CNC Router = ideaal vir hout / plastiek / sagte metale
CNC-meul = beter vir harder metale / staal
Hieronder is 'n eenvoudige vergelyking wat u tydens vroeë besprekings kan gebruik.
Kenmerk |
CNC router |
CNC Meul |
Tipiese materiale |
Hout, akriel, MDF, plastiek; sagte metale |
Harde metale soos staal; veeleisende metaalwerk |
Rigiditeitsfokus |
Gebou vir ligter diens, dikwels vinniger werk |
Gebou vir hoër styfheid en swaar sny |
Beste geskikte werk |
Tekens, gravure, kerfwerk, ligte maalwerk |
Harde metaalbewerking, strenger metaalbewerkings |
Begroting gevoel |
Dikwels laer koste toegang |
Gewoonlik hoër koste as gevolg van bou en vermoë |
In daaglikse terme help routers spanne om prototipes vinniger te stuur. Meulens help spanne om stres, geklets en werktuigspanning te vermy wanneer harder materiale gesny word.
'n Handrouter word deur 'n persoon gelei. 'n CNC Router word gelei deur 'n rekenaarstelsel. Daardie een verandering is hoekom herhaalbare dele realisties word.
'n CNC-roeteerder werk op rekenaargedrewe beweging . Dit gebruik 'n program genaamd G-kode om te beheer waar die spil volgende gaan. Die masjien volg X/Y/Z-beweging sodat die snit by die ontwerp pas.
Sodra die opstelling korrek is, word die proses meestal herhaalbaar oor lopies. Die masjien 'word nie moeg' of verander druk in die middel van werk nie. Hulle benodig steeds goeie opstelling, maar die snygedrag bly konsekwent.
Dit volg G-kode in plaas van menslike rigting
Dit herhaal dieselfde gereedskappad oor verskeie dele
Dit verminder 'handvaardigheid' afhanklikheid na kalibrasie
Dit ondersteun komplekse vorms deur beplande gereedskappaadjies
Vanuit die koper se perspektief is hierdie verskil belangrik vir tydlyne en deurset. Spanne kan bondels hardloop met minder herwerk, veral vir gravure, roetering van buitelyne en sakkenmerke.
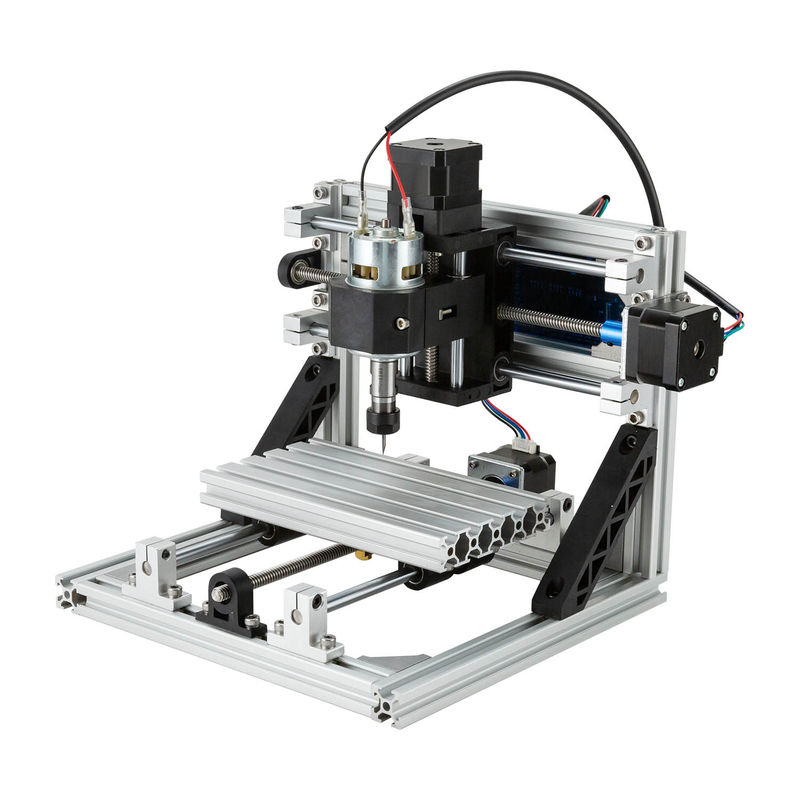
'n CNC Router voel eenvoudig sodra jy sy 'lus' verstaan. Dit lees 'n program, beweeg die asse, draai die spil, en volg 'n beplande snypad. Dit raai nie. Dit voer uit.
Dink daaraan soos 'n goed geoefende span. Hulle benodig steeds korrekte opstelling, veilige gereedskap en goeie instellings. Maar sodra die lopie begin, hou hulle aan om dieselfde werk op dieselfde manier oor herhalings te doen.
Die CNC Router 'brein' is G-kode . Hierdie lêer vertel presies hoe en waarheen om volgende te beweeg. Dit stel ook die snygedrag sodat die sny reg lyk in plaas van morsig.
G-kode beheer hoofsaaklik drie areas:
Bewegingskoördinate : waar die gereedskap in X/Y/Z-ruimte gaan
Spilspoed / snygedrag : hoe vinnig die spil tol en hoe dit inskakel
Voertempo en diepte : hoe vinnig dit sny en hoe diep elke pas loop
Hier is 'n vinnige oorsig van hoe daardie instruksies na werklike aksies tydens 'n werk verwys.
G-kode beheer |
Wat dit raak |
Wat jy op die materiaal sien |
Bewegingskoördinate |
X/Y/Z-paaie |
Akkurate vormlyne en sakke |
Spilspoed |
Snyspoed by die gereedskap |
Beter oppervlakafwerking, minder skeur |
Voertempo en diepte |
Sny intensiteit per beweging |
Korrekte dikte, minder kletsmerke |
As daardie getalle af is, misluk die werk nie 'geheimsinnig nie.' Dit sny net die verkeerde manier, op die verkeerde energie, vir die verkeerde materiaal.
Nadat u die program gelees het, verander die CNC Router dit in beweging deur die X/Y/Z-asse te gebruik . Mees algemene routers het 'n 3-as-opstelling, wat die meeste kerf- en roetewerk dek.
X-as : links/regs beweging
Y-as : beweging voor/agter
Z-as : op/af dieptebeheer
Daardie Z-as is wat werklike 'bewerking' moontlik maak. Dit beheer hoe die bietjie die materiaal binnedring vir sakke, groewe en skoon profilering.
Sommige CNC Router -opstellings ondersteun 'n opgradering. Wanneer 'n 4de rotasie-as ondersteun word, kan die masjien 'n werkstuk vir silindriese 3D-kerf draai. Die ekstra as laat dit toegedraaide vorms volg in plaas van net plat vlakke.
Die spil hou en draai die snypunt teen hoë spoed. Tydens 'n hardloop is dit die deel wat die fisiese werk doen. Die bietjie meetkunde plus spilspoed bepaal hoe die materiaal breek en skyfies laat.
Spilspoed maak saak, want dit beïnvloed:
Materiaalverwyderingstempo : hoe vinnig materiaal skoongemaak word
Afwerking kwaliteit : gladder rande teenoor growwe lyne
Gereedskapslytasierisiko : te vinnig kan oorverhit, te stadig kan sleep veroorsaak
Wanneer mense sukkel, is dit dikwels nie die router-handelsmerk nie. Dit is die wanverhouding tussen spilspoed, toevoertempo en die bistipe. Daardie drie moet 'saamstem', anders sal die snitkwaliteit die storie dadelik vertel.
Nou vir die deel wat almal kan beeld: die router volg 'n nutspad . 'n Gereedskappad is die beplande roete wat die bietjie oor die werk neem. Dit sluit in waar die werktuig beweeg en waar dit vir diepte duik.
Dit is die praktiese manier om daaroor te dink: die roeteerder volg die beplande werktuigpad, nie jou verbeelding nie. Dit volg koördinate. Dit volg orde. Dit volg geprogrammeerde voorneme.
'n Korrekte gereedskappaadjie sluit gewoonlik duidelike strategieë in soos om die buitenste vorm te profileer, binne-areas in die sak te sit en teks met beheerde dieptes te graveer. 'n Verkeerde nutspad kan steeds loop. Dit loop net in klemme, slaan kenmerke oor, of skep afwykings wat jy nie ontwerp het nie.
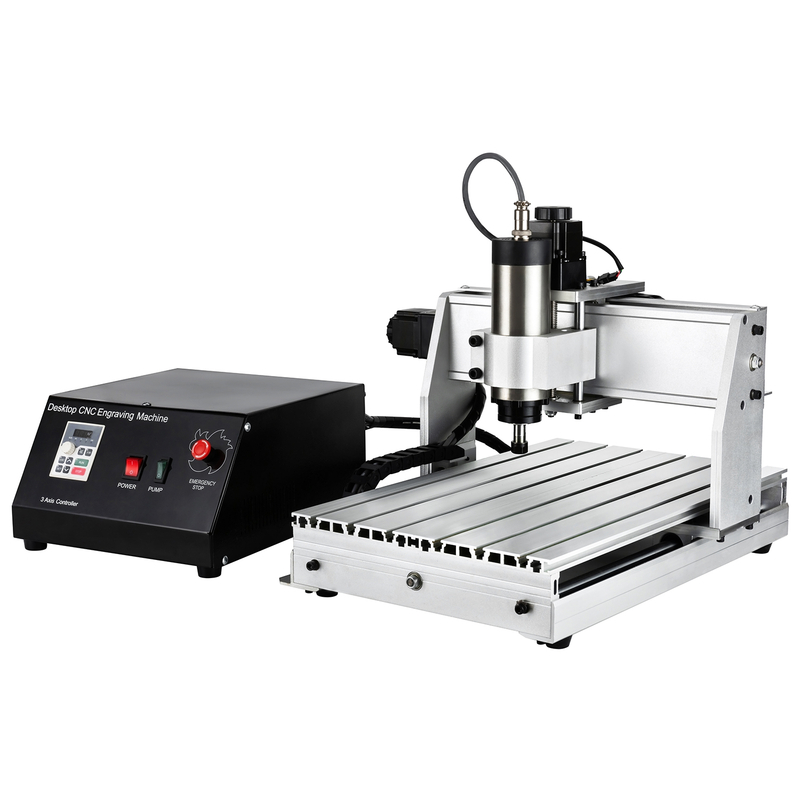
'n CNC Router -werkvloei is 'n eenvoudige pyplyn, maar klein foute kos intyds. Ons gaan van CAD-ontwerp na CAM-gereedskappaaie, dan G-kode, opstelling, hardloop en afwerking. Wanneer elke stap by die laaste pas, kom dele skoon en herhaalbaar uit.
Die meeste spanne leer so vinnig deur eers 'n klein toetstapie uit te voer. Skyfies vertel die waarheid: as die pad, diepte en voer verkeerd is, sal jy dit dadelik sien.
CAD is waar die werk begin. Dit bou die 2D-skets of 3D-vorm en sluit dan afmetings en meetkunde in. Mense fokus dikwels op 'die prentjie', maar die roeteerder het werklike afmetings nodig.
Graveerdiepte hang byvoorbeeld af van jou ontwerpinstellings en hoe jy die reliëf modelleer. Deelgrootte en snylyne bepaal waar die beit inkom en waar dit rande moet vermy.
Hier is wat goeie CAD-uitset gewoonlik vir 'n CNC Router -projek insluit:
Korrekte algehele afmetings en toleransies
Graveermeetkunde (lynwydte, dieptestreke, reliëfvorm)
Duidelike rande vir profilering en sakgrense
Uitleg wat by jou masjien se effektiewe werkarea pas
CAM is die vertaler tussen jou ontwerp en masjienbeweging. Dit omskep die CAD-model in nutspaaie en ken snyparameters toe. Daardie parameters sluit in diepte per deurgang, spilspoed en voertempo.
Jy sal twee voordele van CAM sien. Eerstens beplan dit die roete sodat materiaalverwydering beheer lyk. Tweedens, dit help om foute te verminder deur te karteer waar die instrument beweeg voordat die werk begin.
Sommige spanne gebruik gekombineerde CAD/CAM-sagteware om alles in een werkspasie te hou. Dit kan tyd bespaar, veral vir tekens, gravure en klein prototipes.
Dit is die tipiese CAM-uitset waarna jy mik voordat jy uitvoer:
Toolpath-strategie (profilering, sakke, graveerpasse)
Sny dieptes en stap-downs
Spilspoed en toevoertempo instellings
Gereedskap seleksie en opruimingsgedrag
Nadat CAM gereedskappaaie gegenereer het, voer dit G-kode uit . Daardie lêer word die instruksiestel wat die CNC Router kontroleerder volg. Dit sluit koördinate en bewerkingsparameters in, sodat die kontroleerder weet waar om volgende te sny.
Korrekte G-kode maak saak omdat verkeerde nommers verkeerde snitte veroorsaak. As dieptewaardes af is, sal jy óf materiaal agterlaat óf te diep grawe. As voer- of spilwaardes nie ooreenstem met die boorpunt en materiaal nie, ly die afwerking vinnig.
'n Nuttige ingesteldheid: behandel G-kode soos 'n 'resep.' Die oond kan werk, maar die resep moet reg wees.
Opstelling verander die virtuele ontwerp in werklike beweging. Die CNC Router moet die werkstuk beveilig, die korrekte gereedskap geïnstalleer, en die koördinaatstelsel in lyn.
Algemene werkhouding opsies sluit in:
Klemme op die bed vir stewige laken- en paneelwerk
Vakuum vashou / vakuum seël wanneer van toepassing om opheffing te voorkom
Dan kom nulstelling . Nulpunte belyn X/Y/Z-beginposisies met die werkoorsprong. As nul verkeerd is, loop die hele taak verreken. Dit is hoekom baie ervare gebruikers nulstelling as 'n 'veiligheidsstap' beskou, nie 'n formaliteit nie.
In die praktyk verifieer hulle ook:
Gereedskap is stewig in die spil vasgedraai
Snyerhoogte pas by verwagte snydieptegedrag
Koördinaatoorsprong pas by CAM se aannames
Nou loop die CNC Router die program. Die beheerder stuur bewegingseine na die motors. Terwyl die kop langs die beplande werktuigpad beweeg, draai die spil die snypunt.
Hierdie deel voel meganies, maar dit is waar resultate geskep word. Die materiaalverwyderingstempo en randkwaliteit kom van die ooreenstemming tussen pad, spoed en gereedskapgeometrie.
Tipiese bedrywighede tydens een werk sluit in:
Profilering van die buitenste vorm
Sak binne areas
Boorgate of sjabloonkenmerke
Gravure van teks en logo's
3D-kontoer vir getrapte verligting
Na bewerking benodig skyfies en stof aandag. ’n Vinnige opruiming verbeter veiligheid en verhoed dat puin in die volgende werk se opstelling meng. Dan benodig die deel dalk ligte afwerking.
Afhangende van materiaal en snykwaliteit, kan afwerking skuur of poleer wees. Vir gegraveerde plastiek of akriel, sorgvuldige skoonmaak is belangrik, want oorblyfsels kan die ware oppervlak verberg.
Hieronder is 'n eenvoudige oorsig van die finale stappe en wat dit bedoel is om vir die meeste CNC Router- gebruikers reg te stel.
Na-loop stap |
Hoekom dit saak maak |
Tipiese uitset |
Skoonmaak van skyfies/stof |
Voorkom inmenging en morsige oppervlaktes |
Duidelike kante, veiliger hantering |
Ligte skuur/politoer |
Verbeter oppervlakgevoel en voorkoms |
Gladder gravure, skoner bord gesigte |
Sodra die onderdeel geïnspekteer en hanteer is, is die werkvloei gereed om te herhaal vir die volgende lopie.
A: CNC-routers sny, graveer, kerf en boor. Hulle werk uitstekend op hout-, akriel-, MDF-, plastiek-, skuim- en PCB-prototipes.
A: 'n CNC-roeteerder is geoptimaliseer vir sagter materiale en plaatwerk. 'n CNC-meul is beter vir harder metale soos staal as gevolg van hoër styfheid.
A: Ja. CAD skep die ontwerp, CAM genereer toolpaths, en CAM voer G-kode vir die kontroleerder uit.
A: G-kode vertel die CNC Router waarheen om te beweeg deur X/Y/Z-koördinate te gebruik. Dit stel ook spilspoed, voertempo's en snydiepte in.
A: Ja vir sagte metale soos aluminium en koper. Vir dik geharde staal is 'n ander masjienoplossing gewoonlik nodig.
A: Akkuraatheid hang af van masjienbou, kalibrasie en werkhouding. Herhaalbaarheid verbeter wanneer opstellings konsekwent is en nulle korrek is.


