
Visualitzacions: 0 Autor: Editor del lloc Hora de publicació: 30-07-2026 Origen: Lloc


Alguna vegada has volgut que els teus dissenys es poguessin convertir en peces perfectes sense conjectures? Cercar un encaminador CNC normalment vol dir que voleu una repetibilitat més ràpida i resultats més nets.
Aquesta guia explica què és un encaminador CNC i com funciona a la vida real. Aprendràs sobre el moviment X/Y/Z, el cargol i el codi G que impulsa el tall.
En aquesta publicació, aprendràs què pot i què no pot fer un encaminador CNC, a més de com planificar el teu primer treball pas a pas.
A CNC Router és una màquina de tall controlada per ordinador que segueix un programa precís. En anglès senzill, mou una eina de tall giratòria per camins exactes. Ho fa mitjançant ordres que la màquina pot 'llegir' i executar.
La majoria dels projectes utilitzen la fabricació subtractiva . Això vol dir que comença a partir d'una peça de material més gran i després elimina el que no és necessari. El material eliminat es converteix en la forma que heu dissenyat.
Això és el que un encaminador CNC sol manejar bé a les botigues reals. La gent l'utilitza per a feines on les vores netes i els resultats repetibles són importants.
Tallar articles de xapa en peces
Detalls de gravat i text
Talla de logotips, formes, patrons decoratius
Fresat de materials lleugers com fusta, acrílic, MDF, plàstics
Un encaminador CNC sovint guanya en cost i velocitat per a materials més suaus o de làmina. Està dissenyat per a materials que tallen fàcilment amb la velocitat i les broques de l'eix adequats. És per això que veureu encaminadors a botigues de rètols, escoles, línies de producció d'aficions i treballs d'industrial lleugera.
Els molins CNC estan construïts per a forces de tall més pesades. Normalment tenen una rigidesa més alta i es combinen millor amb metalls més durs. Quan l'acer entra en escena, el disseny d'un molí sol gestionar la càrrega de treball amb més seguretat i precisió.
Utilitzeu aquesta regla general ràpida quan planifiqueu la vostra compra o flux de treball.
Regla general
Encaminador CNC = ideal per a fusta / plàstics / metalls tous
Molí CNC = millor per a metalls / acers més durs
A continuació es mostra una comparació senzilla que podeu utilitzar durant les primeres discussions.
Característica |
Encaminador CNC |
Molí CNC |
Materials típics |
Fusta, acrílic, MDF, plàstics; metalls tous |
Metalls durs com l'acer; treball del metall exigent |
Focus de rigidesa |
Creat per a treballs més lleugers, sovint més ràpids |
Construït per a una major rigidesa i un tall pesat |
Les feines més adients |
Rètols, gravat, talla, fresat lleuger |
Mecanitzat de metall dur, operacions de metall més estrictes |
Sensació de pressupost |
Sovint entrada de menor cost |
En general, un cost més elevat a causa de la construcció i la capacitat |
En termes quotidians, els encaminadors ajuden els equips a enviar prototips més ràpidament. Els molins ajuden els equips a evitar l'estrès, la xerrada i la tensió de les eines quan tallen materials més durs.
Un encaminador de mà està guiat per una persona. Un encaminador CNC està guiat per un sistema informàtic. Aquest canvi és el motiu pel qual les parts repetibles es tornen realistes.
Un encaminador CNC funciona amb moviment impulsat per ordinador . Utilitza un programa anomenat codi G per controlar cap a on va el cargol. La màquina segueix el moviment X/Y/Z perquè el tall coincideixi amb el disseny.
Un cop la configuració és correcta, el procés es pot repetir majoritàriament entre tirades. La màquina no es 'cansa' ni canvia la pressió a mitja feina. Encara necessiten una bona configuració, però el comportament de tall es manté constant.
Segueix el codi G en lloc de la direcció humana
Repeteix el mateix recorregut d'eina en diverses parts
Redueix la dependència de la 'habilitat manual' després del calibratge
Admet formes complexes mitjançant recorreguts d'eines planificats
Des de la perspectiva del comprador, aquesta diferència és important per als terminis i el rendiment. Els equips poden executar lots amb menys reelaboració, especialment per al gravat, els contorns d'encaminament i les funcions de butxaca.
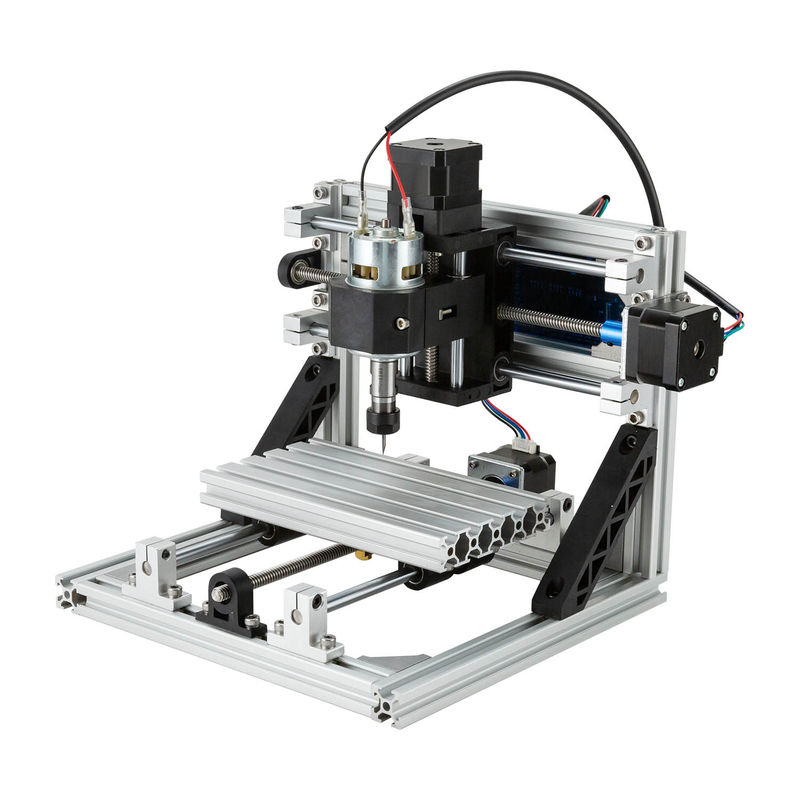
Un encaminador CNC se sent senzill un cop enteneu el seu 'bucle'. Llegeix un programa, mou els eixos, gira el cargol i segueix un camí de tall planificat. No s'endevina. S'executa.
Penseu-hi com una tripulació ben assajada. Encara necessiten una configuració correcta, eines segures i una bona configuració. Però un cop comença la carrera, continuen fent la mateixa feina de la mateixa manera en repeticions.
El router CNC és el 'cervell' del G. codi Aquest fitxer li indica exactament com i on s'ha de moure a continuació. També estableix el comportament de tall perquè el tall sembli correcte en lloc de desordenat.
El codi G controla principalment tres àrees:
Coordenades de moviment : on va l'eina a l'espai X/Y/Z
Velocitat del cargol / comportament de tall : quina velocitat gira el cargol i com s'enganxa
Velocitats d'alimentació i profunditat : la rapidesa amb què talla i la profunditat de cada passada
Aquí teniu una visió ràpida de com aquestes instruccions s'assignen a accions reals durant una feina.
Control de codi G |
En què afecta |
El que veus al material |
Coordenades de moviment |
Camins X/Y/Z |
Línies i butxaques de forma precises |
Velocitat del cargol |
Velocitat de tall a l'eina |
Millor acabat superficial, menys esquinçament |
Velocitat d'alimentació i profunditat |
Redueix la intensitat per moviment |
El gruix correcte, menys marques de xoc |
Si aquests números estan desactivats, la feina no 'falla misteriosament' Simplement talla de la manera equivocada, amb l'energia equivocada, per al material equivocat.
Després de llegir el programa, el CNC Router el converteix en moviment mitjançant els eixos X/Y/Z . Els encaminadors més comuns executen una configuració de 3 eixos, que cobreix la majoria del treball de tall i enrutament.
Eix X : moviment esquerra/dreta
Eix Y : moviment davant/esquena
Eix Z : control de profunditat amunt/avall
Aquest eix Z és el que fa possible el 'mecanitzat' real. Controla com entra la broca al material per a butxaques, ranures i perfils nets.
Algunes configuracions d'encaminador CNC admeten una actualització. Quan quart eix giratori , la màquina pot girar una peça per tallar cilíndric en 3D. s'admet un L'eix addicional li permet seguir formes embolcallades en lloc de només plans plans.
El cargol subjecta i gira la broca de tall a gran velocitat. Durant una carrera, és la part que fa el treball físic. La geometria de la broca més la velocitat de l'eix determina com el material es trenca i deixa estelles.
La velocitat del cargol és important perquè afecta:
Taxa d'eliminació de material : amb quina rapidesa s'elimina el material
Qualitat de l'acabat : vores més suaus versus línies aspres
Risc de desgast de l'eina : massa ràpid pot sobreescalfar-se, massa lent pot provocar arrossegament
Quan la gent lluita, sovint no és la marca de l'encaminador. És el desajust entre la velocitat de l'eix, la velocitat d'alimentació i el tipus de bit. Aquests tres han de 'estar d'acord', o la qualitat del tall explicarà la història immediatament.
Ara, per a la part que tothom pot imaginar: l'encaminador segueix un camí d'eina . Una ruta d'eina és la ruta planificada que fa la broca a través del treball. Inclou on viatja l'eina i on s'enfonsa per obtenir profunditat.
Aquesta és la manera pràctica de pensar-ho: l'encaminador segueix la ruta d'eina planificada, no la vostra imaginació. Segueix les coordenades. Segueix l'ordre. Segueix la intenció programada.
Una ruta d'eina correcta sol incloure estratègies clares com perfilar la forma exterior, embutxacar zones interiors i gravar text amb profunditats controlades. Encara es pot executar una ruta d'eina incorrecta. Només es troba amb pinces, omet funcions o crea compensacions que no heu dissenyat.
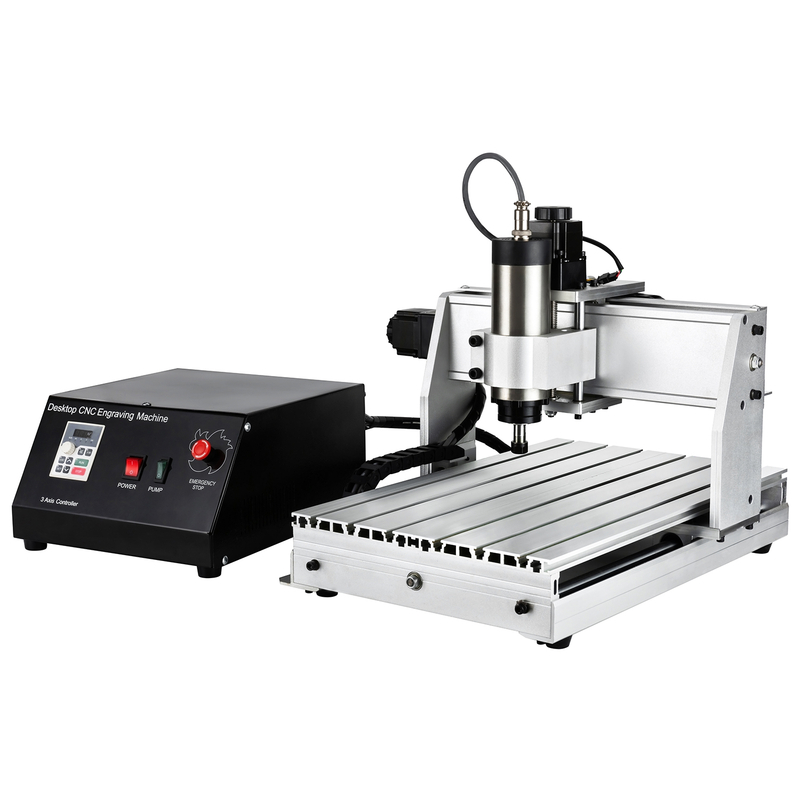
Un flux de treball d'encaminador CNC és una canalització senzilla, però els petits errors costen en temps real. Passem del disseny CAD als recorreguts d'eines CAM, després del codi G, la configuració, l'execució i l'acabat. Quan cada pas coincideix amb l'últim, les peces surten netes i repetibles.
La majoria dels equips aprenen això ràpidament executant primer un petit treball de prova. Els xips diuen la veritat: si el camí, la profunditat i l'alimentació són incorrectes, ho veureu immediatament.
El CAD és on comença el treball. Construeix l'esbós 2D o la forma 3D, després bloqueja les dimensions i la geometria. La gent sovint se centra en 'la imatge', però l'encaminador necessita mesures reals.
Per exemple, la profunditat del gravat depèn de la configuració del disseny i de com modeleu el relleu. La mida de la peça i les línies de tall determinen on entrarà la broca i on hauria d'evitar les vores.
A continuació, es mostra el que normalment inclou una bona sortida CAD per a un projecte d'encaminador CNC :
Corregir les dimensions globals i les toleràncies
Geometria de gravat (amplada de línia, regions de profunditat, forma de relleu)
Vores clares per perfilar i límits de butxaca
Disseny que s'adapta a l'àrea de treball efectiva de la vostra màquina
CAM és el traductor entre el vostre disseny i el moviment de la màquina. Converteix el model CAD en recorreguts d'eina i assigna paràmetres de tall. Aquests paràmetres inclouen la profunditat per passada, la velocitat del cargol i la velocitat d'alimentació.
Veureu dos avantatges de CAM. En primer lloc, planifica la ruta perquè l'eliminació de material sembli controlada. En segon lloc, ajuda a reduir els errors mitjançant el mapa on viatja l'eina abans que comenci el treball.
Alguns equips utilitzen programari CAD/CAM combinat per mantenir-ho tot en un sol espai de treball. Pot estalviar temps, especialment per a rètols, gravats i petits prototips.
Aquesta és la sortida CAM típica a la qual voleu exportar:
Estratègia de trajecte d'eina (perfilat, butxaca, passades de gravat)
Profunditats de tall i baixades
Configuració de velocitat del cargol i velocitat d'avanç
Selecció d'eines i comportament d'eliminació
Després que CAM generi recorreguts d'eina, exporta el G. codi Aquest fitxer es converteix en el conjunt d'instruccions que segueix el controlador del router CNC . Inclou coordenades i paràmetres de mecanitzat, de manera que el controlador sàpiga on tallar a continuació.
El codi G correcte és important perquè els números incorrectes provoquen talls incorrectes. Si els valors de profunditat estan desactivats, deixareu material enrere o excavareu massa profundament. Si els valors d'alimentació o de cargol no coincideixen amb la broca i el material, l'acabat pateix ràpidament.
Una mentalitat útil: tracteu el codi G com una 'recepta' El forn pot funcionar, però la recepta ha de ser correcta.
La configuració converteix el disseny virtual en moviment real. L' encaminador CNC necessita la peça de treball assegurada, l'eina correcta instal·lada i el sistema de coordenades alineat.
Les opcions habituals de retenció de treball inclouen:
Pinces al llit per a treballs amb llençols i panells rígids
Suport al buit / tancament al buit quan sigui aplicable per evitar l'aixecament
Després ve la posada a zero . Els punts zero alineen les posicions inicials X/Y/Z amb l'origen del treball. Si zero és incorrecte, tot el treball s'executa desplaçat. És per això que molts usuaris experimentats consideren la reducció a zero com un 'pas de seguretat', no com una formalitat.
A la pràctica, també comproven:
L'eina està fermament ajustada a l'eix
L'alçada del tall coincideix amb el comportament esperat de la profunditat de tall
L'origen de les coordenades coincideix amb els supòsits de CAM
Ara el CNC Router executa el programa. El controlador envia senyals de moviment als motors. Mentre el capçal es mou al llarg de la trajectòria d'eina planificada, l'eix gira la broca de tall.
Aquesta part sembla mecànica, però és on es creen els resultats. La taxa d'eliminació de material i la qualitat de les vores provenen de la concordança entre la trajectòria, la velocitat i la geometria de l'eina.
Les operacions típiques durant un treball inclouen:
Perfil de la forma exterior
Butxaca de zones interiors
Perforació de forats o característiques de la plantilla
Gravat de text i logotips
Contorn 3D per a un relleu escalonat
Després del mecanitzat, les estelles i la pols necessiten atenció. Una neteja ràpida millora la seguretat i evita que els residus es barregin a la configuració del següent treball. Aleshores, la peça pot necessitar un acabat lleuger.
Segons el material i la qualitat del tall, l'acabat pot ser polit o polit. Per a plàstics gravats o acrílics, una neteja acurada és important perquè els residus poden ocultar la veritable superfície.
A continuació es mostra una visió senzilla dels passos finals i el que han de solucionar per a la majoria dels usuaris d'encaminadors CNC .
Pas posterior a l'execució |
Per què importa |
Sortida típica |
Neteja d'encenalls/pols |
Evita interferències i superfícies desordenades |
Vores clares, maneig més segur |
Polit/polit lleuger |
Millora la sensació i l'aspecte de la superfície |
Gravat més suau, cares de signes més netes |
Un cop inspeccionada i manipulada la peça, el flux de treball està a punt per repetir-se per a la següent execució.
R: Els encaminadors CNC tallen, graven, tallen i perforan. Funcionen molt bé en fusta, acrílic, MDF, plàstics, escuma i prototips de PCB.
R: Un encaminador CNC està optimitzat per a materials més suaus i treballs de làmina. Un molí CNC és millor per a metalls més durs com l'acer a causa de la major rigidesa.
A: Sí. CAD crea el disseny, CAM genera rutes d'eina i CAM exporta el codi G per al controlador.
R: El codi G indica al router CNC on s'ha de moure mitjançant les coordenades X/Y/Z. També estableix la velocitat del cargol, les velocitats d'avanç i la profunditat de tall.
R: Sí per a metalls tous com l'alumini i el llautó. Per a l'acer endurit gruixut, normalment es necessita una solució de màquina diferent.
R: La precisió depèn de la construcció de la màquina, el calibratge i la retenció del treball. La repetibilitat millora quan les configuracions són coherents i els zeros són correctes.


