
Views: 0 Auteur: Site Editor Verëffentlechungszäit: 2026-07-30 Origin: Site


Hutt Dir jeemools gewënscht datt Är Motiver a perfekt Deeler kënne ginn ouni roden? Sich no engem CNC Router heescht normalerweis datt Dir méi séier Widderhuelbarkeet a méi propper Resultater wëllt.
Dëse Guide erkläert wat e CNC Router ass a wéi et am richtege Liewen funktionnéiert. Dir léiert iwwer X/Y/Z Bewegung, d'Spindel, an de G-Code , deen d'Ausschneiden dréit.
An dësem Post léiert Dir wat en CNC Router kann a kann net maachen, plus wéi Dir Är éischt Aarbecht Schrëtt fir Schrëtt plangt.
A CNC Router ass eng computerkontrolléiert Schneidmaschinn déi e präzise Programm follegt. Am einfachen englesche bewegt et e spannende Schneidinstrument laanscht exakt Weeër. Et mécht dëst mat Kommandoen déi d'Maschinn kann 'liesen' an ausféieren.
Déi meescht Projete benotzen subtraktiv Fabrikatioun . Dat heescht, et fänkt vun engem gréissere Stéck Material un, da läscht dat wat net gebraucht gëtt. Dat ewechgeholl Material gëtt d'Form déi Dir entworf hutt.
Hei ass wat e CNC Router typesch gutt an echte Geschäfter geréiert. D'Leit benotzen et fir Aarbechtsplazen wou propper Kanten a widderholl Resultater wichteg sinn.
Schneid Blat Wueren an Deeler
Gravur Detailer an Text
Carving Logoen, Formen, dekorative Musteren
Fräsen liicht Materialien wéi Holz, Acryl, MDF, Plastik
A CNC Router gewënnt oft op Käschten a Vitesse fir mëll oder Blat Material. Et ass fir Materialien entwéckelt, déi einfach mat der richteger Spindelgeschwindegkeet a Stécker schneiden. Dofir gesitt Dir Router a Schëldergeschäfter, Schoulen, Hobbyproduktiounslinnen a Liichtindustriell Aarbecht.
CNC Mills si fir méi schwéier Schneidkräften gebaut. Si hunn typesch méi héich Steifheit a si besser mat méi haart Metalle passend. Wann Stol an d'Bild kënnt, geréiert den Design vun enger Millen normalerweis d'Aarbechtslaascht méi sécher a präzis.
Benotzt dës séier Daumregel wann Dir Äre Kaf oder Workflow plangt.
Daumenregel
CNC Router = super fir Holz / Plastik / mëll Metaller
CNC Millen = besser fir méi haart Metaller / Stol
Drënner ass en einfache Verglach deen Dir während fréi Diskussiounen benotze kënnt.
Fonktioun |
CNC Router |
CNC Mill |
Typesch Materialien |
Holz, Acryl, MDF, Plastik; mëll Metaller |
Hard Metaller wéi Stol; exigent Metal Aarbecht |
Rigiditéit konzentréieren |
Gebaut fir méi liicht Aarbecht, dacks méi séier Aarbecht |
Gebaut fir méi héich Steifheit a schwéier Ausschneiden |
Beschte fit Aarbechtsplazen |
Schëlder, Gravuren, Schnëtt, Liichtfräsen |
Hard Metal machining, enk Metal Operatiounen |
Budget Gefill |
Oft méi niddreg Käschten Entrée |
Normalerweis méi héich Käschten wéinst Bau a Kapazitéit |
Am alldeegleche Begrëffer hëllefen Router Teams méi séier Prototypen ze verschécken. Mills hëllefen Teams Stress, Chatter, an Toolbelaaschtung ze vermeiden wann se méi haart Materialien schneiden.
En Handheld Router gëtt vun enger Persoun guidéiert. E CNC Router gëtt vun engem Computersystem guidéiert. Dat eng Ännerung ass firwat widderhuelend Deeler realistesch ginn.
E CNC Router leeft op Computer-Undriff Bewegung . Et benotzt e Programm genannt G-Code fir eng Kontroll wou der spindle geet nächste. D'Maschinn follegt X / Y / Z Bewegung sou datt de Schnëtt dem Design entsprécht.
Wann d'Setup richteg ass, gëtt de Prozess meeschtens widderholl iwwer Runen. D'Maschinn gëtt net 'midd' oder ännert den Drock an der Mëtt vum Job. Si brauche nach ëmmer e gudde Setup, awer d'Schneidverhalen bleift konsequent.
Et follegt G-Code amplaz mënschlech Richtung
Et widderhëlt dee selwechte Toolpath iwwer verschidde Deeler
Et reduzéiert d''Handfäegkeet' Ofhängegkeet no der Kalibratioun
Et ënnerstëtzt komplex Formen duerch geplangten Toolpaths
Aus der Perspektiv vum Keefer ass dësen Ënnerscheed wichteg fir Zäitlinnen an Duerchsatz. Teams kënne Chargen mat manner Rework lafen, besonnesch fir Gravuren, Routing Konturen, a Pocking Features.
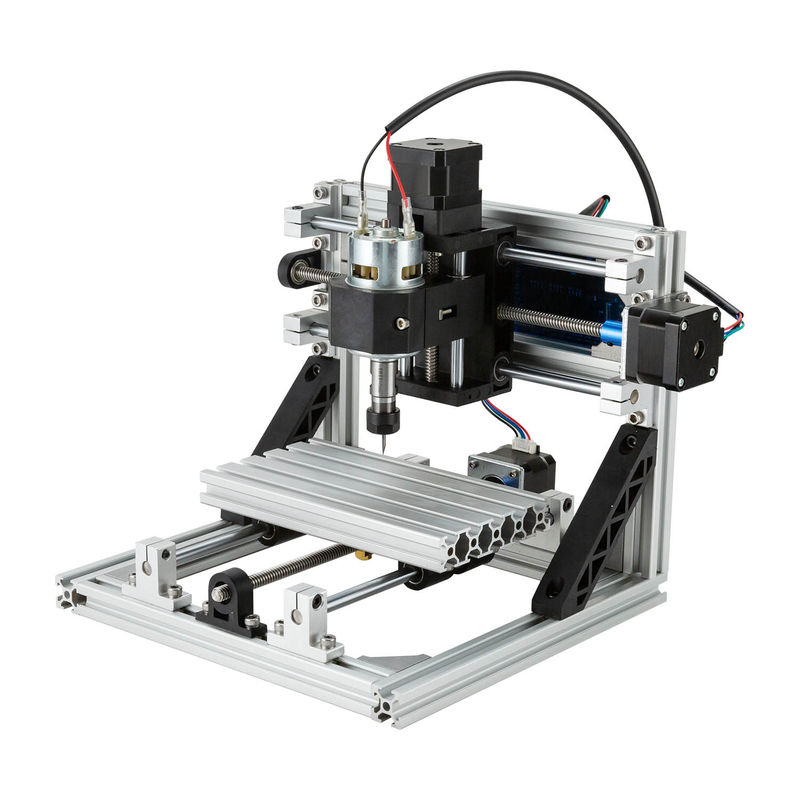
E CNC Router fillt sech einfach wann Dir seng 'Loop' versteet. Et liest e Programm, bewegt d'Axen, dréint d'Spindel a verfollegt e geplangte Schnëttwee. Et roden net. Et leeft.
Denkt drun wéi eng gutt geübt Crew. Si brauchen nach ëmmer korrekt Setup, sécher Tooling a gutt Astellungen. Awer eemol de Laf ufänkt, maache se weider déiselwecht Aarbecht déiselwecht Manéier iwwer Widderhuelungen.
Den CNC Router 'Gehir' ass G-Code . Dëse Fichier seet et genee wéi a wou et nächst ze plënneren. Et setzt och d'Schneidverhalen sou datt de Schnëtt richteg ausgesäit amplaz vu mëll.
G-Code kontrolléiert haaptsächlech dräi Beräicher:
Bewegungskoordinaten : wou d'Tool am X/Y/Z Raum geet
Spindelgeschwindegkeet / Schneidverhalen : wéi séier d'Spindel dréint a wéi se engagéiert
Fudderraten an Déift : wéi séier et schneit a wéi déif all Pass leeft
Hei ass e schnelle Bléck op wéi dës Instruktiounen op real Aktiounen wärend enger Aarbecht kartéieren.
G-Code Kontroll |
Wat et beaflosst |
Wat Dir um Material gesitt |
Koordinaten vun der Bewegung |
X/Y/Z Weeër |
Genau Form Linnen a Taschen |
Spindle Vitesse |
Schneidgeschwindegkeet am Tool |
Besser Surface Finish, manner räissen |
Feed Taux & Déift |
Schnëtt Intensitéit pro Beweegung |
Korrekt Dicke, manner Geschwëstermarken |
Wann dës Zuelen aus sinn, klappt d'Aarbecht net 'mysteriéis versoen.' Et schneit just de falsche Wee, op déi falsch Energie, fir dat falscht Material.
Nodeems Dir de Programm gelies hutt, CNC Router et a Bewegung mat den mécht den X/Y/Z Achsen . Déi meescht üblech Router lafen en 3-Achs-Setup, deen d'Majoritéit vun de Schnëtt- a Routingaarbechten ofdeckt.
X-Achs : lénks / riets Bewegung
Y-Achs : Beweegung virun / Réck
Z-Achs : Up / Down Déift Kontroll
Dës Z Achs ass dat wat real 'Machining' méiglech mécht. Et kontrolléiert wéi de Bit an d'Material erakënnt fir Taschen, Rillen a propper Profiléierung.
E puer CNC Router Astellunge ënnerstëtzen en Upgrade. Wann eng 4. Rotatiounsachs ënnerstëtzt gëtt, kann d'Maschinn e Werkstéck fir zylindresch 3D Schnëtt rotéieren. Déi extra Achs léisst et gewéckelt Formen verfollegen anstatt nëmmen flaach Fligeren.
D' Spindel hält a dréit d'Schneidbit mat héijer Geschwindegkeet. Wärend engem Laf ass et deen Deel déi kierperlech Aarbecht mécht. D'Bit Geometrie plus Spindelgeschwindegkeet bestëmmt wéi d'Material brécht a Chips léisst.
Spindelgeschwindegkeet ass wichteg well et beaflosst:
Material Ewechhuele Taux : wéi séier Material geläscht gëtt
Finish Qualitéit : méi glat Kanten versus rau Linnen
Verschleißrisiko vum Tool : ze séier kann iwwerhëtzen, ze lues kann zéien verursaachen
Wann d'Leit kämpfen, ass et dacks net d'Routermark. Et ass de Mëssverständnis tëscht Spindelgeschwindegkeet, Feedrate an der Bittyp. Déi dräi mussen 'accord sinn', oder d'Schnëttqualitéit erzielt d'Geschicht direkt.
Elo fir den Deel ka jidderee Foto: de Router folgt engem Toolpath . En Toolpath ass de geplangte Wee deen de Bit iwwer d'Aarbecht hëlt. Et enthält wou d'Tool reest a wou et fir Tiefe fällt.
Dëst ass de praktesche Wee fir doriwwer ze denken: de Router follegt de geplangte Toolpath, net Är Fantasi. Et follegt Koordinaten. Et follegt Uerdnung. Et follegt programméiert Intent.
E korrekten Toolpath enthält normalerweis kloer Strategien wéi d'Profiling vun der baussenzeger Form, d'Pocking vu bannenzege Beräicher, an d'Gravéiere vum Text mat kontrolléierten Déiften. E falschen Toolpath kann nach lafen. Et leeft just an Klameren, spréngt Funktiounen iwwer oder erstellt Offsets déi Dir net designt hutt.
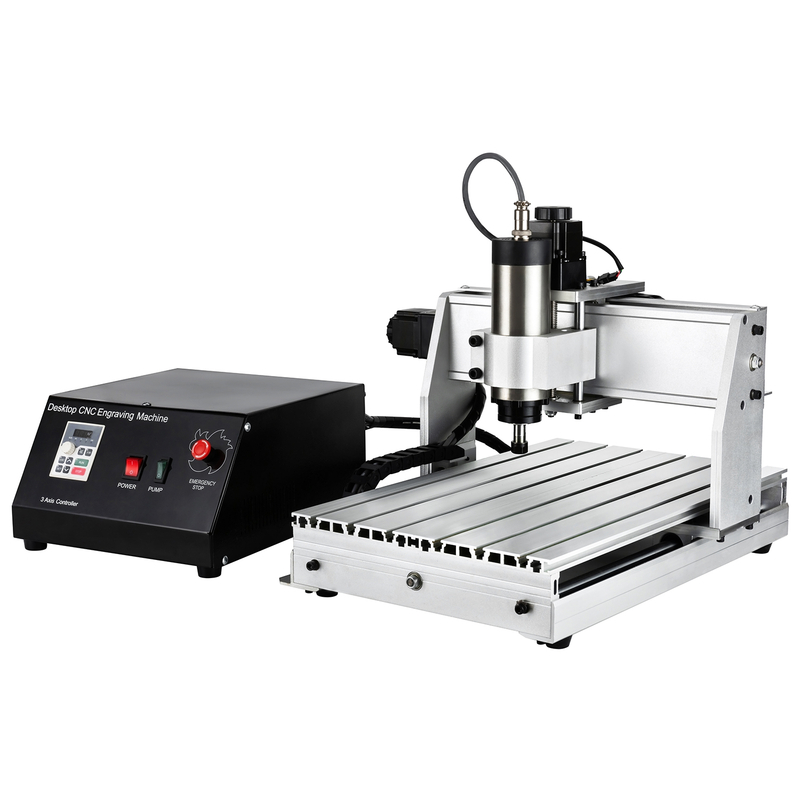
E CNC Router Workflow ass eng einfach Pipeline, awer kleng Feeler kaschten Echtzäit. Mir gi vum CAD Design op CAM Toolpaths, dann G-Code, Setup, Lafen a fäerdeg. Wann all Schrëtt Mätscher déi lescht, Deeler kommen aus propper a repeatable.
Déi meescht Teams léieren dëst séier andeems se als éischt eng kleng Testjob ausféieren. Chips soen d'Wourecht: Wann de Wee, d'Déift an d'Feed falsch sinn, gesitt Dir et direkt.
CAD ass wou d'Aarbecht ufänkt. Et baut d'2D Skizz oder 3D Form, dann Spär Dimensiounen an Geometrie. D'Leit konzentréieren sech dacks op 'd'Bild', awer de Router brauch richteg Miessunge.
Zum Beispill hänkt d'Gravéierungsdéift vun Ären Designastellungen of a wéi Dir d'Relief modelléiert. Deel Gréisst a Schnëttlinnen bestëmmen wou d'Bits erakommen a wou et d'Kante sollt vermeiden.
Hei ass wat gutt CAD Output normalerweis fir en CNC Router Projet enthält:
Korrekt allgemeng Dimensiounen an Toleranzen
Gravure Geometrie (Linn Breet, Déift Regiounen, Relief Form)
Kloer Kante fir Profiléieren an Taschengrenzen
Layout datt Är Maschinn effektiv Aarbechtsberäich passt
CAM ass den Iwwersetzer tëscht Ärem Design a Maschinnbewegung. Et konvertéiert den CAD Modell an Toolpaths a verdeelt Schneidparameter. Dës Parameteren enthalen Tiefe pro Pass, Spindelgeschwindegkeet, a Fudderrate.
Dir gesitt zwee Virdeeler vum CAM. Als éischt plangt et d'Streck sou datt d'Materialentfernung kontrolléiert ausgesäit. Zweetens hëlleft et Feeler ze reduzéieren andeems Dir kartéiert wou d'Tool reest ier d'Aarbecht ufänkt.
E puer Teams benotzen kombinéiert CAD / CAM Software fir alles an engem Aarbechtsberäich ze halen. Et kann Zäit spueren, besonnesch fir Schëlder, Gravuren a kleng Prototypen.
Dëst ass den typesche CAM Output deen Dir zielt ier Dir exportéiert:
Toolpath Strategie (Profiling, Pocking, Gravure Passe)
Schnëtt Tiefen a Schrëtt erof
Spindelgeschwindegkeet a Feedrate Astellunge
Tool Selektioun a Clearance Verhalen
Nodeems CAM Toolpaths generéiert, exportéiert se G-Code . Dës Datei gëtt d'Instruktiounsset déi den CNC Router Controller follegt. Et enthält Koordinaten a Bearbechtungsparameter, sou datt de Controller weess wou et nächst ze schneiden.
Korrekt G-Code ass wichteg well falsch Zuelen falsch Schnëtt verursaachen. Wann Déiftwäerter ausgeschalt sinn, léisst Dir entweder Material hannerloossen oder ze déif graven. Wann d'Füttern oder d'Spindelwäerter net mam Bit an dem Material passen, leiden d'Finish séier.
En nëtzlechen Gedanken: behandelt G-Code wéi e 'Rezept' Den Uewen kann funktionnéieren, awer d'Rezept muss richteg sinn.
Setup verwandelt de virtuelle Design an eng richteg Bewegung. Den CNC Router brauch d'Werkstéck geséchert, dat richtegt Tool installéiert an de Koordinatesystem ausgeriicht.
Gemeinsam Aarbechtsoptiounen enthalen:
Klameren op d'Bett fir steife Blat a Panelaarbecht
Vakuum Hold-Down / Vakuum Sigel wann applicabel fir Ophiewe ze verhënneren
Da kënnt d'Nulléierung . Null Punkten alignéieren X / Y / Z Start Positiounen un der Aarbecht Origine. Wann Null falsch ass, leeft déi ganz Aarbecht Offset. Dofir behandelen vill erfuerene Benotzer d'Nulléierung als 'Sécherheetsschrëtt', net eng Formalitéit.
An der Praxis verifizéiere se och:
Tool ass fest an der Spindel festgehalen
Cutter Héicht entsprécht erwaart Schneiddéift Verhalen
Koordinaten Hierkonft entsprécht dem CAM seng Viraussetzungen
Elo leeft de CNC Router de Programm. De Controller schéckt Bewegungssignaler un d'Motoren. Wärend de Kapp laanscht de geplangte Toolwee beweegt, rotéiert d'Spindel d'Schneidebit.
Dësen Deel fillt mech mechanesch, awer et ass wou Resultater erstallt ginn. D'Materialentfernungsquote a Randqualitéit kommen aus dem Match tëscht Wee, Geschwindegkeet an Toolgeometrie.
Typesch Operatiounen während enger Aarbecht enthalen:
Profiléiere vun der baussenzeger Form
Pocken bannent Beräicher
Drilling Lächer oder Schabloun Features
Gravure Text a Logoen
3D Contouring fir Schrëtt Relief
No der Veraarbechtung brauche Chips a Staub Opmierksamkeet. Eng séier Botzen verbessert d'Sécherheet a verhënnert datt Schutt an den nächsten Job-Setup vermëschen. Da brauch den Deel vläicht e liichte Veraarbechtung.
Ofhängeg vum Material a Schnëttqualitéit kann d'Veraarbechtung schleifen oder poléieren. Fir gravéiert Plastik oder Acryl ass virsiichteg Botzen wichteg, well Rescht kann déi richteg Uewerfläch verstoppen.
Drënner ass eng einfach Vue op déi lescht Schrëtt a wat se fir déi meescht solle fixéieren . CNC Router Benotzer
Post-Run Schrëtt |
Firwat ass et wichteg |
Typesch Ausgang |
Chip / Stëbs Botzen |
Verhënnert Interferenz a messy Flächen |
Kloer Kanten, méi sécher Handhabung |
Liicht schleifen / poléieren |
Verbessert Uewerfläch Gefill an Erscheinung |
Méi glat Gravur, propper Zeechen Gesiichter |
Wann den Deel iwwerpréift a gehandhabt ass, ass de Workflow prett fir déi nächst Laf ze widderhuelen.
A: CNC Router schneiden, gravéieren, schneiden a bohren. Si funktionnéieren super op Holz, Acryl, MDF, Plastik, Schaum, a PCB Prototypen.
A: E CNC Router ass fir méi mëll Materialien a Blataarbecht optimiséiert. Eng CNC Millen ass besser fir méi haart Metaller wéi Stol wéinst méi héijer Steifheit.
A: Jo. CAD erstellt den Design, CAM generéiert Toolpaths, an CAM exportéiert G-Code fir de Controller.
A: G-Code seet der CNC Router wou mat X / Y / Z Koordinaten ze plënneren. Et setzt och d'Spindelgeschwindegkeet, d'Fütterungsraten an d'Schneidtiefe.
A: Jo fir mëll Metaller wéi Aluminium a Messing. Fir déck gehärte Stol ass normalerweis eng aner Maschinnléisung gebraucht.
A: Genauegkeet hänkt vun der Maschinnbau, der Kalibrierung an der Aarbecht of. Widderhuelbarkeet verbessert wann d'Setups konsequent sinn an d'Nullen richteg sinn.


