
קוקן: 0 מחבר: מאַפּע עדיטאָר אַרויסגעבן צייט: 30-07-2026 אָריגין: פּלאַץ


האָבן איר אלץ געוואלט דיין דיזיינז קען זיין שליימעסדיק פּאַרץ אָן געסווערק? זוכן פֿאַר אַ CNC ראַוטער יוזשאַוואַלי מיטל אַז איר ווילן פאַסטער ריפּיטאַביליטי און קלינער רעזולטאַטן.
דער פירער דערקלערט וואָס אַ CNC ראַוטער איז און ווי עס אַרבעט אין פאַקטיש לעבן. איר וועט לערנען וועגן X / Y / Z באַוועגונג, די שפּינדל און G-קאָד וואָס דרייווז די קאַטינג.
אין דעם פּאָסטן, איר וועט לערנען וואָס אַ CNC ראָוטער קענען און קען נישט טאָן, פּלוס ווי צו פּלאַן דיין ערשטער אַרבעט שריט דורך שריט.
א CNC ראָוטער איז אַ קאָמפּיוטער-קאַנטראָולד קאַטינג מאַשין וואָס גייט אַ גענוי פּראָגראַם. אין קלאָר ענגליש, עס באוועגט אַ ספּיננינג קאַטינג געצייַג צוזאמען פּינטלעך פּאַטס. עס טוט דאָס מיט קאַמאַנדז וואָס די מאַשין קענען 'לייענען' און ויספירן.
רובֿ פּראַדזשעקס נוצן סאַבטראַקטיוו מאַנופאַקטורינג . אַז מיטל עס סטאַרץ פון אַ גרעסערע שטיק פון מאַטעריאַל, און רימוווז וואָס איז ניט דארף. די אַוועקגענומען מאַטעריאַל ווערט די פאָרעם איר דיזיינד.
דאָ ס וואָס אַ CNC ראַוטער טיפּיקלי כאַנדאַלז געזונט אין פאַקטיש שאַפּס. מענטשן נוצן עס פֿאַר דזשאָבס ווו ריין עדזשאַז און ריפּיטאַבאַל רעזולטאַטן ענין.
קאַטינג בלאַט סכוירע אין טיילן
ינגרייווינג פרטים און טעקסט
קאַרווינג לאָגאָס, שאַפּעס, דעקאָראַטיווע פּאַטערנז
מילינג ליכט מאַטעריאַלס ווי האָלץ, אַקריליק, מדף, פּלאַסטיקס
א CNC ראַוטער אָפט ווינס אויף פּרייַז און גיכקייַט פֿאַר סאַפטער אָדער בויגן מאַטעריאַלס. עס איז דיזיינד פֿאַר מאַטעריאַלס וואָס שנייַדן לייכט מיט די רעכט שפּינדל גיכקייַט און ביטן. אַז ס וואָס איר וועט זען ראָוטערס אין צייכן שאַפּס, שולן, פערדל פּראָדוקציע שורות און ליכט ינדאַסטרי אַרבעט.
קנק מיללס זענען געבויט פֿאַר כעוויער קאַטינג פאָרסעס. זיי טיפּיקלי האָבן העכער רידזשידאַטי און זענען בעסער מאַטשט צו האַרדער מעטאַלס. ווען שטאָל קומט אין די בילד, אַ מיל פּלאַן יוזשאַוואַלי כאַנדאַלז די ווערקלאָוד מער זיכער און אַקיעראַטלי.
ניצן דעם שנעל הערשן פון גראָבער פינגער ווען פּלאַנירונג דיין קויפן אָדער וואָרקפלאָוו.
הערשן פון גראָבער פינגער
קנק ראַוטער = גרויס פֿאַר האָלץ / פּלאַסטיקס / ווייך מעטאַלס
קנק מיל = בעסער פֿאַר האַרדער מעטאַלס / שטאָל
ונטער איז אַ פּשוט פאַרגלייַך איר קענען נוצן בעשאַס פרי דיסקוסיעס.
שטריך |
קנק ראַוטער |
CNC מיל |
טיפּיש מאַטעריאַלס |
האָלץ, אַקריליק, מדף, פּלאַסטיקס; ווייך מעטאַלס |
שווער מעטאַלס ווי שטאָל; פאָדערן מעטאַל אַרבעט |
רידזשידאַטי פאָקוס |
געבויט פֿאַר לייטער פליכט, אָפט פאַסטער אַרבעט |
געבויט פֿאַר העכער סטיפנאַס און שווער קאַטינג |
בעסטער פּאַסיק אַרבעט |
וואונדער, ינגרייווינג, קאַרווינג, ליכט מילינג |
שווער מעטאַל מאַשינינג, טייטער מעטאַל אַפּעריישאַנז |
בודזשעט פילן |
אָפט נידעריקער-פּרייַז פּאָזיציע |
יוזשאַוואַלי העכער פּרייַז רעכט צו בויען און פיייקייט |
אין טאָג-צו-טאָג טערמינען, ראָוטערס העלפֿן טימז צו שיקן פּראָוטאַטייפּס פאַסטער. מיללס העלפֿן טימז ויסמיידן דרוק, פּלאַפּלען און שפּאַנונג פון מכשירים ווען שניידן האַרדער מאַטעריאַלס.
א כאַנדכעלד ראַוטער איז גיידיד דורך אַ מענטש. א CNC ראָוטער איז גיידיד דורך אַ קאָמפּיוטער סיסטעם. אַז איין ענדערונג איז וואָס ריפּיטאַבאַל פּאַרץ ווערן רעאַליסטיש.
א CNC ראַוטער לויפט אויף קאָמפּיוטער-געטריבן באַוועגונג . עס ניצט אַ פּראָגראַם גערופֿן ג-קאָד צו קאָנטראָלירן ווו די שפּינדל גייט ווייַטער. די מאַשין גייט X / Y / Z באַוועגונג אַזוי די שנייַדן שוועבעלעך די פּלאַן.
אַמאָל די סעטאַפּ איז ריכטיק, דער פּראָצעס ווערט מערסטנס ריפּיטאַבאַל איבער ראַנז. די מאַשין טוט נישט 'באַקומען מיד' אָדער טוישן דרוק מיטן אַרבעט. זיי נאָך דאַרפֿן גוט סעטאַפּ, אָבער די קאַטינג נאַטור סטייז קאָנסיסטענט.
עס גייט G-קאָד אַנשטאָט פון מענטש ריכטונג
עס ריפּיץ דער זעלביקער מכשירים אויף קייפל פּאַרץ
עס ראַדוסאַז 'האַנט בקיעס' דעפּענדענסי נאָך קאַלאַבריישאַן
עס שטיצט קאָמפּלעקס שאַפּעס דורך פּלאַננעד מכשירים
פֿון דער פּערספּעקטיוו פון די קוינע, דעם חילוק איז וויכטיק פֿאַר טיימליינז און טרופּוט. טימז קענען לויפן באַטשאַז מיט ווייניקער ריווערק, ספּעציעל פֿאַר ינגרייווינג, רוטינג אַוטליינז און פּאַקקאַגינג פֿעיִקייטן.
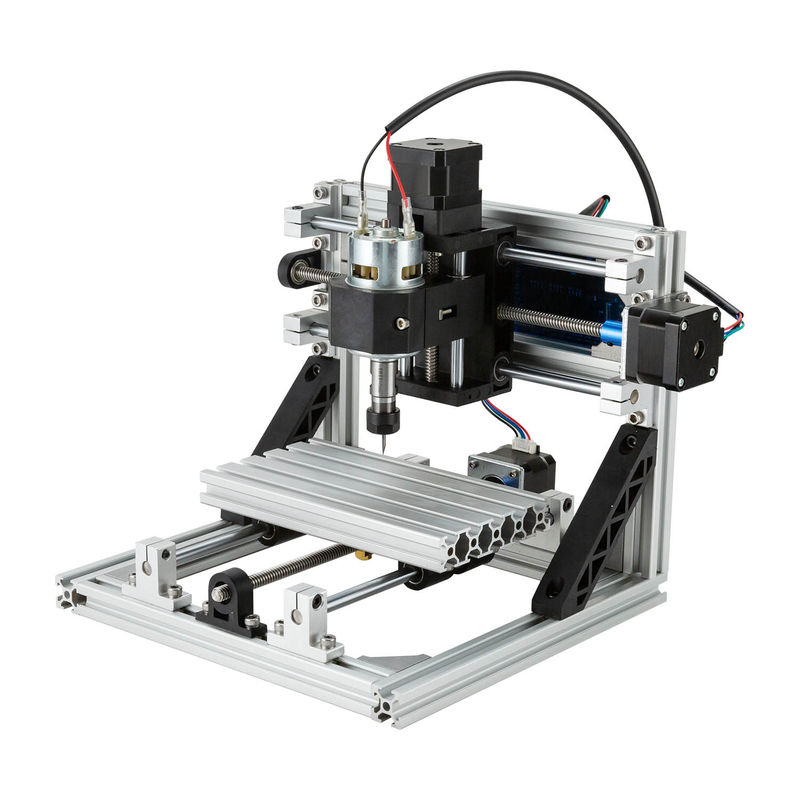
א CNC ראָוטער פילז פּשוט אַמאָל איר פֿאַרשטיין זייַן 'שלייף.' עס לייענט אַ פּראָגראַם, באוועגט די אַקסעס, ספּינז די שפּינדל, און גייט אַ פּלאַננעד שנייַדן דרך. עס טוט נישט טרעפן. עס עקסאַקיוץ.
טראַכטן פון עס ווי אַ געזונט-רעכערט קאָמאַנדע. זיי נאָך דאַרפֿן ריכטיק סעטאַפּ, זיכער מכשירים און גוט סעטטינגס. אבער אַמאָל די לויפן סטאַרץ, זיי האַלטן טאן די זעלבע אַרבעט די זעלבע וועג איבער ריפּיץ.
די קנק ראַוטער 'מאַרך' איז ג-קאָד . דער טעקע דערציילט עס פּונקט ווי און ווו צו מאַך ווייַטער. עס אויך שטעלט די קאַטינג נאַטור אַזוי די שנייַדן קוקט רעכט אַנשטאָט פון מעסי.
ג-קאָד קאָנטראָלס דער הויפּט דריי געביטן:
באַוועגונג קאָואָרדאַנאַץ : ווו די געצייַג גייט אין X/Y/Z פּלאַץ
שפּינדל גיכקייַט / קאַטינג נאַטור : ווי שנעל די שפּינדל ספּינז און ווי עס ענדזשאַנירז
פיטער רייץ און טיפקייַט : ווי געשווינד עס שנייַדן און ווי טיף יעדער פאָרן לויפט
דאָ ס אַ שנעל מיינונג פון ווי די ינסטראַקשאַנז מאַפּס צו פאַקטיש אַקשאַנז בעשאַס אַ אַרבעט.
ג-קאָד קאָנטראָל |
וואָס עס אַפעקץ |
וואָס איר זען אויף דעם מאַטעריאַל |
באַוועגונג קאָואָרדאַנאַץ |
X/Y/Z פּאַטס |
פּינטלעך פאָרעם שורות און פּאַקאַץ |
שפּינדל גיכקייַט |
קאַטינג גיכקייַט אין די געצייַג |
בעסער ייבערפלאַך ענדיקן, ווייניקער טירינג |
פיטער קורס & טיפקייַט |
שנייַדן ינטענסיטי פּער מאַך |
ריכטיק גרעב, ווייניקערע פּלאַפּלען מאַרקס |
אויב די נומערן זענען אַוועק, די אַרבעט טוט נישט 'מיסטעריעזלי פאַרלאָזן.' עס נאָר שנייַדן די אומרעכט וועג, אין די אומרעכט ענערגיע, פֿאַר די אומרעכט מאַטעריאַל.
נאָך לייענען דעם פּראָגראַם, די CNC ראַוטער טורנס עס אין באַוועגונג מיט די X/Y/Z אַקסעס . רובֿ פּראָסט ראָוטערס לויפן אַ 3-אַקס סעטאַפּ, וואָס קאָווערס די מערהייַט פון קאַרווינג און רוטינג אַרבעט.
X-אַקס : לינקס / רעכט באַוועגונג
י-אַקס : פראָנט / צוריק באַוועגונג
ז-אַקס : אַרויף / אַראָפּ טיפקייַט קאָנטראָל
דער ז אַקס איז וואָס מאכט פאַקטיש 'מאַשינינג' מעגלעך. עס קאָנטראָלס ווי די ביסל גייט אריין די מאַטעריאַל פֿאַר פּאַקאַץ, גרוווז און ריין פּראָפילינג.
עטלעכע CNC ראָוטער סעטאַפּס שטיצן אַן אַפּגרייד. ווען אַ 4 דריי-אַקס איז געשטיצט, די מאַשין קענען דרייען אַ וואָרקפּיעסע פֿאַר סילינדריקאַל 3 ד קאַרווינג. די עקסטרע אַקס לעץ עס נאָכגיין אלנגעוויקלט שאַפּעס אַנשטאָט פון בלויז פלאַך פּליינז.
די שפּינדל האלט און ספּינז די קאַטינג ביסל אין הויך גיכקייַט. בעשאַס אַ לויפן, עס איז דער טייל טאן די גשמיות אַרבעט. די ביסל דזשיאַמאַטרי פּלוס שפּינדל גיכקייַט דיטערמאַנז ווי די מאַטעריאַל ברייקס און בלעטער טשיפּס.
שפּינדל גיכקייַט איז וויכטיק ווייַל עס ימפּאַקץ:
מאַטעריאַל באַזייַטיקונג קורס : ווי געשווינד מאַטעריאַל איז קלירד
ענדיקן קוואַליטעט : סמודער עדזשאַז קעגן פּראָסט שורות
געצייג טראָגן ריזיקירן : צו שנעל קענען אָוווערכיט, צו פּאַמעלעך קענען אָנמאַכן דראַגינג
ווען מענטשן געראַנגל, דאָס איז אָפט נישט די ראַוטער סאָרט. עס איז די מיסמאַטש צווישן שפּינדל גיכקייַט, קאָרמען קורס און די ביסל טיפּ. די דריי מוזן 'שטימען,' אָדער די שנייַדן קוואַליטעט וועט זאָגן די געשיכטע מיד.
איצט פֿאַר דעם טייל אַלעמען קענען בילד: די ראַוטער גייט אַ טאָאָלפּאַט . א Toolpath איז דער פּלאַננעד מאַרשרוט וואָס די ביסל נעמט אַריבער די אַרבעט. עס כולל ווו די געצייַג טראַוואַלז און ווו עס פּלאַנדזשיז פֿאַר טיפקייַט.
דאָס איז דער פּראַקטיש וועג צו טראַכטן וועגן אים: די ראַוטער גייט די פּלאַננעד מכשירים, נישט דיין פאַנטאַזיע. עס גייט קאָואָרדאַנאַץ. עס גייט סדר. עס גייט פּראָוגראַמד קאַוואָנע.
א ריכטיק Toolpath יוזשאַוואַלי כולל קלאָר סטראַטעגיעס ווי פּראָפילינג די ויסווייניקסט פאָרעם, פּאַקקאַגינג ין געביטן און ינגרייווינג טעקסט מיט קאַנטראָולד טיפענישן. א פאַלש מכשיר קענען נאָך לויפן. עס נאָר לויפט אין קלאַמפּס, סקיפּס פֿעיִקייטן אָדער קריייץ אָפסעץ וואָס איר האָט נישט פּלאַן.
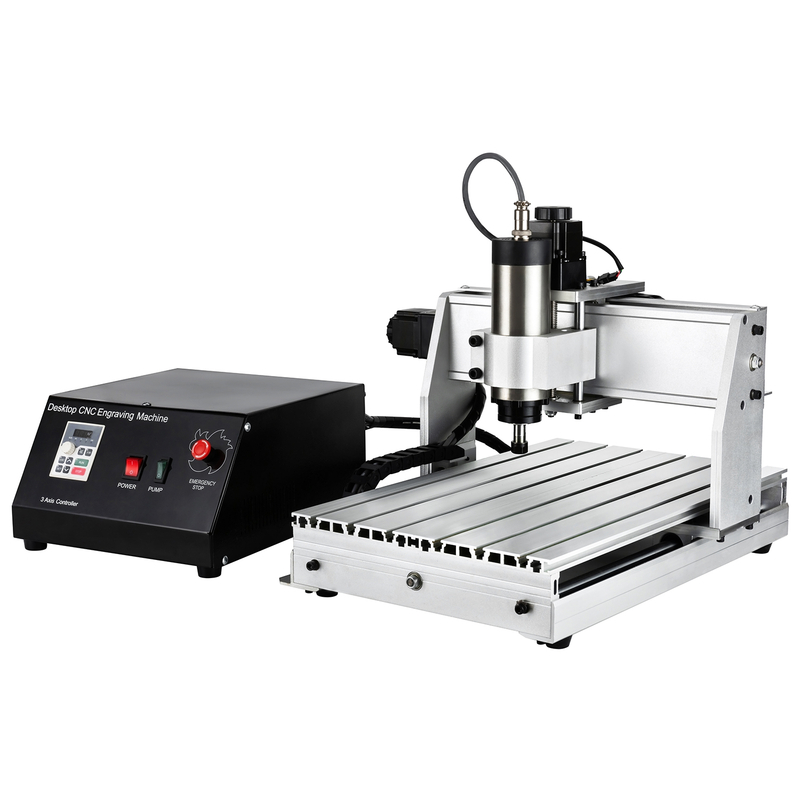
א CNC ראָוטער וואָרקפלאָוו איז אַ פּשוט רערנ - ליניע, אָבער קליין מיסטייקס קאָסטן פאַקטיש צייט. מיר גיין פון CAD פּלאַן צו CAM מכשירים, דערנאָך G-קאָד, סעטאַפּ, פליסנדיק און פינישינג. ווען יעדער שריט גלייַכן די לעצטע, טיילן קומען ריין און ריפּיטידאַבאַל.
רובֿ טימז לערנען דעם שנעל דורך פליסנדיק אַ קליינטשיק פּרובירן אַרבעט ערשטער. טשיפּס זאָגן דעם אמת: אויב דער דרך, טיפקייַט און פידז זענען פאַלש, איר וועט זען עס מיד.
CAD איז ווו די אַרבעט סטאַרץ. עס בויען די 2 ד סקיצע אָדער 3 ד פאָרעם, און לאַקס אין דימענשאַנז און דזשיאַמאַטרי. מענטשן אָפט פאָקוס אויף 'די בילד,' אָבער די ראַוטער דאַרף פאַקטיש מעזשערמאַנץ.
פֿאַר בייַשפּיל, ינגרייווינג טיפקייַט דעפּענדס אויף דיין פּלאַן סעטטינגס און ווי איר מאָדעל די רעליעף. טייל גרייס און שנייַדן שורות באַשטימען ווו די ביסל וועט אַרייַן און ווו עס זאָל ויסמיידן עדזשאַז.
דאָ ס וואָס גוט CAD רעזולטאַט יוזשאַוואַלי כולל פֿאַר אַ CNC ראָוטער פּרויעקט:
ריכטיק קוילעלדיק דימענשאַנז און טאָלעראַנץ
ינגרייווינג דזשיאַמאַטרי (שורה ברייט, טיף מקומות, רעליעף פאָרעם)
קלאָר עדזשאַז פֿאַר פּראָפילינג און קעשענע באַונדריז
אויסלייג וואָס איז פּאַסיק פֿאַר די עפעקטיוו אַרבעט געגנט פון דיין מאַשין
CAM איז דער איבערזעצער צווישן דיין פּלאַן און מאַשין באַוועגונג. עס קאַנווערץ די CAD מאָדעל אין מכשירים און אַסיינז קאַטינג פּאַראַמעטערס. די פּאַראַמעטערס אַרייַננעמען טיפקייַט פּער פאָרן, שפּינדל גיכקייַט און קאָרמען קורס.
איר וועט זען צוויי בענעפיץ פון CAM. ערשטער, עס פּלאַנז די מאַרשרוט אַזוי די באַזייַטיקונג פון מאַטעריאַל קוקט קאַנטראָולד. רגע, עס העלפּס רעדוצירן ערראָרס דורך מאַפּינג ווו די געצייַג טראַוואַלז איידער די אַרבעט סטאַרץ.
עטלעכע טימז נוצן קאַמביינד CAD / CAM ווייכווארג צו האַלטן אַלץ אין איין וואָרקספּאַסע. עס קענען שפּאָרן צייט, ספּעציעל פֿאַר וואונדער, ינגרייווינג און קליין פּראָוטאַטייפּס.
דאָס איז דער טיפּיש CAM רעזולטאַט איר צילן איידער איר אַרויספירן:
Toolpath סטראַטעגיע (פּראָפילינג, קעשענע, ינגרייווינג פּאַסיז)
שנייַדן טיפענישן און סטעפּ-דאַונז
סעטטינגס פון שפּינדל גיכקייַט און קאָרמען קורס
מכשירים סעלעקציע און רעשוס נאַטור
נאָך CAM דזשענערייץ מכשירים, עס עקספּאָרץ G-קאָד . דער טעקע ווערט די ינסטרוקטיאָנס שטעלן די CNC ראָוטער קאָנטראָללער גייט. עס כולל קאָואָרדאַנאַץ און מאַשינינג פּאַראַמעטערס, אַזוי דער קאָנטראָללער ווייסט ווו צו שנייַדן ווייַטער.
ריכטיק ג-קאָד ענינים ווייַל פאַלש נומערן גרונט פאַלש קאַץ. אויב די טיפקייַט וואַלועס זענען אַוועק, איר וועט אָדער לאָזן מאַטעריאַל הינטער אָדער גראָבן צו טיף. אויב קאָרמען אָדער שפּינדל וואַלועס טאָן ניט גלייַכן די ביסל און מאַטעריאַל, די ענדיקן סאַפערז געשווינד.
א נוציק מיינדסעט: מייַכל G-קאָד ווי אַ 'רעצעפּט.' דער ויוון קען אַרבעטן, אָבער דער רעצעפּט מוזן זיין רעכט.
סעטאַפּ טורנס די ווירטואַל פּלאַן אין פאַקטיש באַוועגונג. די CNC ראַוטער דאַרף די וואָרקפּיעסע סיקיורד, די ריכטיק געצייַג אינסטאַלירן און די קאָואָרדאַנאַט סיסטעם איז אַליינד.
פּראָסט ווערקכאָולדינג אָפּציעס אַרייַננעמען:
קלאַמפּס אויף די בעט פֿאַר שטרענג בויגן און טאַפליע אַרבעט
וואַקוום האַלטן-אַראָפּ / וואַקוום פּלאָמבע ווען אָנווענדלעך צו פאַרמייַדן ליפטינג
דערנאָך קומט נול . נול ווייזט ייַנרייען X / Y / Z סטאַרטינג שטעלעס צו די אַרבעט אָנהייב. אויב נול איז פאַלש, די גאנצע אַרבעט לויפט פאָטאָ. אַז ס וואָס פילע יקספּיריאַנסט יוזערז מייַכל זיראָינג ווי אַ 'זיכערקייַט שריט,' נישט אַ פאָרמאַלאַטי.
אין פיר, זיי אויך באַשטעטיקן:
געצייַג איז פעסט טייטאַנד אין די שפּינדל
קאַטער הייך שוועבעלעך דערוואַרט קאַטינג טיפקייַט נאַטור
קאָואָרדאַנאַט אָריגין שוועבעלעך די אַסאַמפּשאַנז פון CAM
איצט די CNC ראָוטער לויפט די פּראָגראַם. דער קאָנטראָללער סענדז באַוועגונג סיגנאַלז צו די מאָטאָרס. בשעת די קאָפּ באוועגט צוזאמען די פּלאַננעד טאָאָלפּאַט, די שפּינדל ראָוטייץ די קאַטינג ביסל.
דער טייל פילז מעטשאַניקאַל, אָבער עס איז ווו רעזולטאַטן זענען באשאפן. די מאַטעריאַל באַזייַטיקונג קורס און ברעג קוואַליטעט קומען פון די גלייַכן צווישן דרך, גיכקייַט און געצייַג דזשיאַמאַטרי.
טיפּיש אַפּעריישאַנז בעשאַס איין אַרבעט אַרייַננעמען:
פּראָפילינג די ויסווייניקסט פאָרעם
פּאַקינג ין געביטן
דרילינג האָלעס אָדער מוסטער פֿעיִקייטן
ינגרייווינג טעקסט און לאָגאָס
3 ד קאַנטורינג פֿאַר סטעפּט רעליעף
נאָך מאַשינינג, טשיפּס און שטויב דאַרפֿן ופמערקזאַמקייַט. א שנעל קלינאַפּ ימפּרוווז זיכערקייַט און פּריווענץ דעבריס פון מיקסינג אין די ווייַטער אַרבעט סעטאַפּ. דעמאָלט דער טייל קען דאַרפֿן ליכט פינישינג.
דעפּענדינג אויף מאַטעריאַל און שנייַדן קוואַליטעט, פינישינג קענען זיין סאַנדינג אָדער פּאַלישינג. פֿאַר ינגרייווד פּלאַסטיקס אָדער אַקריליק, אָפּגעהיט רייניקונג ענינים ווייַל רעזאַדו קענען באַהאַלטן די אמת ייבערפלאַך.
ונטער איז אַ פּשוט מיינונג פון די לעצט סטעפּס און וואָס זיי זענען מענט צו פאַרריכטן פֿאַר רובֿ CNC ראָוטער ניצערס.
פּאָסטן-לויפן שריט |
פארוואס עס איז וויכטיק |
טיפּיש רעזולטאַט |
שפּאָן / שטויב רייניקונג |
פּריווענץ ינטערפיראַנס און מעסי סערפאַסיז |
קלאָר עדזשאַז, סאַפער האַנדלינג |
ליכט סאַנדינג / פויליש |
ימפּרוווז ייבערפלאַך פילן און אויסזען |
גלאַט ינגרייווינג, קלינער צייכן פנימער |
אַמאָל דער טייל איז ינספּעקטיד און כאַנדאַלד, די וואָרקפלאָוו איז גרייט צו איבערחזרן פֿאַר די ווייַטער לויפן.
א: קנק ראָוטערס שנייַדן, ינגרייווד, שנייַדן און בויער. זיי אַרבעט גרויס אויף פּראָוטאַטייפּס פון האָלץ, אַקריליק, מדף, פּלאַסטיקס, פּינע און פּקב.
א: א קנק ראַוטער איז אָפּטימיזעד פֿאַר סאַפטער מאַטעריאַלס און בלאַט אַרבעט. א CNC מיל איז בעסער פֿאַר האַרדער מעטאַלס ווי שטאָל רעכט צו העכער רידזשידאַטי.
א: יא. CAD קריייץ די פּלאַן, CAM דזשענערייץ מכשירים און CAM עקספּאָרץ G-קאָד פֿאַר די קאָנטראָללער.
א: ג-קאָד דערציילט די קנק ראַוטער ווו צו רירן מיט X/Y/Z קאָואָרדאַנאַץ. עס אויך שטעלט שפּינדל גיכקייַט, קאָרמען ראַטעס און קאַטינג טיפקייַט.
א: יאָ פֿאַר ווייך מעטאַלס ווי אַלומינום און מעש. פֿאַר דיק פאַרגליווערט שטאָל, אַ אַנדערש מאַשין לייזונג איז יוזשאַוואַלי דארף.
א: אַקיעראַסי דעפּענדס אויף מאַשין בויען, קאַלאַבריישאַן און ווערקכאָולדינג. רעפּעאַטאַביליטי ימפּרוווז ווען סעטאַפּס זענען קאָנסיסטענט און זעראָס זענען ריכטיק.


