
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-30 Origine : Site


Avez-vous déjà souhaité que vos créations puissent se transformer en pièces parfaites sans devinettes ? La recherche d'un routeur CNC signifie généralement que vous souhaitez une répétabilité plus rapide et des résultats plus propres.
Ce guide explique ce qu'est un routeur CNC et comment il fonctionne dans la vie réelle. Vous en apprendrez davantage sur le mouvement X/Y/Z, la broche et le code G qui pilote la coupe.
Dans cet article, vous apprendrez ce qu'un routeur CNC peut et ne peut pas faire, ainsi que comment planifier votre premier travail étape par étape.
UN CNC Router est une machine de découpe contrôlée par ordinateur qui suit un programme précis. En clair, il déplace un outil de coupe en rotation le long de trajectoires exactes. Pour ce faire, il utilise des commandes que la machine peut « lire » et exécuter.
La plupart des projets utilisent la fabrication soustractive . Cela signifie qu'il commence à partir d'un morceau de matériau plus gros, puis supprime ce qui n'est pas nécessaire. Le matériau retiré devient la forme que vous avez conçue.
Voici ce qu'un routeur CNC gère généralement bien dans les vrais magasins. Les gens l'utilisent pour des travaux où des bords nets et des résultats reproductibles sont importants.
Couper des produits en feuilles en plusieurs parties
Détails de gravure et texte
Sculpture de logos, formes, motifs décoratifs
Fraisage de matériaux légers comme le bois, l'acrylique, le MDF et les plastiques
Un routeur CNC gagne souvent en termes de coût et de vitesse pour les matériaux plus souples ou en feuilles. Il est conçu pour les matériaux qui se sculptent facilement avec la bonne vitesse de broche et les bons embouts. C'est pourquoi vous verrez des routeurs dans les magasins d'enseignes, les écoles, les lignes de production de loisirs et les travaux industriels légers.
Les fraiseuses CNC sont conçues pour des forces de coupe plus importantes. Ils ont généralement une plus grande rigidité et sont mieux adaptés aux métaux plus durs. Lorsque l'acier entre en scène, la conception d'une usine gère généralement la charge de travail de manière plus sûre et plus précise.
Utilisez cette règle empirique rapide lors de la planification de votre achat ou de votre flux de travail.
Règle générale
Routeur CNC = idéal pour le bois/plastiques/métaux mous
Fraiseuse CNC = meilleure pour les métaux/aciers plus durs
Vous trouverez ci-dessous une comparaison simple que vous pouvez utiliser lors des premières discussions.
Fonctionnalité |
Routeur CNC |
Fraiseuse CNC |
Matériaux typiques |
Bois, acrylique, MDF, plastiques ; métaux mous |
Métaux durs comme l’acier ; travail du métal exigeant |
Accent sur la rigidité |
Conçu pour un travail plus léger, souvent plus rapide |
Conçu pour une plus grande rigidité et des coupes lourdes |
Emplois les mieux adaptés |
Enseignes, gravure, taille, fraisage léger |
Usinage des métaux durs, opérations métalliques plus serrées |
Sensation budgétaire |
Entrée souvent moins coûteuse |
Coût généralement plus élevé en raison de la construction et de la capacité |
Au quotidien, les routeurs aident les équipes à expédier les prototypes plus rapidement. Les fraiseuses aident les équipes à éviter le stress, les bavardages et la fatigue des outils lors de la coupe de matériaux plus durs.
Un routeur portable est guidé par une personne. Un routeur CNC est guidé par un système informatique. Ce changement explique pourquoi les pièces reproductibles deviennent réalistes.
Un routeur CNC fonctionne grâce à un mouvement piloté par ordinateur . Il utilise un programme appelé G-code pour contrôler où va ensuite la broche. La machine suit les mouvements X/Y/Z afin que la coupe corresponde au design.
Une fois la configuration correcte, le processus devient en grande partie reproductible d’une exécution à l’autre. La machine ne « se fatigue » pas et ne change pas de pression en cours de travail. Ils ont encore besoin d’une bonne configuration, mais le comportement de coupe reste cohérent.
Il suit le code G au lieu de la direction humaine
Il répète le même parcours d'outil sur plusieurs pièces
Il réduit la dépendance aux « compétences manuelles » après l'étalonnage
Il prend en charge les formes complexes grâce à des parcours d'outils planifiés
Du point de vue de l'acheteur, cette différence est importante en termes de délais et de débit. Les équipes peuvent exécuter des lots avec moins de retouches, en particulier pour les fonctions de gravure, de routage et de poche.
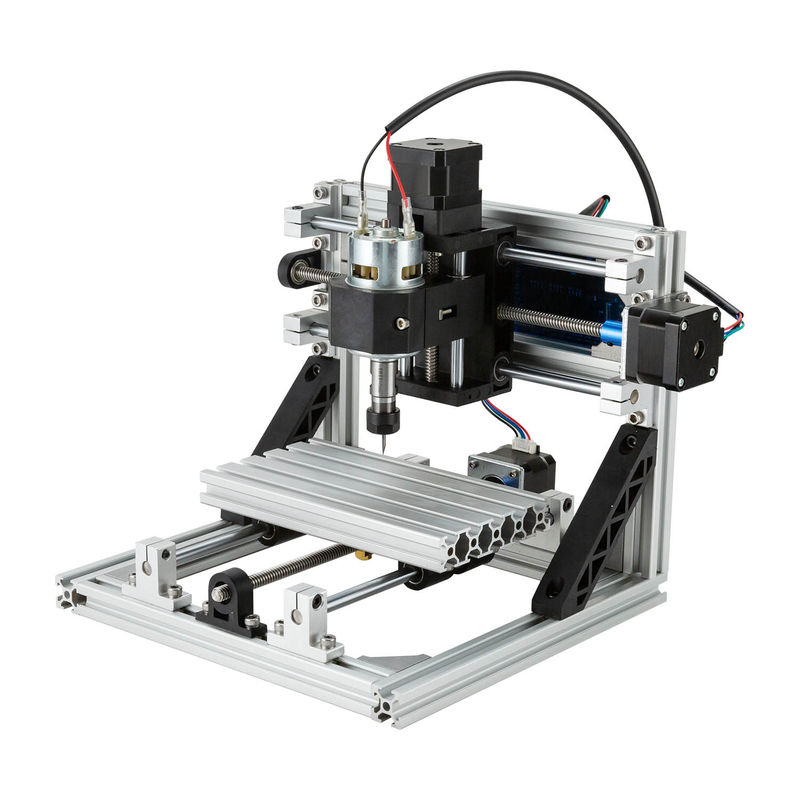
Un routeur CNC semble simple une fois que vous comprenez sa « boucle ». Il lit un programme, déplace les axes, fait tourner la broche et suit un chemin de coupe planifié. Cela ne devine pas. Il s'exécute.
Pensez-y comme à un équipage bien rodé. Ils ont toujours besoin d’une configuration correcte, d’un outillage sûr et de bons réglages. Mais une fois l’exécution commencée, ils continuent à faire le même travail de la même manière à plusieurs reprises.
Le du routeur CNC « cerveau » le code G. est Ce fichier lui indique exactement comment et où se déplacer ensuite. Il définit également le comportement de coupe afin que la coupe soit correcte au lieu d'être salissante.
Le G-code contrôle principalement trois domaines :
Coordonnées de mouvement : où va l'outil dans l'espace X/Y/Z
Vitesse de broche / comportement de coupe : à quelle vitesse la broche tourne et comment elle s'engage
Avances et profondeur : vitesse de coupe et profondeur de chaque passe
Voici un aperçu rapide de la manière dont ces instructions correspondent à des actions réelles au cours d'une tâche.
Contrôle du code G |
Ce que cela affecte |
Ce que vous voyez sur le matériel |
Coordonnées du mouvement |
Chemins X/Y/Z |
Lignes et poches de forme précises |
Vitesse de broche |
Vitesse de coupe à l'outil |
Meilleur état de surface, moins de déchirures |
Avance et profondeur |
Réduire l'intensité par mouvement |
Épaisseur correcte, moins de marques de broutage |
Si ces chiffres sont erronés, le travail n'échoue pas « mystérieusement ». Il coupe simplement dans le mauvais sens, avec la mauvaise énergie, pour le mauvais matériau.
Après avoir lu le programme, le routeur CNC le met en mouvement en utilisant les axes X/Y/Z . Les routeurs les plus courants utilisent une configuration à 3 axes, qui couvre la majorité des travaux de sculpture et de routage.
Axe X : mouvement gauche/droite
Axe Y : mouvement avant/arrière
Axe Z : contrôle de profondeur haut/bas
Cet axe Z est ce qui rend possible un véritable « usinage ». Il contrôle la manière dont le foret pénètre dans le matériau pour créer des poches, des rainures et un profilage propre.
Certaines configurations de routeur CNC prennent en charge une mise à niveau. Lorsqu'un 4ème axe rotatif est pris en charge, la machine peut faire tourner une pièce pour une sculpture 3D cylindrique. L'axe supplémentaire lui permet de suivre des formes enveloppées au lieu de uniquement des plans plats.
La broche maintient et fait tourner le foret à grande vitesse. Lors d'une course, c'est la partie qui effectue le travail physique. La géométrie du foret et la vitesse de la broche déterminent la façon dont le matériau se brise et laisse des copeaux.
La vitesse de broche est importante car elle a un impact :
Taux d'enlèvement de matière : rapidité avec laquelle la matière est éliminée
Qualité de finition : bords plus lisses versus lignes rugueuses
Risque d'usure de l'outil : trop vite peut surchauffer, trop lent peut provoquer un traînage
Lorsque les gens ont des difficultés, ce n’est souvent pas la marque du routeur. C'est l'inadéquation entre la vitesse de broche, l'avance et le type de foret. Ces trois-là doivent être « d’accord », sinon la qualité du montage racontera immédiatement l’histoire.
Passons maintenant à la pièce que tout le monde peut imaginer : la toupie suit un parcours d'outil . Un parcours d'outil est l'itinéraire planifié que le foret emprunte à travers la tâche. Cela comprend l'endroit où l'outil se déplace et l'endroit où il plonge en profondeur.
C'est la manière pratique d'y penser : la toupie suit le parcours d'outil planifié, pas votre imagination. Il suit les coordonnées. Il suit l'ordre. Il suit l’intention programmée.
Un parcours d'outil correct comprend généralement des stratégies claires telles que le profilage de la forme extérieure, la création de poches à l'intérieur et la gravure de texte avec des profondeurs contrôlées. Un mauvais parcours d'outil peut toujours s'exécuter. Il se contente de se heurter à des pinces, d'ignorer des fonctionnalités ou de créer des décalages que vous n'avez pas conçus.
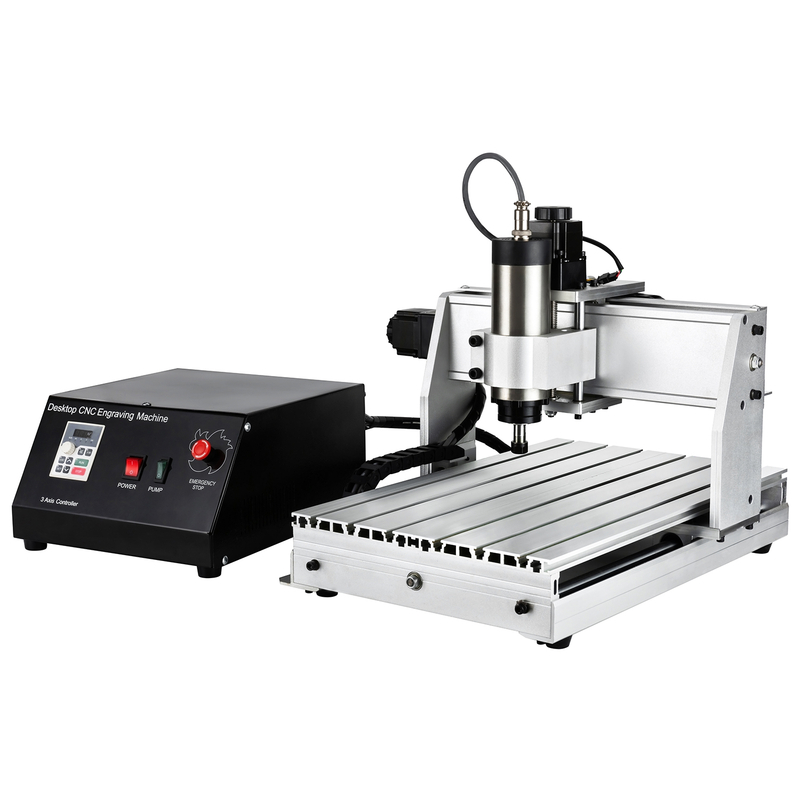
Un flux de travail de routeur CNC est un pipeline simple, mais les petites erreurs coûtent du temps réel. Nous passons de la conception CAO aux parcours d'outils CAM, puis au G-code, à la configuration, à l'exécution et à la finition. Lorsque chaque étape correspond à la précédente, les pièces ressortent propres et reproductibles.
La plupart des équipes apprennent cela rapidement en exécutant d'abord un petit travail de test. Les puces disent la vérité : si la trajectoire, la profondeur et les avances sont erronées, vous le verrez immédiatement.
La CAO est le point de départ du travail. Il crée l'esquisse 2D ou la forme 3D, puis verrouille les dimensions et la géométrie. Les gens se concentrent souvent sur « l’image », mais le routeur a besoin de mesures réelles.
Par exemple, la profondeur de gravure dépend de vos paramètres de conception et de la façon dont vous modélisez le relief. La taille des pièces et les lignes de coupe déterminent où la mèche entrera et où elle devra éviter les bords.
Voici ce qu'une bonne sortie CAO inclut généralement pour un projet de routeur CNC :
Corriger les dimensions hors tout et les tolérances
Géométrie de gravure (largeur de trait, zones de profondeur, forme du relief)
Bords dégagés pour le profilage et les limites des poches
Disposition adaptée à la zone de travail efficace de votre machine
CAM est le traducteur entre votre conception et le mouvement de la machine. Il convertit le modèle CAO en parcours d'outils et attribue des paramètres de coupe. Ces paramètres incluent la profondeur par passe, la vitesse de broche et l'avance.
Vous constaterez deux avantages du CAM. Premièrement, il planifie l’itinéraire de manière à ce que l’enlèvement des matériaux semble contrôlé. Deuxièmement, cela permet de réduire les erreurs en cartographiant l'endroit où l'outil se déplace avant le début du travail.
Certaines équipes utilisent des logiciels CAO/FAO combinés pour tout conserver dans un seul espace de travail. Cela permet de gagner du temps, notamment pour les panneaux, la gravure et les petits prototypes.
Il s'agit du résultat CAM typique que vous recherchez avant d'exporter :
Stratégie de parcours d'outils (profilage, poches, passes de gravure)
Profondeurs de coupe et abaissements
Paramètres de vitesse de broche et d'avance
Sélection d'outil et comportement de dégagement
Une fois que CAM a généré des parcours d'outils, il exporte le G-code . Ce fichier devient le jeu d’instructions suivi par le contrôleur du routeur CNC . Il comprend les coordonnées et les paramètres d'usinage, afin que le contrôleur sache où couper ensuite.
Un code G correct est important car des chiffres erronés entraînent de mauvaises coupes. Si les valeurs de profondeur sont erronées, soit vous laisserez de la matière derrière vous, soit vous creuserez trop profondément. Si les valeurs d'avance ou de broche ne correspondent pas à la mèche et au matériau, la finition en souffre rapidement.
Un état d'esprit utile : traitez le G-code comme une « recette ». Le four peut fonctionner, mais la recette doit être correcte.
La configuration transforme la conception virtuelle en mouvement réel. Le routeur CNC a besoin que la pièce soit sécurisée, que le bon outil soit installé et que le système de coordonnées soit aligné.
Les options de serrage courantes incluent :
Pinces sur le lit pour travaux de tôles et panneaux rigides
Maintien sous vide/scellage sous vide, le cas échéant, pour empêcher le soulèvement
Vient ensuite la remise à zéro . Les points zéro alignent les positions de départ X/Y/Z sur l'origine de la pièce. Si zéro est faux, l'ensemble du travail est décalé. C'est pourquoi de nombreux utilisateurs expérimentés considèrent la remise à zéro comme une « mesure de sécurité » et non comme une formalité.
En pratique, ils vérifient également :
L'outil est fermement serré dans la broche
La hauteur de coupe correspond au comportement attendu en matière de profondeur de coupe
L'origine des coordonnées correspond aux hypothèses de CAM
Maintenant, le routeur CNC exécute le programme. Le contrôleur envoie des signaux de mouvement aux moteurs. Pendant que la tête se déplace le long du parcours d'outil planifié, la broche fait tourner le foret.
Cette partie semble mécanique, mais c'est là que les résultats sont créés. Le taux d'enlèvement de matière et la qualité des bords proviennent de la correspondance entre la trajectoire, la vitesse et la géométrie de l'outil.
Les opérations typiques au cours d'un travail comprennent :
Profilage de la forme extérieure
Poches intérieures
Perçage de trous ou caractéristiques du gabarit
Gravure de textes et logos
Contour 3D pour un relief étagé
Après l'usinage, les copeaux et la poussière nécessitent une attention particulière. Un nettoyage rapide améliore la sécurité et empêche les débris de se mélanger à la configuration du travail suivant. La pièce peut alors nécessiter une légère finition.
Selon le matériau et la qualité de coupe, la finition peut être un ponçage ou un polissage. Pour les plastiques gravés ou l’acrylique, un nettoyage minutieux est important car les résidus peuvent cacher la véritable surface.
Vous trouverez ci-dessous une vue simple des étapes finales et de ce qu'elles sont censées résoudre pour la plupart des utilisateurs de routeurs CNC .
Étape post-exécution |
Pourquoi c'est important |
Sortie typique |
Nettoyage des copeaux/poussières |
Empêche les interférences et les surfaces salissantes |
Bords clairs, manipulation plus sûre |
Ponçage/polissage léger |
Améliore la sensation et l'apparence de la surface |
Gravure plus lisse, faces de signalisation plus propres |
Une fois la pièce inspectée et manipulée, le flux de travail est prêt à se répéter pour l'exécution suivante.
R : Les routeurs CNC coupent, gravent, sculptent et percent. Ils fonctionnent parfaitement sur les prototypes en bois, acrylique, MDF, plastiques, mousse et PCB.
R : Un routeur CNC est optimisé pour les matériaux plus souples et le travail en feuilles. Une fraiseuse CNC est préférable pour les métaux plus durs comme l'acier en raison de sa rigidité plus élevée.
R : Oui. La CAO crée la conception, la CAM génère des parcours d'outils et la CAM exporte le code G pour le contrôleur.
R : Le G-code indique au routeur CNC où se déplacer en utilisant les coordonnées X/Y/Z. Il définit également la vitesse de broche, les vitesses d’avance et la profondeur de coupe.
R : Oui pour les métaux mous comme l’aluminium et le laiton. Pour l'acier trempé épais, une solution de machine différente est généralement nécessaire.
R : La précision dépend de la construction de la machine, de son calibrage et du maintien de la pièce. La répétabilité s'améliore lorsque les configurations sont cohérentes et que les zéros sont corrects.


