
Vidoj: 0 Aŭtoro: Reteja Redaktoro Eldontempo: 2026-07-30 Origino: Retejo


Ĉu vi iam deziris, ke viaj desegnaĵoj povu transformiĝi en perfektajn partojn sen divenado? Serĉi CNC-Enkursigilon kutime signifas, ke vi volas pli rapidan ripeteblon kaj pli purajn rezultojn.
Ĉi tiu gvidilo klarigas, kio estas CNC-Enkursigilo kaj kiel ĝi funkcias en la reala vivo. Vi lernos pri X/Y/Z-movado, la spindelo kaj G-kodo , kiu kondukas la tranĉadon.
En ĉi tiu afiŝo, vi lernos, kion CNC Router povas kaj ne povas fari, kaj kiel plani vian unuan laboron paŝon post paŝo.
A CNC Router estas komputile kontrolita tranĉmaŝino, kiu sekvas precizan programon. En simpla angla, ĝi movas turniĝantan tranĉilon laŭ precizaj vojoj. Ĝi faras tion uzante komandojn, kiujn la maŝino povas 'legi' kaj ekzekuti.
Plej multaj projektoj uzas subtraktan fabrikadon . Tio signifas, ke ĝi komenciĝas de pli granda materialo, poste forigas tion, kio ne estas bezonata. La forigita materialo fariĝas la formo, kiun vi desegnis.
Jen kion CNC Router kutime bone manipulas en realaj butikoj. Homoj uzas ĝin por laboroj kie puraj randoj kaj ripeteblaj rezultoj gravas.
Tranĉi foliajn varojn en partojn
Gravurantaj detaloj kaj teksto
Ĉizado de emblemoj, formoj, ornamaj ŝablonoj
Muelado de malpezaj materialoj kiel ligno, akrila, MDF, plastoj
CNC Router ofte gajnas pri kosto kaj rapideco por pli molaj aŭ foliaj materialoj. Ĝi estas desegnita por materialoj kiuj ĉizas facile kun la ĝusta spindelo rapideco kaj bitoj. Tial vi vidos enkursigilojn en signobutikoj, lernejoj, hobiaj produktadlinioj kaj malpeza industria laboro.
CNC-mueliloj estas konstruitaj por pli pezaj tranĉfortoj. Ili tipe havas pli altan rigidecon kaj pli bone kongruas al pli malmolaj metaloj. Kiam ŝtalo eniras la bildon, la dezajno de muelejo kutime pritraktas la laborkvanton pli sekure kaj precize.
Uzu ĉi tiun rapidan regulon kiam vi planas vian aĉeton aŭ laborfluon.
Regulo de dikfingro
CNC Router = bonega por ligno / plastoj / molaj metaloj
CNC-muelejo = pli bona por pli malmolaj metaloj/ŝtalo
Malsupre estas simpla komparo, kiun vi povas uzi dum fruaj diskutoj.
Karakterizaĵo |
CNC-enkursigilo |
CNC Muelejo |
Tipaj materialoj |
Ligno, akrila, MDF, plastoj; molaj metaloj |
Malmolaj metaloj kiel ŝtalo; postulante metallaboron |
Rigideca fokuso |
Konstruite por pli malpeza devo, ofte pli rapida laboro |
Konstruite por pli alta rigideco kaj peza tranĉado |
Plej taŭgaj laboroj |
Signoj, gravuraĵo, ĉizado, malpeza muelado |
Malmola metala maŝinado, pli striktaj metalaj operacioj |
Buĝeta sento |
Ofte pli malmultekosta eniro |
Kutime pli alta kosto pro konstruo kaj kapablo |
En ĉiutagaj terminoj, enkursigiloj helpas teamojn sendi prototipojn pli rapide. Muelejoj helpas teamojn eviti streson, babiladon kaj ilostreĉon dum tranĉado de pli malmolaj materialoj.
Mantenebla enkursigilo estas gvidata de persono. CNC -Enkursigilo estas gvidata de komputila sistemo. Tiu unu ŝanĝo estas kial ripeteblaj partoj fariĝas realismaj.
CNC-enkursigilo funkcias per komputil-movita moviĝo . Ĝi uzas programon nomitan G-kodo por kontroli kie la spindelo sekvas. La maŝino sekvas X/Y/Z-movadon do la tranĉo kongruas kun la dezajno.
Post kiam aranĝo estas ĝusta, la procezo iĝas plejparte ripetebla tra kuroj. La maŝino ne 'laciĝas' aŭ ŝanĝas premon meze de laboro. Ili ankoraŭ bezonas bonan aranĝon, sed la tranĉa konduto restas konsekvenca.
Ĝi sekvas G-kodon anstataŭ homa direkto
Ĝi ripetas la saman ilvojon tra pluraj partoj
Ĝi reduktas la dependecon de 'mankapablo' post kalibrado
Ĝi subtenas kompleksajn formojn per planitaj ilvojoj
De la perspektivo de la aĉetanto, ĉi tiu diferenco gravas por templinioj kaj trairo. Teamoj povas ruli arojn kun malpli da relaboro, precipe por gravurado, envojigo de konturoj kaj enpoŝaj funkcioj.
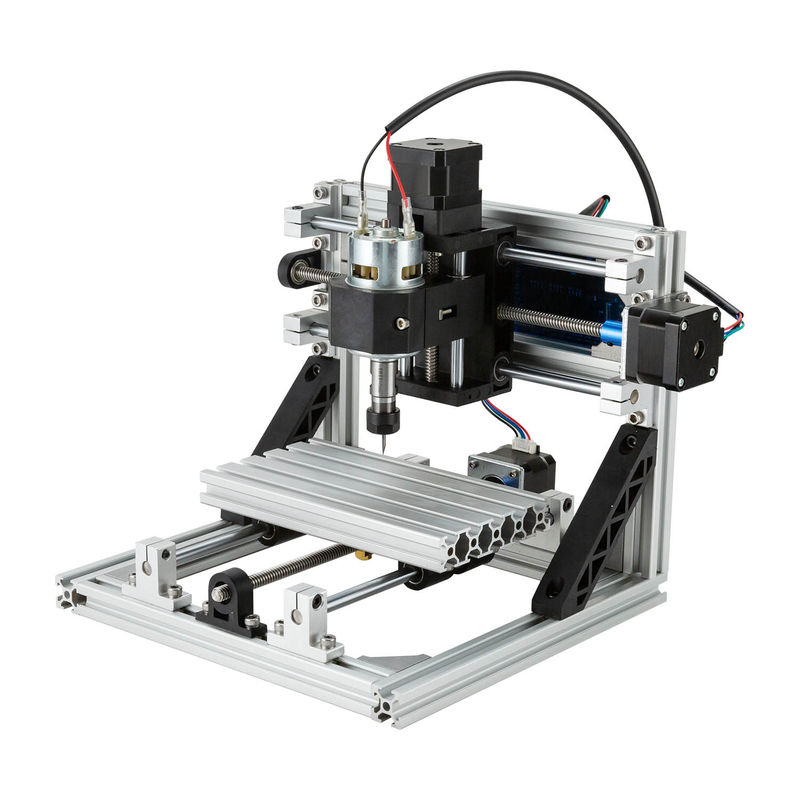
CNC -Enkursigilo sentas sin simpla post kiam vi komprenas ĝian 'buklon' Ĝi legas programon, movas la aksojn, turnas la spindelon kaj sekvas planitan tranĉan vojon. Ĝi ne divenas. Ĝi ekzekutas.
Pensu pri ĝi kiel bone ekzercita skipo. Ili ankoraŭ bezonas ĝustan aranĝon, sekuran ilaron kaj bonajn agordojn. Sed post kiam la kuro komenciĝas, ili daŭre faras la saman laboron sammaniere tra ripetoj.
La CNC-enkursigilo 'cerbo' estas G-kodo . Ĉi tiu dosiero diras al ĝi precize kiel kaj kien movi poste. Ĝi ankaŭ fiksas la tranĉan konduton tiel ke la tranĉo aspektas ĝuste anstataŭ senorda.
G-kodo ĉefe kontrolas tri areojn:
Movadkoordinatoj : kie la ilo iras en X/Y/Z-spaco
Spindrapideco/tranĉa konduto : kiom rapide la spindelo turniĝas kaj kiel ĝi engaĝiĝas
Paĝrapidecoj kaj profundo : kiom rapide ĝi tranĉas kaj kiom profunde ĉiu pasejo kuras
Jen rapida vido pri kiel tiuj instrukcioj mapas al realaj agoj dum laboro.
G-koda kontrolo |
Kion ĝi influas |
Kion vi vidas sur la materialo |
Movadaj koordinatoj |
X/Y/Z vojoj |
Precizaj formaj linioj kaj poŝoj |
Spindrapido |
Tranĉa rapideco ĉe la ilo |
Pli bona surfaca fino, malpli ŝirado |
Flugrapideco kaj profundo |
Tranĉi intensecon per movo |
Ĝusta dikeco, malpli da babilmarkoj |
Se tiuj nombroj estas malŝaltitaj, la laboro ne 'mistere malsukcesas' Ĝi simple tranĉas la malĝustan manieron, je la malĝusta energio, por la malĝusta materialo.
Post legado de la programo, la CNC-Enkursigilo turnas ĝin en moviĝon per la X/Y/Z-aksoj . Plej oftaj enkursigiloj funkcias 3-aksan agordon, kiu kovras la plimulton de ĉizado kaj vojigo.
X-akso : maldekstra/dekstra movado
Y-akso : antaŭa/malantaŭa movado
Z-akso : supren/malsupren profundkontrolo
Tiu Z-akso estas kio ebligas realan 'maŝinadon'. Ĝi kontrolas kiel la peco eniras la materialon por poŝoj, kaneloj kaj pura profilado.
Iuj agordoj de CNC Router subtenas ĝisdatigon. Kiam 4-a rotacia akso estas subtenata, la maŝino povas rotacii laborpecon por cilindra 3D ĉizado. La ekstra akso lasas ĝin sekvi envolvitajn formojn anstataŭe de nur plataj aviadiloj.
La spindelo tenas kaj turnas la tranĉan pecon al alta rapideco. Dum kuro, ĝi estas la parto faranta la fizikan laboron. La bitgeometrio plus spindelrapideco determinas kiel la materialo rompas kaj forlasas blatojn.
Spindrapideco gravas ĉar ĝi efikas:
Rapideco de forigo de materialo : kiom rapide materialo estas purigita
Fina kvalito : pli glataj randoj kontraŭ malglataj linioj
Risko de eluziĝo de ilo : tro rapide povas trovarmiĝi, tro malrapida povas kaŭzi trenadon
Kiam homoj luktas, ĝi ofte ne estas la enkursigilo-marko. Ĝi estas la malkongruo inter spindelrapideco, furaĝrapideco kaj la bita tipo. Tiuj tri devas 'konsenti' aŭ la tranĉa kvalito tuj rakontos la historion.
Nun por la parto, ĉiuj povas imagi: la enkursigilo sekvas ilvojon . Ilvojo estas la planita vojo, kiun la bito prenas tra la laboro. Ĝi inkluzivas kie la ilo vojaĝas kaj kie ĝi plonĝas por profundo.
Jen la praktika maniero pensi pri ĝi: la enkursigilo sekvas la planitan ilvojon, ne vian imagon. Ĝi sekvas koordinatojn. Ĝi sekvas ordon. Ĝi sekvas programitan intencon.
Ĝusta ilvojo kutime inkluzivas klarajn strategiojn kiel profili la eksteran formon, enpoŝigi ene de areoj kaj gravuri tekston kun kontrolitaj profundoj. Malĝusta ilvojo ankoraŭ povas funkcii. Ĝi nur renkontas krampojn, preterlasas funkciojn aŭ kreas kompensojn, kiujn vi ne desegnis.
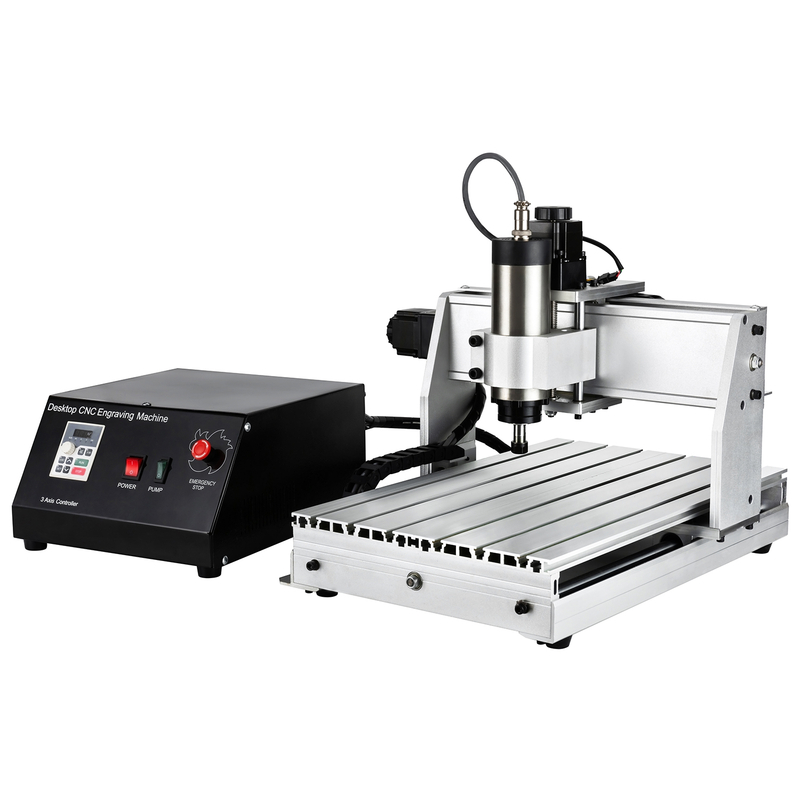
Laborfluo de CNC Router estas simpla dukto, sed malgrandaj eraroj kostas realan tempon. Ni iras de CAD-dezajno al CAM-ilvojoj, tiam G-kodo, aranĝo, funkciado kaj finado. Kiam ĉiu paŝo kongruas kun la lasta, partoj eliras puraj kaj ripeteblaj.
Plej multaj teamoj lernas ĉi tion rapide per unue etan testan laboron. Blatoj diras la veron: se la vojo, profundo kaj furaĝoj estas malĝustaj, vi tuj vidos ĝin.
CAD estas kie la laboro komenciĝas. Ĝi konstruas la 2D skizon aŭ 3D formon, tiam ŝlosas en dimensioj kaj geometrio. Homoj ofte fokusiĝas al 'la bildo,' sed la enkursigilo bezonas realajn mezurojn.
Ekzemple, gravura profundo dependas de viaj dezajnaj agordoj kaj kiel vi modeligas la reliefon. Parta grandeco kaj tranĉlinioj determinas kie la bito eniros kaj kie ĝi devus eviti randojn.
Jen kion bona CAD-produktaĵo kutime inkluzivas por projekto de CNC Router :
Korekti ĝeneralajn dimensiojn kaj toleremojn
Gravura geometrio (liniolarĝo, profundregionoj, reliefformo)
Klaraj randoj por profilado kaj poŝlimoj
Aranĝo kiu konvenas al la efika laborareo de via maŝino
CAM estas la tradukilo inter via dezajno kaj maŝinmoviĝo. Ĝi konvertas la CAD-modelon en ilvojojn kaj asignas tranĉajn parametrojn. Tiuj parametroj inkludas profundon per enirpermesilo, spindelrapidecon, kaj furaĝrapidecon.
Vi vidos du avantaĝojn de CAM. Unue, ĝi planas la itineron tiel ke materiala forigo aspektas kontrolita. Due, ĝi helpas redukti erarojn per mapado de kie la ilo vojaĝas antaŭ ol la laboro komenciĝas.
Iuj teamoj uzas kombinitan CAD/CAM-programaron por konservi ĉion en unu laborspaco. Ĝi povas ŝpari tempon, precipe por signoj, gravuraĵoj kaj malgrandaj prototipoj.
Jen la tipa CAM-produktaĵo, kiun vi celas antaŭ ol vi eksportas:
Strategio de ilvojoj (profilado, enpoŝigo, kuprogravurado)
Tranĉu profundojn kaj ŝtupojn
Agordoj de la rapido de la ŝpinilo kaj de la furaĝo
Selektado de iloj kaj seniga konduto
Post kiam CAM generas ilvojojn, ĝi eksportas G-kodon . Tiu dosiero iĝas la instrukcio kiun la CNC Router- regilo sekvas. Ĝi inkluzivas koordinatojn kaj maŝinajn parametrojn, do la regilo scias kie tranĉi poste.
Ĝusta G-kodo gravas ĉar malĝustaj nombroj kaŭzas malĝustajn tranĉojn. Se profundvaloroj estas malŝaltitaj, vi aŭ postlasos materialon aŭ fosos tro profunde. Se furaĝo aŭ spindelvaloroj ne kongruas kun la peco kaj materialo, la finpoluro suferas rapide.
Utila pensmaniero: traktu G-kodon kiel 'recepton' La forno eble funkcias, sed la recepto devas esti ĝusta.
Agordo transformas la virtualan dezajnon en realan moviĝon. La CNC-Enkursigilo bezonas la laborpecon sekurigita, la ĝusta ilo instalita, kaj la koordinatsistemo vicigita.
Oftaj ebloj pri laborposedo inkluzivas:
Krampoj sur la lito por rigida tuko kaj panela laboro
Vakuotenilo/malplena sigelo kiam aplikebla por malhelpi leviĝon
Poste venas nuliĝo . Nul punktoj vicigas X/Y/Z komencajn poziciojn al la labordeveno. Se nulo estas malĝusta, la tuta laboro funkcias offset. Tial multaj spertaj uzantoj traktas nuligon kiel 'sekurecan paŝon' ne kiel formalaĵon.
En praktiko, ili ankaŭ kontrolas:
Ilo estas firme streĉita en la spindelo
Tranĉilo alteco kongruas kun atendata tranĉprofunda konduto
Koordinata origino kongruas kun la supozoj de CAM
Nun la CNC-Enkursigilo rulas la programon. La regilo sendas moviĝsignalojn al la motoroj. Dum la kapo moviĝas laŭ la planita ilvojo, la spindelo turnas la tranĉpecon.
Ĉi tiu parto sentas mekanika, sed ĝi estas kie rezultoj estas kreitaj. La materiala foriga indico kaj randa kvalito venas de la kongruo inter vojo, rapideco kaj ilgeometrio.
Tipaj operacioj dum unu laboro inkluzivas:
Profilante la eksteran formon
Enpoŝigo ene de areoj
Borado truoj aŭ ŝablono trajtoj
Gravurante tekston kaj emblemojn
3D konturado por tretita reliefo
Post maŝinado, blatoj kaj polvo bezonas atenton. Rapida purigado plibonigas sekurecon kaj malhelpas derompaĵojn miksiĝi en la aranĝon de la sekva laboro. Tiam la parto eble bezonas malpezan finaĵon.
Depende de materialo kaj tranĉa kvalito, finado povas esti sablado aŭ polurado. Por gravuritaj plastoj aŭ akrilaj, zorgema purigado gravas ĉar restaĵo povas kaŝi la veran surfacon.
Malsupre estas simpla vido de la finaj paŝoj kaj kion ili intencas ripari por la plej multaj de CNC Router . uzantoj
Post-kurita paŝo |
Kial gravas |
Tipa eligo |
Purigado de blato/polvo |
Malhelpas interferojn kaj senordajn surfacojn |
Klaraj randoj, pli sekura uzado |
Malpeza sablado/poluro |
Plibonigas surfacan senton kaj aspekton |
Pli milda gravuraĵo, pli puraj signovizaĝoj |
Post kiam la parto estas inspektita kaj pritraktita, la laborfluo estas preta ripeti por la sekva kuro.
R: CNC-enkursigiloj tranĉas, gravuras, tranĉas kaj boras. Ili bonege funkcias sur ligno, akrila, MDF, plasto, ŝaŭmo kaj PCB-prototipoj.
R: CNC-Enkursigilo estas optimumigita por pli molaj materialoj kaj folilaboro. CNC-muelejo estas pli bona por pli malmolaj metaloj kiel ŝtalo pro pli alta rigideco.
A: Jes. CAD kreas la dezajnon, CAM generas ilvojojn, kaj CAM eksportas G-kodon por la regilo.
R: G-kodo diras al la CNC-Enkursigilo, kien movi per X/Y/Z-koordinatoj. Ĝi ankaŭ fiksas spindelrapidecon, furaĝrapidecojn kaj tranĉan profundon.
R: Jes por molaj metaloj kiel aluminio kaj latuno. Por dika hardita ŝtalo, malsama maŝina solvo estas kutime necesa.
A: Precizeco dependas de maŝinkonstruado, alĝustigo kaj labortenado. Ripeteblo pliboniĝas kiam agordoj estas konsekvencaj kaj nuloj estas ĝustaj.


