
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-07-30 उत्पत्ति: साइट


क्या आपने कभी सोचा है कि आपके डिज़ाइन बिना किसी अनुमान के सही भागों में बदल सकते हैं? की खोज करने का सीएनसी राउटर आम तौर पर मतलब है कि आप तेज़ दोहराव और साफ-सुथरे परिणाम चाहते हैं।
यह मार्गदर्शिका बताती है कि सीएनसी राउटर क्या है और यह वास्तविक जीवन में कैसे काम करता है। आप एक्स/वाई/जेड मूवमेंट, स्पिंडल और जी-कोड के बारे में जानेंगे। कटिंग को संचालित करने वाले
इस पोस्ट में, आप सीखेंगे कि एक सीएनसी राउटर क्या कर सकता है और क्या नहीं, साथ ही चरण दर चरण अपने पहले काम की योजना कैसे बनाएं।
ए सीएनसी राउटर एक कंप्यूटर-नियंत्रित कटिंग मशीन है जो एक सटीक प्रोग्राम का पालन करती है। स्पष्ट अंग्रेजी में, यह एक घूमने वाले काटने वाले उपकरण को सटीक पथों पर घुमाता है। यह ऐसा उन आदेशों का उपयोग करके करता है जिन्हें मशीन 'पढ़ सकती है' और निष्पादित कर सकती है।
अधिकांश परियोजनाएँ घटिया विनिर्माण का उपयोग करती हैं । इसका मतलब है कि यह सामग्री के एक बड़े टुकड़े से शुरू होता है, फिर जो आवश्यक नहीं है उसे हटा देता है। हटाई गई सामग्री आपके द्वारा डिज़ाइन किया गया आकार बन जाती है।
यहां बताया गया है कि सीएनसी राउटर आम तौर पर वास्तविक दुकानों में क्या अच्छी तरह से संभालता है। लोग इसका उपयोग उन नौकरियों के लिए करते हैं जहां साफ किनारे और दोहराए जाने योग्य परिणाम मायने रखते हैं।
काटना शीट के सामान को भागों में
उत्कीर्णन विवरण और पाठ
नक्काशी वाले लोगो, आकार, सजावटी पैटर्न
हल्की सामग्री की मिलिंग लकड़ी, ऐक्रेलिक, एमडीएफ, प्लास्टिक जैसी
एक सीएनसी राउटर अक्सर नरम या शीट सामग्री के लिए लागत और गति पर जीतता है। यह उन सामग्रियों के लिए डिज़ाइन किया गया है जो सही स्पिंडल गति और बिट्स के साथ आसानी से तराशते हैं। यही कारण है कि आप साइन दुकानों, स्कूलों, शौक उत्पादन लाइनों और हल्के औद्योगिक कार्यों में राउटर देखेंगे।
सीएनसी मिलें भारी काटने वाली ताकतों के लिए बनाई जाती हैं। उनमें आम तौर पर उच्च कठोरता होती है और वे कठोर धातुओं से बेहतर मेल खाते हैं। जब स्टील चित्र में प्रवेश करता है, तो मिल का डिज़ाइन आमतौर पर कार्यभार को अधिक सुरक्षित और सटीक रूप से संभालता है।
अपनी खरीदारी या कार्यप्रवाह की योजना बनाते समय इस त्वरित नियम का उपयोग करें।
अंगूठे का नियम
सीएनसी राउटर = के लिए बढ़िया लकड़ी/प्लास्टिक/मुलायम धातुओं
सीएनसी मिल = के लिए बेहतर कठोर धातुओं/स्टील
नीचे एक सरल तुलना दी गई है जिसका उपयोग आप शुरुआती चर्चाओं के दौरान कर सकते हैं।
विशेषता |
सीएनसी राउटर |
सीएनसी मिल |
विशिष्ट सामग्री |
लकड़ी, ऐक्रेलिक, एमडीएफ, प्लास्टिक; नरम धातुएँ |
स्टील जैसी कठोर धातुएँ; धातु कार्य की मांग |
कठोरता फोकस |
हल्की ड्यूटी, अक्सर तेज़ काम के लिए बनाया गया |
उच्च कठोरता और भारी कटिंग के लिए निर्मित |
सर्वोत्तम उपयुक्त नौकरियाँ |
चिन्ह, उत्कीर्णन, नक्काशी, प्रकाश मिलिंग |
कठोर धातु मशीनिंग, सख्त धातु संचालन |
बजट का एहसास |
अक्सर कम लागत वाली प्रविष्टि |
आमतौर पर निर्माण और क्षमता के कारण अधिक लागत |
रोजमर्रा के संदर्भ में, राउटर टीमों को तेजी से प्रोटोटाइप भेजने में मदद करते हैं। मिलें कठिन सामग्रियों को काटते समय टीमों को तनाव, बकबक और उपकरण तनाव से बचने में मदद करती हैं।
हैंडहेल्ड राउटर एक व्यक्ति द्वारा निर्देशित होता है। एक सीएनसी राउटर एक कंप्यूटर सिस्टम द्वारा निर्देशित होता है। उस एक बदलाव के कारण ही दोहराए जाने वाले हिस्से यथार्थवादी बन जाते हैं।
एक सीएनसी राउटर कंप्यूटर-चालित गति पर चलता है । यह नामक प्रोग्राम का उपयोग करता है । जी-कोड नियंत्रित करने के लिए कि स्पिंडल आगे कहां जाता है, यह मशीन X/Y/Z मूवमेंट का अनुसरण करती है इसलिए कट डिज़ाइन से मेल खाता है।
एक बार सेटअप सही हो जाने पर, प्रक्रिया अधिकतर रन में दोहराई जाने योग्य हो जाती है। मशीन काम के बीच में न तो थकती है और न ही दबाव बदलती है। उन्हें अभी भी अच्छे सेटअप की आवश्यकता है, लेकिन काटने का व्यवहार लगातार बना रहता है।
यह जी-कोड का अनुसरण करता है मानवीय दिशा के बजाय
यह एक ही टूलपाथ को कई भागों में दोहराता है
यह अंशांकन के बाद 'हाथ कौशल' निर्भरता को कम करता है
यह नियोजित टूलपाथ के माध्यम से जटिल आकृतियों का समर्थन करता है
खरीदार के दृष्टिकोण से, यह अंतर समयसीमा और थ्रूपुट के लिए मायने रखता है। टीमें कम पुनर्कार्य के साथ बैच चला सकती हैं, विशेष रूप से उत्कीर्णन, रूटिंग रूपरेखा और पॉकेटिंग सुविधाओं के लिए।
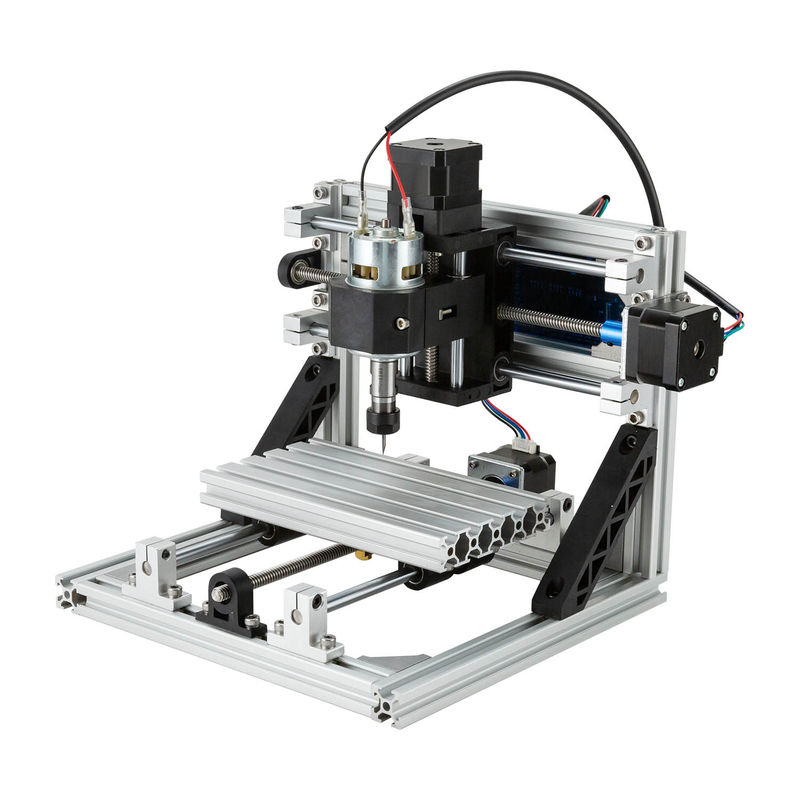
एक सीएनसी राउटर सरल लगता है। यह एक प्रोग्राम पढ़ता है, अक्षों को घुमाता है, स्पिंडल को घुमाता है, और एक नियोजित कट पथ का अनुसरण करता है। एक बार जब आप इसके 'लूप' को समझ लेते हैं तो यह अनुमान नहीं लगाता. यह क्रियान्वित होता है.
इसे एक अच्छी तरह से अभ्यास किए गए दल की तरह समझें। उन्हें अभी भी सही सेटअप, सुरक्षित टूलींग और अच्छी सेटिंग्स की आवश्यकता है। लेकिन एक बार दौड़ शुरू होने के बाद, वे बार-बार एक ही तरह से एक ही काम करते रहते हैं।
सीएनसी राउटर 'ब्रेन' जी-कोड है । यह फ़ाइल यह बताती है कि आगे कैसे और कहाँ जाना है। यह काटने के व्यवहार को भी निर्धारित करता है ताकि कट गन्दा होने के बजाय सही दिखे।
जी-कोड मुख्य रूप से तीन क्षेत्रों को नियंत्रित करता है:
मूवमेंट निर्देशांक : जहां उपकरण X/Y/Z स्पेस में जाता है
स्पिंडल गति / काटने का व्यवहार : स्पिंडल कितनी तेजी से घूमता है और यह कैसे संलग्न होता है
फ़ीड दरें और गहराई : यह कितनी तेजी से कटती है और प्रत्येक पास कितनी गहराई तक चलता है
यहां एक त्वरित दृश्य है कि वे निर्देश किसी कार्य के दौरान वास्तविक कार्यों को कैसे प्रभावित करते हैं।
जी-कोड नियंत्रण |
इसका क्या प्रभाव पड़ता है |
आप सामग्री पर क्या देखते हैं |
आंदोलन समन्वय करता है |
एक्स/वाई/जेड पथ |
सटीक आकार रेखाएँ और जेबें |
स्पिंडल गति |
उपकरण पर काटने की गति |
बेहतर सतह फिनिश, कम टूटना |
फ़ीड दर और गहराई |
प्रति चाल तीव्रता में कटौती करें |
सही मोटाई, कम बकबक के निशान |
यदि वे नंबर बंद हैं, तो कार्य 'रहस्यमय तरीके से विफल नहीं होता है।' यह सिर्फ गलत तरीके से, गलत ऊर्जा पर, गलत सामग्री के लिए कटौती करता है।
प्रोग्राम को पढ़ने के बाद, सीएनसी राउटर उपयोग करके इसे गति में बदल देता है X/Y/Z अक्षों का । अधिकांश सामान्य राउटर 3-अक्ष सेटअप चलाते हैं, जो अधिकांश नक्काशी और रूटिंग कार्य को कवर करता है।
एक्स-अक्ष : बाएँ/दाएँ गति
Y-अक्ष : आगे/पीछे की गति
Z-अक्ष : ऊपर/नीचे गहराई नियंत्रण
वह Z अक्ष ही वास्तविक 'मशीनिंग' को संभव बनाता है। यह नियंत्रित करता है कि बिट जेब, खांचे और साफ प्रोफाइलिंग के लिए सामग्री में कैसे प्रवेश करता है।
कुछ सीएनसी राउटर सेटअप अपग्रेड का समर्थन करते हैं। जब चौथी रोटरी धुरी का समर्थन किया जाता है, तो मशीन बेलनाकार 3डी नक्काशी के लिए वर्कपीस को घुमा सकती है। अतिरिक्त अक्ष इसे केवल समतल तलों के बजाय लिपटे हुए आकारों का अनुसरण करने देता है।
स्पिंडल । कटिंग बिट को पकड़ता है और तेज़ गति से घुमाता है दौड़ के दौरान, यह शारीरिक कार्य करने वाला हिस्सा है। बिट ज्योमेट्री प्लस स्पिंडल गति यह निर्धारित करती है कि सामग्री कैसे टूटती है और चिप्स छोड़ती है।
स्पिंडल गति मायने रखती है क्योंकि यह प्रभाव डालती है:
सामग्री हटाने की दर : सामग्री कितनी जल्दी साफ हो जाती है
फ़िनिश गुणवत्ता : चिकने किनारे बनाम खुरदुरी रेखाएँ
उपकरण घिसने का जोखिम : बहुत तेज़ गति से ज़्यादा गरम हो सकता है, बहुत धीमी गति से खींचने का कारण बन सकता है
जब लोग संघर्ष करते हैं, तो यह अक्सर राउटर ब्रांड का नहीं होता है। यह स्पिंडल गति, फ़ीड दर और बिट प्रकार के बीच बेमेल है। उन तीनों को 'सहमत' होना होगा, अन्यथा कट गुणवत्ता तुरंत कहानी बता देगी।
अब इस भाग के लिए हर कोई कल्पना कर सकता है: राउटर एक टूलपाथ का अनुसरण करता है । टूलपाथ वह नियोजित मार्ग है जिसे बिट कार्य के दौरान अपनाता है। इसमें यह शामिल है कि उपकरण कहां यात्रा करता है और कहां गहराई के लिए उतरता है।
इसके बारे में सोचने का यह व्यावहारिक तरीका है: राउटर नियोजित टूलपाथ का अनुसरण करता है, आपकी कल्पना का नहीं। यह निर्देशांक का अनुसरण करता है. यह आदेश का पालन करता है. यह क्रमादेशित इरादे का अनुसरण करता है।
एक सही टूलपाथ में आमतौर पर स्पष्ट रणनीतियाँ शामिल होती हैं जैसे बाहरी आकार की रूपरेखा बनाना, अंदर के क्षेत्रों को पॉकेट में डालना और नियंत्रित गहराई के साथ पाठ को उकेरना। गलत टूलपाथ अभी भी चल सकता है. यह बस क्लैंप में चलता है, सुविधाओं को छोड़ देता है, या ऑफसेट बनाता है जिन्हें आपने डिज़ाइन नहीं किया है।
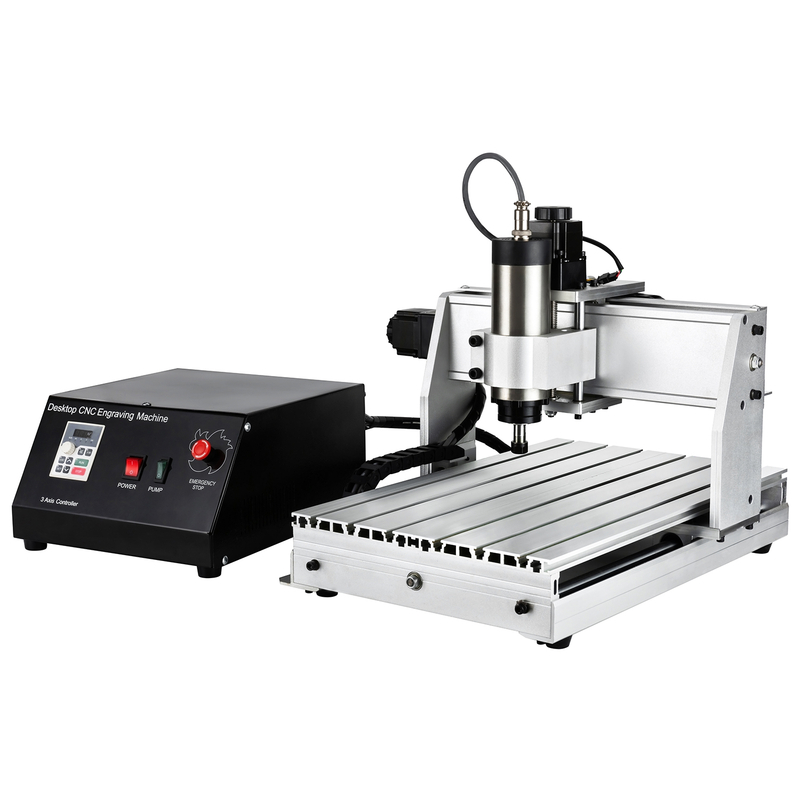
सीएनसी राउटर वर्कफ़्लो एक सरल पाइपलाइन है, लेकिन छोटी गलतियों से वास्तविक समय बर्बाद होता है। हम सीएडी डिज़ाइन से सीएएम टूलपाथ, फिर जी-कोड, सेटअप, रनिंग और फिनिशिंग तक जाते हैं। जब प्रत्येक चरण अंतिम से मेल खाता है, तो हिस्से साफ और दोहराए जाने योग्य निकलते हैं।
अधिकांश टीमें पहले एक छोटा परीक्षण कार्य चलाकर इसे तेजी से सीखती हैं। चिप्स सच बताते हैं: यदि पथ, गहराई और फ़ीड गलत हैं, तो आप इसे तुरंत देख लेंगे।
सीएडी वह जगह है जहां से काम शुरू होता है। यह 2डी स्केच या 3डी आकार बनाता है, फिर आयामों और ज्यामिति को लॉक करता है। लोग अक्सर 'चित्र' पर ध्यान केंद्रित करते हैं, लेकिन राउटर को वास्तविक माप की आवश्यकता होती है।
उदाहरण के लिए, उत्कीर्णन की गहराई आपकी डिज़ाइन सेटिंग्स और आप राहत को कैसे मॉडल करते हैं, इस पर निर्भर करती है। भाग का आकार और कट रेखाएं यह निर्धारित करती हैं कि बिट कहां प्रवेश करेगी और उसे किनारों से कहां बचना चाहिए।
यहां बताया गया है कि के लिए अच्छे सीएडी आउटपुट में आमतौर पर क्या शामिल होता है : सीएनसी राउटर प्रोजेक्ट
समग्र आयामों और सहनशीलता को सही करें
उत्कीर्णन ज्यामिति (रेखा चौड़ाई, गहराई क्षेत्र, राहत आकार)
प्रोफाइलिंग और पॉकेट सीमाओं के लिए किनारों को साफ़ करें
लेआउट जो आपकी मशीन के प्रभावी कार्य क्षेत्र में फिट बैठता है
CAM आपके डिज़ाइन और मशीन की गति के बीच अनुवादक है। यह CAD मॉडल को टूलपाथ में परिवर्तित करता है और कटिंग पैरामीटर निर्दिष्ट करता है। उन मापदंडों में प्रति पास गहराई, स्पिंडल गति और फ़ीड दर शामिल हैं।
आपको CAM से दो लाभ दिखाई देंगे. सबसे पहले, यह मार्ग की योजना बनाता है ताकि सामग्री निष्कासन नियंत्रित दिखे। दूसरा, यह कार्य शुरू होने से पहले टूल कहां जाता है, इसकी मैपिंग करके त्रुटियों को कम करने में मदद करता है।
कुछ टीमें सब कुछ एक ही कार्यक्षेत्र में रखने के लिए संयुक्त CAD/CAM सॉफ़्टवेयर का उपयोग करती हैं। यह समय बचा सकता है, विशेष रूप से संकेतों, उत्कीर्णन और छोटे प्रोटोटाइप के लिए।
यह वह विशिष्ट CAM आउटपुट है जिसे आप निर्यात करने से पहले लक्ष्य कर रहे हैं:
टूलपाथ रणनीति (प्रोफाइलिंग, पॉकेटिंग, उत्कीर्णन पास)
गहराई और स्टेप-डाउन में कटौती करें
स्पिंडल गति और फ़ीड दर सेटिंग्स
उपकरण चयन और क्लीयरेंस व्यवहार
CAM टूलपाथ उत्पन्न करने के बाद, यह G-कोड निर्यात करता है । वह फ़ाइल निर्देश सेट बन जाती है । सीएनसी राउटर नियंत्रक द्वारा अनुसरण किया जाने वाला इसमें निर्देशांक और मशीनिंग पैरामीटर शामिल हैं, इसलिए नियंत्रक को पता है कि आगे कहां कटौती करनी है।
सही जी-कोड मायने रखता है क्योंकि गलत नंबर गलत कटौती का कारण बनते हैं। यदि गहराई मान बंद हैं, तो आप या तो सामग्री पीछे छोड़ देंगे या बहुत गहरी खुदाई करेंगे। यदि फ़ीड या स्पिंडल मान बिट और सामग्री से मेल नहीं खाते हैं, तो फिनिश तेजी से प्रभावित होती है।
एक उपयोगी मानसिकता: जी-कोड को एक 'नुस्खा' की तरह मानें। ओवन काम कर सकता है, लेकिन नुस्खा सही होना चाहिए।
सेटअप वर्चुअल डिज़ाइन को वास्तविक गति में बदल देता है। सीएनसी राउटर को वर्कपीस को सुरक्षित करने, सही उपकरण स्थापित करने और समन्वय प्रणाली को संरेखित करने की आवश्यकता होती है।
सामान्य वर्कहोल्डिंग विकल्पों में शामिल हैं:
कठोर चादर और पैनल कार्य के लिए बिस्तर पर क्लैंप
उठाने से रोकने के लिए लागू होने पर वैक्यूम होल्ड-डाउन/वैक्यूम सील
फिर शून्यीकरण आता है । शून्य बिंदु X/Y/Z आरंभिक स्थितियों को कार्य मूल से संरेखित करते हैं। यदि शून्य गलत है, तो पूरा कार्य ऑफसेट हो जाता है। इसीलिए कई अनुभवी उपयोगकर्ता शून्यीकरण को एक 'सुरक्षा कदम' मानते हैं, औपचारिकता नहीं।
व्यवहार में, वे यह भी सत्यापित करते हैं:
उपकरण को स्पिंडल में मजबूती से कस दिया गया है
कटर की ऊंचाई अपेक्षित कटिंग गहराई व्यवहार से मेल खाती है
निर्देशांक उत्पत्ति CAM की मान्यताओं से मेल खाती है
अब सीएनसी राउटर प्रोग्राम चलाता है। नियंत्रक मोटरों को गति संकेत भेजता है। जबकि सिर नियोजित टूलपथ के साथ चलता है, स्पिंडल कटिंग बिट को घुमाता है।
यह हिस्सा यांत्रिक लगता है, लेकिन यहीं पर परिणाम बनते हैं। सामग्री हटाने की दर और किनारे की गुणवत्ता पथ, गति और उपकरण ज्यामिति के बीच मिलान से आती है।
एक कार्य के दौरान विशिष्ट परिचालनों में शामिल हैं:
बाहरी आकृति की रूपरेखा तैयार करना
अंदरुनी इलाकों में जेब ढीली करना
ड्रिलिंग छेद या टेम्पलेट सुविधाएँ
उत्कीर्णन पाठ और लोगो
चरणबद्ध राहत के लिए 3डी कंटूरिंग
मशीनिंग के बाद चिप्स और धूल पर ध्यान देने की जरूरत है। त्वरित सफ़ाई से सुरक्षा में सुधार होता है और मलबे को अगले कार्य के सेटअप में मिश्रित होने से रोका जाता है। तब भाग को हल्की फिनिशिंग की आवश्यकता हो सकती है।
सामग्री और कट की गुणवत्ता के आधार पर, फिनिशिंग सैंडिंग या पॉलिशिंग हो सकती है। उत्कीर्ण प्लास्टिक या ऐक्रेलिक के लिए, सावधानीपूर्वक सफाई मायने रखती है क्योंकि अवशेष वास्तविक सतह को छिपा सकते हैं।
नीचे अंतिम चरणों का एक सरल दृश्य है और वे अधिकांश सीएनसी राउटर उपयोगकर्ताओं के लिए क्या ठीक करने वाले हैं।
पोस्ट-रन चरण |
यह क्यों मायने रखती है |
विशिष्ट आउटपुट |
चिप/धूल की सफ़ाई |
हस्तक्षेप और गन्दी सतहों को रोकता है |
साफ़ किनारे, सुरक्षित संचालन |
हल्की सैंडिंग/पॉलिश |
सतह के एहसास और दिखावट में सुधार करता है |
चिकनी उत्कीर्णन, साफ-सुथरे संकेत चेहरे |
एक बार भाग का निरीक्षण और प्रबंधन हो जाने के बाद, वर्कफ़्लो अगले रन के लिए दोहराने के लिए तैयार है।
ए: सीएनसी राउटर काटते हैं, उकेरते हैं, तराशते हैं और ड्रिल करते हैं। वे लकड़ी, ऐक्रेलिक, एमडीएफ, प्लास्टिक, फोम और पीसीबी प्रोटोटाइप पर बहुत अच्छा काम करते हैं।
उत्तर: एक सीएनसी राउटर को नरम सामग्री और शीट कार्य के लिए अनुकूलित किया गया है। उच्च कठोरता के कारण स्टील जैसी कठोर धातुओं के लिए सीएनसी मिल बेहतर है।
उत्तर: हाँ. CAD डिज़ाइन बनाता है, CAM टूलपाथ बनाता है, और CAM नियंत्रक के लिए G-कोड निर्यात करता है।
ए: जी-कोड सीएनसी राउटर को बताता है कि एक्स/वाई/जेड निर्देशांक का उपयोग करके कहां जाना है। यह स्पिंडल गति, फ़ीड दर और काटने की गहराई भी निर्धारित करता है।
उत्तर: हाँ एल्यूमीनियम और पीतल जैसी नरम धातुओं के लिए। मोटे कठोर स्टील के लिए, आमतौर पर एक अलग मशीन समाधान की आवश्यकता होती है।
ए: सटीकता मशीन निर्माण, अंशांकन और वर्कहोल्डिंग पर निर्भर करती है। जब सेटअप सुसंगत होते हैं और शून्य सही होते हैं तो दोहराव में सुधार होता है।


