
ビュー: 0 著者: サイト編集者 公開時間: 2026-07-30 起源: サイト


自分のデザインが当て推量なしで完璧なパーツになればいいのにと思ったことはありませんか? を探すということは CNC ルーター 、通常、より高速な再現性とよりクリーンな結果が必要であることを意味します。
このガイドでは、CNC ルーターとは何か、そしてそれが実際にどのように機能するかについて説明します。 X/Y/Z の動き、主軸、 G コードについて学びます。 切削を駆動する
この投稿では、CNC ルーターでできることとできないこと、さらに最初のジョブを段階的に計画する方法について学びます。
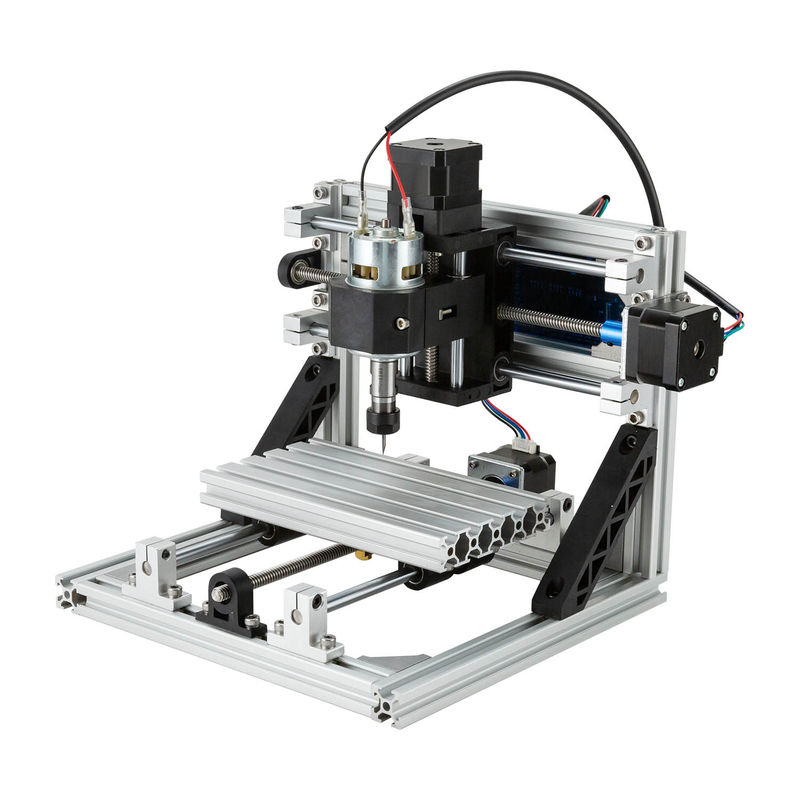
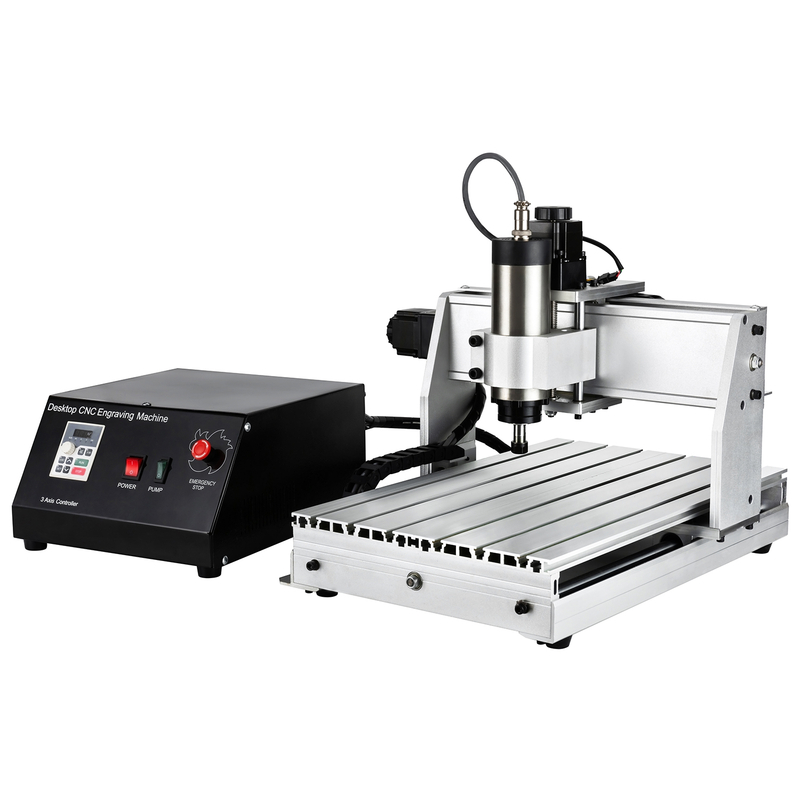
あ CNC ルーター は、正確なプログラムに従ってコンピュータ制御された切断機です。簡単に言うと、回転する切削工具を正確なパスに沿って動かします。これは、マシンが「読み取って」実行できるコマンドを使用して行われます。
ほとんどのプロジェクトでは サブトラクティブ マニュファクチャリングが使用されています。つまり、大きな素材から始めて、不要なものを削除します。除去された材料は、設計した形状になります。
ものは次のとおりです。 CNC ルーターが通常うまく処理できる 実際の店舗で人々は、きれいなエッジと再現可能な結果が重要な仕事にこれを使用します。
切断する シート製品をパーツに
彫刻の 詳細とテキスト
彫刻 ロゴ、形状、装飾パターンの
軽量素材のフライス加工 木材、アクリル、MDF、プラスチックなどの
CNC ルーターは、 柔らかい素材やシート素材の場合、コストと速度の点で優れていることがよくあります。適切なスピンドル速度とビットを使用して簡単に彫刻できる材料向けに設計されています。そのため、ルーターは看板店、学校、趣味の生産ライン、軽工業の作業などで見かけることになります。
CNC ミルは、より大きな切削力を考慮して設計されています。通常、これらは剛性が高く、より硬い金属との適合性が高くなります。鉄鋼が登場すると、工場の設計は通常、作業負荷をより安全かつ正確に処理します。
購入やワークフローを計画する際には、この簡単な経験則を使用してください。
経験則
CNCルーター= に最適 木材/プラスチック/軟金属
CNC ミル = より 硬い金属/鋼に適しています
以下は、初期の議論の際に使用できる簡単な比較です。
特徴 |
CNCルーター |
CNCミル |
代表的な材質 |
木材、アクリル、MDF、プラスチック。軟金属 |
鋼のような硬い金属。要求の厳しい金属加工 |
剛性重視 |
より軽い作業、多くの場合より高速な作業向けに構築 |
より高い剛性と重切削向けに設計 |
最適な仕事 |
サイン、彫刻、彫刻、軽フライス加工 |
超硬金属加工、より厳密な金属作業 |
予算感 |
低コストで参入できる場合が多い |
通常、構造と機能によりコストが高くなります |
日常的に言えば、ルーターはチームがプロトタイプをより迅速に出荷するのに役立ちます。ミルは、チームが硬い材料を切断する際のストレス、びびり、工具の負担を回避するのに役立ちます。
ハンドヘルドルーターは人によって誘導されます。 CNC ルーター はコンピューター システムによって制御されます。この 1 つの変更により、再現可能なパーツが現実的になるのです。
CNC ルーターは コンピュータ駆動の動きで動作します。 と呼ばれるプログラムを使用して G コード 、スピンドルが次にどこに移動するかを制御します。機械は X/Y/Z の動きに従うため、カットはデザインに一致します。
セットアップが正しく行われると、プロセスは実行間でほぼ再現可能になります。機械は「疲れ」たり、作業中に圧力が変化したりすることはありません。適切なセットアップが必要ですが、切断動作は一貫したままです。
に従います G コード 人間の指示ではなく
複数のパーツにわたって同じツールパスを繰り返します
キャリブレーション後の「手のスキル」への依存を軽減します。
計画されたツールパスを通じて複雑な形状をサポートします
購入者の観点から見ると、この違いはスケジュールとスループットにとって重要です。チームは、特に彫刻、ルーティングアウトライン、ポケットフィーチャーなどで、再作業を少なくしてバッチを実行できます。
CNC ルーターは 、その「ループ」を理解すると単純に感じられます。プログラムを読み取り、軸を動かし、スピンドルを回転させ、計画された切断パスに従います。それは推測ではありません。それは実行されます。
よくリハーサルされたクルーのようなものだと考えてください。それでも、正しいセットアップ、安全なツール、適切な設定が必要です。しかし、実行が開始されると、繰り返しにわたって同じ作業を同じ方法で実行し続けます。
CNC ルーターの 「頭脳」は Gコードです。このファイルは、次にどこにどのように移動するかを正確に示します。また、カットが乱雑ではなく適切に見えるように、カット動作も設定します。
G コードは主に 3 つの領域を制御します。
移動座標: X/Y/Z 空間内でツールが移動する場所
主軸速度 / 切削動作: 主軸の回転速度と係合方法
送り速度と深さ: 切削速度と各パスの深さ
これらの指示がジョブ中の実際のアクションにどのようにマッピングされるかを簡単に示します。
Gコード制御 |
影響を受けるもの |
資料に見られるもの |
移動座標 |
X/Y/Z パス |
正確な形状のラインとポケット |
主軸速度 |
工具での切削速度 |
表面仕上げが良くなり、破れが少なくなります |
送り速度と深さ |
動きごとのカット強度 |
適正な厚み、ビビリマークの減少 |
これらの数値がずれていても、ジョブが「謎に失敗」することはありません。それは、間違った方法、間違ったエネルギー、間違った材料を切断するだけです。
プログラムを読み取った後、 CNC ルーターは を使用してそれを動作させます X/Y/Z 軸。ほとんどの一般的なルーターは 3 軸セットアップを実行し、彫刻とルーティング作業の大部分をカバーします。
X軸:左右移動
Y軸:前後移動
Z軸:上下深さ制御
そのZ軸こそが本当の「加工」を可能にするのです。ポケット、溝、きれいな輪郭形成のためにビットがどのように材料に入るかを制御します。
一部の CNC ルーターの セットアップはアップグレードをサポートしています。 場合 4 番目の回転軸がサポートされている 、機械はワークピースを回転させて円筒状の 3D 彫刻を行うことができます。追加の軸により、平面だけでなく、ラップされた形状をたどることができます。
スピンドル は 切削ビットを保持し、高速で回転させます。ランニング中、それは肉体的な作業を行う部分です。ビットの形状とスピンドル速度によって、材料がどのように破壊され、切りくずが残るかが決まります。
スピンドル速度は以下に影響を与えるため重要です。
材料除去速度: 材料が除去される速さ
仕上げ品質: 粗いラインではなく、より滑らかなエッジ
工具摩耗のリスク: 速すぎると過熱する可能性があり、遅すぎると引きずりの原因となる可能性があります
人々が苦労するとき、それはルーターのブランドではないことがよくあります。主軸速度、送り速度、ビットタイプの不一致です。これら 3 人が「同意」する必要があります。そうしないと、カットの品質がすぐに物語を伝えます。
さて、誰もが想像できる部分ですが、ルーターは ツールパスに従います。ツールパスは、ビットがジョブ全体にわたって通る計画されたルートです。これには、工具が移動する場所と深さのために突っ込む場所が含まれます。
これは実際的な考え方です。ルーターはユーザーの想像ではなく、計画されたツールパスに従います。座標に従います。それは順序に従います。プログラムされた意図に従います。
通常、正しいツールパスには、外部形状のプロファイリング、内部領域のポケット加工、制御された深さでのテキストの彫刻などの明確な戦略が含まれています。間違ったツールパスも実行される可能性があります。クランプに遭遇したり、フィーチャーをスキップしたり、設計していないオフセットが作成されたりするだけです。
CNC ルーターの ワークフローは単純なパイプラインですが、小さなミスによってリアルタイムの損失が発生します。 CAD 設計から CAM ツールパス、そして G コード、セットアップ、実行、仕上げへと進みます。各ステップが最後のステップと一致すると、パーツがきれいに再現され、再現可能になります。
ほとんどのチームは、最初に小さなテスト ジョブを実行することで、これを迅速に学習します。チップは真実を伝えます。パス、深さ、フィードが間違っている場合は、すぐにそれがわかります。
CADは仕事の始まりです。 2D スケッチまたは 3D 形状を構築し、寸法とジオメトリをロックします。人々はよく「写真」に注目しますが、ルーターには実際の測定が必要です。
たとえば、彫刻の深さは、デザイン設定とレリーフをモデル化する方法によって異なります。パーツのサイズとカットラインによって、ビットが入る場所とエッジを避ける場所が決まります。
の優れた CAD 出力には通常、次のものが含まれます CNC ルータープロジェクト 。
全体の寸法と公差を修正する
彫刻形状(線幅、深さ領域、レリーフ形状)
プロファイリングとポケット境界のための明確なエッジ
機械の有効作業領域に合わせたレイアウト
CAM は、設計と機械の動作の間の変換器です。 CAD モデルをツールパスに変換し、切削パラメータを割り当てます。これらのパラメータには、パスごとの深さ、スピンドル速度、送り速度が含まれます。
CAM には 2 つの利点があります。まず、材料の除去が制御されているように見えるようにルートを計画します。 2 つ目は、ジョブの開始前に工具が移動する場所をマッピングすることでエラーを減らすのに役立ちます。
一部のチームは、CAD/CAM ソフトウェアを組み合わせて使用して、すべてを 1 つのワークスペースにまとめています。特にサイン、彫刻、小さなプロトタイプの場合に時間を節約できます。
これは、エクスポートする前に目指している典型的な CAM 出力です。
ツールパス戦略 (プロファイリング、ポケット加工、彫刻パス)
切込み深さと段差
主軸速度と送り速度の設定
工具の選択とクリアランスの動作
CAM はツールパスを生成した後、 G コードをエクスポートします。そのファイルは命令セットになります 、CNC ルーターコントローラーが従う 。これには座標と加工パラメータが含まれているため、コントローラーは次にどこを切断するかを認識します。
間違った数値は間違ったカットの原因となるため、正しい G コードは重要です。深度の値がオフの場合、素材が残されるか、深く掘りすぎてしまいます。送りやスピンドルの値がビットや材質と一致しないと、仕上がりが早く悪くなります。
役立つ考え方: G コードを「レシピ」のように扱います。オーブンは使えるかもしれませんが、レシピが正しい必要があります。
セットアップにより、仮想デザインが実際の動きに変わります。 CNC ルーターに は、ワークピースが固定され、正しいツールが取り付けられ、座標系が調整されている必要があります。
一般的なワークホールディング オプションには次のものがあります。
硬質シートおよびパネル作業用のベッド上のクランプ
真空ホールドダウン/真空シールが適用される場合、浮き上がりを防止します
次に ゼロ調整が始まります。ゼロ点は、X/Y/Z 開始位置を作業原点に合わせます。ゼロが間違っている場合、ジョブ全体がオフセットして実行されます。そのため、多くの経験豊富なユーザーは、ゼロ設定を形式的なものではなく「安全な手順」として扱っています。
実際には、次のことも検証します。
工具がスピンドルにしっかりと締め付けられている
カッターの高さは予想される切り込み深さの動作と一致します
座標原点は CAM の想定と一致します
これで、 CNC ルーターが プログラムを実行します。コントローラーはモーターにモーション信号を送信します。ヘッドが計画されたツールパスに沿って移動する間、スピンドルは切削ビットを回転させます。
この部分は機械的に感じますが、ここで結果が生まれます。材料除去率とエッジ品質は、パス、速度、ツール形状の一致によって決まります。
1 つのジョブ中の一般的な操作は次のとおりです。
外形のプロファイリング
内側のエリアにポケットを設ける
ドリル穴またはテンプレート フィーチャー
文字やロゴの彫刻
段差を軽減する3D輪郭加工
加工後は切り粉やゴミに注意が必要です。素早い清掃により安全性が向上し、次の作業のセットアップに破片が混入するのを防ぎます。その場合、パーツには軽い仕上げが必要になる場合があります。
材質と切断品質に応じて、仕上げはサンディングまたは研磨になります。彫刻が施されたプラスチックやアクリルの場合、残留物によって実際の表面が隠れてしまう可能性があるため、慎重に掃除することが重要です。
以下は、最終手順と、ほとんどのにとって修正すべき内容の簡単な図です CNC ルーターユーザー 。
実行後のステップ |
なぜそれが重要なのか |
典型的な出力 |
切りくず・ゴミの除去 |
干渉や表面の汚れを防ぎます |
明確なエッジ、より安全な取り扱い |
軽いサンディング/ポリッシュ |
表面の感触と外観を改善します |
よりスムーズな彫刻、よりきれいなサイン面 |
部品が検査されて処理されると、次回の実行のためにワークフローを繰り返す準備が整います。
A: CNC ルーターは、切断、彫刻、彫刻、穴あけを行います。木材、アクリル、MDF、プラスチック、フォーム、PCB プロトタイプに最適です。
A: CNC ルーターは、柔らかい素材やシートワーク向けに最適化されています。 CNC ミルは剛性が高いため、鋼のような硬い金属に適しています。
A: はい。 CAD は設計を作成し、CAM はツールパスを生成し、CAM はコントローラーの G コードをエクスポートします。
A: G コードは、X/Y/Z 座標を使用してどこに移動するかを CNC ルーターに指示します。また、主軸速度、送り速度、切削深さも設定します。
A: アルミニウムや真鍮などの軟質金属にははい。厚い硬化鋼の場合は、通常、別の機械ソリューションが必要です。
A: 精度は、機械の構造、校正、ワークホールディングによって異なります。セットアップが一貫していてゼロが正しい場合、再現性が向上します。


