
दृश्य: 0 लेखक: साइट सम्पादक प्रकाशन समय: 2026-07-30 उत्पत्ति: क्षेत्र


किं भवता कदापि इष्टं यत् भवतः डिजाइनाः अनुमानं विना सिद्धभागेषु परिणतुं शक्नुवन्ति? अन्वेषणस्य CNC Router इत्यस्य सामान्यतया अर्थः भवति यत् भवान् द्रुततरं पुनरावृत्तिः स्वच्छतरं परिणामं च इच्छति ।
अस्मिन् मार्गदर्शके CNC Router किम् अस्ति तथा च वास्तविकजीवने कथं कार्यं करोति इति व्याख्यायते । भवन्तः X/Y/Z गतिं, धुरी, च ज्ञास्यन्ति G-कोड् यत् कटनं चालयति ।
अस्मिन् पोस्ट् मध्ये भवन्तः ज्ञास्यन्ति यत् CNC Router किं कर्तुं शक्नोति किं न कर्तुं शक्नोति, अपि च प्रथमकार्यस्य योजना पदे पदे कथं करणीयम् इति।
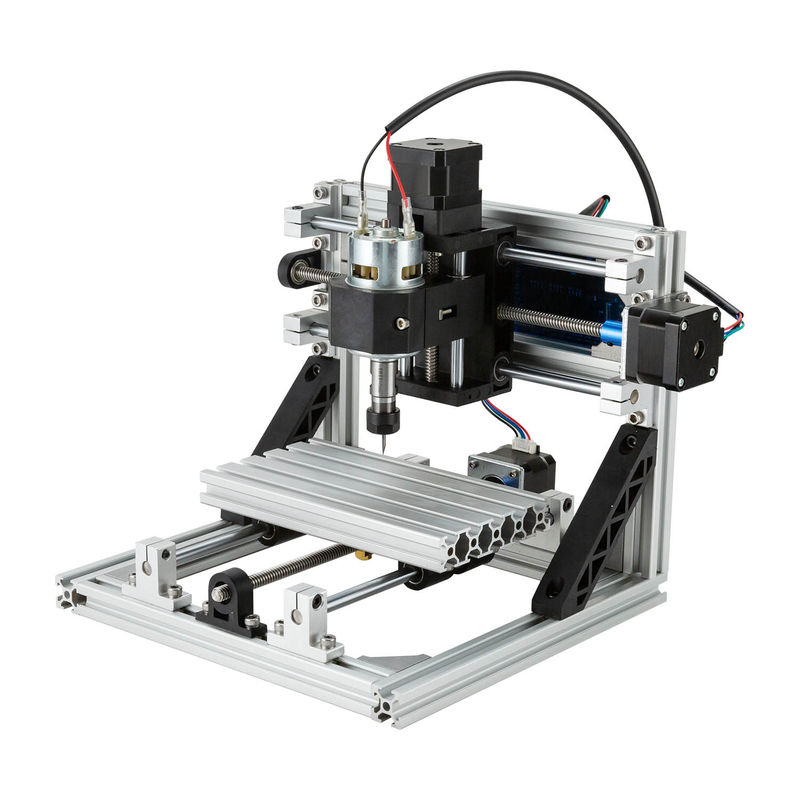
एकः CNC Router इति सङ्गणकनियन्त्रितं कटनयन्त्रं यत् सटीकप्रोग्रामस्य अनुसरणं करोति । साधारणे आङ्ग्लभाषायां, एतत् एकं भ्रमन्तं कटनसाधनं सटीकमार्गेषु चालयति । एतत् यन्त्रेण 'पठितुं' निष्पादयितुं च शक्नोति इति आदेशानां उपयोगेन एतत् करोति ।
अधिकांश परियोजनानि घटावात्मकनिर्माणस्य उपयोगं कुर्वन्ति . तस्य अर्थः अस्ति यत् इदं बृहत्तरस्य सामग्रीखण्डात् आरभ्यते, ततः यत् आवश्यकं नास्ति तत् दूरीकरोति। निष्कासितं सामग्री भवता डिजाइनं कृतं आकारं भवति।
अत्र CNC Router सामान्यतया वास्तविकदुकानेषु किं सम्यक् सम्पादयति। जनाः तस्य उपयोगं तादृशेषु कार्येषु कुर्वन्ति यत्र स्वच्छाः किनारेः पुनरावृत्तिः च परिणामाः महत्त्वपूर्णाः भवन्ति ।
कटनं करणम् पत्रवस्तूनाम् भागेषु
उत्कीर्णनविवरणं पाठं च
उत्कीर्णनम् लोगो, आकृतयः, अलङ्कारिकप्रतिमानाः
लघुसामग्रीणां मिलनम् काष्ठं, ऐक्रेलिकं, एमडीएफ, प्लास्टिकं इत्यादीनां
एकः CNC Router प्रायः मृदुतरस्य अथवा शीट् सामग्रीनां कृते मूल्ये वेगे च विजयते । इदं तादृशसामग्रीणां कृते विनिर्मितम् अस्ति यत् सम्यक् धुरीवेगेन, बिटैः च सहजतया उत्कीर्णं कुर्वन्ति । अत एव भवन्तः साइन-दुकानेषु, विद्यालयेषु, शौक-उत्पादन-रेखासु, लघु-औद्योगिक-कार्येषु च रूटर्-इत्येतत् पश्यन्ति ।
सीएनसी मिल्स् अधिकभारकटनबलानाम् कृते निर्मिताः भवन्ति । तेषां कठोरता सामान्यतया अधिका भवति, कठिनतरधातुभिः सह च तेषां मेलनं भवति । यदा इस्पातः चित्रे प्रविशति तदा प्रायः मिलस्य डिजाइनं कार्यभारं अधिकसुरक्षितं सटीकतया च सम्पादयति ।
क्रयणस्य वा कार्यप्रवाहस्य वा योजनां कुर्वन् एतस्य द्रुतनियमस्य उपयोगं कुर्वन्तु ।
अङ्गुष्ठस्य नियमः
CNC Router = कृते महान् काष्ठस्य / प्लास्टिकस्य / मृदुधातुनां
CNC मिल = कृते उत्तमम् कठोरतरधातुनां / इस्पातस्य
अधः सरलं तुलना अस्ति यत् भवन्तः प्रारम्भिकविमर्शेषु उपयोक्तुं शक्नुवन्ति।
गुणः |
सीएनसी रूटर |
सीएनसी मिल |
विशिष्टसामग्री |
काष्ठं, ऐक्रेलिकं, एमडीएफ, प्लास्टिकम्; मृदुधातुः |
इस्पात इत्यादयः कठिनधातुः; धातुकार्यस्य आग्रहं कुर्वन् |
कठोरता फोकस |
लघुकर्तव्यस्य कृते निर्मितम्, प्रायः द्रुततरं कार्यम् |
उच्चतरकठोरतायै, गुरुच्छेदनार्थं च निर्मितम् |
सर्वोत्तम फिट कार्य |
चिह्नानि, उत्कीर्णनानि, उत्कीर्णनानि, लघुमिलिंगम् |
कठोर धातु मशीनिंग, कठिन धातु संचालन |
बजट फीलिंग |
प्रायः न्यून-लाभ-प्रवेशः |
प्रायः निर्माणस्य क्षमतायाश्च कारणेन अधिकं व्ययः |
दैनन्दिनरूपेण रूटराः दलानाम् आद्यरूपं शीघ्रं प्रेषयितुं साहाय्यं कुर्वन्ति । मिल्स् कठिनतरसामग्रीणां कटने तनावस्य, गपशपस्य, उपकरणस्य तनावस्य च परिहाराय दलानाम् सहायतां करोति ।
हस्तगतः रूटरः व्यक्तिना मार्गदर्शितः भवति । CNC Router इति सङ्गणकप्रणाल्या मार्गदर्शितः भवति । सः एकः परिवर्तनः एव कारणात् पुनरावर्तनीयाः भागाः यथार्थाः भवन्ति।
एकः CNC रूटरः चालयति सङ्गणक-सञ्चालित-गत्या . एतत् इति कार्यक्रमस्य उपयोगं करोति G-code यत् स्पिण्डल् अग्रे कुत्र गच्छति इति नियन्त्रयति । यन्त्रं X/Y/Z गतिम् अनुसरति अतः कटः डिजाइनेन सह मेलति ।
एकदा सेटअप सम्यक् भवति तदा प्रक्रिया अधिकतया रन मध्ये पुनरावृत्तियोग्यः भवति । यन्त्रं 'क्लान्तः' न भवति अथवा मध्यकार्यस्य दबावं न परिवर्तयति । तेषां अद्यापि उत्तमं सेटअप आवश्यकं, परन्तु कटनव्यवहारः सुसंगतः एव तिष्ठति ।
अनुसरणं करोति G-code इत्यस्य मानवदिशायाः स्थाने
बहुभागेषु समानं साधनमार्गं पुनरावृत्तिं करोति
एतत् मापनानन्तरं 'हस्तकौशल' निर्भरतां न्यूनीकरोति
नियोजितसाधनमार्गद्वारा जटिलाकारानाम् समर्थनं करोति
क्रेतुः दृष्ट्या एषः भेदः समयरेखायाः, थ्रूपुटस्य च कृते महत्त्वपूर्णः अस्ति । दलाः न्यूनतया पुनःकार्यं कृत्वा बैच्स् चालयितुं शक्नुवन्ति, विशेषतः उत्कीर्णनस्य, मार्गरूपरेखायाः, जेबीकरणविशेषतानां च कृते ।
CNC Router एकवारं भवन्तः तस्य 'loop.' अवगत्य सरलं अनुभवति । अनुमानं न करोति। निष्पादयति ।
सुअभ्यासितः चालकदलः इव चिन्तयतु। तेषां कृते अद्यापि सम्यक् सेटअप, सुरक्षितसाधनं, उत्तमसेटिंग्स् च आवश्यकाः सन्ति । परन्तु एकदा धावनं आरभ्यते तदा ते पुनरावृत्तीनां पारं समानं कार्यं कुर्वन्ति एव ।
CNC Router 'brain' G-code अस्ति । एषा सञ्चिका अग्रे कथं कुत्र च गन्तव्यम् इति सम्यक् वदति । इदं कटनव्यवहारं अपि सेट् करोति अतः कटः अव्यवस्थितस्य स्थाने सम्यक् दृश्यते ।
जी-कोड् मुख्यतया त्रीणि क्षेत्राणि नियन्त्रयति : १.
Movement coordinates : यत्र साधनं X/Y/Z अन्तरिक्षे गच्छति
धुरीवेगः / कटनव्यवहारः : धुरी कियत् शीघ्रं भ्रमति तथा च कथं संलग्नः भवति
फीड् रेट् तथा गभीरता : कियत् शीघ्रं कटयति तथा च प्रत्येकं पासं कियत् गभीरं धावति
अत्र त्वरितदृश्यं भवति यत् ते निर्देशाः कार्यस्य समये वास्तविकक्रियासु कथं नक्शाङ्कयन्ति।
जी-कोड नियन्त्रणम् |
किं प्रभावितं करोति |
यत् भवन्तः सामग्रीयां पश्यन्ति |
गति निर्देशांक |
X/Y/Z मार्गाः |
सटीक आकाररेखाः जेबः च |
धुरीवेगः |
साधने कटनवेगः |
उत्तमं पृष्ठपरिष्करणं, न्यूनं विदारणं |
फीड दर एवं गहराई |
प्रति चालं तीव्रताम् कटयतु |
सम्यक् मोटाई, न्यूनानि गपशपचिह्नानि |
यदि ताः सङ्ख्याः निष्क्रियाः सन्ति तर्हि कार्यं 'रहस्यपूर्वकं विफलं न भवति।' केवलं गलत्-सामग्रीणां कृते गलत्-मार्गेण, गलत्-शक्त्या, छिनत्ति ।
कार्यक्रमं पठित्वा CNC Router इत्यनेन उपयोगेन गतिरूपेण परिणमति X/Y/Z axes इत्यस्य । अधिकांशः सामान्यः रूटरः ३-अक्ष-व्यवस्थापनं चालयति, यत् उत्कीर्णनस्य, मार्गनिर्धारणस्य च कार्यस्य बहुभागं आच्छादयति ।
X-axis : वाम/दक्षिण गति
Y-axis : अग्र/पृष्ठ गति
Z-अक्ष : ऊपर/नीचे गभीरता नियन्त्रण
सः Z अक्षः एव वास्तविकं 'यन्त्रीकरणं' सम्भवं करोति । एतत् नियन्त्रयति यत् बिट् कथं जेब, खांचे, स्वच्छप्रोफाइलिंग् च कृते सामग्रीं प्रविशति ।
केचन CNC Router सेटअप्स उन्नयनस्य समर्थनं कुर्वन्ति । यदा चतुर्थः घूर्णन-अक्षः समर्थितः भवति तदा यन्त्रं बेलनाकार-3D-उत्कीर्णनार्थं कार्यखण्डं परिभ्रमितुं शक्नोति । अतिरिक्त-अक्षः केवलं समतलविमानानाम् स्थाने वेष्टित-आकारानाम् अनुसरणं कर्तुं शक्नोति ।
धुरी । कटनबिट् उच्चवेगेन धारयति, भ्रमति च धावनस्य समये शारीरिकं कार्यं कुर्वन् भागः एव । बिट् ज्यामितिः प्लस् स्पिण्डल् वेगः निर्धारयति यत् सामग्री कथं भग्नं भवति, चिप्स् त्यजति च ।
धुरीवेगः महत्त्वपूर्णः यतः तस्य प्रभावः भवति:
सामग्रीनिष्कासनदरः : सामग्रीं कियत् शीघ्रं स्वच्छं भवति
समाप्तगुणवत्ता : चिकनीतराः किनारेः विरुद्धं रूक्षरेखाः
उपकरणस्य धारणस्य जोखिमः : अत्यधिकं शीघ्रं अतितापं कर्तुं शक्नोति, अत्यधिकं मन्दं कर्षणं जनयितुं शक्नोति
यदा जनाः संघर्षं कुर्वन्ति तदा प्रायः रूटर-ब्राण्ड् न भवति । इदं स्पिण्डल् गतिः, फीड् रेट्, बिट् प्रकारस्य च असङ्गतिः अस्ति । ते त्रयः अवश्यमेव 'सम्मताः' भवेयुः, अथवा कटगुणः सद्यः कथां वक्ष्यति।
अधुना सर्वे चित्रितुं शक्नुवन्ति भागस्य कृते: रूटरः एकं toolpath अनुसरति . टूल्पाथ् इति नियोजितः मार्गः यः बिट् कार्यस्य पारं गृह्णाति । अस्मिन् उपकरणं कुत्र गच्छति, गभीरतायै कुत्र निमज्जति इति अन्तर्भवति ।
एषः एव व्यावहारिकः मार्गः अस्ति यत् रूटरः योजनाकृतं साधनमार्गं अनुसरति, न तु भवतः कल्पनाम् । निर्देशांकानाम् अनुसरणं करोति । क्रमानुवर्तते । प्रोग्रामेड् इन्टेन्ट् इत्यस्य अनुसरणं करोति ।
समीचीनसाधनमार्गे प्रायः बाह्याकारस्य प्रोफाइलिंग्, अन्तः क्षेत्राणां जेबस्थापनं, नियन्त्रितगहनतायाः सह पाठस्य उत्कीर्णनं च इत्यादीनि स्पष्टरणनीतयः सन्ति । अद्यापि गलतः साधनमार्गः चालयितुं शक्नोति । इदं केवलं क्लैम्प्स् मध्ये धावति, विशेषताः लङ्घयति, अथवा भवता न डिजाइनं कृतवन्तः आफ्सेट् निर्माति ।
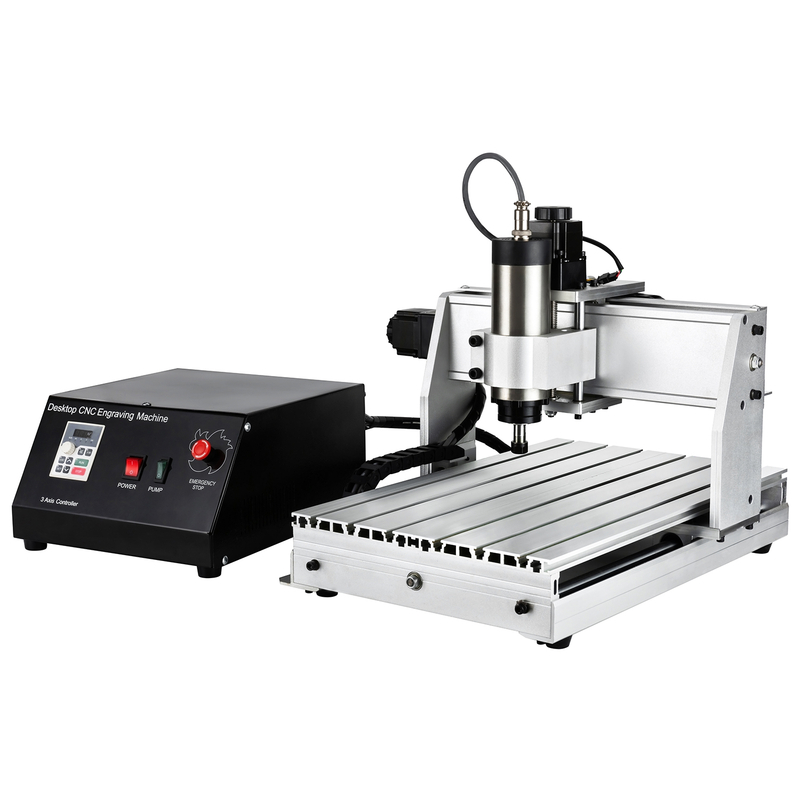
CNC Router कार्यप्रवाहः सरलः पाइपलाइनः अस्ति, परन्तु लघु त्रुटयः वास्तविकसमयस्य मूल्यं व्यययन्ति । वयं CAD design तः CAM toolpaths यावत् गच्छामः, ततः G-code, setup, running, finishing च गच्छामः । यदा प्रत्येकं सोपानं अन्तिमस्य सङ्गतिं करोति तदा भागाः स्वच्छाः पुनरावृत्तियोग्याः च बहिः आगच्छन्ति ।
अधिकांशदलानि प्रथमं लघुपरीक्षाकार्यं चालयित्वा एतत् शीघ्रं ज्ञायन्ते । चिप्स् सत्यं वदन्ति यत् यदि मार्गः, गभीरता, फीड्स् च गलताः सन्ति तर्हि भवन्तः तत्क्षणमेव तत् पश्यन्ति।
CAD इति यत्र कार्यं आरभ्यते। एतत् 2D स्केच् अथवा 3D आकारं निर्माति, ततः आयामान् ज्यामिति च ताडयति । जनाः प्रायः 'चित्रे' इत्यत्र ध्यानं ददति परन्तु रूटरस्य वास्तविकमापनस्य आवश्यकता भवति ।
यथा, उत्कीर्णनस्य गभीरता भवतः डिजाइनसेटिंग्स् इत्यस्य उपरि निर्भरं भवति तथा च भवन्तः कथं रिलीफ् मॉडल् कुर्वन्ति । भागस्य आकारः, कटरेखाः च निर्धारयन्ति यत् बिट् कुत्र प्रविशति, कुत्र च किनारेषु परिहारः कर्तव्यः इति ।
अत्र कृते सामान्यतया उत्तमं CAD उत्पादनं किं समावेशयति CNC Router परियोजनायाः :
समग्र आयामान् सहिष्णुताश्च सम्यक् कुर्वन्तु
उत्कीर्णन ज्यामिति (रेखाविस्तारः, गभीरताप्रदेशाः, राहत आकारः) २.
प्रोफाइलिंग् तथा जेबसीमाः कृते स्पष्टाः किनारेः
भवतः यन्त्रस्य प्रभावी कार्यक्षेत्रस्य अनुरूपं विन्यासः
CAM भवतः डिजाइनस्य यन्त्रस्य गतिस्य च मध्ये अनुवादकः अस्ति । एतत् CAD मॉडल् toolpaths इत्यत्र परिवर्तयति तथा च cutting parameters इत्येतत् नियुक्तं करोति । तेषु मापदण्डेषु प्रति-पास्-गहनता, स्पिण्डल्-वेगः, फीड्-दरः च सन्ति ।
भवन्तः CAM इत्यस्मात् द्वौ लाभौ पश्यन्ति। प्रथमं, मार्गस्य योजनां करोति अतः सामग्रीनिष्कासनं नियन्त्रितं दृश्यते। द्वितीयं, कार्यस्य आरम्भात् पूर्वं साधनं कुत्र गच्छति इति नक्शाङ्कनं कृत्वा दोषान् न्यूनीकर्तुं साहाय्यं करोति ।
केचन दलाः सर्वं एकस्मिन् कार्यक्षेत्रे स्थापयितुं संयुक्तं CAD/CAM सॉफ्टवेयरं उपयुञ्जते । विशेषतः चिह्नानां, उत्कीर्णनस्य, लघु-आद्यरूपस्य च कृते समयस्य रक्षणं कर्तुं शक्नोति ।
एतत् विशिष्टं CAM आउटपुट् अस्ति यस्य भवन्तः निर्यातं कर्तुं पूर्वं लक्ष्यं कुर्वन्ति:
साधनमार्ग रणनीति (प्रोफाइलिंग, जेब, उत्कीर्णन पास)
गभीरताः, सोपान-अवरोहणं च कटयन्तु
स्पिण्डल् गतिः फीड् रेट् च सेटिंग्स्
उपकरणचयनं निष्कासनव्यवहारः च
CAM इत्यनेन toolpaths उत्पन्नं कृत्वा निर्यातयति G-code । सा सञ्चिका निर्देशसमूहः भवति । CNC Router नियन्त्रकः अनुसृत्य अस्मिन् निर्देशांकाः, यन्त्रीकरणमापदण्डाः च सन्ति, अतः नियन्त्रकः जानाति यत् अग्रे कुत्र कटितव्यम् इति ।
सम्यक् जी-सङ्केतः महत्त्वपूर्णः यतः गलत् सङ्ख्याः गलत् कटौतिं जनयन्ति । यदि गभीरतामूल्यानि निष्क्रियं भवन्ति तर्हि भवन्तः सामग्रीं त्यक्ष्यन्ति वा अतिगभीरं खनिष्यन्ति वा । यदि फीड् अथवा स्पिण्डल् मूल्यानि बिट् तथा मटेरियल् इत्येतयोः मेलनं न कुर्वन्ति तर्हि परिष्करणं शीघ्रं दुःखं प्राप्नोति ।
एकः उपयोगी मानसिकता: G-कोड् 'नुस्खा.' इव व्यवहारं कुर्वन्तु।ओवनं कार्यं कर्तुं शक्नोति, परन्तु नुस्खा सम्यक् भवितुमर्हति।
सेटअप वर्चुअल् डिजाइनं वास्तविकगतिरूपेण परिणमयति । CNC Router इत्यस्य कार्यखण्डस्य सुरक्षिततायाः, सम्यक् साधनस्य स्थापनायाः, समन्वयप्रणालीयाः च संरेखणस्य आवश्यकता भवति ।
सामान्यकार्यधारणविकल्पाः सन्ति- १.
कठोरपत्रस्य, पटलकार्यस्य च कृते शय्यायां क्लैम्पाः
उत्थापनं निवारयितुं यदा प्रयोज्यम् तदा वैक्यूम होल्ड-डाउन / वैक्यूम सील
ततः शून्यीकरणम् आगच्छति . शून्यबिन्दवः X/Y/Z आरम्भस्थानानि कार्यमूलस्थाने संरेखयन्ति । यदि शून्यं गलत् अस्ति तर्हि सम्पूर्णं कार्यं ऑफसेट् चालयति । अत एव बहवः अनुभविनो उपयोक्तारः शून्यीकरणं 'सुरक्षापदं' इति व्यवहरन्ति, न तु औपचारिकता ।
व्यवहारे ते अपि सत्यापयन्ति- १.
उपकरणं धुरीयां दृढतया कठिनं भवति
कटरस्य ऊर्ध्वता अपेक्षितस्य कटनगहनताव्यवहारस्य मेलनं करोति
समन्वयमूलः CAM इत्यस्य धारणाभिः सह मेलति
अधुना CNC Router इत्यनेन प्रोग्राम् चालयति । नियन्त्रकः मोटरेभ्यः गतिसंकेतान् प्रेषयति । यदा शिरः नियोजितसाधनमार्गेण गच्छति तदा धुरी कटनबिट् परिभ्रमति ।
अयं भागः यांत्रिकः इति अनुभूयते, परन्तु तत्रैव परिणामाः निर्मीयन्ते । सामग्रीनिष्कासनस्य दरः, धारस्य गुणवत्ता च मार्गस्य, गतिस्य, उपकरणज्यामितिस्य च मेलतः आगच्छति ।
एकस्य कार्यस्य समये विशिष्टानि कार्याणि अन्तर्भवन्ति : १.
बाह्य आकारस्य प्रोफाइलिंग्
क्षेत्राणां अन्तः जेबं स्थापयितुं
छिद्रं खननं वा टेम्पलेट् विशेषताः
पाठं लोगो च उत्कीर्णनम्
चरणबद्धराहतार्थं 3D समोच्चनम्
यन्त्रीकरणानन्तरं चिप्स्, धूलयोः विषये ध्यानस्य आवश्यकता वर्तते । द्रुतशुद्धिः सुरक्षां सुधरयति तथा च अग्रिमकार्यस्य सेटअपमध्ये मलिनस्य मिश्रणं निवारयति । ततः भागस्य लघुपरिष्करणस्य आवश्यकता भवेत्।
सामग्रीं, कटगुणवत्ता च अवलम्ब्य परिष्करणं सैण्डिंग् वा पॉलिशिंग् वा भवितुम् अर्हति । उत्कीर्णप्लास्टिकस्य अथवा ऐक्रेलिकस्य कृते सावधानतया सफाई महत्त्वपूर्णा यतः अवशेषाः यथार्थपृष्ठं गोपयितुं शक्नुवन्ति ।
अधः अन्तिमपदार्थानाम् सरलं दृश्यं अस्ति तथा च अधिकांशस्य CNC Router उपयोक्तृणां कृते तेषां किं निराकरणं भवति।
रन-उत्तर-पदम् |
किमर्थं महत्त्वपूर्णम् |
विशिष्टं उत्पादनम् |
चिप/धूलि सफाई |
बाधां, अव्यवस्थितपृष्ठं च निवारयति |
स्पष्ट किनारे, सुरक्षितं संचालनम् |
हल्के सैंडिंग/पॉलिश |
सतहस्य भावः, रूपं च सुधरति |
सुस्पष्टतरं उत्कीर्णनं, स्वच्छतरं चिह्नमुखम् |
एकदा भागस्य निरीक्षणं कृत्वा नियन्त्रितं जातं चेत्, कार्यप्रवाहः अग्रिम-धावनार्थं पुनरावृत्तिं कर्तुं सज्जः भवति ।
उ: CNC रूटराः कटयन्ति, उत्कीर्णयन्ति, उत्कीर्णयन्ति, ड्रिल कुर्वन्ति च। ते काष्ठं, ऐक्रेलिकं, एमडीएफ, प्लास्टिकं, फेनम्, पीसीबी-आद्यरूपेषु च महत् कार्यं कुर्वन्ति ।
उ: एकः CNC Router मृदुतरसामग्रीणां पत्रकार्यस्य च कृते अनुकूलितः भवति। अधिककठोरताकारणात् इस्पातसदृशानां कठोरधातुनां कृते CNC मिलः श्रेष्ठः भवति ।
अ: आम्। CAD डिजाइनं निर्माति, CAM toolpaths जनयति, CAM च नियन्त्रकस्य कृते G-code निर्यातयति ।
उ: G-कोड् CNC Router इत्यस्मै X/Y/Z निर्देशांकानाम् उपयोगेन कुत्र गन्तव्यम् इति वदति। इदं धुरीवेगं, फीड्-दरं, कटनगहनतां च निर्धारयति ।
अ: एल्युमिनियम, पीतल इत्यादीनां मृदुधातुनां कृते आम्। स्थूलकठिन इस्पातस्य कृते प्रायः भिन्नयन्त्रसमाधानस्य आवश्यकता भवति ।
अ: सटीकता यन्त्रनिर्माणं, मापनं, कार्यधारणं च इत्येतयोः उपरि निर्भरं भवति। यदा सेटअप्स सुसंगताः भवन्ति तथा च शून्याः सम्यक् भवन्ति तदा पुनरावृत्तिक्षमता सुधरति ।


