
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 30-07-2026 Asal: Lokasi


Pernahkah Anda berharap desain Anda bisa berubah menjadi bagian yang sempurna tanpa perlu menebak-nebak? Mencari Router CNC biasanya berarti Anda menginginkan pengulangan yang lebih cepat dan hasil yang lebih bersih.
Panduan ini menjelaskan apa itu Router CNC dan cara kerjanya di kehidupan nyata. Anda akan belajar tentang pergerakan X/Y/Z, spindel, dan kode G yang menggerakkan pemotongan.
Dalam postingan ini, Anda akan mempelajari apa yang bisa dan tidak bisa dilakukan oleh Router CNC, ditambah bagaimana merencanakan pekerjaan pertama Anda langkah demi langkah.
A Router CNC adalah mesin pemotong yang dikendalikan komputer yang mengikuti program yang tepat. Dalam bahasa Inggris yang sederhana, ini menggerakkan alat pemotong yang berputar di sepanjang jalur yang tepat. Hal ini dilakukan dengan menggunakan perintah yang dapat 'dibaca' dan dijalankan oleh mesin.
Sebagian besar proyek menggunakan manufaktur subtraktif . Artinya dimulai dari bahan yang lebih besar, lalu membuang bahan yang tidak diperlukan. Materi yang dihilangkan menjadi bentuk yang Anda desain.
Inilah yang biasanya ditangani dengan baik oleh Router CNC di toko sungguhan. Orang-orang menggunakannya untuk pekerjaan yang mengutamakan kebersihan dan hasil yang berulang.
Memotong barang lembaran menjadi beberapa bagian
Detail ukiran dan teks
Ukiran logo, bentuk, pola dekoratif
Penggilingan material ringan seperti kayu, akrilik, MDF, plastik
Router CNC sering kali unggul dalam hal biaya dan kecepatan untuk material yang lebih lembut atau lembaran. Ini dirancang untuk bahan yang mudah diukir dengan kecepatan spindel dan bit yang tepat. Itu sebabnya Anda akan melihat router di toko tanda, sekolah, jalur produksi hobi, dan pekerjaan industri ringan.
Pabrik CNC dibuat untuk gaya pemotongan yang lebih berat. Mereka biasanya memiliki kekakuan yang lebih tinggi dan lebih cocok dengan logam yang lebih keras. Ketika baja mulai digunakan, desain pabrik biasanya menangani beban kerja dengan lebih aman dan akurat.
Gunakan aturan praktis singkat ini saat merencanakan pembelian atau alur kerja Anda.
Aturan praktis
Router CNC = cocok untuk kayu / plastik / logam lunak
Pabrik CNC = lebih baik untuk logam/baja yang lebih keras
Di bawah ini adalah perbandingan sederhana yang dapat Anda gunakan selama diskusi awal.
Fitur |
Router CNC |
Pabrik CNC |
Bahan khas |
Kayu, akrilik, MDF, plastik; logam lunak |
Logam keras seperti baja; menuntut pekerjaan logam |
Fokus kekakuan |
Dibuat untuk tugas yang lebih ringan, seringkali bekerja lebih cepat |
Dibuat untuk kekakuan yang lebih tinggi dan pemotongan yang berat |
Pekerjaan yang paling cocok |
Tanda, ukiran, ukiran, penggilingan ringan |
Pemesinan logam keras, pengoperasian logam yang lebih ketat |
Perasaan anggaran |
Seringkali biaya masuknya lebih rendah |
Biasanya biaya lebih tinggi karena bentuk dan kemampuan |
Dalam kehidupan sehari-hari, router membantu tim mengirimkan prototipe lebih cepat. Pabrik membantu tim menghindari stres, obrolan, dan ketegangan alat saat memotong material yang lebih keras.
Router genggam dipandu oleh seseorang. Router CNC dipandu oleh sistem komputer. Perubahan itulah yang membuat bagian yang berulang menjadi realistis.
Router CNC berjalan dengan gerakan yang digerakkan oleh komputer . Ia menggunakan program yang disebut G-code untuk mengontrol ke mana arah spindel selanjutnya. Mesin mengikuti gerakan X/Y/Z sehingga potongannya sesuai dengan desain.
Setelah penyiapan benar, sebagian besar proses menjadi dapat diulang di seluruh proses. Mesin tidak 'lelah' atau mengubah tekanan di tengah pekerjaan. Mereka masih memerlukan pengaturan yang baik, namun perilaku pemotongannya tetap konsisten.
Ini mengikuti kode G, bukan arahan manusia
Ini mengulangi jalur alat yang sama di beberapa bagian
Ini mengurangi ketergantungan 'keterampilan tangan' setelah kalibrasi
Ini mendukung bentuk kompleks melalui jalur alat yang direncanakan
Dari sudut pandang pembeli, perbedaan ini penting dalam hal jadwal dan hasil. Tim dapat menjalankan batch dengan lebih sedikit pengerjaan ulang, terutama untuk pengukiran, garis besar perutean, dan fitur mengantongi.
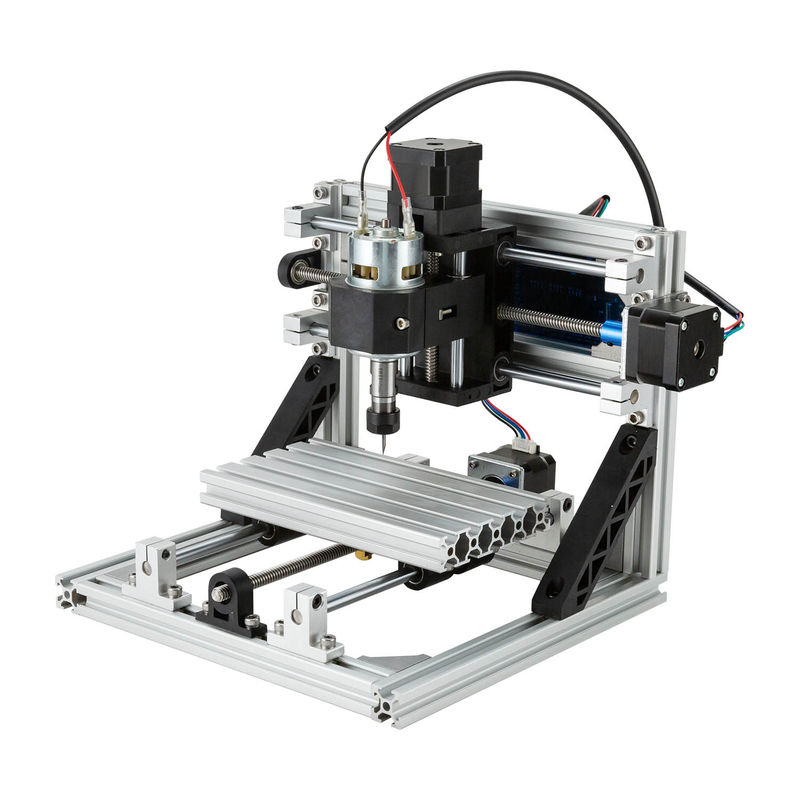
Router CNC terasa sederhana setelah Anda memahami 'loopnya.' Ia membaca program, menggerakkan sumbu, memutar poros, dan mengikuti jalur pemotongan yang direncanakan. Ia tidak menebak. Itu dijalankan.
Anggap saja seperti kru yang terlatih dengan baik. Mereka masih memerlukan pengaturan yang benar, perkakas yang aman, dan pengaturan yang baik. Namun begitu proses dimulai, mereka terus melakukan pekerjaan yang sama dengan cara yang sama berulang kali.
Router CNC 'otak' adalah kode-G . File ini memberitahukan dengan tepat bagaimana dan ke mana harus pindah selanjutnya. Ini juga mengatur perilaku pemotongan sehingga potongan terlihat benar dan tidak berantakan.
G-code terutama mengontrol tiga area:
Koordinat pergerakan : kemana alat bergerak dalam ruang X/Y/Z
Kecepatan spindel / perilaku pemotongan : seberapa cepat spindel berputar dan cara kerjanya
Kecepatan dan kedalaman umpan : seberapa cepat pemotongannya dan seberapa dalam setiap lintasan berjalan
Berikut ini gambaran singkat tentang bagaimana instruksi tersebut dipetakan ke tindakan nyata selama bekerja.
Kontrol kode-G |
Apa pengaruhnya |
Apa yang Anda lihat pada materi |
Koordinat pergerakan |
jalur X/Y/Z |
Garis bentuk dan saku yang akurat |
Kecepatan spindel |
Kecepatan potong pada alat |
Permukaan akhir lebih baik, lebih sedikit robekan |
Kecepatan & kedalaman umpan |
Potong intensitas per gerakan |
Ketebalan tepat, bekas obrolan lebih sedikit |
Jika angka tersebut meleset, maka pekerjaan tersebut tidak “gagal secara misterius.” Hanya saja pemotongannya dilakukan dengan cara yang salah, dengan energi yang salah, dan untuk material yang salah.
Setelah membaca program, Router CNC mengubahnya menjadi gerakan menggunakan sumbu X/Y/Z . Kebanyakan router umum menjalankan pengaturan 3-sumbu, yang mencakup sebagian besar pekerjaan pengukiran dan perutean.
Sumbu X : gerakan kiri/kanan
Sumbu Y : gerakan depan/belakang
Sumbu Z : kontrol kedalaman atas/bawah
Sumbu Z inilah yang memungkinkan terjadinya “pemesinan” yang nyata. Ini mengontrol bagaimana mata bor memasuki material untuk kantong, alur, dan pembuatan profil yang bersih.
Beberapa pengaturan Router CNC mendukung peningkatan. Ketika sumbu putar ke-4 didukung, mesin dapat memutar benda kerja untuk ukiran 3D silinder. Sumbu ekstra memungkinkannya mengikuti bentuk yang terbungkus, bukan hanya bidang datar.
Spindel menahan dan memutar mata bor dengan kecepatan tinggi. Selama berlari, itu adalah bagian yang melakukan pekerjaan fisik. Geometri bit ditambah kecepatan spindel menentukan bagaimana material pecah dan meninggalkan serpihan.
Kecepatan spindel penting karena berdampak pada:
Tingkat pemindahan material : seberapa cepat material dibersihkan
Kualitas akhir : tepian lebih halus versus garis kasar
Risiko keausan alat : terlalu cepat dapat menyebabkan panas berlebih, terlalu lambat dapat menyebabkan terseret
Ketika orang mengalami kesulitan, sering kali masalahnya bukan pada merek routernya. Ini adalah ketidaksesuaian antara kecepatan spindel, laju umpan, dan jenis bit. Ketiganya harus 'setuju', atau kualitas potongan akan langsung menceritakan kisahnya.
Sekarang untuk bagian yang dapat dibayangkan semua orang: router mengikuti jalur alat . Jalur pahat adalah rute terencana yang diambil bit dalam seluruh pekerjaan. Ini mencakup di mana alat bergerak dan di mana alat itu tenggelam.
Ini adalah cara praktis untuk memikirkannya: router mengikuti jalur alat yang direncanakan, bukan imajinasi Anda. Ini mengikuti koordinat. Ini mengikuti ketertiban. Ini mengikuti niat terprogram.
Jalur alat yang benar biasanya mencakup strategi yang jelas seperti membuat profil bentuk luar, mengantongi area dalam, dan mengukir teks dengan kedalaman terkontrol. Jalur alat yang salah masih bisa berjalan. Itu hanya mengalami klem, melewatkan fitur, atau membuat offset yang tidak Anda desain.
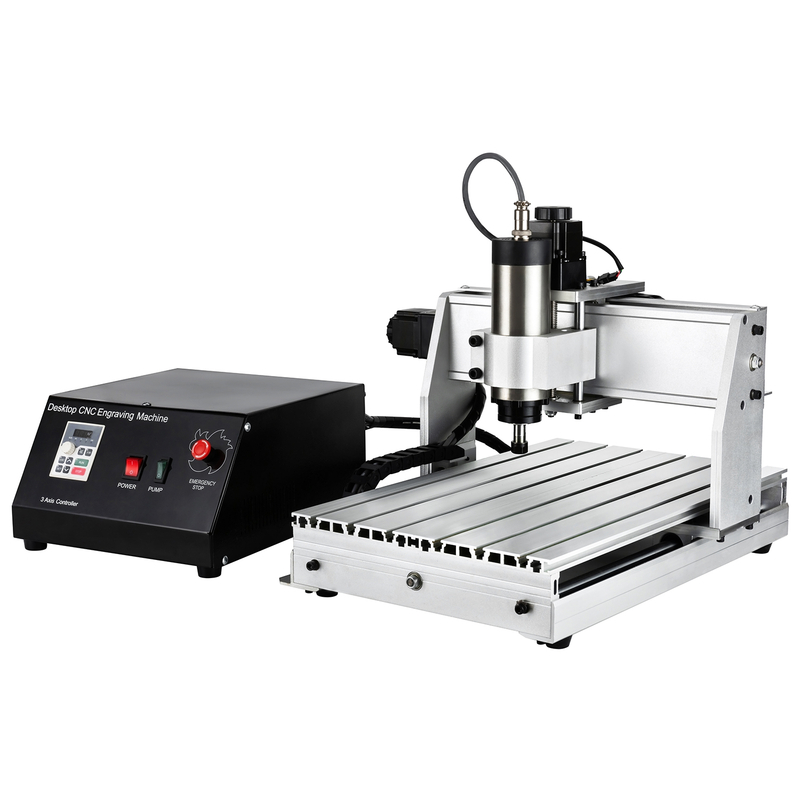
Alur kerja adalah Router CNC alur yang sederhana, tetapi kesalahan kecil memerlukan waktu nyata. Kami beralih dari desain CAD ke jalur alat CAM, lalu kode G, penyiapan, pengoperasian, dan penyelesaian. Ketika setiap langkah cocok dengan langkah terakhir, bagian-bagiannya akan terlihat bersih dan dapat diulang.
Sebagian besar tim mempelajari hal ini dengan cepat dengan menjalankan tugas pengujian kecil terlebih dahulu. Chip mengatakan yang sebenarnya: jika jalur, kedalaman, dan umpan salah, Anda akan segera melihatnya.
CAD adalah tempat pekerjaan dimulai. Itu membangun sketsa 2D atau bentuk 3D, lalu mengunci dimensi dan geometri. Orang sering kali fokus pada 'gambar' namun router memerlukan pengukuran nyata.
Misalnya, kedalaman ukiran bergantung pada pengaturan desain Anda dan cara Anda memodelkan reliefnya. Ukuran bagian dan garis potong menentukan di mana mata bor akan masuk dan di mana mata bor harus menghindari tepian.
Inilah keluaran CAD yang bagus yang biasanya disertakan untuk proyek Router CNC :
Perbaiki dimensi keseluruhan dan toleransi
Geometri ukiran (lebar garis, daerah kedalaman, bentuk relief)
Tepi yang jelas untuk pembuatan profil dan batas saku
Tata letak yang sesuai dengan area kerja efektif alat berat Anda
CAM adalah penerjemah antara desain dan gerak mesin Anda. Ini mengubah model CAD menjadi jalur alat dan menetapkan parameter pemotongan. Parameter tersebut meliputi kedalaman per lintasan, kecepatan spindel, dan laju pengumpanan.
Anda akan melihat dua manfaat dari CAM. Pertama, mereka merencanakan rute sehingga pemindahan material terlihat terkendali. Kedua, hal ini membantu mengurangi kesalahan dengan memetakan ke mana alat bergerak sebelum pekerjaan dimulai.
Beberapa tim menggunakan perangkat lunak gabungan CAD/CAM untuk menyimpan semuanya dalam satu ruang kerja. Ini dapat menghemat waktu, terutama untuk tanda, ukiran, dan prototipe kecil.
Ini adalah keluaran CAM umum yang Anda tuju sebelum mengekspor:
Strategi jalur alat (profiling, mengantongi, mengukir lintasan)
Potong kedalaman dan turunan
Pengaturan kecepatan spindel dan laju umpan
Pemilihan alat dan perilaku izin
Setelah CAM menghasilkan jalur alat, ia mengekspor kode-G . File itu menjadi set instruksi yang diikuti pengontrol Router CNC . Ini mencakup koordinat dan parameter pemesinan, sehingga pengontrol mengetahui di mana harus memotong selanjutnya.
Kode G yang benar penting karena angka yang salah menyebabkan pemotongan yang salah. Jika nilai kedalaman tidak sesuai, Anda akan meninggalkan material atau menggali terlalu dalam. Jika nilai umpan atau spindel tidak cocok dengan mata bor dan material, hasil akhir akan cepat rusak.
Pola pikir yang berguna: perlakukan kode-G seperti sebuah 'resep.' Ovennya boleh berfungsi, tapi resepnya harus benar.
Penyiapan mengubah desain virtual menjadi gerakan nyata. Router CNC membutuhkan benda kerja yang diamankan, pemasangan pahat yang benar, dan sistem koordinat yang selaras.
Pilihan tempat kerja yang umum meliputi:
Klem di tempat tidur untuk pekerjaan lembaran dan panel yang kaku
Penahan vakum / segel vakum bila diterapkan untuk mencegah pengangkatan
Kemudian muncullah penekanan . Titik nol sejajarkan posisi awal X/Y/Z dengan titik asal pekerjaan. Jika nol salah, seluruh pekerjaan akan berjalan offset. Itu sebabnya banyak pengguna berpengalaman menganggap zeroing sebagai 'langkah aman' bukan formalitas.
Dalam praktiknya, mereka juga memverifikasi:
Alat dikencangkan dengan kuat pada porosnya
Ketinggian pemotong sesuai dengan perilaku kedalaman pemotongan yang diharapkan
Asal koordinat sesuai dengan asumsi CAM
Sekarang Router CNC menjalankan programnya. Pengontrol mengirimkan sinyal gerak ke motor. Saat kepala bergerak sepanjang jalur pahat yang direncanakan, spindel memutar mata bor.
Bagian ini terasa mekanis, namun di situlah hasil tercipta. Laju pelepasan material dan kualitas tepi berasal dari kesesuaian antara jalur, kecepatan, dan geometri pahat.
Operasi umum selama satu pekerjaan meliputi:
Membuat profil bentuk luar
Mengantongi area dalam
Lubang pengeboran atau fitur templat
Mengukir teks dan logo
Kontur 3D untuk bantuan bertahap
Setelah pengerjaan, serpihan dan debu perlu diperhatikan. Pembersihan cepat meningkatkan keselamatan dan mencegah serpihan tercampur ke dalam pengaturan pekerjaan berikutnya. Maka bagian tersebut mungkin memerlukan finishing ringan.
Tergantung pada bahan dan kualitas potongan, finishing dapat berupa pengamplasan atau pemolesan. Untuk plastik berukir atau akrilik, pembersihan secara hati-hati sangatlah penting karena residu dapat menyembunyikan permukaan sebenarnya.
Di bawah ini adalah tampilan sederhana dari langkah-langkah terakhir dan apa yang ingin diperbaiki bagi sebagian besar pengguna Router CNC .
Langkah pasca lari |
Mengapa itu penting |
Keluaran yang khas |
Pembersihan serpihan/debu |
Mencegah gangguan dan permukaan berantakan |
Tepi yang jelas, penanganan yang lebih aman |
Pengamplasan/pemolesan ringan |
Meningkatkan rasa dan penampilan permukaan |
Ukiran lebih halus, permukaan tanda lebih bersih |
Setelah bagian diperiksa dan ditangani, alur kerja siap diulang untuk proses berikutnya.
J: Router CNC memotong, mengukir, mengukir, dan mengebor. Mereka bekerja dengan baik pada prototipe kayu, akrilik, MDF, plastik, busa, dan PCB.
J: Router CNC dioptimalkan untuk material yang lebih lembut dan pekerjaan lembaran. Pabrik CNC lebih baik untuk logam keras seperti baja karena kekakuannya lebih tinggi.
J: Ya. CAD membuat desain, CAM menghasilkan jalur alat, dan CAM mengekspor kode G untuk pengontrol.
J: Kode G memberi tahu Router CNC ke mana harus bergerak menggunakan koordinat X/Y/Z. Ini juga mengatur kecepatan spindel, laju pengumpanan, dan kedalaman pemotongan.
A: Ya untuk logam lunak seperti aluminium dan kuningan. Untuk baja yang diperkeras tebal, biasanya diperlukan solusi mesin yang berbeda.
J: Akurasi bergantung pada pembuatan mesin, kalibrasi, dan pengerjaan. Pengulangan meningkat ketika pengaturan konsisten dan angka nol benar.


