
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 30-07-2026 Opprinnelse: nettsted


Har du noen gang ønsket at designene dine kunne bli til perfekte deler uten gjetting? Å søke etter en CNC-ruter betyr vanligvis at du vil ha raskere repeterbarhet og renere resultater.
Denne guiden forklarer hva en CNC-ruter er og hvordan den fungerer i det virkelige liv. Du vil lære om X/Y/Z-bevegelse, spindelen og G-koden som driver skjæringen.
I dette innlegget lærer du hva en CNC-ruter kan og ikke kan, pluss hvordan du planlegger din første jobb trinn for trinn.
EN CNC Router er en datastyrt skjæremaskin som følger et presist program. På vanlig engelsk beveger den et spinnende skjæreverktøy langs nøyaktige baner. Den gjør dette ved å bruke kommandoer maskinen kan 'lese' og utføre.
De fleste prosjekter bruker subtraktiv produksjon . Det betyr at den starter fra et større stykke materiale, og deretter fjerner det som ikke er nødvendig. Det fjernede materialet blir formen du designet.
Her er hva en CNC-ruter vanligvis håndterer godt i ekte butikker. Folk bruker den til jobber der rene kanter og repeterbare resultater betyr noe.
Kutte arkvarer i deler
Graveringsdetaljer og tekst
Carving logoer, former, dekorative mønstre
Fresing av lette materialer som tre, akryl, MDF, plast
En CNC-ruter vinner ofte på pris og hastighet for mykere eller arkmaterialer. Den er designet for materialer som skjærer lett med riktig spindelhastighet og bits. Det er derfor du vil se rutere i skiltbutikker, skoler, hobbyproduksjonslinjer og lett industriarbeid.
CNC-freser er bygget for tyngre skjærekrefter. De har vanligvis høyere stivhet og er bedre tilpasset hardere metaller. Når stål kommer inn i bildet, håndterer en mølles design vanligvis arbeidsbelastningen sikrere og mer nøyaktig.
Bruk denne raske tommelfingerregelen når du planlegger kjøpet eller arbeidsflyten.
Tommelfingerregel
CNC-ruter = flott for tre / plast / myke metaller
CNC fres = bedre for hardere metaller / stål
Nedenfor er en enkel sammenligning du kan bruke under tidlige diskusjoner.
Trekk |
CNC ruter |
CNC Mill |
Typiske materialer |
Tre, akryl, MDF, plast; myke metaller |
Harde metaller som stål; krevende metallarbeid |
Fokus på stivhet |
Bygget for lettere bruk, ofte raskere arbeid |
Bygget for høyere stivhet og tung kutting |
Best passende jobber |
Skilt, gravering, utskjæring, lett fresing |
Hardmetallbearbeiding, strammere metalloperasjoner |
Budsjettfølelse |
Ofte rimeligere inngang |
Vanligvis høyere kostnad på grunn av konstruksjon og kapasitet |
I daglige termer hjelper rutere team med å sende prototyper raskere. Freser hjelper team med å unngå stress, skravling og verktøybelastning når de kutter hardere materialer.
En håndholdt ruter blir guidet av en person. En CNC-ruter styres av et datasystem. Den ene endringen er hvorfor repeterbare deler blir realistiske.
En CNC-ruter kjører på datamaskindrevet bevegelse . Den bruker et program kalt G-kode for å kontrollere hvor spindelen går videre. Maskinen følger X/Y/Z-bevegelsen slik at kuttet matcher designet.
Når oppsettet er riktig, blir prosessen stort sett repeterbar på tvers av kjøringer. Maskinen 'blir ikke sliten' eller endrer trykk midt i jobben. De trenger fortsatt godt oppsett, men kutteatferden forblir konsekvent.
Den følger G-kode i stedet for menneskelig retning
Den gjentar den samme verktøybanen over flere deler
Det reduserer «håndferdighet»-avhengigheten etter kalibrering
Den støtter komplekse former gjennom planlagte verktøybaner
Fra kjøpers perspektiv har denne forskjellen betydning for tidslinjer og gjennomstrømning. Lag kan kjøre batcher med mindre etterarbeid, spesielt for gravering, ruting av konturer og lommefunksjoner.
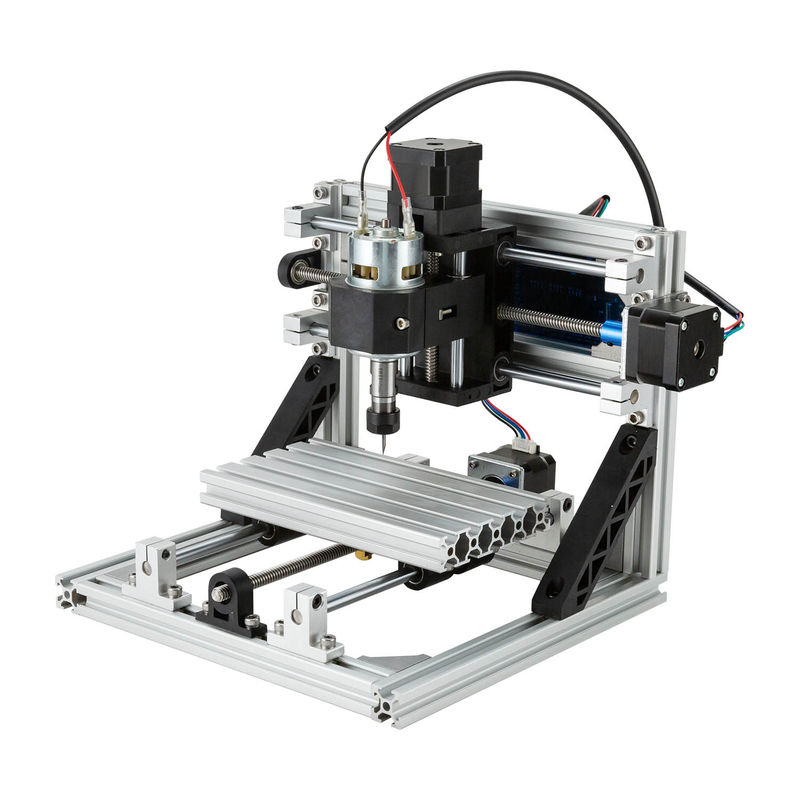
En CNC-ruter føles enkel når du forstår dens 'løkke'. Den leser et program, flytter aksene, snurrer spindelen og følger en planlagt kuttebane. Det gjetter ikke. Den utfører.
Tenk på det som et godt innøvd mannskap. De trenger fortsatt riktig oppsett, sikker verktøy og gode innstillinger. Men når løpet starter, fortsetter de å gjøre den samme jobben på samme måte over gjentakelser.
CNC -ruteren 'hjerne' er G-kode . Denne filen forteller nøyaktig hvordan og hvor den skal flytte videre. Den setter også skjæreatferden slik at kuttet ser riktig ut i stedet for rotete.
G-kode kontrollerer hovedsakelig tre områder:
Bevegelseskoordinater : hvor verktøyet går i X/Y/Z-rom
Spindelhastighet / kutteatferd : hvor raskt spindelen spinner og hvordan den kobles inn
Matehastigheter og dybde : hvor raskt den skjærer og hvor dypt hver pass går
Her er en rask oversikt over hvordan disse instruksjonene kartlegger virkelige handlinger under en jobb.
G-kode kontroll |
Hva det påvirker |
Hva du ser på materialet |
Bevegelseskoordinater |
X/Y/Z-baner |
Nøyaktige formlinjer og lommer |
Spindelhastighet |
Skjærehastighet ved verktøyet |
Bedre overflatefinish, mindre riving |
Matehastighet og dybde |
Kuttintensitet per bevegelse |
Riktig tykkelse, færre skravlemerker |
Hvis disse tallene er slått av, 'mislykkes ikke jobben på mystisk vis.' Den kutter bare feil vei, med feil energi, for feil materiale.
Etter å ha lest programmet, gjør CNC-ruteren det til bevegelse ved hjelp av X/Y/Z-aksene . De fleste vanlige rutere kjører et 3-akset oppsett, som dekker det meste av carving- og rutingarbeid.
X-akse : venstre/høyre bevegelse
Y-akse : bevegelse foran/bak
Z-akse : opp/ned dybdekontroll
Den Z-aksen er det som gjør ekte 'maskinbearbeiding' mulig. Den kontrollerer hvordan biten kommer inn i materialet for lommer, riller og ren profilering.
Noen CNC- ruteroppsett støtter en oppgradering. Når en 4. roterende akse støttes, kan maskinen rotere et arbeidsstykke for sylindrisk 3D-utskjæring. Den ekstra aksen lar den følge viklede former i stedet for bare flate plan.
Spindelen . holder og snurrer skjærebiten med høy hastighet Under en løpetur er det den delen som gjør det fysiske arbeidet. Bitsgeometrien pluss spindelhastighet bestemmer hvordan materialet går i stykker og etterlater spon.
Spindelhastigheten er viktig fordi den påvirker:
Materialfjerningshastighet : hvor raskt materialet tømmes
Finishkvalitet : jevnere kanter kontra grove linjer
Risiko for slitasje på verktøy : for fort kan overopphetes, for sakte kan føre til sleping
Når folk sliter, er det ofte ikke rutermerket. Det er misforholdet mellom spindelhastighet, matehastighet og bittype. De tre må være «enig», ellers vil kuttkvaliteten fortelle historien umiddelbart.
Nå for den delen alle kan se: ruteren følger en verktøybane . En verktøybane er den planlagte ruten biten tar over jobben. Det inkluderer hvor verktøyet beveger seg og hvor det stuper for dybde.
Dette er den praktiske måten å tenke på: ruteren følger den planlagte verktøybanen, ikke fantasien din. Den følger koordinater. Det følger orden. Den følger programmert hensikt.
En riktig verktøybane inkluderer vanligvis klare strategier som profilering av den ytre formen, lomme innvendige områder og gravering av tekst med kontrollerte dybder. En feil verktøybane kan fortsatt kjøre. Den kjører bare inn i klemmer, hopper over funksjoner eller lager forskyvninger du ikke har designet.
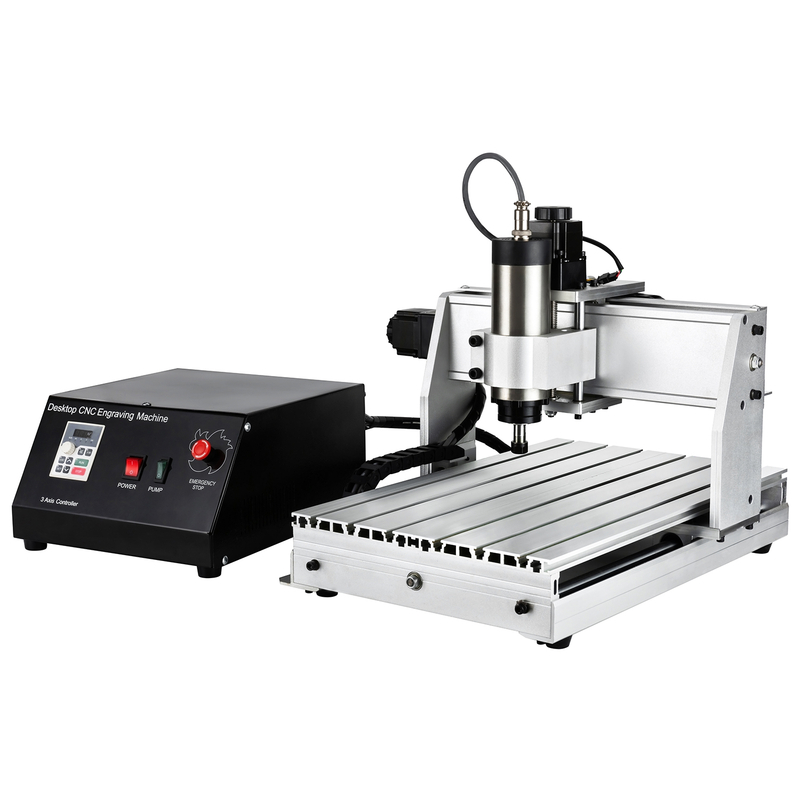
En CNC Router arbeidsflyt er en enkel pipeline, men små feil koster sanntid. Vi går fra CAD-design til CAM-verktøybaner, deretter G-kode, oppsett, kjøring og etterbehandling. Når hvert trinn samsvarer med det siste, kommer delene ut rene og repeterbare.
De fleste team lærer dette raskt ved å kjøre en liten testjobb først. Chips forteller sannheten: hvis banen, dybden og feedene er feil, vil du se det umiddelbart.
CAD er der arbeidet starter. Den bygger 2D-skissen eller 3D-formen, og låser deretter dimensjoner og geometri. Folk fokuserer ofte på «bildet», men ruteren trenger reelle målinger.
Graveringsdybden avhenger for eksempel av designinnstillingene og hvordan du modellerer relieffet. Delstørrelse og kuttlinjer bestemmer hvor boret skal inn og hvor det skal unngå kanter.
Her er hva god CAD-utgang vanligvis inkluderer for et CNC- ruterprosjekt:
Riktig overordnede dimensjoner og toleranser
Graveringsgeometri (linjebredde, dybdeområder, relieffform)
Tydelige kanter for profilering og lommeavgrensninger
Layout som passer til maskinens effektive arbeidsområde
CAM er oversetteren mellom design og maskinbevegelse. Den konverterer CAD-modellen til verktøybaner og tildeler skjæreparametere. Disse parameterne inkluderer dybde per passering, spindelhastighet og matehastighet.
Du vil se to fordeler med CAM. Først planlegger den ruten slik at materialfjerning ser kontrollert ut. For det andre bidrar det til å redusere feil ved å kartlegge hvor verktøyet beveger seg før jobben starter.
Noen team bruker kombinert CAD/CAM-programvare for å holde alt i ett arbeidsområde. Det kan spare tid, spesielt for skilt, gravering og små prototyper.
Dette er den typiske CAM-utgangen du sikter mot før du eksporterer:
Verktøybanestrategi (profilering, lommelegging, gravering av pass)
Kuttdybder og nedtrappinger
Innstillinger for spindelhastighet og matingshastighet
Verktøyvalg og klaringsadferd
Etter at CAM har generert verktøybaner, eksporterer den G-kode . Den filen blir instruksjonssettet CNC-ruterkontrolleren følger. Den inkluderer koordinater og maskineringsparametere, slik at kontrolleren vet hvor den skal kutte videre.
Riktig G-kode betyr noe fordi feil tall forårsaker feil kutt. Hvis dybdeverdiene er av, vil du enten legge igjen materiale eller grave for dypt. Hvis mate- eller spindelverdiene ikke samsvarer med biten og materialet, lider finishen raskt.
En nyttig tankegang: behandle G-kode som en 'oppskrift.' Ovnen kan fungere, men oppskriften må være riktig.
Oppsett gjør den virtuelle designen til ekte bevegelse. CNC -ruteren trenger arbeidsstykket sikret, riktig verktøy installert og koordinatsystemet justert.
Vanlige alternativer for arbeid inkluderer:
Klemmer på sengen for stiv laken og panelarbeid
Vakuumhold nede / vakuumforsegling når det er aktuelt for å forhindre løfting
Så kommer nullstillingen . Nullpunkter justerer X/Y/Z-startposisjonene til arbeidsopprinnelsen. Hvis null er feil, kjører hele jobben offset. Det er derfor mange erfarne brukere behandler nullstilling som et «sikkerhetssteg», ikke en formalitet.
I praksis bekrefter de også:
Verktøyet er godt strammet i spindelen
Kutterhøyde samsvarer med forventet skjæredybdeadferd
Koordinatopprinnelse samsvarer med CAMs forutsetninger
Nå kjører CNC-ruteren programmet. Kontrolleren sender bevegelsessignaler til motorene. Mens hodet beveger seg langs den planlagte verktøybanen, roterer spindelen skjærebiten.
Denne delen føles mekanisk, men det er her resultater skapes. Materialfjerningshastigheten og kantkvaliteten kommer fra samsvaret mellom bane, hastighet og verktøygeometri.
Typiske operasjoner i løpet av en jobb inkluderer:
Profilering av ytre form
Lommer innvendig områder
Bore hull eller malfunksjoner
Gravering av tekst og logoer
3D-kontur for trinnvis avlastning
Etter maskinering trenger spon og støv oppmerksomhet. En rask opprydding forbedrer sikkerheten og forhindrer at rusk blandes inn i neste jobbs oppsett. Da kan delen trenge lett etterbehandling.
Avhengig av materiale og kuttekvalitet kan etterbehandling være sliping eller polering. For gravert plast eller akryl er forsiktig opprydding viktig fordi rester kan skjule den sanne overflaten.
Nedenfor er en enkel oversikt over de siste trinnene og hva de er ment å fikse for de fleste CNC-ruterbrukere .
Etterløpstrinn |
Hvorfor det betyr noe |
Typisk utgang |
Rensing av flis/støv |
Forhindrer forstyrrelser og rotete overflater |
Tydelige kanter, sikrere håndtering |
Lett sliping/polering |
Forbedrer overflatefølelse og utseende |
Mykere gravering, renere skiltflater |
Når delen er inspisert og håndtert, er arbeidsflyten klar til å gjentas for neste kjøring.
A: CNC-rutere skjærer, graverer, skjærer og borer. De fungerer utmerket på tre-, akryl-, MDF-, plast-, skum- og PCB-prototyper.
A: En CNC-ruter er optimalisert for mykere materialer og arkarbeid. En CNC-fres er bedre for hardere metaller som stål på grunn av høyere stivhet.
A: Ja. CAD lager designet, CAM genererer verktøybaner, og CAM eksporterer G-kode for kontrolleren.
A: G-kode forteller CNC-ruteren hvor den skal flytte ved hjelp av X/Y/Z-koordinater. Den stiller også inn spindelhastighet, matehastigheter og skjæredybde.
A: Ja for myke metaller som aluminium og messing. For tykt herdet stål trengs vanligvis en annen maskinløsning.
A: Nøyaktigheten avhenger av maskinkonstruksjon, kalibrering og arbeidsholding. Repeterbarheten forbedres når oppsettene er konsistente og nuller er riktige.


