
Views: 0 Auteur: Site Editor Publisearje Tiid: 2026-07-30 Oarsprong: Site


Hawwe jo oait winske dat jo ûntwerpen koenen wurde yn perfekte dielen sûnder rieden? Sykjen nei in CNC Router meastal betsjut dat jo wolle flugger repeatability en skjinner resultaten.
Dizze gids leit út wat in CNC Router is en hoe't it wurket yn it echte libben. Jo sille leare oer X / Y / Z-beweging, de spil, en G-koade dy't it snijden driuwt.
Yn dizze post sille jo leare wat in CNC Router kin en net dwaan, plus hoe't jo jo earste baan stap foar stap planne.
IN CNC Router is in kompjûter-kontrolearre cutting masine dy't folget in krekte programma. Yn gewoan Ingelsk beweecht it in draaiend snijwurk lâns krekte paden. It docht dit mei kommando's dy't de masine kin 'lêze' en útfiere.
De measte projekten brûke subtraktive fabrikaazje . Dat betsjut dat it begjint fan in grutter stik materiaal, dan verwijdert wat net nedich is. It fuortsmiten materiaal wurdt de foarm dy't jo ûntwurpen.
Hjir is wat in CNC Router typysk goed behannelet yn echte winkels. Minsken brûke it foar banen wêr't skjinne rânen en werhelle resultaten fan belang binne.
Cutting sheet guod yn dielen
Gravure details en tekst
Snijde logo's, foarmen, dekorative patroanen
Frezen fan ljochte materialen lykas hout, acryl, MDF, plestik
In CNC Router faak wint op kosten en snelheid foar sêftere of sheet materialen. It is ûntworpen foar materialen dy't maklik snije mei de juste spindelsnelheid en bits. Dêrom sille jo routers sjen yn tekenwinkels, skoallen, hobbyproduksjelinen en ljocht yndustrieel wurk.
CNC-mûnen binne boud foar swierdere snijkrêften. Se hawwe typysk hegere rigiditeit en binne better oanpast oan hurdere metalen. As stiel yn 'e foto komt, behannelet it ûntwerp fan in mûne meastentiids de wurkdruk feiliger en krekter.
Brûk dizze rappe regel by it plannen fan jo oankeap of workflow.
Regel fan thumb
CNC Router = great foar hout / plestik / sêfte metalen
CNC mole = better foar hurdere metalen / stiel
Hjirûnder is in ienfâldige ferliking dy't jo kinne brûke tidens iere diskusjes.
Eigenskip |
CNC router |
CNC Mill |
Typyske materialen |
Hout, acryl, MDF, plestik; sêfte metalen |
Hurde metalen lykas stiel; easket metaal wurk |
Rigidity fokus |
Boud foar lichtere plicht, faak flugger wurk |
Boud foar hegere stivens en swiere cutting |
Best fit banen |
Tekens, gravuere, snijwurk, ljocht frezen |
Hurde metalen ferwurkjen, strakkere metalen operaasjes |
Budget gefoel |
Faak legere kosten yngong |
Meastentiids hegere kosten fanwege bouw en kapasiteit |
Yn deistige termen helpe routers teams om prototypen rapper te ferstjoeren. Mûnen helpe teams foar te kommen dat stress, chatter, en ark strain by it snijen fan hurder materialen.
In handheld router wurdt begelaat troch in persoan. In CNC Router wurdt begelaat troch in kompjûter systeem. Dat iene feroaring is wêrom repeatable dielen wurden realistysk.
In CNC-router rint op kompjûter-oandreaune beweging . It brûkt in programma neamd G-koade foar in kontrôle wêr't de spil giet neist. De masine folget X / Y / Z beweging sadat de besuniging oerienkomt mei it ûntwerp.
Sadree't de opset goed is, wurdt it proses meast werhelle oer runen. De masine 'wurdt wurch' net of feroaret druk mids wurk. Se hawwe noch altyd goede opset nedich, mar it snijgedrach bliuwt konsekwint.
It folget G-koade ynstee fan minsklike rjochting
It werhellet itselde toolpath oer meardere dielen
It ferleget de ôfhinklikens fan 'hânfeardigens' nei kalibraasje
It stipet komplekse foarmen fia plande toolpaths
Fanút it perspektyf fan 'e keaper is dit ferskil wichtich foar tiidlinen en trochset. Teams kinne batches útfiere mei minder rework, foaral foar gravuere, routing fan sketsen en pocketfunksjes.
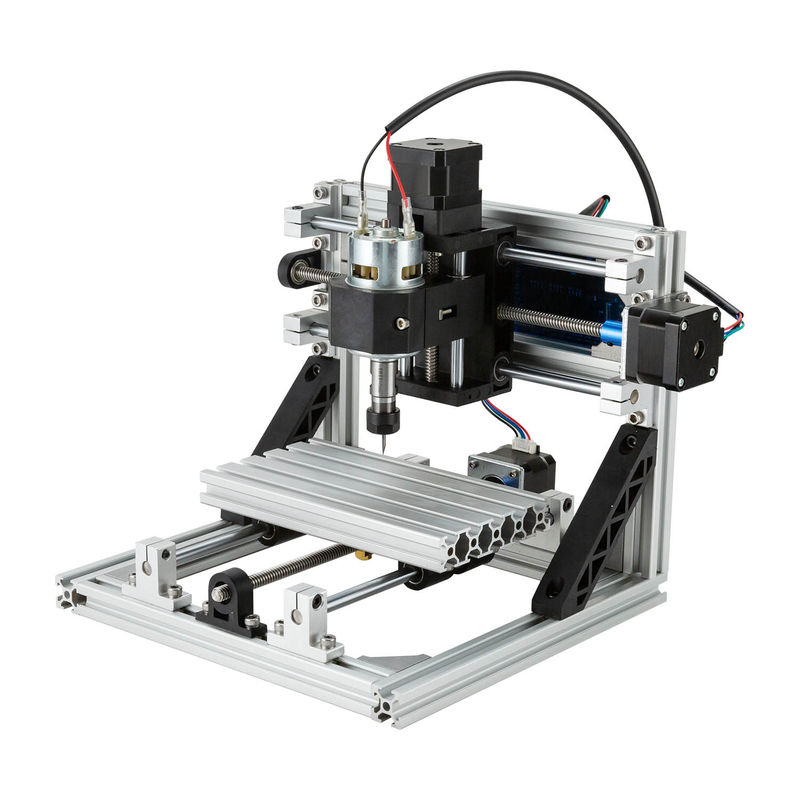
In CNC Router fielt simpel as jo begripe syn 'loop.' It lêst in programma, beweecht de assen, Spins de spil, en folget in plande cut paad. It riedt net. It útfiert.
Tink oan it as in goed repetearre bemanning. Se hawwe noch juste opset, feilich ark en goede ynstellingen nedich. Mar as de run ienris begjint, bliuwe se itselde wurk dwaan op deselde manier oer werhellingen.
De CNC Router 'brain' is G-koade . Dizze triem fertelt it krekt hoe en wêr't it folgjende ferpleatse moat. It stelt ek it cutting gedrach sadat de cut sjocht der rjocht ynstee fan rommelich.
G-koade kontrolearret benammen trije gebieten:
Bewegingskoordinaten : wêr't it ark giet yn X/Y/Z-romte
Spilsnelheid / snijgedrach : hoe fluch de spil draait en hoe't it oangrypt
Feedsnelheden en djipte : hoe fluch it snijt en hoe djip elke pas rint
Hjir is in rappe werjefte fan hoe't dy ynstruksjes yn kaart bringe nei echte aksjes tidens in baan.
G-koade kontrôle |
Wat it beynfloedet |
Wat jo sjogge op it materiaal |
Bewegingskoordinaten |
X/Y/Z paden |
Akkurate foarmlinen en pockets |
Spindle snelheid |
Snijsnelheid by it ark |
Better oerflak finish, minder tearing |
Feed rate & djipte |
Snij yntinsiteit per beweging |
Korrekte dikte, minder klapmerken |
As dy sifers binne út, de baan net 'mysterieuze mislearre.' It snijt gewoan de ferkearde wei, op 'e ferkearde enerzjy, foar it ferkearde materiaal.
Nei it lêzen fan it programma draait de CNC-router it yn beweging mei de X/Y/Z-assen . De meast foarkommende routers hawwe in 3-as opset, dy't de mearderheid fan snij- en routingwurk beslacht.
X-as : lofts / rjochts beweging
Y-as : beweging foar/efter
Z-as : omheech / omleech djipte kontrôle
Dy Z-as is wat echte 'machining' mooglik makket. It kontrolearret hoe't it bit yn it materiaal komt foar pockets, groeven en skjinne profilearring.
Guon CNC Router opset stipet in upgrade. As in 4e rotearjende as wurdt stipe, kin de masine in wurkstik draaie foar silindryske 3D-snijwurk. De ekstra as lit it ferpakte foarmen folgje ynstee fan allinich platte fleantugen.
De spil hâldt en draait de cutting bit op hege snelheid. Tidens in run is it it diel dat it fysike wurk docht. De bit mjitkunde plus spindle snelheid bepaalt hoe't it materiaal brekt en lit chips.
Spilsnelheid is wichtich om't it beynfloedet:
Materiaalferwideringsrate : hoe fluch materiaal wurdt wiske
Finish kwaliteit : glêdere rânen tsjin rûge linen
Risiko foar slijtage fan ark : te rap kin oerverhit wurde, te stadich kin slepen feroarsaakje
As minsken stride, is it faaks net it routermerk. It is de mismatch tusken spindle snelheid, feed rate, en it type bit. Dy trije moatte 'it iens wêze,' oars sil de snijkwaliteit it ferhaal fuortdaliks fertelle.
No foar it diel dat elkenien kin ôfbyldzje: de router folget in toolpath . In toolpath is de plande rûte dy't it bit oer de baan nimt. It omfettet wêr't it ark reizget en wêr't it ferdjippet foar djipte.
Dit is de praktyske manier om der oer te tinken: de router folget it plande toolpath, net jo ferbylding. It folget koördinaten. It folget oarder. It folget programmearre yntinsje.
In juste toolpath omfettet normaal dúdlike strategyen lykas profilearjen fan 'e bûtenste foarm, pocketing binnen gebieten, en gravuere tekst mei kontrolearre djipten. In ferkeard arkpaad kin noch rinne. It rint gewoan yn klemmen, slaat funksjes oer, of makket offsets dy't jo net hawwe ûntworpen.
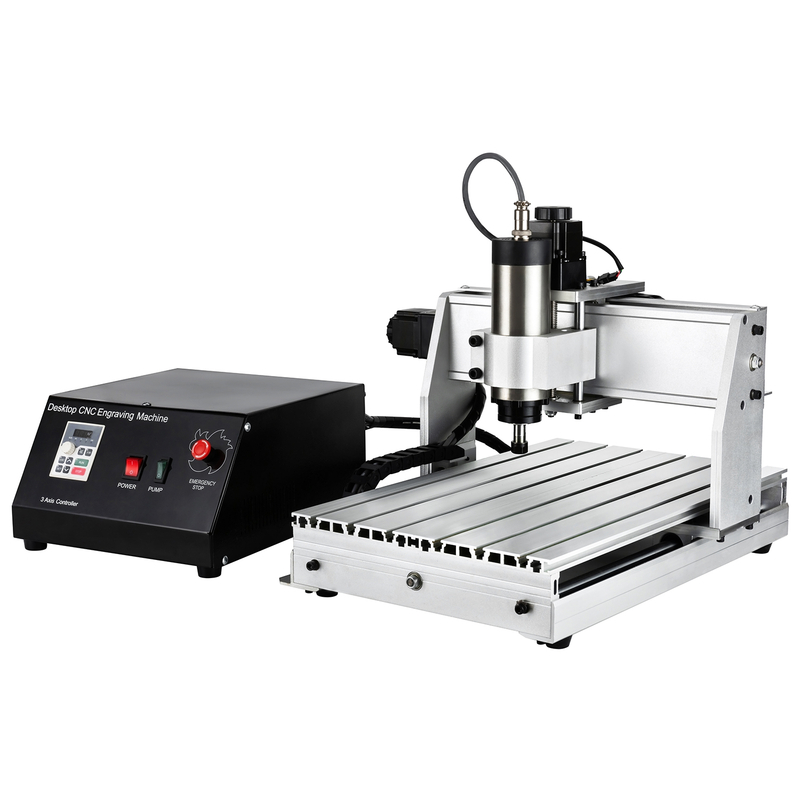
In CNC Router workflow is in ienfâldige pipeline, mar lytse flaters kosten real time. Wy geane fan CAD-ûntwerp nei CAM-arkpaden, dan G-koade, opset, útfiere en ôfmeitsje. Wannear't elke stap oerienkomt mei de lêste, komme dielen út skjin en repeatable.
De measte teams leare dit fluch troch earst in lytse testtaak út te fieren. Chips fertelle de wierheid: as it paad, djipte en feeds ferkeard binne, sille jo it direkt sjen.
CAD is wêr't it wurk begjint. It bout de 2D skets of 3D foarm, dan slút yn ôfmjittings en mjitkunde. Minsken rjochtsje har faak op 'de foto', mar de router hat echte mjittingen nedich.
Bygelyks, gravuere djipte hinget ôf fan jo ûntwerp ynstellings en hoe't jo model it reliëf. Part grutte en cut linen bepale wêr't it bit sil ynfiere en wêr't it moat mije rânen.
Hjir is wat goede CAD-útfier normaal omfettet foar in CNC-routerprojekt :
Korrekte algemiene ôfmjittings en tolerânsjes
Gravure geometry (line breedte, djipte regio, reliëf foarm)
Dúdlike rânen foar profilearjen en pocketgrinzen
Layout dy't past by it effektive wurkgebiet fan jo masine
CAM is de oersetter tusken jo ûntwerp en masinebeweging. It konvertearret it CAD-model yn toolpaths en jout snijparameters ta. Dy parameters befetsje djipte per pass, spindle snelheid, en feed rate.
Jo sille twa foardielen sjen fan CAM. Earst plant it de rûte sadat materiaalferwidering kontrolearre sjocht. Twadder helpt it flaters te ferminderjen troch in kaart te bringen wêr't it ark reizget foardat de baan begjint.
Guon teams brûke kombineare CAD / CAM-software om alles yn ien wurkromte te hâlden. It kin tiid besparje, benammen foar buorden, gravuere en lytse prototypen.
Dit is de typyske CAM-útfier wêrop jo fan doel binne foardat jo eksportearje:
Toolpathstrategy (profilearjen, pocketing, gravearjen fan passes)
Snij djipten en step-downs
Spindle snelheid en feed rate ynstellings
Tool seleksje en klaring gedrach
Neidat CAM toolpaths genereart, eksportearret it G-koade . Dat bestân wurdt de ynstruksje set de CNC Router controller folget. It omfettet koördinaten en ferwurkjen parameters, sadat de controller wit wêr't te snijen neist.
Korrekte G-koade is fan belang, om't ferkearde nûmers ferkearde besunigings feroarsaakje. As djiptewearden út binne, litte jo materiaal efter of grave te djip. As feed- of spilwearden net oerienkomme mei it bit en materiaal, lijt de finish fluch.
In nuttich tinken: behannelje G-koade as in 'resept.' De oven kin wurkje, mar it resept moat goed wêze.
Setup feroaret it firtuele ûntwerp yn echte beweging. De CNC Router moat it workpiece befeilige, de juste ark ynstallearre, en it koördinaatsysteem ôfstimd.
Common workholding opsjes omfetsje:
Klemmen op it bêd foar stive blêd en paniel wurk
Vacuum hold-down / fakuüm seal as fan tapassing om opheffing te foarkommen
Dan komt it nulpunt . Nul punten align X / Y / Z startposysjes oan it wurk oarsprong. As nul is ferkeard, rint de hiele baan offset. Dêrom behannelje in protte betûfte brûkers nulstelling as in 'feiligensstap', net in formaliteit.
Yn 'e praktyk ferifiearje se ek:
Tool wurdt stevich oanskerpe yn 'e spindle
Cutter hichte komt oerien mei ferwachte cutting djipte gedrach
Koördinateoarsprong komt oerien mei de oannames fan CAM
No rint de CNC Router it programma. De controller stjoert bewegingssinjalen nei de motors. Wylst de holle beweecht lâns de plande toolpath, draait de spindle de cutting bit.
Dit diel fielt meganysk, mar it is wêr't resultaten wurde makke. It taryf fan materiaalferwidering en rânekwaliteit komme út 'e wedstriid tusken paad, snelheid en arkmjittry.
Typyske operaasjes tidens ien baan omfetsje:
Profilearjen fan de bûtenste foarm
Pocketing binnen gebieten
Boarjen fan gatten of template funksjes
Gravure tekst en logos
3D kontoeren foar stapte reliëf
Nei it ferwurkjen hawwe chips en stof omtinken nedich. In flugge skjinmeitsjen ferbettert feiligens en foarkomt dat pún yn 'e opset fan' e folgjende baan mingje. Dan kin it diel lichte finish nedich wêze.
Ofhinklik fan materiaal en snijkwaliteit, kin it ôfwurkjen skuorjen of polearjen wêze. Foar gravearre plestik of acryl, soarchfâldich skjinmeitsjen saken omdat residu kin ferbergje de wiere oerflak.
Hjirûnder is in ienfâldige werjefte fan 'e lêste stappen en wat se binne bedoeld om te reparearjen foar de measte CNC Router brûkers.
Post-run stap |
Wêrom is it wichtich |
Typyske útfier |
Chip / stof cleanup |
Foarkomt ynterferinsje en rommelige oerflakken |
Dúdlike rânen, feiliger ôfhanneling |
Lichte skuorjen / polish |
Ferbetteret oerflak gefoel en uterlik |
Soepelere gravuere, skjinnere tekengesichten |
Sadree't it diel is ynspekteare en behannele, is de workflow klear om te werheljen foar de folgjende run.
A: CNC-routers snije, gravearje, snije en boarje. Se wurkje geweldich op hout, acryl, MDF, plestik, foam, en PCB prototypes.
A: In CNC Router is optimalisearre foar sêftere materialen en sheet wurk. In CNC-mole is better foar hurdere metalen lykas stiel fanwege hegere rigiditeit.
A: Ja. CAD makket it ûntwerp, CAM genereart toolpaths, en CAM eksportearret G-koade foar de controller.
A: G-koade fertelt de CNC Router wêr't te ferpleatsen mei help fan X / Y / Z koördinaten. It stelt ek spindle snelheid, feed tariven, en cutting djipte.
A: Ja foar sêfte metalen lykas aluminium en messing. Foar dik ferhurde stiel is normaal in oare masine-oplossing nedich.
A: De krektens hinget ôf fan masinebou, kalibraasje en wurkhâlding. Repeatabiliteit ferbettert as ynstellingen konsekwint binne en nullen korrekt binne.


