
Pandangan: 0 Pengarang: Editor Tapak Masa Terbitan: 2026-07-30 Asal: tapak


Pernahkah anda berharap reka bentuk anda boleh berubah menjadi bahagian yang sempurna tanpa tekaan? Mencari Penghala CNC biasanya bermakna anda mahukan kebolehulangan yang lebih cepat dan hasil yang lebih bersih.
Panduan ini menerangkan apa itu Penghala CNC dan cara ia berfungsi dalam kehidupan sebenar. Anda akan belajar tentang pergerakan X/Y/Z, gelendong dan kod G yang mendorong pemotongan.
Dalam siaran ini, anda akan mempelajari perkara yang boleh dan tidak boleh dilakukan oleh Penghala CNC, serta cara merancang kerja pertama anda langkah demi langkah.
A Penghala CNC ialah mesin pemotong dikawal komputer yang mengikut program yang tepat. Dalam bahasa Inggeris biasa, ia menggerakkan alat pemotong berputar di sepanjang laluan yang tepat. Ia melakukan ini menggunakan arahan mesin boleh 'membaca' dan melaksanakan.
Kebanyakan projek menggunakan pembuatan tolak . Ini bermakna ia bermula dari sekeping bahan yang lebih besar, kemudian mengeluarkan apa yang tidak diperlukan. Bahan yang dikeluarkan menjadi bentuk yang anda reka.
Inilah yang biasanya dikendalikan oleh Penghala CNC dengan baik di kedai sebenar. Orang menggunakannya untuk pekerjaan yang mempunyai kelebihan yang bersih dan hasil yang boleh diulang penting.
Memotong barang lembaran menjadi bahagian
Perincian ukiran dan teks
Ukiran logo, bentuk, corak hiasan
Mengisar bahan ringan seperti kayu, akrilik, MDF, plastik
Penghala CNC selalunya menang dengan kos dan kelajuan untuk bahan yang lebih lembut atau lembaran. Ia direka untuk bahan yang mudah diukir dengan kelajuan dan bit gelendong yang betul. Itulah sebabnya anda akan melihat penghala di kedai tanda, sekolah, barisan pengeluaran hobi dan kerja industri ringan.
Kilang CNC dibina untuk daya pemotongan yang lebih berat. Mereka biasanya mempunyai ketegaran yang lebih tinggi dan lebih baik dipadankan dengan logam yang lebih keras. Apabila keluli memasuki gambar, reka bentuk kilang biasanya mengendalikan beban kerja dengan lebih selamat dan tepat.
Gunakan peraturan ringkas ini semasa merancang pembelian atau aliran kerja anda.
Peraturan biasa
Penghala CNC = bagus untuk kayu / plastik / logam lembut
Kilang CNC = lebih baik untuk logam / keluli yang lebih keras
Di bawah ialah perbandingan mudah yang boleh anda gunakan semasa perbincangan awal.
Ciri |
Penghala CNC |
Kilang CNC |
Bahan biasa |
Kayu, akrilik, MDF, plastik; logam lembut |
Logam keras seperti keluli; menuntut kerja logam |
Fokus ketegaran |
Dibina untuk tugas yang lebih ringan, selalunya kerja yang lebih pantas |
Dibina untuk kekakuan yang lebih tinggi dan pemotongan berat |
Pekerjaan paling sesuai |
Tanda, ukiran, ukiran, pengilangan ringan |
Pemesinan logam keras, operasi logam yang lebih ketat |
Rasa bajet |
Selalunya kemasukan kos lebih rendah |
Biasanya kos yang lebih tinggi disebabkan oleh binaan dan keupayaan |
Dari segi hari ke hari, penghala membantu pasukan menghantar prototaip dengan lebih pantas. Kilang membantu pasukan mengelakkan tekanan, perbualan dan ketegangan alat apabila memotong bahan yang lebih keras.
Penghala pegang tangan dipandu oleh seseorang. Penghala CNC dipandu oleh sistem komputer. Satu perubahan itulah sebab bahagian yang boleh diulang menjadi realistik.
Penghala CNC berjalan pada gerakan dipacu komputer . Ia menggunakan program yang dipanggil G-code untuk mengawal ke mana gelendong pergi seterusnya. Mesin mengikut pergerakan X/Y/Z supaya potongan sepadan dengan reka bentuk.
Setelah persediaan betul, proses menjadi sebahagian besarnya boleh diulang merentasi larian. Mesin tidak 'letih' atau menukar tekanan di tengah-tengah kerja. Mereka masih memerlukan persediaan yang baik, tetapi tingkah laku pemotongan kekal konsisten.
Ia mengikut kod G dan bukannya arahan manusia
Ia mengulangi laluan alat yang sama merentas berbilang bahagian
Ia mengurangkan pergantungan 'kemahiran tangan' selepas penentukuran
Ia menyokong bentuk kompleks melalui laluan alat yang dirancang
Dari perspektif pembeli, perbezaan ini penting untuk garis masa dan pemprosesan. Pasukan boleh menjalankan kelompok dengan kurang kerja semula, terutamanya untuk ukiran, garis besar laluan dan ciri poket.
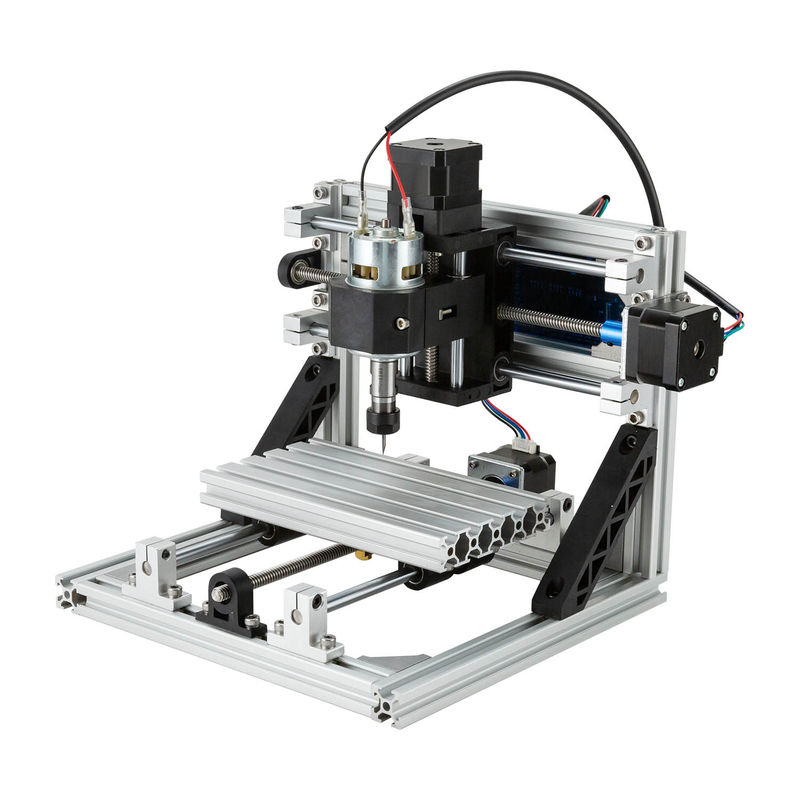
Penghala CNC berasa mudah apabila anda memahami 'gelung.'nya. Ia membaca atur cara, menggerakkan paksi, memutar gelendong dan mengikut laluan potong yang dirancang. Ia tidak meneka. Ia melaksanakan.
Anggaplah ia seperti krew yang telah dilatih dengan baik. Mereka masih memerlukan persediaan yang betul, alatan yang selamat dan tetapan yang baik. Tetapi sebaik sahaja larian bermula, mereka terus melakukan kerja yang sama dengan cara yang sama merentasi ulangan.
Penghala CNC 'otak' ialah G-code . Fail ini memberitahunya dengan tepat bagaimana dan ke mana hendak bergerak seterusnya. Ia juga menetapkan tingkah laku pemotongan supaya potongan kelihatan betul dan bukannya kemas.
G-code terutamanya mengawal tiga bidang:
Koordinat pergerakan : di mana alat pergi dalam ruang X/Y/Z
Kelajuan gelendong / tingkah laku pemotongan : seberapa pantas gelendong berputar dan cara ia terlibat
Kadar dan kedalaman suapan : seberapa cepat ia memotong dan sejauh mana setiap hantaran berjalan
Berikut ialah pandangan pantas tentang cara arahan tersebut memetakan kepada tindakan sebenar semasa kerja.
Kawalan kod G |
Apa kesannya |
Apa yang anda lihat pada bahan |
Koordinat pergerakan |
Laluan X/Y/Z |
Garis bentuk dan poket yang tepat |
Kelajuan gelendong |
Kelajuan pemotongan pada alat |
Kemasan permukaan yang lebih baik, kurang koyak |
Kadar & kedalaman suapan |
Keamatan potong setiap langkah |
Ketebalan yang betul, lebih sedikit tanda sembang |
Jika nombor tersebut dimatikan, kerja itu tidak 'secara misteri gagal.' Ia hanya memotong dengan cara yang salah, pada tenaga yang salah, untuk bahan yang salah.
Selepas membaca program, Penghala CNC mengubahnya menjadi gerakan menggunakan paksi X/Y/Z . Kebanyakan penghala biasa menjalankan persediaan 3 paksi, yang meliputi sebahagian besar kerja ukiran dan penghalaan.
X-axis : pergerakan kiri/kanan
Paksi Y : pergerakan depan/belakang
Z-axis : kawalan kedalaman atas/bawah
Paksi Z itulah yang membolehkan 'pemesinan' sebenar. Ia mengawal cara bit memasuki bahan untuk poket, alur dan pemprofilan bersih.
Beberapa persediaan Penghala CNC menyokong peningkatan. Apabila paksi putar ke-4 disokong, mesin boleh memutarkan bahan kerja untuk ukiran 3D silinder. Paksi tambahan membolehkannya mengikut bentuk yang dibalut dan bukannya hanya satah rata.
Spindle memegang dan memutar bit pemotongan pada kelajuan tinggi. Semasa larian, ia adalah bahagian yang melakukan kerja fizikal. Geometri bit ditambah kelajuan gelendong menentukan cara bahan pecah dan meninggalkan cip.
Kelajuan gelendong penting kerana ia memberi kesan:
Kadar penyingkiran bahan : seberapa cepat bahan dibersihkan
Kualiti kemasan : tepi lebih licin berbanding garisan kasar
Risiko kehausan alatan : terlalu cepat boleh menjadi terlalu panas, terlalu perlahan boleh menyeret
Apabila orang bergelut, selalunya ia bukan jenama penghala. Ini adalah ketidakpadanan antara kelajuan gelendong, kadar suapan dan jenis bit. Ketiga-tiga mereka mesti 'setuju,' atau kualiti potongan akan menceritakan kisah dengan segera.
Sekarang untuk bahagian yang semua orang boleh gambarkan: penghala mengikut laluan alat . Laluan alat ialah laluan yang dirancang oleh bit merentasi kerja. Ia termasuk di mana alat bergerak dan ke mana ia menjunam untuk kedalaman.
Ini ialah cara praktikal untuk memikirkannya: penghala mengikut laluan alat yang dirancang, bukan imaginasi anda. Ia mengikut koordinat. Ia mengikut perintah. Ia mengikuti niat yang diprogramkan.
Laluan alat yang betul biasanya termasuk strategi yang jelas seperti memprofilkan bentuk luar, memasukkan poket dalam kawasan dan mengukir teks dengan kedalaman terkawal. Laluan alat yang salah masih boleh dijalankan. Ia hanya mengalami pengapit, melangkau ciri atau mencipta offset yang anda tidak reka.
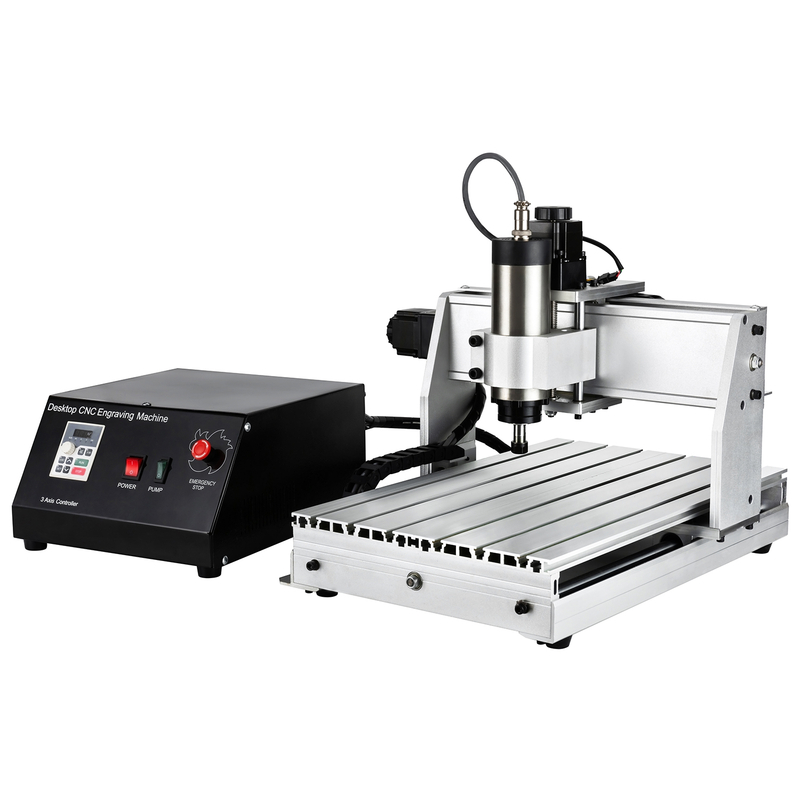
Aliran kerja Penghala CNC ialah saluran paip yang mudah, tetapi kesilapan kecil memerlukan masa nyata. Kami beralih daripada reka bentuk CAD kepada laluan alat CAM, kemudian kod G, persediaan, berjalan dan penamat. Apabila setiap langkah sepadan dengan yang terakhir, bahagian keluar bersih dan boleh diulang.
Kebanyakan pasukan belajar ini dengan pantas dengan menjalankan tugas ujian kecil dahulu. Cip memberitahu kebenaran: jika laluan, kedalaman dan suapan salah, anda akan melihatnya serta-merta.
CAD ialah tempat kerja bermula. Ia membina lakaran 2D atau bentuk 3D, kemudian mengunci dalam dimensi dan geometri. Orang sering menumpukan pada 'gambar', tetapi penghala memerlukan ukuran sebenar.
Contohnya, kedalaman ukiran bergantung pada tetapan reka bentuk anda dan cara anda memodelkan pelepasan itu. Saiz bahagian dan garisan potong menentukan di mana bit akan masuk dan di mana ia harus mengelakkan tepi.
Berikut ialah output CAD yang baik yang biasanya disertakan untuk projek Penghala CNC :
Betulkan dimensi dan toleransi keseluruhan
Geometri ukiran (lebar garisan, kawasan kedalaman, bentuk pelepasan)
Tepi yang jelas untuk pemprofilan dan sempadan poket
Susun atur yang sesuai dengan kawasan kerja berkesan mesin anda
CAM ialah penterjemah antara reka bentuk dan gerakan mesin anda. Ia menukar model CAD kepada laluan alat dan memberikan parameter pemotongan. Parameter tersebut termasuk kedalaman setiap hantaran, kelajuan gelendong dan kadar suapan.
Anda akan melihat dua faedah daripada CAM. Pertama, ia merancang laluan supaya penyingkiran bahan kelihatan terkawal. Kedua, ia membantu mengurangkan ralat dengan memetakan tempat alat bergerak sebelum kerja bermula.
Sesetengah pasukan menggunakan perisian CAD/CAM gabungan untuk menyimpan segala-galanya dalam satu ruang kerja. Ia boleh menjimatkan masa, terutamanya untuk papan tanda, ukiran dan prototaip kecil.
Ini ialah output CAM biasa yang anda sasarkan sebelum anda mengeksport:
Strategi laluan alat (profil, mengantongi poket, pas ukiran)
Potong kedalaman dan step-down
Kelajuan gelendong dan tetapan kadar suapan
Pemilihan alat dan tingkah laku pembersihan
Selepas CAM menjana laluan alat, ia mengeksport kod-G . Fail itu menjadi set arahan yang diikuti oleh pengawal Penghala CNC . Ia termasuk koordinat dan parameter pemesinan, jadi pengawal tahu di mana untuk memotong seterusnya.
Betulkan kod G kerana nombor yang salah menyebabkan pemotongan yang salah. Jika nilai kedalaman dimatikan, anda sama ada akan meninggalkan bahan atau menggali terlalu dalam. Jika nilai suapan atau gelendong tidak sepadan dengan bit dan bahan, kemasannya cepat rosak.
Pemikiran yang berguna: layan G-code seperti 'resipi.' Ketuhar mungkin berfungsi, tetapi resipi mesti betul.
Persediaan mengubah reka bentuk maya menjadi gerakan sebenar. memerlukan Penghala CNC bahan kerja yang selamat, alat yang betul dipasang, dan sistem koordinat diselaraskan.
Pilihan pegangan kerja biasa termasuk:
Pengapit di atas katil untuk kerja cadar dan panel tegar
Penahan vakum / pengedap vakum apabila berkenaan untuk mengelakkan pengangkatan
Kemudian datang sifar . Titik sifar menjajarkan kedudukan permulaan X/Y/Z ke asal kerja. Jika sifar adalah salah, keseluruhan kerja akan diimbangi. Itulah sebabnya ramai pengguna berpengalaman menganggap sifar sebagai 'langkah keselamatan,' bukan formaliti.
Dalam amalan, mereka juga mengesahkan:
Alat diketatkan dengan kuat dalam gelendong
Ketinggian pemotong sepadan dengan gelagat kedalaman pemotongan yang dijangkakan
Asal koordinat sepadan dengan andaian CAM
Sekarang Penghala CNC menjalankan program. Pengawal menghantar isyarat gerakan kepada motor. Semasa kepala bergerak di sepanjang laluan alat yang dirancang, gelendong memutar bit pemotongan.
Bahagian ini terasa mekanikal, tetapi di sinilah hasil dicipta. Kadar penyingkiran bahan dan kualiti tepi datang daripada padanan antara laluan, kelajuan dan geometri alat.
Operasi biasa semasa satu kerja termasuk:
Memprofilkan bentuk luar
Mengumpat dalam kawasan
Lubang penggerudian atau ciri templat
Mengukir teks dan logo
Kontur 3D untuk pelepasan berperingkat
Selepas pemesinan, cip dan habuk memerlukan perhatian. Pembersihan cepat meningkatkan keselamatan dan menghalang serpihan daripada bercampur ke dalam persediaan kerja seterusnya. Kemudian bahagian itu mungkin memerlukan kemasan ringan.
Bergantung pada bahan dan kualiti potongan, kemasan boleh mengampelas atau menggilap. Untuk plastik berukir atau akrilik, pembersihan yang teliti adalah penting kerana sisa boleh menyembunyikan permukaan sebenar.
Di bawah ialah pandangan ringkas tentang langkah-langkah terakhir dan perkara yang ingin diperbaiki untuk kebanyakan pengguna Penghala CNC .
Langkah selepas lari |
Mengapa ia penting |
Keluaran biasa |
Pembersihan cip/habuk |
Menghalang gangguan dan permukaan yang tidak kemas |
Tepi jelas, pengendalian lebih selamat |
Mengempelas/menggilap ringan |
Memperbaiki rasa dan penampilan permukaan |
Ukiran yang lebih halus, muka tanda yang lebih bersih |
Setelah bahagian itu diperiksa dan dikendalikan, aliran kerja sedia untuk diulang untuk larian seterusnya.
A: Penghala CNC memotong, mengukir, mengukir, dan menggerudi. Ia berfungsi hebat pada kayu, akrilik, MDF, plastik, buih dan prototaip PCB.
J: Penghala CNC dioptimumkan untuk bahan yang lebih lembut dan kerja lembaran. Kilang CNC adalah lebih baik untuk logam yang lebih keras seperti keluli kerana ketegaran yang lebih tinggi.
A: Ya. CAD mencipta reka bentuk, CAM menjana laluan alat, dan CAM mengeksport kod-G untuk pengawal.
A: G-code memberitahu Penghala CNC ke mana hendak bergerak menggunakan koordinat X/Y/Z. Ia juga menetapkan kelajuan gelendong, kadar suapan dan kedalaman pemotongan.
J: Ya untuk logam lembut seperti aluminium dan loyang. Untuk keluli keras tebal, penyelesaian mesin yang berbeza biasanya diperlukan.
J: Ketepatan bergantung pada binaan mesin, penentukuran dan pegangan kerja. Kebolehulangan bertambah baik apabila persediaan konsisten dan sifar adalah betul.


