
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 30-07-2026 Herkomst: Locatie


Heeft u ooit gewenst dat uw ontwerpen perfecte onderdelen konden worden zonder giswerk? Zoeken naar een CNC-router betekent meestal dat u snellere herhaalbaarheid en schonere resultaten wilt.
In deze handleiding wordt uitgelegd wat een CNC-router is en hoe deze in het echte leven werkt. Je leert over de X/Y/Z-beweging, de spil en de G-code die het snijden aandrijft.
In dit bericht leert u wat een CNC-router wel en niet kan, en hoe u stap voor stap uw eerste klus kunt plannen.
A CNC Router is een computergestuurde snijmachine die een nauwkeurig programma volgt. In gewoon Engels beweegt het een draaiend snijgereedschap langs exacte paden. Het doet dit met behulp van opdrachten die de machine kan 'lezen' en uitvoeren.
De meeste projecten maken gebruik van subtractieve productie . Dat betekent dat het begint met een groter stuk materiaal en vervolgens verwijdert wat niet nodig is. Het verwijderde materiaal krijgt de vorm die u hebt ontworpen.
Dit is wat een CNC-router doorgaans goed doet in echte winkels. Mensen gebruiken het voor klussen waarbij strakke randen en herhaalbare resultaten belangrijk zijn.
snijden Plaatwerk in delen
Gravuredetails en tekst
Carving logo's, vormen, decoratieve patronen
Frezen van lichte materialen zoals hout, acryl, MDF, kunststoffen
Een CNC-router wint vaak op kosten en snelheid voor zachtere of plaatmaterialen. Het is ontworpen voor materialen die gemakkelijk snijden met de juiste spilsnelheid en bits. Daarom zie je routers in signwinkels, scholen, hobbyproductielijnen en licht industrieel werk.
CNC-frezen zijn gebouwd voor zwaardere snijkrachten. Ze hebben doorgaans een hogere stijfheid en zijn beter afgestemd op hardere metalen. Wanneer staal in beeld komt, kan het ontwerp van een molen de werklast doorgaans veiliger en nauwkeuriger verwerken.
Gebruik deze snelle vuistregel bij het plannen van uw aankoop of workflow.
Vuistregel
CNC-router = ideaal voor hout / kunststoffen / zachte metalen
CNC-frezen = beter voor hardere metalen/staal
Hieronder vindt u een eenvoudige vergelijking die u kunt gebruiken tijdens vroege discussies.
Functie |
CNC-router |
CNC-molen |
Typische materialen |
Hout, acryl, MDF, kunststoffen; zachte metalen |
Harde metalen zoals staal; Veeleisend metaalwerk |
Stijfheid focus |
Gebouwd voor lichter werk, vaak sneller werk |
Gebouwd voor hogere stijfheid en zwaar zagen |
Best passende banen |
Borden, graveren, snijwerk, licht frezen |
Bewerking van hardmetaal, strakkere metaalbewerkingen |
Budget gevoel |
Vaak goedkopere toegang |
Meestal hogere kosten vanwege de constructie en mogelijkheden |
In de dagelijkse praktijk helpen routers teams om prototypes sneller te verzenden. Molens helpen teams stress, klapperen en gereedschapsbelasting te vermijden bij het snijden van hardere materialen.
Een draagbare router wordt begeleid door een persoon. Een CNC-router wordt bestuurd door een computersysteem. Die ene verandering zorgt ervoor dat herhaalbare delen realistisch worden.
Een CNC-router draait op computergestuurde beweging . Het gebruikt een programma genaamd G-code om te bepalen waar de spil vervolgens naartoe gaat. De machine volgt de X/Y/Z-beweging, zodat de snede overeenkomt met het ontwerp.
Zodra de configuratie correct is, wordt het proces grotendeels herhaalbaar over de runs heen. De machine wordt niet 'moe' en verandert niet tijdens het werk van druk. Ze hebben nog steeds een goede afstelling nodig, maar het snijgedrag blijft consistent.
Het volgt de G-code in plaats van menselijke aanwijzingen
Het herhaalt hetzelfde gereedschapspad over meerdere onderdelen
Het vermindert de afhankelijkheid van handvaardigheid na kalibratie
Het ondersteunt complexe vormen via geplande toolpaths
Vanuit het perspectief van de koper is dit verschil van belang voor tijdlijnen en doorvoer. Teams kunnen batches uitvoeren met minder nabewerking, vooral voor graveren, routeringscontouren en pocketfuncties.
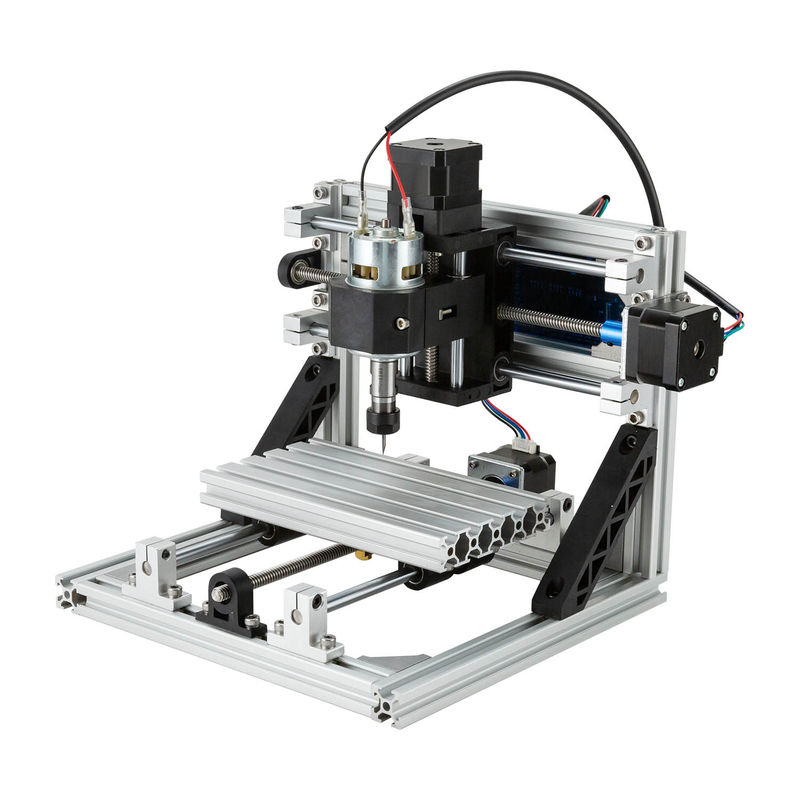
Een CNC-router voelt eenvoudig aan als u eenmaal de 'loop' begrijpt. Hij leest een programma, verplaatst de assen, draait de spil en volgt een gepland snijpad. Het raadt niet. Het voert uit.
Zie het als een goed gerepeteerde ploeg. Ze hebben nog steeds de juiste installatie, veilig gereedschap en goede instellingen nodig. Maar zodra de run begint, blijven ze hetzelfde werk op dezelfde manier doen, bij herhalingen.
Het van de CNC-router is 'brein' G-code . Dit bestand vertelt precies hoe en waar het vervolgens naartoe moet gaan. Het stelt ook het snijgedrag zo in dat de snede er goed uitziet in plaats van rommelig.
G-code bestuurt hoofdzakelijk drie gebieden:
Bewegingscoördinaten : waar het gereedschap naartoe gaat in de X/Y/Z-ruimte
Spilsnelheid / snijgedrag : hoe snel de spil draait en hoe deze aangrijpt
Voedingssnelheden en diepte : hoe snel er wordt gesneden en hoe diep elke gang loopt
Hier ziet u een kort overzicht van hoe deze instructies worden omgezet in echte acties tijdens een taak.
G-code controle |
Wat het beïnvloedt |
Wat je op het materiaal ziet |
Bewegingscoördinaten |
X/Y/Z-paden |
Nauwkeurige vormlijnen en zakken |
Spilsnelheid |
Snijsnelheid op het gereedschap |
Betere oppervlakteafwerking, minder scheuren |
Voedingssnelheid en diepte |
Snijintensiteit per beweging |
Juiste dikte, minder klappersporen |
Als deze cijfers niet kloppen, mislukt de klus niet 'op mysterieuze wijze'. Het snijdt gewoon de verkeerde kant op, met de verkeerde energie, voor het verkeerde materiaal.
Na het lezen van het programma zet de CNC-router het in beweging met behulp van de X/Y/Z-assen . De meeste gangbare routers hebben een opstelling met 3 assen, die het grootste deel van het snij- en freeswerk dekt.
X-as : links/rechts beweging
Y-as : beweging voor/achter
Z-as : diepteregeling omhoog/omlaag
Die Z-as maakt echte 'bewerking' mogelijk. Het regelt hoe de bit het materiaal binnendringt voor uitsparingen, groeven en zuivere profilering.
Sommige CNC- routeropstellingen ondersteunen een upgrade. Wanneer een 4e roterende as wordt ondersteund, kan de machine een werkstuk roteren voor cilindrisch 3D-snijden. Dankzij de extra as kan het omwikkelde vormen volgen in plaats van alleen platte vlakken.
De spil houdt de snijbeitel vast en draait deze op hoge snelheid. Tijdens het hardlopen is dit het onderdeel dat het fysieke werk doet. De bitgeometrie en het spiltoerental bepalen hoe het materiaal breekt en spanen achterlaat.
De spilsnelheid is belangrijk omdat deze invloed heeft op:
Materiaalverwijderingssnelheid : hoe snel materiaal wordt opgeruimd
Afwerkingskwaliteit : gladdere randen versus ruwe lijnen
Risico op slijtage van het gereedschap : te snel kan oververhitten, te langzaam kan slepen veroorzaken
Als mensen het moeilijk hebben, ligt het vaak niet aan het merk van de router. Het is de discrepantie tussen spilsnelheid, voedingssnelheid en het bittype. Die drie moeten het 'met elkaar eens zijn', anders vertelt de snijkwaliteit meteen het verhaal.
Nu het onderdeel dat iedereen zich kan voorstellen: de router volgt een gereedschapspad . Een gereedschapspad is de geplande route die de bit over de taak aflegt. Het omvat waar het gereedschap beweegt en waar het induikt voor diepte.
Dit is de praktische manier om erover na te denken: de router volgt het geplande gereedschapspad, niet jouw verbeelding. Het volgt coördinaten. Het volgt de volgorde. Het volgt de geprogrammeerde intentie.
Een correct gereedschapspad omvat meestal duidelijke strategieën zoals het profileren van de buitenvorm, het inpakken van binnengebieden en het graveren van tekst met gecontroleerde diepten. Een verkeerd toolpath kan nog steeds worden uitgevoerd. Het loopt gewoon tegen klemmen aan, slaat functies over of creëert offsets die u niet hebt ontworpen.
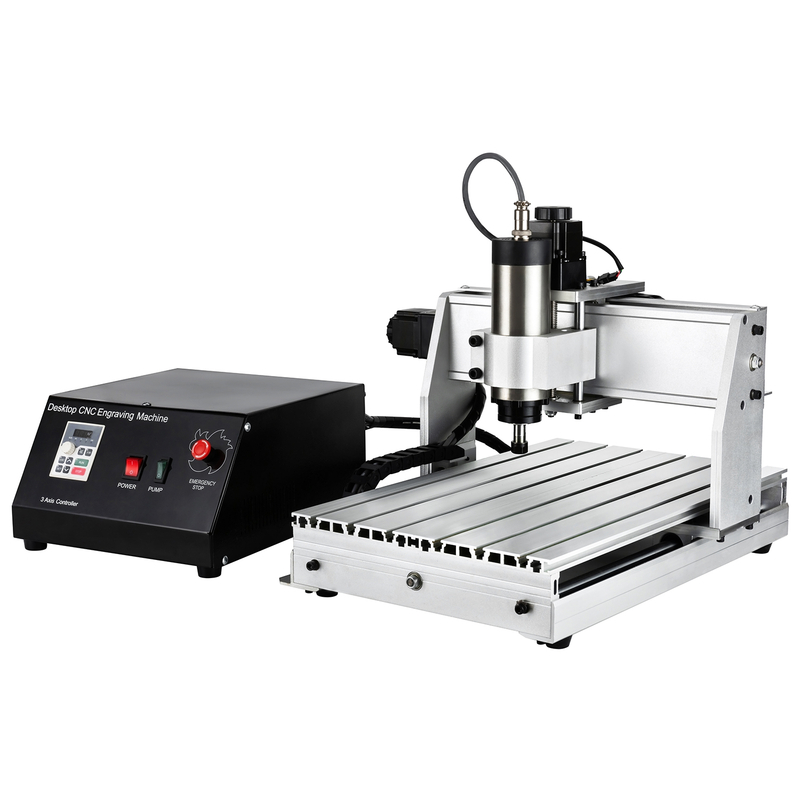
Een CNC-routerworkflow is een eenvoudige pijplijn, maar kleine fouten kosten realtime. We gaan van CAD-ontwerp naar CAM-toolpaths, vervolgens G-code, installatie, uitvoering en afwerking. Wanneer elke stap overeenkomt met de vorige, komen de onderdelen er schoon en herhaalbaar uit.
De meeste teams leren dit snel door eerst een kleine testopdracht uit te voeren. Chips vertellen de waarheid: als het pad, de diepte en de feeds verkeerd zijn, zie je dat meteen.
CAD is waar het werk begint. Het bouwt de 2D-schets of 3D-vorm en vergrendelt vervolgens de afmetingen en geometrie. Mensen concentreren zich vaak op 'de foto', maar de router heeft echte metingen nodig.
De graveerdiepte is bijvoorbeeld afhankelijk van uw ontwerpinstellingen en hoe u het reliëf modelleert. De onderdeelgrootte en snijlijnen bepalen waar de bit binnenkomt en waar deze randen moet vermijden.
Dit is wat goede CAD-uitvoer gewoonlijk omvat voor een CNC-routerproject :
Correcte algemene afmetingen en toleranties
Graveergeometrie (lijnbreedte, dieptegebieden, reliëfvorm)
Duidelijke randen voor profilering en zakgrenzen
Indeling die past bij het effectieve werkgebied van uw machine
CAM is de vertaler tussen uw ontwerp en machinebeweging. Het zet het CAD-model om in gereedschapspaden en wijst snijparameters toe. Deze parameters omvatten diepte per pas, spilsnelheid en voedingssnelheid.
U zult twee voordelen van CAM zien. Ten eerste plant het de route zodat de materiaalverwijdering er gecontroleerd uitziet. Ten tweede helpt het fouten te verminderen door in kaart te brengen waar het gereedschap zich verplaatst voordat de taak begint.
Sommige teams gebruiken gecombineerde CAD/CAM-software om alles in één werkruimte te houden. Het kan tijd besparen, vooral voor borden, graveren en kleine prototypes.
Dit is de typische CAM-uitvoer waarnaar u streeft voordat u exporteert:
Toolpath-strategie (profileren, uitzakken, graveren van passen)
Zaagdiepten en verlagingen
Spiltoerental- en voedingssnelheidinstellingen
Gereedschapsselectie en spelingsgedrag
Nadat CAM toolpaths heeft gegenereerd, exporteert het G-code . Dat bestand wordt de instructieset die de CNC-routercontroller volgt. Het bevat coördinaten en bewerkingsparameters, zodat de controller weet waar hij vervolgens moet snijden.
Correcte G-code is belangrijk omdat verkeerde cijfers verkeerde sneden veroorzaken. Als de dieptewaarden niet kloppen, laat je materiaal achter of graaf je te diep. Als de voedings- of spilwaarden niet overeenkomen met de bit en het materiaal, lijdt de afwerking snel.
Een nuttige gedachtegang: behandel G-code als een 'recept'. De oven mag dan wel werken, maar het recept moet kloppen.
Setup verandert het virtuele ontwerp in echte beweging. De CNC-router moet het werkstuk vastzetten, het juiste gereedschap installeren en het coördinatensysteem uitlijnen.
Veel voorkomende werkstukopspanningsopties zijn onder meer:
Klemmen op het bed voor stevig plaat- en paneelwerk
Vacuümhouder/vacuümafdichting indien van toepassing om optillen te voorkomen
Dan komt het nulstellen . Nulpunten brengen de X/Y/Z-startposities in lijn met de werkoorsprong. Als nul verkeerd is, wordt de hele taak offset uitgevoerd. Dat is de reden waarom veel ervaren gebruikers het op nul zetten beschouwen als een 'veiligheidsstap' en niet als een formaliteit.
In de praktijk verifiëren ze ook:
Het gereedschap is stevig vastgezet in de spil
De maaihoogte komt overeen met het verwachte snijdieptegedrag
Coördinaatoorsprong komt overeen met de aannames van CAM
Nu voert de CNC-router het programma uit. De controller stuurt bewegingssignalen naar de motoren. Terwijl de kop langs het geplande gereedschapspad beweegt, roteert de spil de snijbeitel.
Dit deel voelt mechanisch aan, maar het is waar de resultaten worden gecreëerd. De materiaalafname en snijkantkwaliteit zijn het resultaat van de afstemming tussen pad, snelheid en gereedschapsgeometrie.
Typische handelingen tijdens één taak zijn onder meer:
Profilering van de buitenvorm
Zakken binnenin
Boren van gaten of sjabloonfuncties
Graveren van tekst en logo's
3D-contouren voor getrapt reliëf
Na de bewerking hebben spanen en stof aandacht nodig. Een snelle schoonmaak verbetert de veiligheid en voorkomt dat vuil zich vermengt met de opstelling van de volgende klus. Dan kan het zijn dat het onderdeel een lichte afwerking nodig heeft.
Afhankelijk van het materiaal en de snijkwaliteit kan de afwerking bestaan uit schuren of polijsten. Voor gegraveerde kunststoffen of acryl is een zorgvuldige reiniging van belang, omdat resten het werkelijke oppervlak kunnen verbergen.
Hieronder ziet u een eenvoudig overzicht van de laatste stappen en wat ze moeten oplossen voor de meeste CNC-routergebruikers .
Stap na de run |
Waarom het ertoe doet |
Typische uitvoer |
Opruimen van spaanders/stof |
Voorkomt interferentie en rommelige oppervlakken |
Duidelijke randen, veiliger gebruik |
Licht schuren/polijsten |
Verbetert het gevoel en uiterlijk van het oppervlak |
Soepeler graveren, schonere bordoppervlakken |
Zodra het onderdeel is geïnspecteerd en afgehandeld, is de workflow klaar om te worden herhaald voor de volgende run.
A: CNC-routers snijden, graveren, snijden en boren. Ze werken uitstekend op prototypes van hout, acryl, MDF, kunststoffen, schuim en PCB's.
A: Een CNC-router is geoptimaliseerd voor zachtere materialen en plaatwerk. Een CNC-frees is beter voor hardere metalen zoals staal vanwege de hogere stijfheid.
EEN: Ja. CAD maakt het ontwerp, CAM genereert toolpaths en CAM exporteert G-code voor de controller.
A: G-code vertelt de CNC-router waar hij naartoe moet bewegen met behulp van X/Y/Z-coördinaten. Het stelt ook het spiltoerental, de voedingen en de snijdiepte in.
A: Ja voor zachte metalen zoals aluminium en messing. Voor dik gehard staal is doorgaans een andere machineoplossing nodig.
A: De nauwkeurigheid hangt af van de machinebouw, kalibratie en werkstukopspanning. De herhaalbaarheid verbetert wanneer de instellingen consistent zijn en de nullen correct zijn.


