
Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 30-07-2026 Oprindelse: websted


Har du nogensinde ønsket, at dine designs kunne blive til perfekte dele uden gætværk? At søge efter en CNC-router betyder normalt, at du ønsker hurtigere gentagelighed og renere resultater.
Denne guide forklarer, hvad en CNC-router er, og hvordan den fungerer i det virkelige liv. Du lærer om X/Y/Z-bevægelser, spindlen og G-koden , der driver skæringen.
I dette indlæg lærer du, hvad en CNC-router kan og ikke kan, plus hvordan du planlægger dit første job trin for trin.
EN CNC Router er en computerstyret skæremaskine, der følger et præcist program. På almindeligt engelsk flytter den et roterende skæreværktøj langs nøjagtige stier. Det gør den ved at bruge kommandoer, som maskinen kan 'læse' og udføre.
De fleste projekter bruger subtraktiv fremstilling . Det betyder, at den starter fra et større stykke materiale og derefter fjerner det, der ikke er nødvendigt. Det fjernede materiale bliver den form, du har designet.
Her er hvad en CNC Router typisk klarer godt i rigtige butikker. Folk bruger det til job, hvor rene kanter og gentagelige resultater betyder noget.
Skæring af pladevarer i dele
Graveringsdetaljer og tekst
Udskæring af logoer, former, dekorative mønstre
Fræsning af lette materialer som træ, akryl, MDF, plast
En CNC-router vinder ofte på omkostninger og hastighed for blødere eller pladematerialer. Den er designet til materialer, der let skærer med den rigtige spindelhastighed og bits. Det er derfor, du vil se routere i skiltebutikker, skoler, hobbyproduktionslinjer og let industrielt arbejde.
CNC-fræsere er bygget til tungere skærekræfter. De har typisk højere stivhed og passer bedre til hårdere metaller. Når stål kommer ind i billedet, håndterer en mølles design normalt arbejdsbyrden mere sikkert og præcist.
Brug denne hurtige tommelfingerregel, når du planlægger dit køb eller din arbejdsgang.
Tommelfingerregel
CNC Router = fantastisk til træ / plast / bløde metaller
CNC-fræser = bedre til hårdere metaller/stål
Nedenfor er en simpel sammenligning, du kan bruge under tidlige diskussioner.
Feature |
CNC router |
CNC mølle |
Typiske materialer |
Træ, akryl, MDF, plast; bløde metaller |
Hårde metaller som stål; krævende metalarbejde |
Fokus på stivhed |
Bygget til lettere opgaver, ofte hurtigere arbejde |
Bygget til højere stivhed og kraftig skæring |
Bedst passende job |
Skilte, gravering, udskæring, let fræsning |
Hårdt metalbearbejdning, strammere metaloperationer |
Budgetfølelse |
Ofte billigere adgang |
Normalt højere omkostninger på grund af opbygning og kapacitet |
I daglige termer hjælper routere teams med at sende prototyper hurtigere. Møller hjælper teams med at undgå stress, snak og værktøjsbelastning, når de skærer hårdere materialer.
En håndholdt router guides af en person. En CNC-router styres af et computersystem. Den ene ændring er, hvorfor repeterbare dele bliver realistiske.
En CNC-router kører på computerdrevet bevægelse . Den bruger et program kaldet G-kode til at styre, hvor spindlen går næste gang. Maskinen følger X/Y/Z bevægelse, så snittet matcher designet.
Når opsætningen er korrekt, bliver processen for det meste gentagelig på tværs af kørsler. Maskinen 'bliver ikke træt' eller ændrer tryk midt i arbejdet. De har stadig brug for en god opsætning, men skæreadfærden forbliver konsekvent.
Den følger G-kode i stedet for menneskelig retning
Det gentager den samme værktøjsbane på tværs af flere dele
Det reducerer afhængigheden af 'håndfærdigheder' efter kalibrering
Den understøtter komplekse former gennem planlagte værktøjsbaner
Fra købers perspektiv har denne forskel betydning for tidslinjer og gennemløb. Teams kan køre batches med mindre efterbearbejdning, især til gravering, routing af konturer og lommefunktioner.
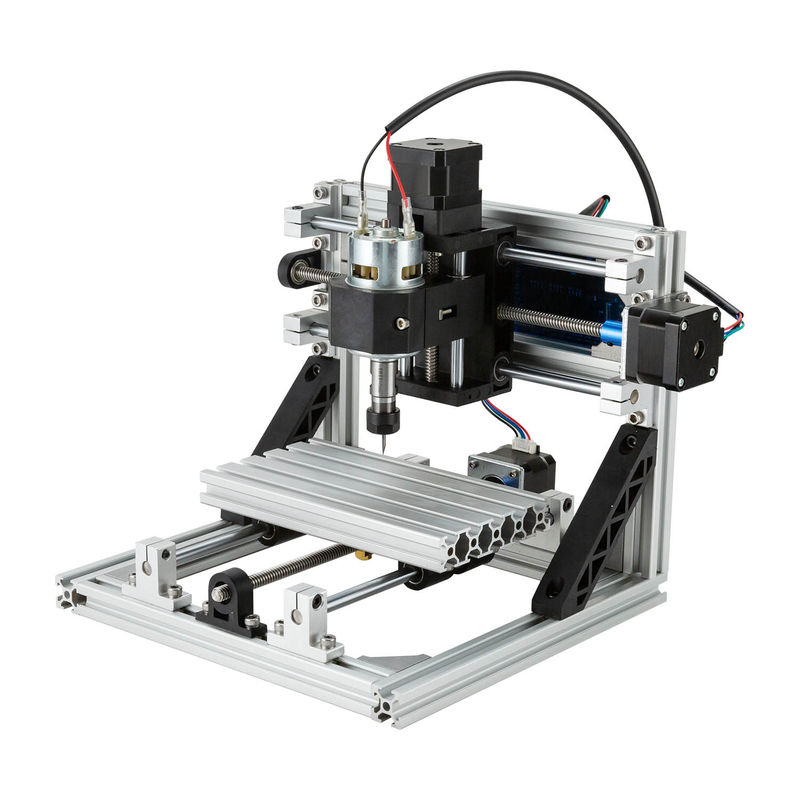
En CNC-router føles enkel, når du først forstår dens 'løkke'. Den læser et program, flytter akserne, drejer spindlen og følger en planlagt skærebane. Det gætter ikke. Den udfører.
Tænk på det som et godt indøvet hold. De har stadig brug for korrekt opsætning, sikkert værktøj og gode indstillinger. Men når først løbet starter, bliver de ved med at udføre det samme arbejde på samme måde på tværs af gentagelser.
CNC -routeren 'hjerne' er G-kode . Denne fil fortæller præcis, hvordan og hvor den skal flytte næste gang. Det indstiller også skæreadfærden, så snittet ser rigtigt ud i stedet for rodet.
G-kode styrer hovedsageligt tre områder:
Bevægelseskoordinater : hvor værktøjet går i X/Y/Z-rum
Spindelhastighed / skæreadfærd : hvor hurtigt spindlen drejer, og hvordan den går i indgreb
Fremføringshastigheder og dybde : hvor hurtigt den skærer, og hvor dybt hver gang løber
Her er et hurtigt overblik over, hvordan disse instruktioner knytter sig til virkelige handlinger under et job.
G-kode kontrol |
Hvad det påvirker |
Hvad du ser på materialet |
Bevægelseskoordinater |
X/Y/Z stier |
Præcise formlinjer og lommer |
Spindelhastighed |
Skærehastighed ved værktøjet |
Bedre overfladefinish, mindre rivning |
Tilspændingshastighed og dybde |
Skærintensitet pr. bevægelse |
Korrekt tykkelse, færre pladdermærker |
Hvis disse tal er slået fra, fejler jobbet ikke 'på mystisk vis.' Det skærer bare den forkerte vej, med den forkerte energi, for det forkerte materiale.
Efter at have læst programmet, CNC Routeren det i bevægelse ved hjælp af sætter X/Y/Z-akserne . De fleste almindelige routere kører en 3-akset opsætning, som dækker størstedelen af udskærings- og routerarbejde.
X-akse : venstre/højre bevægelse
Y-akse : bevægelse foran/bagpå
Z-akse : op/ned dybdekontrol
Den Z-akse er det, der gør ægte 'bearbejdning' mulig. Den styrer, hvordan boret kommer ind i materialet til lommer, riller og ren profilering.
Nogle CNC-routeropsætninger understøtter en opgradering. Når en 4. roterende akse understøttes, kan maskinen rotere et emne til cylindrisk 3D-udskæring. Den ekstra akse lader den følge omviklede former i stedet for kun flade planer.
Spindlen holder og roterer skærebitten ved høj hastighed. Under en løbetur er det den del, der udfører det fysiske arbejde. Bitgeometrien plus spindelhastighed bestemmer, hvordan materialet knækker og efterlader spåner.
Spindelhastigheden har betydning, fordi den påvirker:
Materialefjernelseshastighed : hvor hurtigt materiale ryddes
Finish kvalitet : glattere kanter kontra ru linjer
Risiko for slid på værktøj : for hurtigt kan overophedes, for langsomt kan forårsage træk
Når folk kæmper, er det ofte ikke routermærket. Det er misforholdet mellem spindelhastighed, tilspændingshastighed og bittypen. Disse tre skal 'enige', ellers vil skærekvaliteten fortælle historien med det samme.
Nu for den del, alle kan forestille sig: routeren følger en værktøjssti . En værktøjssti er den planlagte rute, som boret tager på tværs af jobbet. Det omfatter, hvor værktøjet bevæger sig, og hvor det dykker ned for at få dybden.
Dette er den praktiske måde at tænke det på: routeren følger den planlagte værktøjssti, ikke din fantasi. Den følger koordinater. Det følger orden. Det følger programmeret hensigt.
En korrekt værktøjssti inkluderer normalt klare strategier som profilering af den ydre form, lommer indeni områder og gravering af tekst med kontrollerede dybder. En forkert værktøjssti kan stadig køre. Den løber bare ind i klemmer, springer funktioner over eller skaber forskydninger, du ikke har designet.
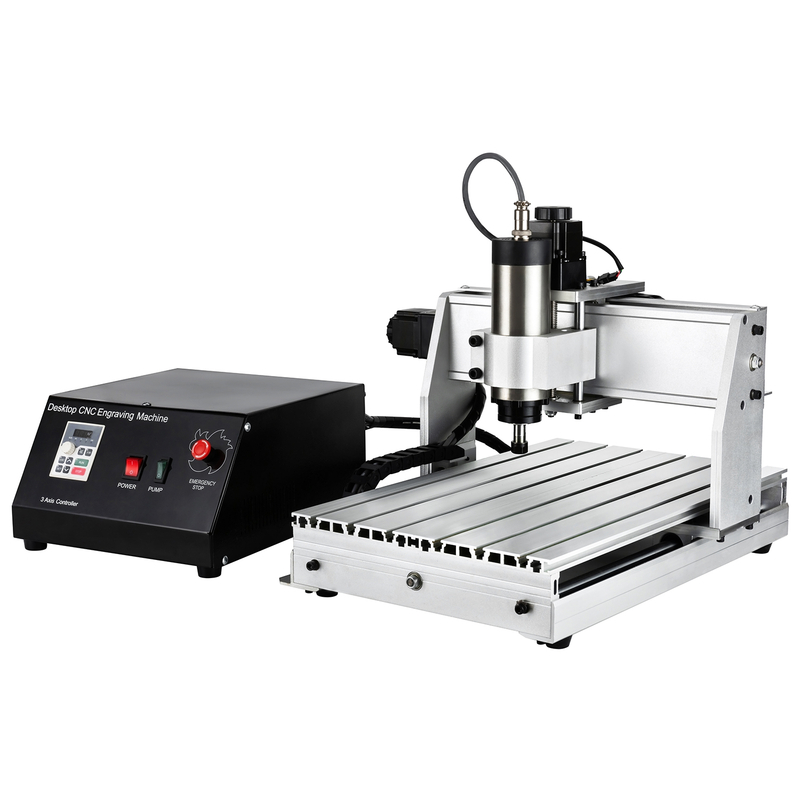
En CNC Router arbejdsgang er en simpel pipeline, men små fejl koster realtid. Vi går fra CAD-design til CAM-værktøjsbaner, derefter G-kode, opsætning, kørsel og efterbehandling. Når hvert trin matcher det sidste, kommer delene rene og gentagelige.
De fleste hold lærer dette hurtigt ved at køre et lille testjob først. Chips fortæller sandheden: Hvis stien, dybden og feeds er forkerte, vil du se det med det samme.
CAD er hvor arbejdet starter. Den bygger 2D-skitsen eller 3D-formen og låser derefter dimensioner og geometri. Folk fokuserer ofte på 'billedet', men routeren har brug for rigtige målinger.
For eksempel afhænger graveringsdybden af dine designindstillinger og hvordan du modellerer relieffet. Delstørrelse og skærelinjer bestemmer, hvor boret skal ind, og hvor det skal undgå kanter.
Her er, hvad god CAD-output normalt inkluderer til et CNC-routerprojekt :
Korrekt overordnede mål og tolerancer
Graveringsgeometri (linjebredde, dybdeområder, reliefform)
Klare kanter til profilering og lommeafgrænsninger
Layout, der passer til din maskines effektive arbejdsområde
CAM er oversætteren mellem dit design og maskinbevægelse. Den konverterer CAD-modellen til værktøjsbaner og tildeler skæreparametre. Disse parametre inkluderer dybde pr. gennemløb, spindelhastighed og tilspændingshastighed.
Du vil se to fordele ved CAM. Først planlægger den ruten, så materialefjernelse ser kontrolleret ud. For det andet hjælper det med at reducere fejl ved at kortlægge, hvor værktøjet bevæger sig, før jobbet starter.
Nogle teams bruger kombineret CAD/CAM-software til at holde alt i ét arbejdsområde. Det kan spare tid, især til skilte, gravering og små prototyper.
Dette er det typiske CAM-output, du sigter efter, før du eksporterer:
Værktøjsstistrategi (profilering, lommer, gravering af pas)
Skæredybder og nedstigninger
Indstillinger for spindelhastighed og tilspænding
Værktøjsvalg og frigangsadfærd
Når CAM har genereret værktøjsstier, eksporterer den G-kode . Denne fil bliver det instruktionssæt, som CNC Router- controlleren følger. Den inkluderer koordinater og bearbejdningsparametre, så controlleren ved, hvor den næste skal skæres.
Korrekt G-kode betyder noget, fordi forkerte tal forårsager forkerte klip. Hvis dybdeværdierne er slået fra, vil du enten efterlade materiale eller grave for dybt. Hvis fremførings- eller spindelværdierne ikke matcher bit og materiale, lider finishen hurtigt.
En nyttig tankegang: behandle G-kode som en 'opskrift.' Ovnen kan fungere, men opskriften skal være rigtig.
Setup forvandler det virtuelle design til ægte bevægelse. CNC -fræseren skal have emnet sikret, det korrekte værktøj installeret og koordinatsystemet justeret.
Fælles muligheder for arbejde omfatter:
Klemmer på sengen til stift lagen og panelarbejde
Vakuum nede / vakuumforsegling, når det er relevant for at forhindre løft
Så kommer nulstillingen . Nulpunkter justerer X/Y/Z-startpositionerne til arbejdets oprindelse. Hvis nul er forkert, kører hele jobbet offset. Det er derfor, mange erfarne brugere behandler nulstilling som et 'sikkerhedstrin' ikke en formalitet.
I praksis verificerer de også:
Værktøjet er spændt godt fast i spindlen
Klippehøjde svarer til forventet skæredybdeadfærd
Koordinatoprindelse matcher CAM's antagelser
Nu kører CNC-routeren programmet. Styringen sender bevægelsessignaler til motorerne. Mens hovedet bevæger sig langs den planlagte værktøjsbane, roterer spindlen skærebitten.
Denne del føles mekanisk, men det er her resultaterne skabes. Materialefjernelseshastigheden og kantkvaliteten kommer fra overensstemmelsen mellem bane, hastighed og værktøjsgeometri.
Typiske operationer under ét job omfatter:
Profilering af den ydre form
Lommer inde i områder
Boring af huller eller skabelonfunktioner
Gravering af tekst og logoer
3D-kontur for trinvis aflastning
Efter bearbejdning har spåner og støv brug for opmærksomhed. En hurtig oprydning forbedrer sikkerheden og forhindrer snavs i at blande sig ind i det næste jobs opsætning. Så skal delen muligvis have en let efterbehandling.
Afhængig af materiale og snitkvalitet kan efterbehandling være slibning eller polering. For graveret plast eller akryl er omhyggelig oprydning vigtigt, fordi rester kan skjule den sande overflade.
Nedenfor er en enkel visning af de sidste trin, og hvad de er beregnet til at rette for de fleste CNC-routerbrugere .
Trin efter løb |
Hvorfor det betyder noget |
Typisk output |
Spån/støvrensning |
Forhindrer interferens og rodede overflader |
Klare kanter, sikrere håndtering |
Let slibning/polering |
Forbedrer overfladefølelse og udseende |
Glattere gravering, renere skilte |
Når delen er inspiceret og håndteret, er arbejdsgangen klar til at gentages til næste kørsel.
A: CNC-fræsere skærer, graverer, skærer og borer. De fungerer godt på træ-, akryl-, MDF-, plast-, skum- og PCB-prototyper.
A: En CNC Router er optimeret til blødere materialer og pladearbejde. En CNC-mølle er bedre til hårdere metaller som stål på grund af højere stivhed.
A: Ja. CAD skaber designet, CAM genererer værktøjsbaner, og CAM eksporterer G-kode til controlleren.
A: G-kode fortæller CNC-routeren, hvor den skal flyttes ved hjælp af X/Y/Z-koordinater. Den indstiller også spindelhastighed, tilspændingshastigheder og skæredybde.
A: Ja for bløde metaller som aluminium og messing. Til tykt hærdet stål er det normalt nødvendigt med en anden maskinløsning.
A: Nøjagtighed afhænger af maskinopbygning, kalibrering og arbejdshold. Gentageligheden forbedres, når opsætningerne er konsistente, og nuller er korrekte.


