
مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-07-30 اصل: سائٹ


کیا آپ نے کبھی یہ خواہش کی ہے کہ آپ کے ڈیزائن بغیر قیاس کے کامل حصوں میں تبدیل ہو جائیں؟ تلاش کرنے کا CNC راؤٹر عام طور پر مطلب یہ ہوتا ہے کہ آپ تیز تر دہرانے اور صاف ستھرا نتائج چاہتے ہیں۔
یہ گائیڈ بتاتا ہے کہ CNC راؤٹر کیا ہے اور یہ حقیقی زندگی میں کیسے کام کرتا ہے۔ آپ X/Y/Z موومنٹ، سپنڈل اور جی کوڈ کے بارے میں سیکھیں گے جو کٹنگ کو چلاتا ہے۔
اس پوسٹ میں، آپ سیکھیں گے کہ CNC راؤٹر کیا کر سکتا ہے اور کیا نہیں، نیز قدم بہ قدم اپنے پہلے کام کی منصوبہ بندی کیسے کریں۔
اے CNC راؤٹر ایک کمپیوٹر کے زیر کنٹرول کاٹنے والی مشین ہے جو ایک درست پروگرام کی پیروی کرتی ہے۔ سادہ انگریزی میں، یہ ایک گھومنے والے کاٹنے والے آلے کو عین راستوں پر منتقل کرتا ہے۔ یہ ان کمانڈز کا استعمال کرتے ہوئے کرتا ہے جو مشین 'پڑھ' اور عمل میں لا سکتی ہے۔
زیادہ تر منصوبوں میں تخفیف مینوفیکچرنگ استعمال ہوتی ہے ۔ اس کا مطلب یہ ہے کہ یہ مواد کے بڑے ٹکڑے سے شروع ہوتا ہے، پھر اسے ہٹا دیتا ہے جس کی ضرورت نہیں ہے۔ ہٹا دیا گیا مواد آپ کی ڈیزائن کردہ شکل بن جاتا ہے۔
یہاں یہ ہے کہ ایک CNC راؤٹر عام طور پر اصلی دکانوں میں اچھی طرح سے ہینڈل کرتا ہے۔ لوگ اسے ملازمتوں کے لیے استعمال کرتے ہیں جہاں صاف کنارے اور دہرائے جانے کے قابل نتائج اہمیت رکھتے ہیں۔
کاٹنا شیٹ کے سامان کو حصوں میں
کندہ کاری کی تفصیلات اور متن
نقش و نگار کے لوگو، شکلیں، آرائشی نمونے۔
ہلکے مواد کی گھسائی کرنا لکڑی، ایکریلک، MDF، پلاسٹک جیسے
ایک CNC راؤٹر اکثر نرم یا شیٹ مواد کے لیے قیمت اور رفتار پر جیت جاتا ہے۔ یہ ایسے مواد کے لیے ڈیزائن کیا گیا ہے جو صحیح اسپنڈل اسپیڈ اور بٹس کے ساتھ آسانی سے تراشتے ہیں۔ اس لیے آپ کو سائن شاپس، اسکولوں، شوق کی پیداوار لائنوں اور ہلکے صنعتی کام میں راؤٹرز نظر آئیں گے۔
CNC ملیں بھاری کاٹنے والی قوتوں کے لیے بنائی گئی ہیں۔ ان میں عام طور پر زیادہ سختی ہوتی ہے اور یہ سخت دھاتوں سے بہتر طور پر مماثل ہوتے ہیں۔ جب اسٹیل تصویر میں داخل ہوتا ہے، تو مل کا ڈیزائن عام طور پر کام کے بوجھ کو زیادہ محفوظ اور درست طریقے سے سنبھالتا ہے۔
اپنی خریداری یا ورک فلو کی منصوبہ بندی کرتے وقت انگوٹھے کے اس فوری اصول کا استعمال کریں۔
انگوٹھے کا اصول
CNC راؤٹر = کے لئے بہترین لکڑی / پلاسٹک / نرم دھاتوں
CNC مل = کے لیے بہتر سخت دھاتوں/اسٹیل
ذیل میں ایک سادہ سا موازنہ ہے جسے آپ ابتدائی بحث کے دوران استعمال کر سکتے ہیں۔
فیچر |
CNC راؤٹر |
سی این سی مل |
عام مواد |
لکڑی، ایکریلک، MDF، پلاسٹک؛ نرم دھاتیں |
سٹیل جیسی سخت دھاتیں؛ دھاتی کام کا مطالبہ |
سختی توجہ مرکوز |
ہلکی ڈیوٹی کے لیے بنایا گیا، اکثر تیز کام |
اعلی سختی اور بھاری کاٹنے کے لئے بنایا گیا ہے۔ |
بہترین فٹ نوکریاں |
نشانیاں، کندہ کاری، نقش و نگار، ہلکی گھسائی |
سخت دھاتی مشینی، سخت دھاتی آپریشن |
بجٹ کا احساس |
اکثر کم لاگت کا داخلہ |
تعمیر اور صلاحیت کی وجہ سے عام طور پر زیادہ قیمت |
روزمرہ کی شرائط میں، راؤٹرز ٹیموں کو تیزی سے پروٹو ٹائپ بھیجنے میں مدد کرتے ہیں۔ ملز ٹیموں کو سخت مواد کاٹتے وقت تناؤ، چہچہانا، اور آلے کے تناؤ سے بچنے میں مدد کرتی ہیں۔
ایک ہینڈ ہیلڈ راؤٹر ایک شخص کی طرف سے ہدایت کی جاتی ہے. ایک CNC راؤٹر کمپیوٹر سسٹم کے ذریعہ رہنمائی کرتا ہے۔ یہی ایک تبدیلی یہی وجہ ہے کہ دہرائے جانے والے حصے حقیقت پسند بن جاتے ہیں۔
ایک CNC راؤٹر کمپیوٹر سے چلنے والی حرکت پر چلتا ہے ۔ یہ کنٹرول کرنے کے لیے نامی ایک پروگرام استعمال کرتا ہے G-code جہاں تکلا آگے جاتا ہے۔ مشین X/Y/Z حرکت کی پیروی کرتی ہے لہذا کٹ ڈیزائن سے میل کھاتا ہے۔
ایک بار سیٹ اپ درست ہوجانے کے بعد، یہ عمل زیادہ تر رنز کے دوران دہرایا جاسکتا ہے۔ مشین 'تھکتی' نہیں ہے اور نہ ہی درمیانی کام کے دباؤ کو تبدیل کرتی ہے۔ انہیں اب بھی اچھے سیٹ اپ کی ضرورت ہے، لیکن کاٹنے کا رویہ مستقل رہتا ہے۔
یہ جی کوڈ کی پیروی کرتا ہے۔ انسانی سمت کے بجائے
یہ متعدد حصوں میں ایک ہی ٹول پاتھ کو دہراتا ہے۔
یہ انشانکن کے بعد 'ہاتھ کی مہارت' کا انحصار کم کرتا ہے۔
یہ منصوبہ بند ٹول پاتھ کے ذریعے پیچیدہ شکلوں کی حمایت کرتا ہے۔
خریدار کے نقطہ نظر سے، یہ فرق ٹائم لائنز اور تھرو پٹ کے لیے اہمیت رکھتا ہے۔ ٹیمیں کم دوبارہ کام کے ساتھ بیچ چلا سکتی ہیں، خاص طور پر کندہ کاری، روٹنگ آؤٹ لائنز، اور جیب کی خصوصیات کے لیے۔
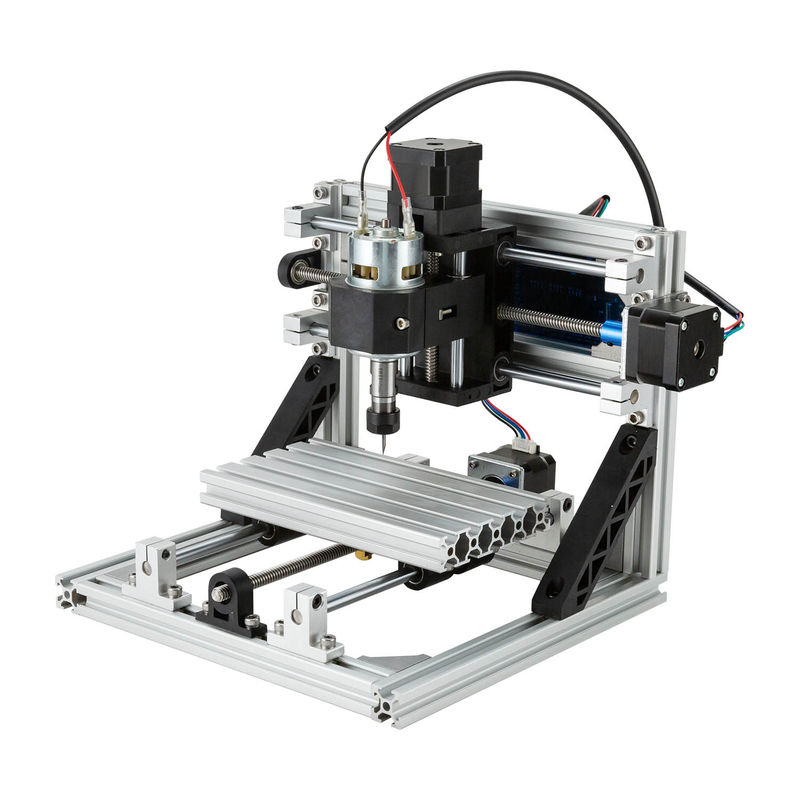
ایک CNC راؤٹر آسان محسوس ہوتا ہے جب آپ اس کے 'لوپ' کو سمجھ لیتے ہیں۔ یہ ایک پروگرام پڑھتا ہے، محور کو حرکت دیتا ہے، سپنڈل کو گھماتا ہے، اور منصوبہ بند کٹے ہوئے راستے پر چلتا ہے۔ اس کا اندازہ نہیں ہے۔ اس پر عمل درآمد ہوتا ہے۔
اس کے بارے میں اچھی طرح سے مشق کرنے والے عملے کی طرح سوچیں۔ انہیں ابھی بھی درست سیٹ اپ، محفوظ ٹولنگ، اور اچھی سیٹنگز کی ضرورت ہے۔ لیکن ایک بار رن شروع ہونے کے بعد، وہ ایک ہی کام کو اسی طرح دہراتے رہتے ہیں۔
CNC راؤٹر 'دماغ' جی کوڈ ہے ۔ یہ فائل یہ بتاتی ہے کہ آگے کیسے اور کہاں جانا ہے۔ یہ کاٹنے کے رویے کو بھی ترتیب دیتا ہے تاکہ کٹ گندا ہونے کی بجائے درست نظر آئے۔
G-code بنیادی طور پر تین شعبوں کو کنٹرول کرتا ہے:
موومنٹ کوآرڈینیٹ : جہاں ٹول X/Y/Z اسپیس میں جاتا ہے۔
تکلا کی رفتار / کاٹنے کا رویہ : تکلا کتنی تیزی سے گھومتا ہے اور یہ کیسے مشغول ہوتا ہے۔
فیڈ کی شرح اور گہرائی : یہ کتنی جلدی کاٹتا ہے اور ہر پاس کتنی گہرائی میں چلتا ہے۔
یہاں ایک فوری نظریہ ہے کہ وہ ہدایات کس طرح ملازمت کے دوران حقیقی کارروائیوں کو نقشہ بناتی ہیں۔
جی کوڈ کنٹرول |
اس سے کیا اثر پڑتا ہے۔ |
آپ مواد پر کیا دیکھتے ہیں |
نقل و حرکت کوآرڈینیٹ |
X/Y/Z راستے |
درست شکل کی لکیریں اور جیبیں۔ |
تکلا کی رفتار |
آلے پر رفتار کاٹنا |
بہتر سطح ختم، کم پھاڑنا |
فیڈ کی شرح اور گہرائی |
فی حرکت کی شدت میں کمی کریں۔ |
درست موٹائی، کم چہچہانے کے نشان |
اگر وہ نمبر بند ہیں، تو کام 'پراسرار طور پر ناکام' نہیں ہوتا۔ یہ صرف غلط مواد کے لیے، غلط توانائی پر، غلط طریقے سے کاٹتا ہے۔
پروگرام کو پڑھنے کے بعد، CNC راؤٹر اسے استعمال کرتے ہوئے حرکت میں بدل دیتا ہے X/Y/Z محوروں کا ۔ زیادہ تر عام راؤٹرز ایک 3 محور سیٹ اپ چلاتے ہیں، جو نقش و نگار اور روٹنگ کے کام کی اکثریت کا احاطہ کرتا ہے۔
ایکس محور : بائیں/دائیں حرکت
Y-axis : سامنے/پیچھے کی حرکت
Z-axis : اوپر/نیچے گہرائی کا کنٹرول
وہ Z محور وہی ہے جو حقیقی 'مشیننگ' کو ممکن بناتا ہے۔ یہ کنٹرول کرتا ہے کہ بٹ کس طرح جیبوں، نالیوں اور صاف پروفائلنگ کے لیے مواد میں داخل ہوتا ہے۔
کچھ CNC راؤٹر سیٹ اپ اپ گریڈ کی حمایت کرتے ہیں۔ جب چوتھے روٹری محور کی مدد کی جاتی ہے، تو مشین بیلناکار 3D نقش و نگار کے لیے ورک پیس کو گھما سکتی ہے۔ اضافی محور اسے صرف فلیٹ طیاروں کی بجائے لپیٹی ہوئی شکلوں کی پیروی کرنے دیتا ہے۔
تکلا ۔ تیز رفتاری سے کٹنگ بٹ کو پکڑتا اور گھماتا ہے دوڑ کے دوران، یہ جسمانی کام کرنے کا حصہ ہے۔ بٹ جیومیٹری پلس اسپنڈل اسپیڈ اس بات کا تعین کرتی ہے کہ مواد کیسے ٹوٹتا ہے اور چپس چھوڑتا ہے۔
سپنڈل کی رفتار اہمیت رکھتی ہے کیونکہ اس سے اثر پڑتا ہے:
مواد کو ہٹانے کی شرح : کتنی جلدی مواد کو صاف کیا جاتا ہے۔
ختم معیار : ہموار کناروں بمقابلہ کھردری لائنیں۔
ٹول پہننے کا خطرہ : بہت تیزی سے زیادہ گرم ہوسکتا ہے، بہت سست گھسیٹنے کا سبب بن سکتا ہے۔
جب لوگ جدوجہد کرتے ہیں، تو یہ اکثر روٹر برانڈ نہیں ہوتا ہے۔ یہ تکلی کی رفتار، فیڈ کی شرح، اور بٹ کی قسم کے درمیان مماثلت نہیں ہے۔ ان تینوں کا 'متفق' ہونا ضروری ہے، ورنہ کٹ معیار فوراً کہانی سنائے گا۔
اب اس حصے کے لیے جس کی ہر کوئی تصویر کر سکتا ہے: روٹر ایک ٹول پاتھ کی پیروی کرتا ہے ۔ ایک ٹول پاتھ وہ منصوبہ بند راستہ ہے جسے بٹ پورے کام میں لیتا ہے۔ اس میں یہ شامل ہے کہ ٹول کہاں سفر کرتا ہے اور کہاں یہ گہرائی میں ڈوبتا ہے۔
اس کے بارے میں سوچنے کا یہ عملی طریقہ ہے: روٹر منصوبہ بند ٹول پاتھ کی پیروی کرتا ہے، نہ کہ آپ کی تخیل پر۔ یہ نقاط کی پیروی کرتا ہے۔ یہ حکم کی پیروی کرتا ہے۔ یہ پروگرام شدہ ارادے کی پیروی کرتا ہے۔
ایک صحیح ٹول پاتھ میں عام طور پر واضح حکمت عملی شامل ہوتی ہے جیسے بیرونی شکل کی پروفائلنگ، علاقوں کے اندر جیب بنانا، اور کنٹرول شدہ گہرائیوں کے ساتھ متن کو کندہ کرنا۔ ایک غلط ٹول پاتھ اب بھی چل سکتا ہے۔ یہ صرف کلیمپ میں چلتا ہے، خصوصیات کو چھوڑ دیتا ہے، یا آفسیٹ بناتا ہے جسے آپ نے ڈیزائن نہیں کیا تھا۔
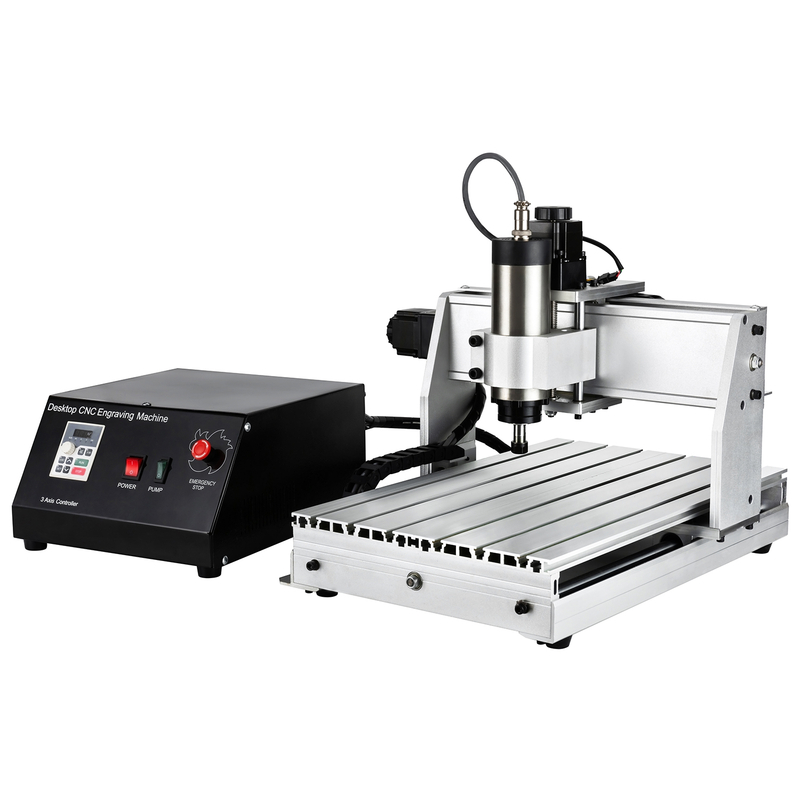
ایک CNC راؤٹر ورک فلو ایک سادہ پائپ لائن ہے، لیکن چھوٹی غلطیوں پر حقیقی وقت خرچ ہوتا ہے۔ ہم CAD ڈیزائن سے CAM ٹول پاتھ، پھر G-code، سیٹ اپ، رننگ اور فنشنگ پر جاتے ہیں۔ جب ہر قدم آخری سے میل کھاتا ہے، تو حصے صاف اور دہرائے جانے کے قابل نکل آتے ہیں۔
زیادہ تر ٹیمیں پہلے ایک چھوٹا سا ٹیسٹ کام چلا کر یہ تیزی سے سیکھتی ہیں۔ چپس سچ بتاتی ہیں: اگر راستہ، گہرائی اور فیڈ غلط ہیں، تو آپ اسے فوراً دیکھیں گے۔
CAD وہ جگہ ہے جہاں سے کام شروع ہوتا ہے۔ یہ 2D خاکہ یا 3D شکل بناتا ہے، پھر طول و عرض اور جیومیٹری میں بند ہوجاتا ہے۔ لوگ اکثر 'تصویر' پر توجہ مرکوز کرتے ہیں، لیکن راؤٹر کو حقیقی پیمائش کی ضرورت ہوتی ہے۔
مثال کے طور پر، کندہ کاری کی گہرائی آپ کے ڈیزائن کی ترتیبات پر منحصر ہے اور آپ ریلیف کو کس طرح ماڈل بناتے ہیں۔ پارٹ سائز اور کٹ لائنیں اس بات کا تعین کرتی ہیں کہ بٹ کہاں داخل ہوگا اور اسے کناروں سے کہاں بچنا چاہیے۔
کے لیے عام طور پر اچھی CAD آؤٹ پٹ میں کیا شامل ہوتا ہے : CNC راؤٹر پروجیکٹ
مجموعی طول و عرض اور رواداری کو درست کریں۔
کندہ کاری جیومیٹری (لائن کی چوڑائی، گہرائی کے علاقے، امدادی شکل)
پروفائلنگ اور جیب کی حدود کے لیے صاف کنارے
وہ لے آؤٹ جو آپ کی مشین کے مؤثر کام کرنے والے علاقے میں فٹ بیٹھتا ہے۔
CAM آپ کے ڈیزائن اور مشین کی حرکت کے درمیان مترجم ہے۔ یہ CAD ماڈل کو ٹول پاتھ میں تبدیل کرتا ہے اور کٹنگ پیرامیٹرز کو تفویض کرتا ہے۔ ان پیرامیٹرز میں گہرائی فی پاس، سپنڈل کی رفتار، اور فیڈ ریٹ شامل ہیں۔
آپ CAM سے دو فائدے دیکھیں گے۔ سب سے پہلے، یہ راستے کی منصوبہ بندی کرتا ہے تاکہ مواد کو ہٹانا کنٹرول نظر آئے۔ دوسرا، یہ نقشہ سازی کے ذریعے غلطیوں کو کم کرنے میں مدد کرتا ہے جہاں کام شروع ہونے سے پہلے ٹول سفر کرتا ہے۔
کچھ ٹیمیں ہر چیز کو ایک ورک اسپیس میں رکھنے کے لیے مشترکہ CAD/CAM سافٹ ویئر استعمال کرتی ہیں۔ یہ وقت بچا سکتا ہے، خاص طور پر نشانیوں، کندہ کاری، اور چھوٹے پروٹو ٹائپ کے لیے۔
یہ عام سی اے ایم آؤٹ پٹ ہے جس کے لیے آپ برآمد کرنے سے پہلے ہدف کر رہے ہیں:
ٹول پاتھ کی حکمت عملی (پروفائلنگ، پاکٹنگ، کندہ کاری کے پاس)
گہرائیوں اور قدموں کو کاٹیں۔
سپنڈل اسپیڈ اور فیڈ ریٹ سیٹنگز
آلے کا انتخاب اور کلیئرنس سلوک
CAM کے ٹول پاتھ بنانے کے بعد، یہ G-code برآمد کرتا ہے ۔ وہ فائل ہدایت بن جاتی ہے ۔ سی این سی راؤٹر کنٹرولر کی پیروی کردہ اس میں نقاط اور مشینی پیرامیٹرز شامل ہیں، لہذا کنٹرولر جانتا ہے کہ اگلا کہاں کاٹنا ہے۔
جی کوڈ کے معاملات کو درست کریں کیونکہ غلط نمبر غلط کٹوتیوں کا سبب بنتے ہیں۔ اگر گہرائی کی قدریں بند ہیں، تو آپ مواد کو پیچھے چھوڑ دیں گے یا بہت گہرائی میں کھودیں گے۔ اگر فیڈ یا سپنڈل کی قدریں بٹ اور مواد سے مماثل نہیں ہیں، تو تکمیل تیزی سے متاثر ہوتی ہے۔
ایک کارآمد ذہنیت: جی کوڈ کو 'نسخہ' کی طرح سمجھیں۔ تندور کام کر سکتا ہے، لیکن نسخہ درست ہونا چاہیے۔
سیٹ اپ ورچوئل ڈیزائن کو حقیقی حرکت میں بدل دیتا ہے۔ CNC راؤٹر کو ورک پیس کو محفوظ، درست ٹول انسٹال اور کوآرڈینیٹ سسٹم کی ضرورت ہے۔
عام کام کے اختیارات میں شامل ہیں:
سخت شیٹ اور پینل کے کام کے لیے بستر پر کلیمپ
ویکیوم ہولڈ-ڈاؤن / ویکیوم مہر جب لفٹنگ کو روکنے کے لیے قابل اطلاق ہو۔
پھر صفر آتا ہے ۔ زیرو پوائنٹس X/Y/Z ابتدائی پوزیشنوں کو کام کی اصل سے سیدھ میں کرتے ہیں۔ اگر صفر غلط ہے، تو پورا کام آفسیٹ ہو جاتا ہے۔ اسی لیے بہت سے تجربہ کار صارفین صفر کو 'حفاظتی قدم' سمجھتے ہیں، نہ کہ کوئی رسمی۔
عملی طور پر، وہ بھی تصدیق کرتے ہیں:
ٹول کو تکلی میں مضبوطی سے جکڑ لیا جاتا ہے۔
کٹر کی اونچائی متوقع کاٹنے کی گہرائی کے رویے سے مماثل ہے۔
کوآرڈینیٹ اصل CAM کے مفروضوں سے میل کھاتا ہے۔
اب CNC راؤٹر پروگرام چلاتا ہے۔ کنٹرولر موٹروں کو موشن سگنل بھیجتا ہے۔ جبکہ سر منصوبہ بند ٹول پاتھ کے ساتھ حرکت کرتا ہے، سپنڈل کٹنگ بٹ کو گھماتا ہے۔
یہ حصہ مکینیکل محسوس ہوتا ہے، لیکن یہ وہ جگہ ہے جہاں نتائج پیدا ہوتے ہیں۔ مواد کو ہٹانے کی شرح اور کنارے کا معیار راستے، رفتار، اور ٹول جیومیٹری کے درمیان میچ سے آتا ہے۔
ایک کام کے دوران عام آپریشنز میں شامل ہیں:
بیرونی شکل کی پروفائلنگ
علاقوں کے اندر پاکٹنگ
سوراخ کرنے والی سوراخ یا ٹیمپلیٹ کی خصوصیات
کندہ کاری کا متن اور لوگو
مرحلہ وار ریلیف کے لیے 3D کونٹورنگ
مشینی کے بعد، چپس اور دھول توجہ کی ضرورت ہے. فوری صفائی حفاظت کو بہتر بناتی ہے اور ملبے کو اگلے کام کے سیٹ اپ میں گھلنے سے روکتی ہے۔ پھر اس حصے کو ہلکی تکمیل کی ضرورت پڑسکتی ہے۔
مواد اور کٹ کے معیار پر منحصر ہے، فنشنگ سینڈنگ یا پالش ہو سکتی ہے۔ کندہ شدہ پلاسٹک یا ایکریلک کے لیے، احتیاط سے صفائی ضروری ہے کیونکہ باقیات حقیقی سطح کو چھپا سکتے ہیں۔
ذیل میں حتمی مراحل کا ایک سادہ سا منظر ہے اور زیادہ تر کے لیے ان کا مقصد کیا ہے CNC راؤٹر استعمال کرنے والوں ۔
رن کے بعد کا مرحلہ |
یہ کیوں اہمیت رکھتا ہے۔ |
عام پیداوار |
چپ / دھول کی صفائی |
مداخلت اور گندا سطحوں کو روکتا ہے |
صاف کناروں، محفوظ ہینڈلنگ |
ہلکی سینڈنگ/پالش |
سطح کے احساس اور ظاہری شکل کو بہتر بناتا ہے۔ |
ہموار کندہ کاری، صاف ستھرا نشان والے چہرے |
ایک بار جب حصے کا معائنہ اور سنبھال لیا جاتا ہے، تو ورک فلو اگلے رن کے لیے دہرانے کے لیے تیار ہے۔
A: CNC راؤٹرز کاٹ، کندہ کاری، نقش و نگار اور ڈرل۔ وہ لکڑی، ایکریلک، MDF، پلاسٹک، فوم، اور PCB پروٹوٹائپس پر بہت اچھا کام کرتے ہیں۔
A: ایک CNC راؤٹر نرم مواد اور شیٹ کے کام کے لیے موزوں ہے۔ سی این سی مل زیادہ سختی کی وجہ سے سٹیل جیسی سخت دھاتوں کے لیے بہتر ہے۔
A: ہاں۔ CAD ڈیزائن بناتا ہے، CAM ٹول پاتھ تیار کرتا ہے، اور CAM کنٹرولر کے لیے G-code برآمد کرتا ہے۔
A: G-code CNC راؤٹر کو بتاتا ہے کہ X/Y/Z کوآرڈینیٹ استعمال کرتے ہوئے کہاں منتقل ہونا ہے۔ یہ تکلی کی رفتار، فیڈ کی شرح، اور کاٹنے کی گہرائی بھی مقرر کرتا ہے۔
A: ہاں ایلومینیم اور پیتل جیسی نرم دھاتوں کے لیے۔ موٹی سخت سٹیل کے لیے، عام طور پر ایک مختلف مشینی حل کی ضرورت ہوتی ہے۔
A: درستگی کا انحصار مشین کی تعمیر، انشانکن اور ورک ہولڈنگ پر ہے۔ دہرانے کی صلاحیت اس وقت بہتر ہوتی ہے جب سیٹ اپ مستقل ہوں اور صفر درست ہوں۔


