
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-07-30 Pinagmulan: Site


Nais mo na bang maging perpektong bahagi ang iyong mga disenyo nang walang hula? Ang paghahanap para sa isang CNC Router ay karaniwang nangangahulugan na gusto mo ng mas mabilis na pag-uulit at mas malinis na mga resulta.
Ipinapaliwanag ng gabay na ito kung ano ang CNC Router at kung paano ito gumagana sa totoong buhay. Matututuhan mo ang tungkol sa paggalaw ng X/Y/Z, ang spindle, at G-code na nagtutulak sa pagputol.
Sa post na ito, matututunan mo kung ano ang magagawa at hindi magagawa ng isang CNC Router, at kung paano planuhin ang iyong unang trabaho nang sunud-sunod.
A Ang CNC Router ay isang computer-controlled cutting machine na sumusunod sa isang tumpak na programa. Sa simpleng Ingles, ito ay gumagalaw ng isang umiikot na tool sa paggupit sa mga eksaktong landas. Ginagawa ito gamit ang mga utos na maaaring 'basahin' ng makina at isagawa.
Karamihan sa mga proyekto ay gumagamit ng subtractive manufacturing . Nangangahulugan ito na nagsisimula ito sa isang mas malaking piraso ng materyal, pagkatapos ay inaalis ang hindi kailangan. Ang inalis na materyal ay nagiging hugis na idinisenyo mo.
Narito kung ano ang CNC Router sa mga tunay na tindahan. karaniwang pinangangasiwaan ng isang Ginagamit ito ng mga tao para sa mga trabaho kung saan mahalaga ang malinis na mga gilid at paulit-ulit na resulta.
Pagputol ng mga kalakal ng sheet sa mga bahagi
Mga detalye ng pag-ukit at teksto
Pag-ukit ng mga logo, hugis, pandekorasyon na pattern
Paggiling ng mga magaan na materyales tulad ng kahoy, acrylic, MDF, plastik
Ang isang CNC Router ay madalas na nanalo sa gastos at bilis para sa mas malambot o sheet na mga materyales. Ito ay idinisenyo para sa mga materyales na madaling umukit sa tamang bilis ng spindle at bits. Iyon ang dahilan kung bakit makakakita ka ng mga router sa mga sign shop, paaralan, linya ng produksyon ng libangan, at magaan na gawaing pang-industriya.
Ang mga CNC mill ay itinayo para sa mas mabibigat na puwersa ng pagputol. Ang mga ito ay karaniwang may mas mataas na tigas at mas mainam na itugma sa mas matitigas na mga metal. Kapag ang bakal ay pumasok sa larawan, ang disenyo ng gilingan ay karaniwang humahawak sa workload nang mas ligtas at tumpak.
Gamitin ang mabilis na panuntunang ito kapag nagpaplano ng iyong pagbili o daloy ng trabaho.
Panuntunan ng hinlalaki
CNC Router = mahusay para sa kahoy / plastik / malambot na metal
CNC mill = mas mabuti para sa mas matitigas na metal / bakal
Nasa ibaba ang isang simpleng paghahambing na maaari mong gamitin sa mga unang talakayan.
Tampok |
CNC Router |
CNC Mill |
Mga tipikal na materyales |
Kahoy, acrylic, MDF, plastik; malambot na metal |
Matigas na metal tulad ng bakal; hinihingi ang gawaing metal |
Rigidity focus |
Binuo para sa mas magaan na tungkulin, kadalasan ay mas mabilis na trabaho |
Binuo para sa mas mataas na higpit at mabigat na pagputol |
Pinakamahusay na angkop na mga trabaho |
Mga palatandaan, pag-ukit, pag-ukit, paggiling ng magaan |
Hard metal machining, mas mahigpit na operasyon ng metal |
Pakiramdam ng badyet |
Kadalasan mas mura ang pagpasok |
Karaniwang mas mataas ang gastos dahil sa build at kakayahan |
Sa pang-araw-araw na termino, tinutulungan ng mga router ang mga team na magpadala ng mga prototype nang mas mabilis. Tinutulungan ng Mills ang mga team na maiwasan ang stress, chat, at tool strain kapag naggupit ng mas matitigas na materyales.
Ang isang handheld router ay ginagabayan ng isang tao. Ang isang CNC Router ay ginagabayan ng isang computer system. Ang isang pagbabago na iyon ay kung bakit nagiging makatotohanan ang mga nauulit na bahagi.
Ang isang CNC router ay tumatakbo sa computer-driven motion . Gumagamit ito ng program na tinatawag na G-code para makontrol kung saan susunod ang spindle. Sinusundan ng makina ang paggalaw ng X/Y/Z kaya tumutugma ang hiwa sa disenyo.
Kapag tama na ang pag-setup, ang proseso ay kadalasang nauulit sa mga pagtakbo. Ang makina ay hindi 'napapagod' o nagbabago ng presyon sa kalagitnaan ng trabaho. Kailangan pa rin nila ng mahusay na pag-setup, ngunit ang pag-uugali ng pagputol ay nananatiling pare-pareho.
Sinusunod nito ang G-code sa halip na direksyon ng tao
Inuulit nito ang parehong toolpath sa maraming bahagi
Binabawasan nito ang dependency ng 'kasanayan sa kamay' pagkatapos ng pagkakalibrate
Sinusuportahan nito ang mga kumplikadong hugis sa pamamagitan ng mga nakaplanong toolpath
Mula sa pananaw ng mamimili, mahalaga ang pagkakaibang ito para sa mga timeline at throughput. Ang mga koponan ay maaaring magpatakbo ng mga batch na may mas kaunting rework, lalo na para sa pag-ukit, mga balangkas sa pagruruta, at mga feature sa pagbulsa.
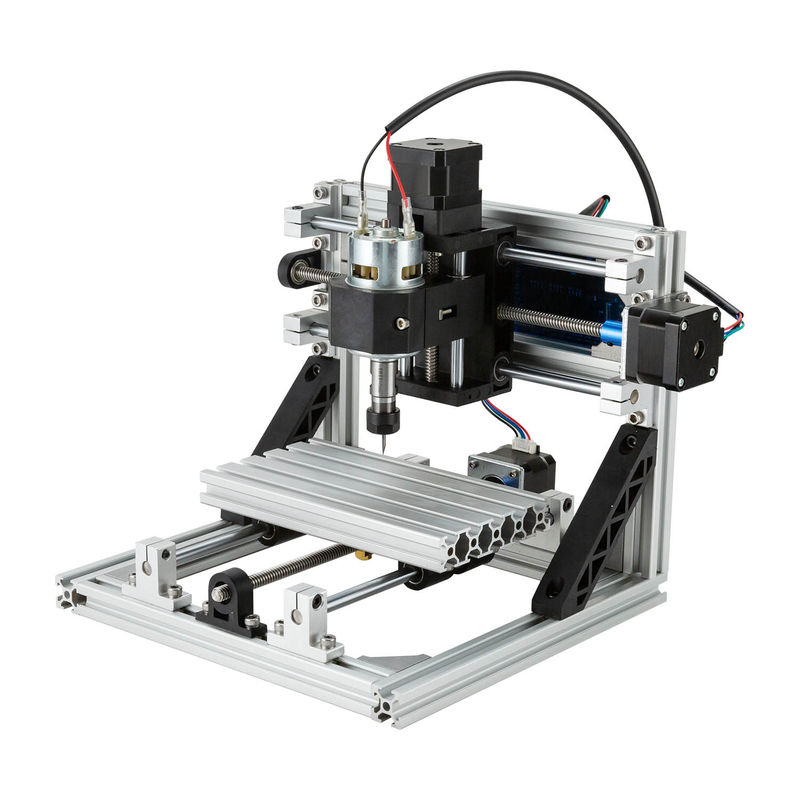
Simple lang ang pakiramdam ng CNC Router kapag naunawaan mo ang 'loop nito.' Nagbabasa ito ng program, nagpapagalaw sa mga axes, nagpapaikot ng spindle, at sumusunod sa isang nakaplanong cut path. Hindi ito hulaan. Ito ay nagpapatupad.
Isipin ito bilang isang mahusay na nag-eensayo na crew. Kailangan pa rin nila ng tamang setup, ligtas na tool, at magandang setting. Ngunit sa sandaling magsimula ang pagtakbo, patuloy nilang ginagawa ang parehong trabaho sa parehong paraan sa mga pag-uulit.
Ang CNC Router 'utak' ay G-code . Eksaktong sinasabi ng file na ito kung paano at saan susunod na lilipat. Itinatakda din nito ang pag-uugali ng paggupit upang magmukhang tama ang hiwa sa halip na magulo.
Pangunahing kinokontrol ng G-code ang tatlong lugar:
Movement coordinates : kung saan napupunta ang tool sa X/Y/Z space
Bilis ng spindle / pag-uugali ng pagputol : kung gaano kabilis ang pag-ikot ng spindle at kung paano ito kumikilos
Mga rate at lalim ng feed : kung gaano ito kabilis maputol at gaano kalalim ang bawat pass
Narito ang isang mabilis na pagtingin sa kung paano nagmamapa ang mga tagubiling iyon sa mga tunay na pagkilos sa panahon ng trabaho.
Kontrol ng G-code |
Ano ang epekto nito |
Kung ano ang nakikita mo sa materyal |
Mga coordinate ng paggalaw |
X/Y/Z na mga landas |
Tumpak na mga linya ng hugis at bulsa |
Bilis ng spindle |
Ang bilis ng pagputol sa tool |
Mas mahusay na pagtatapos sa ibabaw, hindi gaanong napunit |
Rate at lalim ng feed |
Bawasan ang intensity sa bawat galaw |
Tamang kapal, mas kaunting mga marka ng satsat |
Kung ang mga numerong iyon ay naka-off, ang trabaho ay hindi 'misteryosong nabigo.' Pinutol lang nito ang maling paraan, sa maling enerhiya, para sa maling materyal.
Pagkatapos basahin ang programa, CNC Router gamit ang gagawin itong paggalaw ng X/Y/Z axes . Karamihan sa mga karaniwang router ay nagpapatakbo ng 3-axis na setup, na sumasaklaw sa karamihan ng gawaing pag-ukit at pagruruta.
X-axis : kaliwa/kanang paggalaw
Y-axis : galaw sa harap/likod
Z-axis : pataas/pababang kontrol sa lalim
Ang Z axis na iyon ang ginagawang posible ang tunay na 'machining'. Kinokontrol nito kung paano pumapasok ang bit sa materyal para sa mga pockets, grooves, at malinis na profiling.
Sinusuportahan ng ilang setup ng CNC Router ang pag-upgrade. Kapag ika-4 na rotary axis , maaaring paikutin ng makina ang isang workpiece para sa cylindrical 3D carving. sinusuportahan ang Hinahayaan ito ng sobrang axis na sundin ang mga nakabalot na hugis sa halip na mga patag na eroplano lamang.
Ang spindle ay humahawak at umiikot sa cutting bit sa mataas na bilis. Habang tumatakbo, ito ang bahaging gumagawa ng pisikal na gawain. Tinutukoy ng bit geometry at spindle speed kung paano nasira ang materyal at nag-iiwan ng mga chips.
Mahalaga ang bilis ng spindle dahil nakakaapekto ito sa:
Rate ng pag-alis ng materyal : kung gaano kabilis na-clear ang materyal
Kalidad ng pagtatapos : mas makinis na mga gilid kumpara sa mga magaspang na linya
Panganib sa pagsusuot ng tool : masyadong mabilis ay maaaring mag-overheat, masyadong mabagal ay maaaring magdulot ng pagkaladkad
Kapag nahihirapan ang mga tao, kadalasan ay hindi ito ang tatak ng router. Ito ang hindi pagkakatugma sa pagitan ng bilis ng spindle, rate ng feed, at uri ng bit. Ang tatlong iyon ay dapat na 'sang-ayon,' o ang kalidad ng hiwa ay magkukuwento kaagad.
Ngayon para sa bahaging mailalarawan ng lahat: ang router ay sumusunod sa isang toolpath . Ang isang toolpath ay ang nakaplanong ruta na dadaan sa trabaho. Kasama dito kung saan naglalakbay ang tool at kung saan ito bumulusok para sa lalim.
Ito ang praktikal na paraan upang pag-isipan ito: sinusunod ng router ang nakaplanong toolpath, hindi ang iyong imahinasyon. Sinusundan nito ang mga coordinate. Ito ay sumusunod sa pagkakasunud-sunod. Ito ay sumusunod sa naka-program na layunin.
Ang isang tamang toolpath ay karaniwang may kasamang malinaw na mga diskarte tulad ng pag-profile sa panlabas na hugis, pagbulsa sa loob ng mga lugar, at pag-ukit ng text na may kontroladong lalim. Maaari pa ring tumakbo ang isang maling toolpath. Tumatakbo lang ito sa mga clamp, lumalaktaw sa mga feature, o gumagawa ng mga offset na hindi mo idinisenyo.
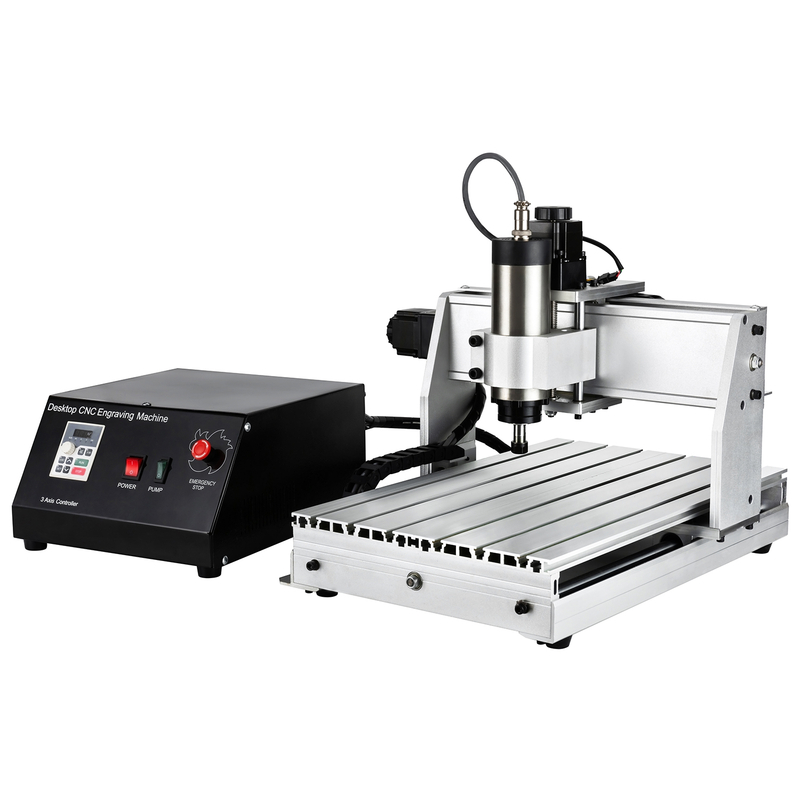
Ang workflow ng CNC Router ay isang simpleng pipeline, ngunit ang maliliit na pagkakamali ay nagkakahalaga ng real time. Pumunta kami mula sa disenyo ng CAD hanggang sa mga toolpath ng CAM, pagkatapos ay G-code, pag-setup, pagtakbo, at pagtatapos. Kapag ang bawat hakbang ay tumugma sa huli, ang mga bahagi ay lalabas na malinis at mauulit.
Karamihan sa mga koponan ay natututo nang mabilis sa pamamagitan ng pagpapatakbo muna ng isang maliit na trabaho sa pagsubok. Sinasabi ng mga chips ang totoo: kung mali ang landas, lalim, at mga feed, makikita mo ito kaagad.
Ang CAD ay kung saan nagsisimula ang trabaho. Binubuo nito ang 2D sketch o 3D na hugis, pagkatapos ay nagla-lock sa mga sukat at geometry. Ang mga tao ay madalas na tumutuon sa 'sa larawan,' ngunit ang router ay nangangailangan ng mga tunay na sukat.
Halimbawa, ang lalim ng pag-ukit ay depende sa iyong mga setting ng disenyo at kung paano mo imodelo ang relief. Ang laki ng bahagi at mga linya ng hiwa ay tumutukoy kung saan papasok ang bit at kung saan ito dapat iwasan ang mga gilid.
Narito kung ano ang karaniwang kasama ng magandang CAD output para sa isang proyekto ng CNC Router :
Iwasto ang pangkalahatang mga sukat at pagpapaubaya
Pag-ukit ng geometry (lapad ng linya, mga rehiyon ng lalim, hugis ng relief)
Maaliwalas na mga gilid para sa pag-profile at mga hangganan ng bulsa
Layout na akma sa epektibong lugar ng pagtatrabaho ng iyong makina
Ang CAM ang tagasalin sa pagitan ng iyong disenyo at paggalaw ng makina. Kino-convert nito ang modelong CAD sa mga toolpath at nagtatalaga ng mga parameter ng pagputol. Kasama sa mga parameter na iyon ang depth per pass, spindle speed, at feed rate.
Makakakita ka ng dalawang benepisyo mula sa CAM. Una, pinaplano nito ang ruta para mukhang kontrolado ang pag-aalis ng materyal. Pangalawa, nakakatulong itong mabawasan ang mga error sa pamamagitan ng pagmamapa kung saan naglalakbay ang tool bago magsimula ang trabaho.
Gumagamit ang ilang team ng pinagsamang CAD/CAM software para panatilihin ang lahat sa isang workspace. Makakatipid ito ng oras, lalo na para sa mga palatandaan, ukit, at maliliit na prototype.
Ito ang karaniwang CAM output na iyong nilalayon bago ka mag-export:
Diskarte sa toolpath (profiling, pocketing, engraving pass)
Gupitin ang lalim at mga hakbang pababa
Mga setting ng bilis ng spindle at feed rate
Pagpili ng tool at pag-uugali ng clearance
Pagkatapos bumuo ng mga toolpath ang CAM, ine-export nito ang G-code . Ang file na iyon ay nagiging set ng pagtuturo na sinusunod ng controller ng CNC Router . Kabilang dito ang mga coordinate at machining parameters, kaya alam ng controller kung saan susunod na i-cut.
Ang tamang G-code ay mahalaga dahil ang mga maling numero ay nagdudulot ng mga maling pagbawas. Kung ang mga halaga ng depth ay naka-off, maaari kang mag-iwan ng materyal sa likod o maghukay ng masyadong malalim. Kung ang mga halaga ng feed o spindle ay hindi tumutugma sa bit at materyal, ang pagtatapos ay mabilis na nagdurusa.
Isang kapaki-pakinabang na mindset: ituring ang G-code bilang isang 'recipe.' Maaaring gumana ang oven, ngunit dapat na tama ang recipe.
Ginagawa ng pag-setup ang virtual na disenyo sa totoong paggalaw. Kailangan ng CNC Router na naka-secure ang workpiece, naka-install ang tamang tool, at nakahanay ang coordinate system.
Kasama sa mga karaniwang opsyon sa workholding ang:
Mga clamp sa kama para sa matibay na sheet at panel work
Vacuum hold-down / vacuum seal kapag naaangkop upang maiwasan ang pag-angat
Pagkatapos ay dumating ang zeroing . Ang mga zero point ay nakahanay sa X/Y/Z na mga panimulang posisyon sa pinanggalingan ng trabaho. Kung ang zero ay mali, ang buong trabaho ay magiging offset. Iyon ang dahilan kung bakit itinuturing ng maraming may karanasang user ang zeroing bilang isang 'hakbang sa kaligtasan,' hindi isang pormalidad.
Sa pagsasagawa, bini-verify din nila:
Ang tool ay mahigpit na hinigpitan sa spindle
Ang taas ng pamutol ay tumutugma sa inaasahang pag-uugali ng lalim ng pagputol
Ang pinagmulan ng coordinate ay tumutugma sa mga pagpapalagay ng CAM
Ngayon ang CNC Router ay nagpapatakbo ng programa. Ang controller ay nagpapadala ng mga signal ng paggalaw sa mga motor. Habang gumagalaw ang ulo sa nakaplanong toolpath, iniikot ng spindle ang cutting bit.
Ang bahaging ito ay parang mekanikal, ngunit dito nalilikha ang mga resulta. Ang rate ng pag-alis ng materyal at kalidad ng gilid ay nagmumula sa tugma sa pagitan ng path, bilis, at geometry ng tool.
Ang mga karaniwang operasyon sa isang trabaho ay kinabibilangan ng:
Pag-profile sa panlabas na hugis
Pagbulsa sa loob ng mga lugar
Pagbabarena ng mga butas o mga tampok ng template
Pag-ukit ng teksto at mga logo
3D contouring para sa stepped relief
Pagkatapos ng machining, ang mga chips at alikabok ay nangangailangan ng pansin. Ang isang mabilis na paglilinis ay nagpapabuti sa kaligtasan at pinipigilan ang mga debris mula sa paghahalo sa susunod na setup ng trabaho. Kung gayon ang bahagi ay maaaring mangailangan ng magaan na pagtatapos.
Depende sa materyal at kalidad ng hiwa, ang pagtatapos ay maaaring sanding o buli. Para sa mga nakaukit na plastik o acrylic, mahalaga ang maingat na paglilinis dahil maaaring itago ng nalalabi ang tunay na ibabaw.
Nasa ibaba ang isang simpleng view ng mga huling hakbang at kung ano ang nais nilang ayusin para sa karamihan ng mga gumagamit ng CNC Router .
Hakbang pagkatapos tumakbo |
Bakit ito mahalaga |
Karaniwang output |
Paglilinis ng chip/alikabok |
Pinipigilan ang pagkagambala at magulo na mga ibabaw |
Maaliwalas ang mga gilid, mas ligtas na paghawak |
Banayad na sanding/polish |
Nagpapabuti ng pang-ibabaw na pakiramdam at hitsura |
Mas makinis na ukit, mas malinis na mga mukha ng tanda |
Sa sandaling masuri at mahawakan ang bahagi, handa nang ulitin ang daloy ng trabaho para sa susunod na pagtakbo.
A: Ang mga CNC router ay nag-cut, nag-ukit, nag-ukit, at nag-drill. Mahusay na gumagana ang mga ito sa kahoy, acrylic, MDF, plastik, foam, at mga prototype ng PCB.
A: Ang isang CNC Router ay na-optimize para sa mas malambot na materyales at sheet work. Ang isang CNC mill ay mas mahusay para sa mas matitigas na metal tulad ng bakal dahil sa mas mataas na tigas.
A: Oo. Ginagawa ng CAD ang disenyo, ang CAM ay bumubuo ng mga toolpath, at ang CAM ay nag-export ng G-code para sa controller.
A: Sinasabi ng G-code sa CNC Router kung saan lilipat gamit ang X/Y/Z coordinates. Nagtatakda din ito ng bilis ng spindle, mga rate ng feed, at lalim ng pagputol.
A: Oo para sa malambot na metal tulad ng aluminyo at tanso. Para sa makapal na tumigas na bakal, karaniwang kailangan ang ibang solusyon sa makina.
A: Ang katumpakan ay depende sa machine build, pagkakalibrate, at workholding. Nagpapabuti ang pag-uulit kapag pare-pareho ang mga setup at tama ang mga zero.


